قطر زیر کار یا بلنک، قطر میلهای است که پیش از نورد رزوه روی آن انجام میشود. چون در نورد فلز جابهجا میشود و برداشته نمیشود، این قطر از قطر اسمی رزوه کمتر است.
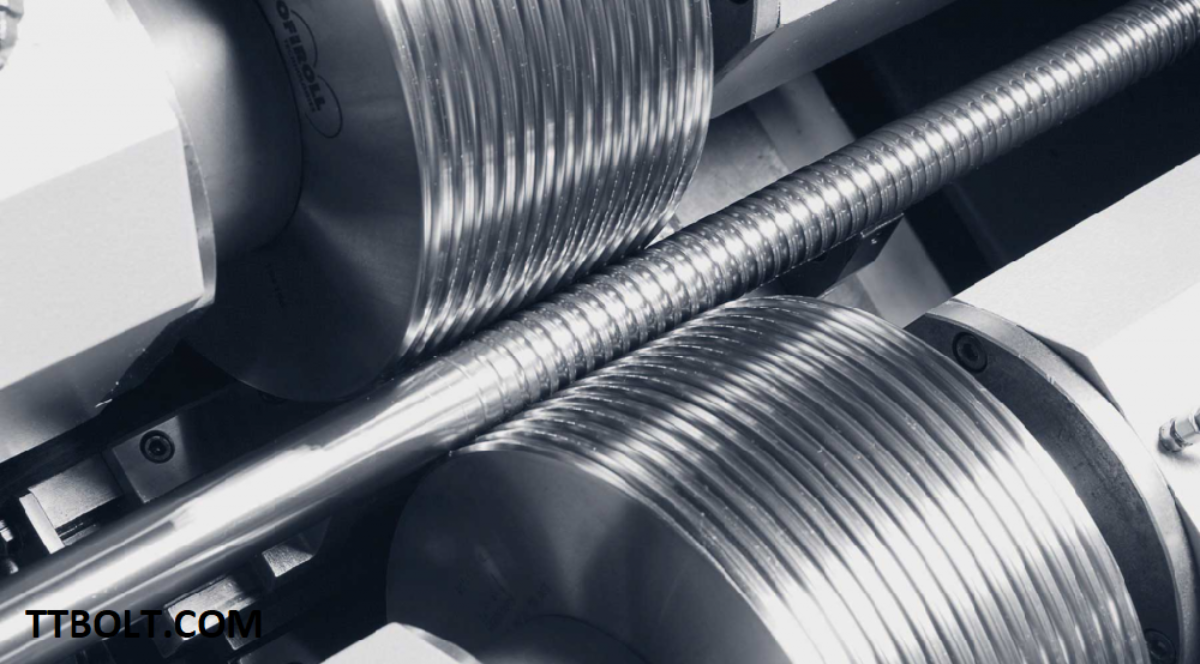
دستگاه رولینگ پیچ (Thread Rolling Machine) یک ماشین صنعتی برای تولید رزوه روی پیچها و قطعات مشابهه، که بهجای برش دادن متریال (مثل تراشکاری)، از فشار زیاد بین قالبها (دایها) برای شکلدهی استفاده میکنه. این روش تحت عنوان شکلدهی سرد (Cold Forming) شناخته میشه.
رولینگ پیچهای متریک یکی از بحثهای مهم در تولید پیچ میباشد. میزان لقی مجاز در تولید پیچ که با ابزارهای دقیق آزمایشگاهی تولید پیچ و مهره اندازهگیری میشود در تولید بسیار مورد توجه است. بماند که در مقالاتی مفصل و جدا به گیجهای پیچ و مهره پرداخته ایم. در این مقاله می خواهیم شما را با مقادیر زیر کار میلگرد قبل از رولینگ آشنا کنیم و سعی می کنیم از محاسبات ریاضی پرهیز کنیم که این صفحه جنبه عملی برای تولید کننده گان داشته باشد.
این پیج بیشتر برای تولید کننده گان و همکاران عزیز تدوین شده که به راحتی و هر زمان نیاز به جدول اندازه زیر کار داشته باشند بتوانند به این صفحه دست رسی داشته باشند.

اساس کار دستگاه رولینگ:
رزوهها با استفاده از قالبهایی بهنام دای (Die) روی سطح قطعهکار (معمولاً میلگرد یا بلنک آماده) ایجاد میشن. این قالبها دارای نقش رزوه منفی هستن. وقتی قطعه بین این قالبها فشرده میشه، متریال تغییر شکل داده و رزوه روی اون شکل میگیره.این دستگاهها در تناژ مختلف 15 , 25, 35 تن ساخته میشوند. کشورهای تولید کننده آلمان و آمریکا و ژاپن و کره و چین عمدتا هستند. میلگرد سایز شده چه از روش کشش و یا تراش روی دستگاه قرار میگیرد و با فشار هیدرولیک باعث ایجاد شیار روی میلگرد میگردد. این فشار آنقدر زیاد است که باعث فرمدهی به فلز میگردد.
مزایای استفاده از روش رولینگ:
-
افزایش مقاومت مکانیکی:
-
چون متالها در حین تغییر شکل فشرده میشن (work hardening)، مقاومت کششی رزوه افزایش پیدا میکنه.
-
-
سطح نهایی صاف و براق:
-
رزوهها تمیز و بدون پلیسه ایجاد میشن.
-
-
افزایش بهرهوری تولید:
-
دستگاههای رولینگ میتونن تا هزاران پیچ در ساعت تولید کنن.
-
-
صرفهجویی اقتصادی:
-
چون برادهای تولید نمیشه، ضایعات متریال به حداقل میرسه.
-
-
قابلیت تولید رزوههای خاص:
-
مثل رزوههای با گام ریز یا فرمهای غیرمعمول.
-
انواع دستگاه رولینگ پیچ:
1. رولینگ با قالب تخت (Flat Die):
-
شامل دو قالب (یکی ثابت، یکی متحرک) که قطعه بین آنها فشرده میشه.
-
معمولاً برای پیچهای کوتاه با تولید انبوه کاربرد داره.
-
سرعت بالا – قیمت مناسب – نگهداری ساده
2. رولینگ با قالب گرد (Cylindrical Die یا Round Die):
-
قطعه بین دو یا سه غلطک گرد چرخان قرار میگیره.
-
مناسب برای پیچهای بلند یا با رزوههای خاص.
-
دقت بالاتر – تنوع بیشتر در نوع رزوه
3. رولینگ محوری (Axial Rolling) و شعاعی (Radial Rolling):
-
بسته به جهت وارد شدن فشار، به دو نوع تقسیم میشن.
-
در مدل شعاعی، قطعه میچرخه و قالبها بهصورت شعاعی فشار وارد میکنن.
-
در مدل محوری، قطعه به جلو حرکت میکنه و قالبها بهصورت محوری فشار میارن.
پارامترهای مهم در انتخاب دستگاه:
-
نوع رزوه (متریک، اینچی، مربعی و...)
-
گام رزوه
-
قطر قطعه
-
طول رزوهزنی
-
نوع متریال (فولاد، استیل، آلومینیوم و...)
قالبها (Dies):
-
قالبهای رولینگ معمولاً از فولاد آلیاژی سختکاریشده ساخته میشن.
-
هر قالب مخصوص یک نوع رزوه و اندازه خاصه.
-
عمر قالب بسته به کیفیت ساخت و نگهداری متغیره.
دستگاه رولینگ پیچ دارای دونوع قرقره استاندارد است به ناهم رونده و ثابت که هر کدام کاربردهای خود را دارند.
در زیر مقادیر زیر کار را برای دنده زنی به روش رولینگ به شما نشان میدهیم.
| ردیف | قطر اسمی | گام پیچ | حداقل قطر زیر کار | حداکثر قطر زیر کار | زاویه قرقره |
|---|---|---|---|---|---|
| 01 | M8 | 1.25 | 7.04 | 7.16 | 3,12" |
| 02 | M10 | 1.5 | 8.86 | 8.99 | 3,03" |
| 03 | M12 | 1.75 | 10.67 | 10.82 | 2,93" |
| 04 | M14 | 2 | 12.5 | 12.6 | 2,86" |
| 05 | M16 | 2 | 14.5 | 14.66 | 2,48" |
| 06 | M18 | 2.5 | 16.16 | 16.33 | 2,78" |
| 07 | M20 | 2.5 | 18.16 | 18.33 | 2,48" |
| 08 | M22 | 2.5 | 20.16 | 20.33 | 2,24" |
| 09 | M24 | 3 | 21.8 | 22 | 2,47" |
| 10 | M27 | 3 | 24.8 | 25 | 2,18" |
| 11 | M30 | 3.5 | 27.46 | 27.67 | 2,30" |
| 12 | M33 | 3.5 | 30.46 | 30.67 | 2,08" |
| 13 | M36 | 4 | 33.11 | 33.34 | 2.19" |
| 14 | M39 | 4 | 36.11 | 36.34 | 2,0" |
| 15 | M42 | 4.5 | 38.77 | 39.01 | 2,10" |
| 16 | M45 | 4.5 | 41.77 | 42.01 | 1,98" |
| 17 | M48 | 5 | 44.43 | 44.68 | 2.04" |
| 18 | M52 | 5 | 48.43 | 48.68 | 1,88" |
| 19 | M56 | 5.5 | 52.08 | 52.35 | 1,91" |
| 20 | M60 | 5.5 | 56.08 | 56.35 | 1,77" |
| 21 | M64 | 6 | 59.74 | 60.02 | 1,74" |
| 22 | M68 | 6 | 63.47 | 64.02 | 1,70" |
| 23 | M72 | 6 | 67.74 | 68.02 | 1,61" |
| 24 | M76 | 6 | 71.74 | 72.02 | 1.53" |
| 25 | M80 | 6 | 75.74 | 76.02 | ? |
| 26 | M85 | 6 | 80.57 | 81.02 | ? |
| 27 | M90 | 6 | 85.74 | 86.02 | ? |
| 28 | M100 | 8 | 95.72 | 96.02 | ? |
فایل عکسی قابل دانلود:

منطق پشت عدد
در نورد، قالبها به میله فشار میآورند. فلز از نواحیای که به ریشهی رزوه تبدیل میشود به بیرون رانده میشود و قلهها را میسازد. حجم فلز ثابت میماند — فقط جابهجا میشود.
اگر حجم ثابت است، قطر اولیه باید جایی بین قطر ریشه و قطر قله باشد: تقریباً قطر متوسط رزوه. این تقریب مبنای همهی جدولهای قطر زیر کار است.
عیبیابی از روی محصول
شکل رزوهی تولیدشده میگوید بلنک درست بوده یا نه:
- قلههای تیز و کامل، قطر خارجی در محدوده → بلنک درست است.
- قلههای صاف یا ناقص → بلنک کوچکتر از لازم؛ فلز کافی نبوده.
- قطر خارجی بیش از حد، پلیسه در قله → بلنک بزرگتر از لازم.
- شکاف در قله رزوه → معمولاً نشانهی بلنک بزرگ یا مادهی نامناسب.
- سایش سریع قالب → فشار بیش از حد، معمولاً از بلنک بزرگ.
زنجیره تولید پیچ
یک پیچ فولادی از سیم فولادی تا محصول نهایی، مسیر مشخصی را طی میکند. هر مرحله بر مرحلهی بعد اثر میگذارد:
- آمادهسازی مفتول — کشش سرد، تمیزکاری سطح و روانکاری برای شکلدهی.
- شکلدهی سر (فورج) — سر پیچ با فشار شکل میگیرد، سرد یا گرم بسته به سایز.
- رزوهزنی — معمولاً با نورد (رولینگ)، نه با برادهبرداری.
- عملیات حرارتی — برای کلاسهای ۸٫۸ و بالاتر؛ کوئنچ و تمپر.
- پوششدهی — گالوانیزه، آبکاری یا پوششهای دیگر.
- بازرسی و بستهبندی
آزمون جدول: قطر زیر کار در برابر قطر متوسط رزوه
در بخش «منطق پشت عدد» گفتیم که قطر زیر کار تقریباً برابر قطر متوسط رزوه است. این ادعا را میشود روی خود جدول آزمود. قطر متوسط یک رزوهی متریک از رابطهی سادهی d2 = d − 0.6495 × P بهدست میآید که از هندسهی نیمرخ ۶۰ درجه میآید. جدول زیر این عدد را کنار قطرهای زیر کار همین صفحه گذاشته است:
| سایز | گام P | قطر متوسط d2 | زیر کار حداقل | زیر کار حداکثر | حداقل − d2 | حداکثر − d2 |
|---|---|---|---|---|---|---|
| M8 | 1.25 | 7.188 | 7.04 | 7.16 | -0.15 | -0.03 |
| M10 | 1.5 | 9.026 | 8.86 | 8.99 | -0.17 | -0.04 |
| M12 | 1.75 | 10.863 | 10.67 | 10.82 | -0.19 | -0.04 |
| M14 | 2 | 12.701 | 12.5 | 12.6 | -0.2 | -0.1 |
| M16 | 2 | 14.701 | 14.5 | 14.66 | -0.2 | -0.04 |
| M18 | 2.5 | 16.376 | 16.16 | 16.33 | -0.22 | -0.05 |
| M20 | 2.5 | 18.376 | 18.16 | 18.33 | -0.22 | -0.05 |
| M22 | 2.5 | 20.376 | 20.16 | 20.33 | -0.22 | -0.05 |
| M24 | 3 | 22.051 | 21.8 | 22 | -0.25 | -0.05 |
| M27 | 3 | 25.051 | 24.8 | 25 | -0.25 | -0.05 |
| M30 | 3.5 | 27.727 | 27.46 | 27.67 | -0.27 | -0.06 |
| M33 | 3.5 | 30.727 | 30.46 | 30.67 | -0.27 | -0.06 |
| M36 | 4 | 33.402 | 33.11 | 33.34 | -0.29 | -0.06 |
| M39 | 4 | 36.402 | 36.11 | 36.34 | -0.29 | -0.06 |
| M42 | 4.5 | 39.077 | 38.77 | 39.01 | -0.31 | -0.07 |
| M45 | 4.5 | 42.077 | 41.77 | 42.01 | -0.31 | -0.07 |
| M48 | 5 | 44.752 | 44.43 | 44.68 | -0.32 | -0.07 |
گام از کاتالوگ تأییدشدهی DIN 931 (رزوهی درشت) خوانده شده؛ d2 با رابطهی نیمرخ پایهی ISO یعنی d2 = d − 0.6495·P محاسبه شده؛ دو ستون قطر زیر کار از جدول خود همین صفحه آمدهاند. سایزهای بالاتر از M48 در کاتالوگ ما گام تأییدشده ندارند و در این مقایسه نیامدهاند.
نتیجه روشن است: در همهی سایزها، قطر زیر کار کمی کمتر از قطر متوسط است — حداکثرِ بازه بین 0.03 تا 0.10 میلیمتر و حداقلِ بازه بین 0.15 تا 0.32 میلیمتر زیر d2. و این فاصله با بزرگشدن گام بهطور منظم بیشتر میشود. دلیلش این است که قطر متوسط رزوهی پیچ خودش رواداری منفی دارد: پیچ باید در مهره جا شود، پس رزوهی نهایی کمی زیر اندازهی پایه ساخته میشود و بلنک هم به همان نسبت کوچکتر انتخاب میشود.
تصحیح داده: گام M12
چه چیزی قطر زیر کار را از عدد جدول دور میکند
جدول برای فولاد کربنی معمولی و رزوهی متعارف پیچ نوشته شده است. در این موارد، عدد مناسب از جدول فاصله میگیرد:
| عامل | اثر | نتیجه در عمل |
|---|---|---|
| پوشش ضخیم بعدی | گالوانیزهی گرم لایهای چند ده میکرونی روی رزوه مینشاند | رزوهی پیچ یا مهره باید برای جای پوشش تنظیم شود؛ این تصمیم با تولیدکننده است، نه با جدول |
| کلاس رواداری رزوه | رواداری تنگتر یعنی بازهی مجاز باریکتر | بلنک باید با دقت بیشتری کنترل شود |
| جنس سختتر یا آلیاژی | فلز کمتر روان میشود و برگشت فنری بیشتری دارد | تنظیم قالب و گاهی بلنک کمی متفاوت |
| استنلس آستنیتی | کارسختی سریع حین نورد | نیروی بیشتر، سایش بیشتر قالب، نیاز به روانکاری بهتر |
| ساق کاهشیافته | قطر ساق عمداً نزدیک قطر متوسط ساخته میشود | میلهی اولیه همقطر بلنک است و سر با فورج از آن ساخته میشود |
نکتهی آخر جدول در تولید انبوه اهمیت زیادی دارد: وقتی ساق و ناحیهی رزوه یک قطر دارند، میلگرد اولیه مستقیماً همقطر بلنک انتخاب میشود و مرحلهی تراش حذف میشود. محاسبهی فلز لازم برای سر در این حالت در مقالهی محاسبهی خرج گل آمده است.
کنترل کیفیت: بلنک را کجا و چطور اندازه بگیریم
- در چند نقطه از طول: میلگرد کشیدهشده ممکن است در طول کمی مخروطی باشد. یک اندازه در وسط کافی نیست.
- در دو جهت عمود بر هم: بیضیبودن بلنک به رزوهای با قلههای نابرابر در دو طرف میانجامد.
- پس از هر تعویض کلاف: تغییر محمولهی مواد اولیه یعنی احتمال تغییر قطر و سختی؛ اولین قطعات را دوباره کنترل کنید.
- رزوهی نهایی با گیج: گیج رینگی برو/نرو در پایان، تنها داور واقعی است. عدد جدول نقطهی شروع است و گیج نتیجه را تأیید میکند.
برای مقایسهی رزوهی متریک با سیستم اینچی که قاعدهی گامش برعکس است، مقالهی دندههای اینچی را ببینید.
سوالات متداول
چرا قطر زیر کار از قطر رزوه کمتر است؟
چون در نورد فلز جابهجا میشود و قلههای رزوه از فلز راندهشده ساخته میشوند.
قطر زیر کار تقریباً چقدر است؟
تقریباً برابر قطر متوسط رزوه.
اگر قلههای رزوه ناقص باشند مشکل کجاست؟
بلنک کوچکتر از لازم بوده و فلز کافی نبوده است.
آیا جدول برای همه مواد یکسان است؟
خیر. جنس، سختی و کلاس رواداری اثر دارند؛ جدول نقطه شروع است.
قطر زیر کار چقدر از قطر متوسط کمتر است؟
در جدول این صفحه، بسته به گام، از حدود 0.03 تا 0.32 میلیمتر. هرچه گام درشتتر باشد، این فاصله بیشتر است.
گام M12 در جدول چرا تغییر کرد؟
عدد 1.25 مربوط به رزوهی ریز M12 است؛ گام درشت استاندارد 1.75 است و قطرهای زیر کار همان ردیف هم با 1.75 سازگارند.
آیا برای استنلس همین جدول کافی است؟
نقطهی شروع است، ولی استنلس آستنیتی کارسخت میشود و نیرو و تنظیم قالب متفاوتی میخواهد؛ با نمونهی آزمایشی تنظیم کنید.