
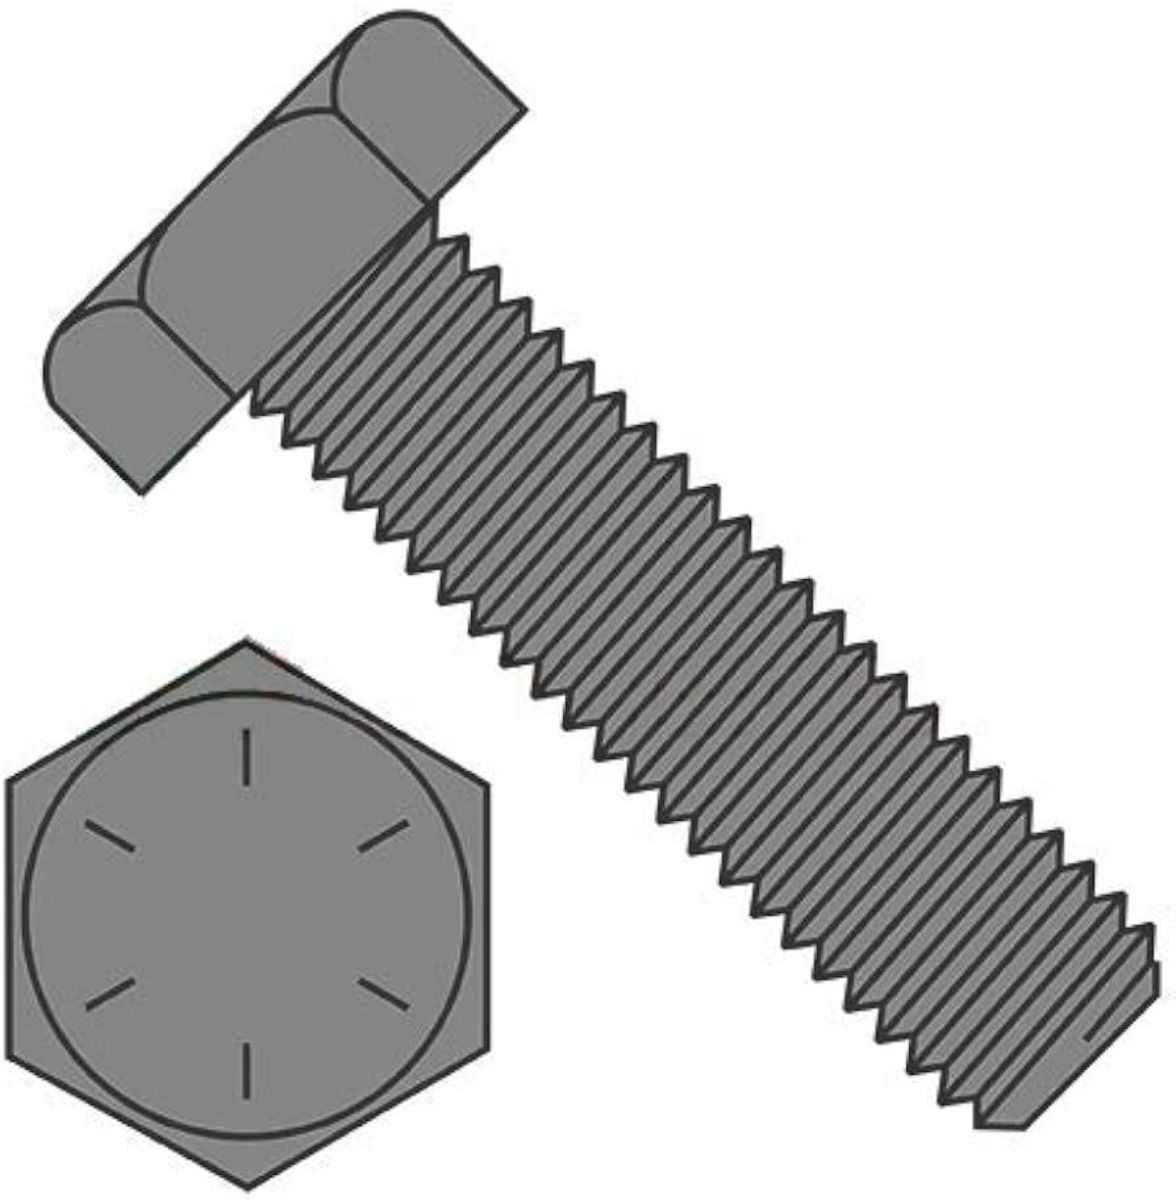
در فورج گرم سر پیچ، اولین سؤال تولید این است: چه طولی از میله باید بریده شود؟ پاسخ از یک اصل ساده میآید — حجم فلز ثابت میماند. فلزی که سر پیچ را میسازد باید از جایی بیاید، و آن جا همان طول اضافهی میله است.
خرج(جرم) گل شش گوش
Hexagon Head Bolt mass

محاسبه جرم گل پیچهای شش گوش برای فورج گرم نیاز به دقت بالایی دارد. کارگاههای فورج کاری گرم هرکدام با یک روش مقدار جرم مورد نیاز فورج گل پیچ را به روشهای تقریبی انجام می دند. ما در این مقاله نظر شما را به محاسبه سریع خرج گل شش گوش جلب می کنم.
گل پیچ شش گوش دارای سطح مقطع شش ضلعی و ارتفاع است. مقدار آچارخور پیچ را با s و ارتفاع گل پیچ را با k نشان می دهیم و اندازه گوش تا گوش پیچ را با e نشان میدهیم.

فرمول محاسبه خرج گل پیچ شش گوش از میلگرد آماده فورج
در شکل زیر مقدار h که همان طول میلگرد لازم برای فورج است به میلیمتر و مقدار k که همان ارتفاع گل پیچ است به میلیمتر و مقدار آچار خور که همان s است به میلیمتر و شعاع دایره مقطع میلگرد که همان r است به میلیمتر وارد میشود.

توجه داریم که مقدار مناسبی سرریز از قالب را باید برای عملیات فورج حتما در نظر داشته باشیم. مثلا 1 تا 2 میلیمتر بیشتر در نظر میگیریم تا مواد خوب قالب را پر کند.
توضیح فرمول:
فرمول به اینگونه میباشد که از روی حجم منشور شش ضلعی حجم استوانه را میابیم به این گونه که حجم منشور شش ضلعی=حجم استوانه
حجم استوانه =مسحات قاعده * ارتفاع=> (h)*(r^2*π)
حجم شش ضلعی = 6*(1/2*طول ضلع*(طول ضلع*sin60))*k
طول ظلع=s/√( 3 )
فرمولهای کمکی برای خرج گل پیچ شش گوش
دو فرمول کمکی دیگر برای شما نشان میدهیم که جهت تست و تایید فرمول بالا مورد استفاده قرار میگیرد
فرمول محاسبه گوش تا گوش پیچ ششگوش از آچار خور آن
در این فرمول شما مقدار گوش تا گوش پیچ را از مقدار آچار خور آن محاسبه می کنید

درواقع e=(2*طول ضلع) و s =(( 3 )√*طول ضلع)
فرمول محاسبه وزن گل شش گوش
در این فرمول وزن گل پیچ شش گوش به گرم محاسبه میگردد.

وزن گل از روی چگالی ضرب در حجم حاصل میشود. حجم ششگوش را در بالا محاسبه کردیم و چگالی فولاد نیز 7.8g/cm^3 یا 0.0078g/mm^3 میباشد.
اصل بقای حجم
در شکلدهی، برخلاف برادهبرداری، ماده کم نمیشود. پس:
حجم بیلت = حجم سر + حجم ساق
حجم سر ششگوش از هندسهاش بهدست میآید و حجم ساق از سطح مقطع ضربدر طول. با معلوم بودن این دو، طول بیلت لازم محاسبه میشود.
در عمل مقدار کمی بیشتر در نظر گرفته میشود: بخشی از فلز بهصورت پلیسه در درز قالب بیرون میزند و در فورج گرم، انقباض سرد شدن هم باید دیده شود.
چرا فورج و نه تراشکاری؟
سر پیچ را میشد از میلهی ضخیمتر تراشید. دلیل اینکه این کار انجام نمیشود سه چیز است:
- جریان دانهها: در فورج، دانههای فلز مسیر شکل قطعه را دنبال میکنند و در گلویی زیر سر — پرتنشترین نقطه — پیوسته میمانند. در تراشکاری این پیوستگی بریده میشود.
- ضایعات: تراشیدن سر از میلهی ضخیم یعنی تبدیل بخش بزرگی از ماده به براده.
- سرعت: فورج در چند ثانیه انجام میشود.
همین اصل است که در استاندارد ASTM A668 برای فورجهای صنعتی هم دیده میشود.
گرم یا سرد؟
| فورج سرد | فورج گرم | |
|---|---|---|
| سایز متعارف | کوچک و متوسط | بزرگ |
| نیروی لازم | بیشتر | کمتر |
| دقت ابعادی | بالاتر | کمتر؛ نیاز به ماشینکاری بعدی |
| سطح نهایی | تمیز | پوسته اکسیدی |
| کارسختی | ایجاد میشود | کمتر |
پیچهای سایز کوچک تقریباً همیشه سرد فورج میشوند. با بزرگتر شدن قطر، نیروی لازم برای شکلدهی سرد بهسرعت بالا میرود تا جایی که دیگر عملی نیست — آنجا فورج گرم انتخاب میشود.
زنجیره تولید پیچ
یک پیچ فولادی از سیم فولادی تا محصول نهایی، مسیر مشخصی را طی میکند. هر مرحله بر مرحلهی بعد اثر میگذارد:
- آمادهسازی مفتول — کشش سرد، تمیزکاری سطح و روانکاری برای شکلدهی.
- شکلدهی سر (فورج) — سر پیچ با فشار شکل میگیرد، سرد یا گرم بسته به سایز.
- رزوهزنی — معمولاً با نورد (رولینگ)، نه با برادهبرداری.
- عملیات حرارتی — برای کلاسهای ۸٫۸ و بالاتر؛ کوئنچ و تمپر.
- پوششدهی — گالوانیزه، آبکاری یا پوششهای دیگر.
- بازرسی و بستهبندی
از فرمول تا عدد: جدول محاسبهشده برای پیچهای DIN 931
فرمولهای بالا تا وقتی به عدد نرسند، در کارگاه کمکی نمیکنند. جدول زیر همان فرمولها را روی ابعاد واقعی سر پیچ ششگوش DIN 931 اجرا کرده است. ورودی فقط دو عدد است — آچارخور s و ارتفاع سر k — که هر دو از کاتالوگ تأییدشدهی تیتیبولت خوانده شدهاند؛ هیچ عددی دستی تایپ نشده است.
ستون آخر همان چیزی است که فورجکار لازم دارد: چند میلیمتر میلهی اضافه باید برای ساختن سر کنار گذاشته شود، وقتی میله همقطر ساق پیچ است.
| سایز | آچارخور s | ارتفاع سر k | مساحت ششضلعی (mm²) | حجم سر (mm³) | جرم سر (g) | طول میلهی لازم برای سر (mm) |
|---|---|---|---|---|---|---|
| M8 | 13 | 5.3 | 146 | 776 | 6.1 | 15.4 |
| M10 | 17 | 6.4 | 250 | 1602 | 12.6 | 20.4 |
| M12 | 19 | 7.5 | 313 | 2345 | 18.4 | 20.7 |
| M14 | 22 | 8.8 | 419 | 3689 | 29 | 24 |
| M16 | 24 | 10 | 499 | 4988 | 39.2 | 24.8 |
| M18 | 27 | 11.5 | 631 | 7260 | 57 | 28.5 |
| M20 | 30 | 12.5 | 779 | 9743 | 76.5 | 31 |
| M22 | 32 | 14 | 887 | 12415 | 97.5 | 32.7 |
| M24 | 36 | 15 | 1122 | 16836 | 132.2 | 37.2 |
| M27 | 41 | 17 | 1456 | 24748 | 194.3 | 43.2 |
| M30 | 46 | 18.7 | 1833 | 34268 | 269 | 48.5 |
| M33 | 50 | 21 | 2165 | 45466 | 356.9 | 53.2 |
| M36 | 55 | 22.5 | 2620 | 58944 | 462.7 | 57.9 |
s و k از کاتالوگ تأییدشدهی DIN 931 خوانده شدهاند؛ بقیهی ستونها با فرمولهای همین صفحه محاسبه شدهاند: مساحت = 0.866·s²، حجم = مساحت × k، جرم با چگالی 7.85 g/cm³، و طول میله = حجم ÷ مساحت مقطع میلهای به قطر اسمی. اینها کران بالای نظریاند — پخ سر و سطح نشیمن واقعی حجم را کمی کمتر میکنند و پلیسه و انقباض را باید جداگانه افزود.
یک مثال کامل: پیچ M16
برای اینکه روش روشن شود، یک سایز را قدمبهقدم دنبال میکنیم. در DIN 931 برای M16 آچارخور 24 و ارتفاع سر 10 میلیمتر است.
- مساحت ششضلعی: 0.866 × 24² ≈ 499 mm²
- حجم سر: 499 × 10 ≈ 4988 mm³
- جرم سر: 4988 × 0.00785 ≈ 39.2 g
- طول میله برای سر: مساحت مقطع میلهی ۱۶ میلیمتری حدود 201 mm² است، پس 4988 ÷ 201 ≈ 24.8 mm.
یعنی اگر پیچ M16 با طول ساق ۱۰۰ میلیمتر ساخته میشود، بیلت نظری حدود 124.8 میلیمتر است — و روی آن باید سهم پلیسه و انقباض را هم افزود. این همان «سرریز» یک تا دو میلیمتری است که در ابتدای مقاله به آن اشاره شد. مقدار دقیقش به قالب، دمای کار و نوع دستگاه بستگی دارد و در عمل با چند نمونهی آزمایشی تنظیم میشود.
سر سازهای سنگینتر است — چقدر؟
پیچهای سازهای پیشتنیدهی DIN 6914 سر پهنتری از DIN 931 دارند؛ آچارخورشان در هر سایز بزرگتر است و ارتفاع سر تقریباً برابر. همین تفاوت کوچک در آچارخور، چون در فرمول به توان دو میرسد، حجم سر را محسوس بالا میبرد:
| سایز | آچارخور s | ارتفاع سر k | مساحت ششضلعی (mm²) | حجم سر (mm³) | جرم سر (g) | طول میلهی لازم برای سر (mm) |
|---|---|---|---|---|---|---|
| M12 | 22 | 8 | 419 | 3353 | 26.3 | 29.6 |
| M16 | 27 | 10 | 631 | 6313 | 49.6 | 31.4 |
| M20 | 32 | 13 | 887 | 11529 | 90.5 | 36.7 |
| M22 | 36 | 14 | 1122 | 15713 | 123.3 | 41.3 |
| M24 | 41 | 15 | 1456 | 21837 | 171.4 | 48.3 |
| M27 | 46 | 17 | 1833 | 31153 | 244.5 | 54.4 |
| M30 | 50 | 19 | 2165 | 41136 | 322.9 | 58.2 |
| M36 | 60 | 23 | 3118 | 71707 | 562.9 | 70.4 |
s و k از کاتالوگ تأییدشدهی DIN 6914 خوانده شدهاند؛ بقیهی ستونها با فرمولهای همین صفحه محاسبه شدهاند: مساحت = 0.866·s²، حجم = مساحت × k، جرم با چگالی 7.85 g/cm³، و طول میله = حجم ÷ مساحت مقطع میلهای به قطر اسمی. اینها کران بالای نظریاند — پخ سر و سطح نشیمن واقعی حجم را کمی کمتر میکنند و پلیسه و انقباض را باید جداگانه افزود.
در M20 سر DIN 6914 حدود 18٪ و در M24 حدود 30٪ حجیمتر از سر DIN 931 است. برای فورجکار این یعنی بیلت بلندتر، قالب متفاوت و نیروی بیشتر؛ پس یک قالب سر برای هر دو استاندارد کار نمیکند، حتی وقتی قطر و طول پیچ یکی است. همین مقایسه را برای هر استاندارد دیگری که s و k آن در دست است میتوان تکرار کرد.
خطاهای رایج در محاسبهی خرج گل
- اشتباهگرفتن s و e. اگر بهجای آچارخور، گوشتاگوش e در فرمول مساحت گذاشته شود، حجم حدود یکسوم بیش از واقع درمیآید، چون e تقریباً 1.155 برابر s است و در فرمول به توان دو میرسد.
- گذاشتن قطر اسمی بهجای قطر واقعی میله. در پیچهایی که ساقشان کاهشیافته است (قطر ساق نزدیک قطر متوسط رزوه)، میله باریکتر از قطر اسمی است و طول لازم برای سر بیشتر میشود.
- فراموشکردن اکسید. در فورج گرم، سطح فولاد در کوره پوسته میبندد و بخشی از جرم با پوسته از دست میرود. در قطعات کوچک این سهم کم نیست.
- یکیگرفتن چگالی همهی فولادها. برای فولادهای کربنی و کمآلیاژ 7.85 g/cm³ عدد متعارف است (متن اصلی این صفحه 7.8 را به کار برده که اختلافش کمتر از یک درصد است). برای فولادهای زنگنزن آستنیتی چگالی کمی بیشتر است؛ برای محاسبهی جرم دقیق، عدد برگهی ماده را بگذارید.
- محاسبهی طول از روی وزن پیچ کامل. وزن پیچ کامل شامل رزوهای است که با نورد ساخته میشود و از میله کم نمیشود. طول بیلت را از حجم بسازید، نه از وزن محصول نهایی.
از خرج گل تا برنامهی تولید
عدد این جدول فقط طول برش را تعیین نمیکند. سه تصمیم دیگر هم از آن میآید:
- مصرف مواد اولیه: جرم هر پیچ ضربدر تیراژ، بهاضافهی سهم پلیسه و ضایعات برش، سفارش میلگرد را تعیین میکند.
- انتخاب دستگاه: هرچه حجم سر نسبت به قطر میله بیشتر باشد، فلز باید مسافت بیشتری جابهجا شود و نیروی بیشتری لازم است. این یکی از دلایلی است که سرهای پهنتر، مثل سر سازهای، زودتر به مرز فورج گرم میرسند. مقایسهی دو روش در مقالهی فورج سرد و فورج گرم آمده است.
- زمان گرمکردن: در فورج گرم فقط سر میله گرم میشود. طول ناحیهی گرمشونده باید کمی بیش از طول لازم برای سر باشد تا فلز در تمام حجم لازم نرم باشد، ولی نه آنقدر که ساق هم تغییر شکل بدهد.
پس از فورج، رزوه با نورد ساخته میشود و قطر میله در ناحیهی رزوه باید با جدول قطر زیر کار بخواند؛ سپس عملیات حرارتی برای کلاسهای بالا انجام میشود.
سوالات متداول
طول بیلت چطور محاسبه میشود؟
از اصل بقای حجم: حجم بیلت برابر حجم سر بهعلاوه حجم ساق، بهاضافه مقداری برای پلیسه و انقباض.
چرا سر پیچ فورج میشود نه تراشکاری؟
تا جریان دانهها در گلویی زیر سر پیوسته بماند، ضایعات کم شود و سرعت بالا برود.
فورج سرد بهتر است یا گرم؟
برای سایزهای کوچک سرد، چون دقت و سطح بهتری دارد؛ برای سایزهای بزرگ گرم، چون نیروی لازم کمتر است.
پلیسه چیست؟
فلز اضافهای که در درز قالب بیرون میزند و باید در محاسبه حجم دیده شود.
برای M16 طبق DIN 931 چقدر میله برای سر لازم است؟
با آچارخور 24 و ارتفاع سر 10 میلیمتر، حجم سر حدود 4988 میلیمتر مکعب و طول میلهی لازم حدود 24.8 میلیمتر است — بهاضافهی سهم پلیسه و انقباض.
چرا با e بهجای s حساب نکنیم؟
چون مساحت ششضلعی از آچارخور بهدست میآید. گذاشتن گوشتاگوش در فرمول، حجم را حدود یکسوم بیش از واقع نشان میدهد.
آیا یک قالب سر برای DIN 931 و DIN 6914 کافی است؟
خیر. آچارخور DIN 6914 در هر سایز بزرگتر است و حجم سر محسوس بیشتر؛ قالب و طول بیلت هر دو فرق میکنند.