
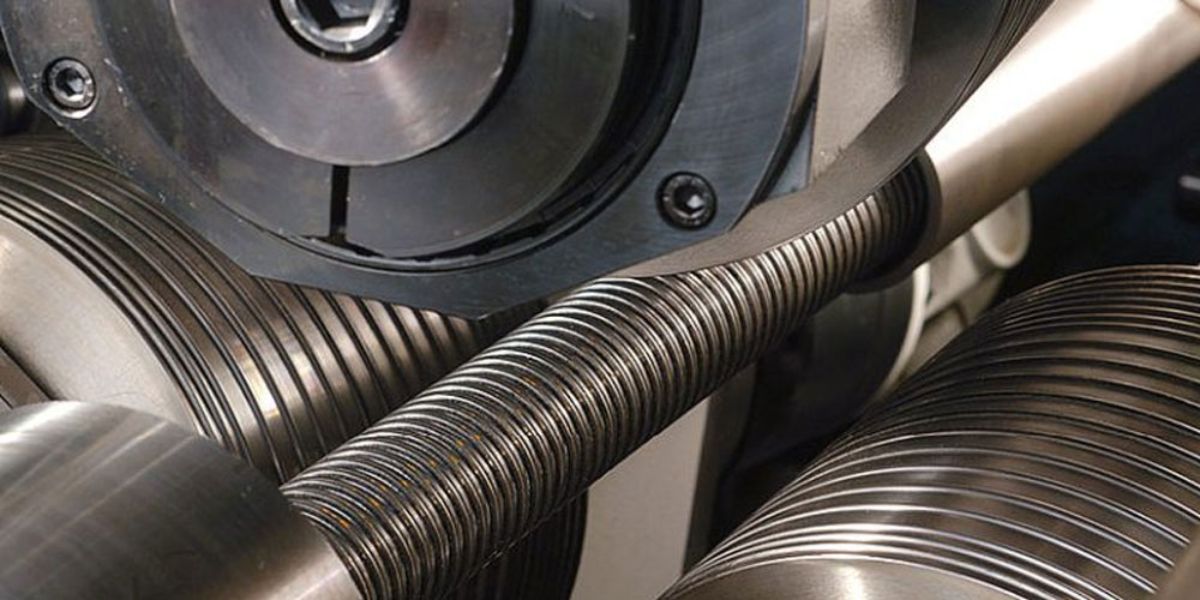
رزوهی تقریباً همهی پیچهای تولید انبوه با نورد ساخته میشود، نه با تراشکاری. در نورد، رزوه بریده نمیشود — فلز بین دو قالب فشرده و جابهجا میشود. این تفاوت، پیچ قویتری میسازد.
رولینگ چیست؟
رولینگ یک روش است که به صورت سرد روی یک قطعه، رزوه ایجاد میکند و پیچی که با این روش تولید شده باشد، استحکام بیشتری نسبت به پیچهایی که به روش تراشکاری یا سنگ زنی ساخته شدهاند را دارد. برای ایجاد رزوه روی یک پیچ به روش رولینگ، قطعه درون جایگاه مخصوص در دستگاه مربوطه قرار میگیرد سپس دو غلتک که حول محور خود حرکت دورانی دارند از اطراف به پیچ فشار می آورند و چون خود این غلتکها رزوه با گام مشخص دارند، در واقع یک کپی از خود روی پیچ ایجاد میکنند و بدین ترتیب پیچ رزوه میشود. در این روش، توجه به میزان سختی قطعه مورد نظر( پیچ ) به جهت تاب آوری زیر فشار ناشی از دستگاه، برای انجام عمل رولینگ اهمیت دارد. تولید پیچ طی فرآیندهای متنوعی مانند تراش پیچ و برش رزوه، پرینت سه بعدی، رولینگ، فرمدهی، ریختهگری، قالبسازی و یا حتی ترکیبی از این فرآیندها میتواند انجام شود. استفاده از روش رولینگ برای تعداد کم مقرون به صرفه نیست.

حدیده چیست؟
حدیده در واقع یک مهره برنده است و به کمک آن میتوان پیچ ساخت. حدیده، همان ابزاری( قالبی ) است که در روش رولینگ با اعمال فشار یکنواخت و فرورفتن برجستگیها در بدنه پیچ، رزوه را ایجاد میکند و چون در این حالت براده تولید نمیشود، موضوع صرفه جویی در مواد اولیه پررنگ میشود. حدیده میتواند استوانه ای یا تخت باشد.
نورد در برابر تراشکاری
| نورد (رولینگ) | تراشکاری | |
|---|---|---|
| روش | شکلدهی با فشار | برداشتن براده |
| جریان دانهها | پیوسته، شکل رزوه را دنبال میکند | بریده میشود |
| سطح ریشه رزوه | صاف و فشرده | دارای اثر ابزار |
| مقاومت خستگی | بالاتر | کمتر |
| ضایعات | ندارد | براده |
| سرعت | بسیار بالا | کند |
مهمترین سطر، مقاومت خستگی است. ریشهی رزوه پرتنشترین نقطهی پیچ است و ترک خستگی معمولاً از همانجا شروع میشود. در نورد، سطح ریشه فشرده و صاف است و جریان دانهها پیوسته میماند — هر دو عامل شروع ترک را به تأخیر میاندازند.
قطر زیر کار — عدد کلیدی فرآیند
چون در نورد فلز جابهجا میشود و برداشته نمیشود، قطر میلهی اولیه کمتر از قطر اسمی رزوه است. فلزی که از ریشهها به بیرون رانده میشود، قلههای رزوه را میسازد.
این قطر اولیه، که به آن قطر زیر کار یا بلنک میگویند، تقریباً برابر قطر متوسط رزوه است. انحراف از آن مستقیماً کیفیت را خراب میکند:
- بلنک بزرگتر از لازم: فلز اضافه جایی برای رفتن ندارد؛ قالب تحت فشار بیش از حد قرار میگیرد و عمرش کم میشود.
- بلنک کوچکتر از لازم: فلز کافی نیست و قلههای رزوه کامل پر نمیشوند؛ رزوه ناقص و ضعیف میشود.
جدول قطرهای زیر کار در صفحهی جدول قطرهای زیر کار آمده است.
زنجیره تولید پیچ
یک پیچ فولادی از سیم فولادی تا محصول نهایی، مسیر مشخصی را طی میکند. هر مرحله بر مرحلهی بعد اثر میگذارد:
- آمادهسازی مفتول — کشش سرد، تمیزکاری سطح و روانکاری برای شکلدهی.
- شکلدهی سر (فورج) — سر پیچ با فشار شکل میگیرد، سرد یا گرم بسته به سایز.
- رزوهزنی — معمولاً با نورد (رولینگ)، نه با برادهبرداری.
- عملیات حرارتی — برای کلاسهای ۸٫۸ و بالاتر؛ کوئنچ و تمپر.
- پوششدهی — گالوانیزه، آبکاری یا پوششهای دیگر.
- بازرسی و بستهبندی
نورد پیش از عملیات حرارتی یا پس از آن
در زنجیرهی تولید، رزوه تقریباً همیشه پیش از کوئنچ و تمپر نورد میشود، چون فولاد نرم راحتتر شکل میگیرد، قالب کمتر فرسوده میشود و هزینه پایین میماند. اما یک مسیر گرانتر هم وجود دارد که در کاربردهای خاص انتخاب میشود:
| موضوع | نورد پیش از عملیات حرارتی | نورد پس از عملیات حرارتی |
|---|---|---|
| سختی فولاد هنگام نورد | نرم | سخت |
| فشار لازم و عمر قالب | کمتر؛ قالب عمر بیشتری دارد | بسیار بیشتر؛ قالب سریعتر فرسوده میشود |
| تنش پسماند در ریشهی رزوه | بخشی از آن در عملیات حرارتی بعدی آزاد میشود | دستنخورده باقی میماند و فشاری است |
| مقاومت خستگی | خوب | بهتر — همان تنش فشاری باقیمانده جلوی رشد ترک را میگیرد |
| هزینه | مسیر متعارف تولید انبوه | گرانتر؛ برای کاربردهای بحرانی و بار نوسانی |
عیوب رزوهی نوردشده و اینکه از روی خود قطعه چطور دیده میشوند
چون در نورد فلز جابهجا میشود، عیوب این روش هم شکل خاص خودشان را دارند و با عیوب رزوهی تراشیده فرق میکنند:
- قلهی ناقص یا سرِ تخت. نشانهی این است که قطر زیر کار کوچکتر از لازم بوده و فلز کافی برای پر کردن قالب وجود نداشته. رزوه ظاهراً کامل است ولی ارتفاع درگیری واقعی کمتر است.
- لبهی تاخورده روی قله. عکس حالت قبل: فلز بیش از حد بوده و بهجای پر کردن قالب، روی خودش تا خورده. این تاخوردگی یک ترک بالقوه است.
- رزوهی بیضی یا ناهممحور. از تنظیم نبودن قالبها یا خروج مرکزی بلنک میآید؛ در مهره سفت میشود ولی بار را یکنواخت منتقل نمیکند.
- پوستهشدن سطح. اگر سطح مفتول از پیش عیب داشته باشد، نورد آن را میبندد ولی از بین نمیبرد.
جزئیات تنظیم دستگاه و انتخاب قالب در صفحهی جدول قطرهای زیر کار در رولینگ آمده است.
نورد همهجا جواب نمیدهد
با وجود همهی مزایا، نورد محدودیتهای واقعی دارد و به همین دلیل روشهای دیگر هنوز از بین نرفتهاند:
| وضعیت | روش متعارف | چرا |
|---|---|---|
| تولید انبوه پیچ و استاد بولت | نورد سرد | سریع، بدون براده، و با مقاومت خستگی بالاتر |
| قطرهای بسیار بزرگ | تراشکاری یا نورد ویژه | نیروی لازم برای نورد با قطر بهشدت بالا میرود |
| رزوهی داخلی مهره | قلاویزکاری — یا فرمتپ که آن هم شکلدهی است | قالب نورد به داخل سوراخ دسترسی ندارد |
| قطعهی تکی یا تعمیراتی | تراشکاری | ساخت قالب اختصاصی برای یک قطعه توجیه ندارد |
| رزوه روی قطعهی از پیش سختشده | برادهبرداری یا سنگزنی | فولاد سخت زیر قالب نورد ترک میخورد |
| رزوهی خیلی دقیق در ابزار اندازهگیری | سنگزنی رزوه | دقت ابعادی بالاتر از توان نورد |
اثر نورد روی استاد بولت تمامرزوه
در استاد بولت، کل طول قطعه رزوه است و همین چند نکتهی عملی ایجاد میکند:
- سطح مقطع مؤثر در تمام طول یکسان است، برخلاف پیچ نیمرزوه که بدنهی صاف دارد. یعنی نقطهی ضعیف مشخصی در طول قطعه وجود ندارد.
- راستی قطعه مهم است. استاد بلند نوردشده اگر خمیدگی داشته باشد، در فلنج دردسر میسازد و بار را غیرهممحور میکند.
- دو سر باید پخ یا اصلاح شده باشند تا مهره بدون گیر کردن وارد شود. نوک ناقص رزوه، متداولترین شکایت در تحویل میلهی رزوهشده است.
- رزوهی سراسری یعنی سطح بیشتر در معرض خوردگی. در محیط خورنده این نکته در انتخاب پوشش اثر میگذارد.
بازرسی رزوه در تحویل
کنترل رزوه ساده است و بیشترین بازگشت سرمایه را در بازرسی ورودی دارد:
- مهرهی مرجع. سادهترین آزمون عملی: مهرهی سالم و شناختهشده باید بدون زور و تا انتها روی رزوه برود.
- شانهی رزوه. گام یا تعداد دنده را کنترل میکند — بهویژه وقتی هم قطعات متریک و هم اینچی در انبار هست.
- نگاه به قلهی رزوه. قلهی تخت یا تاخورده با چشم مسلح دیده میشود و مستقیم به کیفیت بلنک برمیگردد.
- کنترل دو سر. پخ ناقص یا رزوهی لهشده در انتها، نصب را کند میکند و گاهی مهره را خراب میکند.
نورد پس از عملیات حرارتی چه مزیتی دارد؟
تنش فشاری باقیمانده در ریشهی رزوه دستنخورده میماند و مقاومت خستگی را بالاتر میبرد. در عوض فشار لازم و فرسایش قالب بسیار بیشتر و هزینه بالاتر است.
قلهی تخت روی رزوه نشانهی چیست؟
قطر زیر کار کوچکتر از لازم بوده و فلز کافی برای پر کردن قالب وجود نداشته؛ ارتفاع درگیری واقعی کمتر از ظاهر رزوه است.
لبهی تاخورده روی قله چه مشکلی دارد؟
نشانهی فلز بیش از حد است و خودش یک ترک بالقوه به شمار میرود.
چرا رزوهی داخلی مهره نورد نمیشود؟
قالب نورد به داخل سوراخ دسترسی ندارد. رزوهی داخلی با قلاویز بریده میشود یا با فرمتپ شکل داده میشود.
آیا رزوهی تراشیده بیکیفیت است؟
نه. در جای خودش کاملاً معتبر است — برای قطعات تکی، قطرهای خیلی بزرگ و قطعات از پیش سختشده. در تولید انبوه، نورد ارزانتر و در برابر خستگی مقاومتر است.
سادهترین کنترل رزوه در تحویل چیست؟
مهرهی مرجع سالم باید بدون زور و تا انتها روی رزوه برود؛ در کنار آن شانهی رزوه برای کنترل گام و نگاه به قلهها.
جمعبندی
نورد رزوه یک فرآیند شکلدهی سرد است، نه برادهبرداری: فلز بین دو قالب جابهجا میشود و قلههای رزوه از همان فلزی ساخته میشوند که از ریشهها بیرون رانده شده. به همین دلیل قطر بلنک از قطر اسمی کمتر است و همین عدد، کلیدیترین متغیر فرآیند است.
مزیت اصلی نورد فقط سرعت و نبود براده نیست؛ مقاومت خستگی بالاتر است، چون جریان دانهها در ریشهی رزوه پیوسته میماند و سطح فشرده میشود. در کاربردهای بحرانی، نورد پس از عملیات حرارتی این مزیت را بیشتر هم میکند — با هزینهی بالاتر. و در مقابل، نورد برای رزوهی داخلی، قطعات تکی، قطرهای بسیار بزرگ و قطعات از پیش سختشده گزینهی مناسبی نیست.
سوالات متداول
چرا رزوه نورد میشود نه تراشکاری؟
چون جریان دانهها پیوسته میماند و سطح ریشه فشرده میشود، که مقاومت خستگی را بالا میبرد.
قطر زیر کار چیست؟
قطر میله اولیه پیش از نورد، که تقریباً برابر قطر متوسط رزوه است.
اگر بلنک بزرگتر باشد چه میشود؟
فشار بیش از حد روی قالب و کاهش عمر قالب.
اگر بلنک کوچکتر باشد چه میشود؟
قلههای رزوه کامل پر نمیشوند و رزوه ناقص میماند.
رزوه قبل از عملیات حرارتی نورد میشود یا بعد؟
معمولاً قبل، چون فولاد نرمتر راحتتر شکل میگیرد؛ نورد پس از عملیات حرارتی مقاومت خستگی بالاتری میدهد اما گرانتر است.