
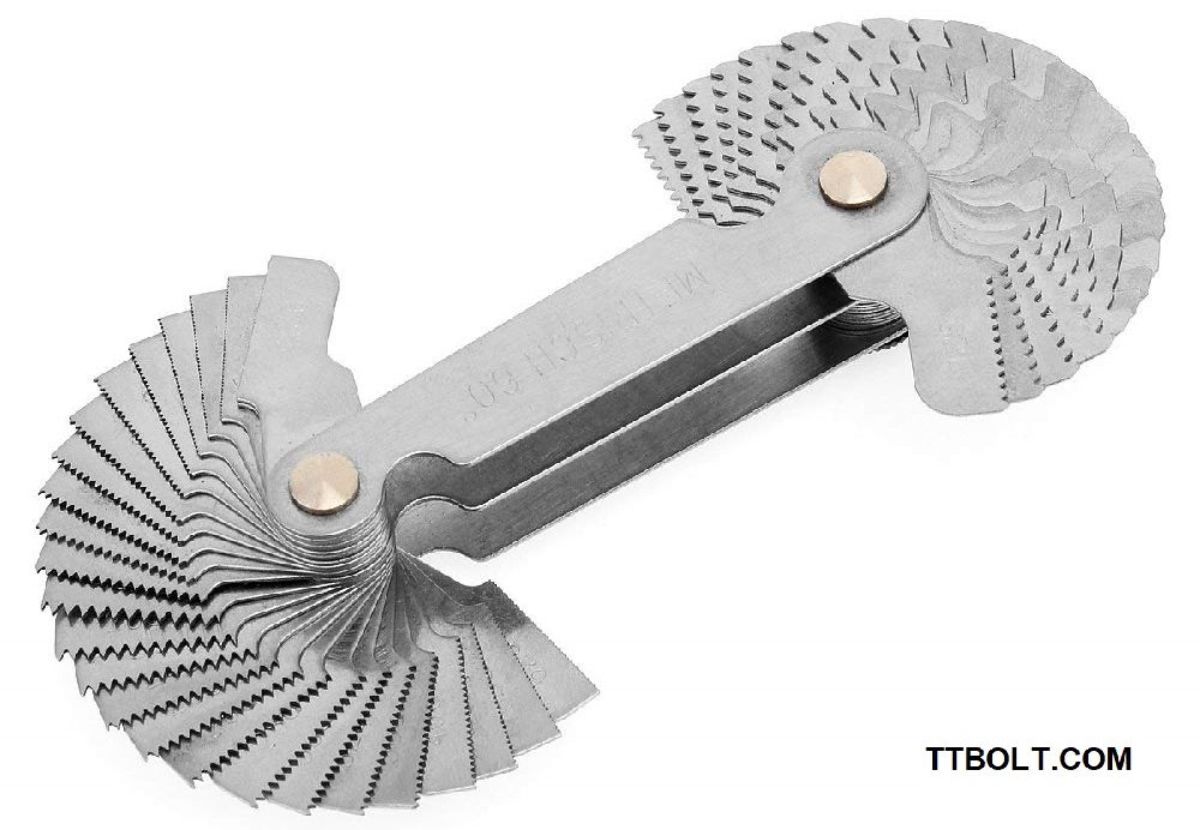
سیستم رزوهی اینچی، رزوه را با تعداد دور در اینچ میشمارد نه با فاصلهی بین دندهها. همین یک تفاوت، آن را بهکلی از سیستم متریک جدا میکند — و این دو بههیچوجه قابل ترکیب نیستند.
دندههای اینچی در تولید پیچ و مهره
دنده در تولید پیچ و مهره یکی از مهمترین بخشهای آن است. در ابتدا فکر می کنیم که دنده پیچ و مهره یک موضوع ساده است ولی در طول سالها در استانداردهای گوناگون دندههایی ابداع شدهاست که یک مورد خاص را تحت پوشش قرار میداد. لذا تنوع دندهها آنقدر زیاد است که حتما باعث سردرگمی میشود. در صنعت به طور کللی دو نوع دنده از نظر ابعادی داریمو دنده متریک و دنده اینچی. این دستهبندی به ما کمک میکند در ابتدا واحد شمارش و اندازهگیری مشخصی برای بیان ابعاد داشته باشیم. این دستهبندی به خاطر این موضوع شکل گرفتهاست که در کشورهایی مثل آمیکا و انگلستان واحد اندازهگیری طول اینچ و در کشورهایی مثل آلمان واحد اندازهگیری طول متر است.
پس ما در این مقاله فقط از دندههای اینچی صحبت خواهیم کرد و در جایی دیگر در سایت تی تی بولت از دندههای متریک صحبت می کنیم. در سیستم اینچی بحث بر سر تعداد دنده در یک اینچ است. منظور از یک دنده یک دایره کامل در دوره تناوب است.

در سیستم اینچی چندین نوع دنده داریم:
UNC/UNF
BSW/BSF
| UNC | UNF | BSW | BSF | |
|---|---|---|---|---|
| آمریکایی | آمریکایی | انگلیسی | انگلیسی | ملیت |
| بله | خیر | بله | خیر | Coarse Thread |
| خیر | بله | خیر | بله | Fine Thread |
| 60 درجه | 60 درجه | 55 درجه | 55 درجه | زاویه دنده |
UNF/UNC

BSW/BSF

در عمل و پیادهسازی واقعی دندهها به علت داشتن محدودیتهای فنی و دقت کار دو مفهوم به نامهای practical thread profile و theoretical thread profile داریم که در کتابها و محاسبات و پیادهسازی عملی کمی تفاوت دارند. به شکلهای زیر دقت کنید

سیستم Fine Thread و سیستم Coarse Thread
سیستم Fine thread در واقع همان تعداد دنده بیشتر در اینچ است و Coarse Thread نسبت به Thread Fine تعداد کمتر در هر اینچ دنده دارد.
جدول تعداد دنده در قطرهای مختلف در سیستم اینچی دنده پیچ و مهره
جدول زیر تعداد دنده در اینچ را برای دو سری اصلی آمریکایی کنار هم میگذارد. ستون گام میلیمتری فقط برای این آمده که اندازهی رزوه در ذهن کسی که با متریک کار کرده جا بیفتد — بههیچوجه مبنای تعویض رزوه نیست.
| سایز اسمی | قطر (mm) | UNC (TPI) | گام UNC (mm) | UNF (TPI) | گام UNF (mm) |
|---|---|---|---|---|---|
| 1/4″ | 6.35 | 20 | 1.27 | 28 | 0.91 |
| 5/16″ | 7.94 | 18 | 1.41 | 24 | 1.06 |
| 3/8″ | 9.53 | 16 | 1.59 | 24 | 1.06 |
| 7/16″ | 11.11 | 14 | 1.81 | 20 | 1.27 |
| 1/2″ | 12.7 | 13 | 1.95 | 20 | 1.27 |
| 9/16″ | 14.29 | 12 | 2.12 | 18 | 1.41 |
| 5/8″ | 15.88 | 11 | 2.31 | 18 | 1.41 |
| 3/4″ | 19.05 | 10 | 2.54 | 16 | 1.59 |
| 7/8″ | 22.23 | 9 | 2.82 | 14 | 1.81 |
| 1″ | 25.4 | 8 | 3.18 | 12 | 2.12 |
| 1-1/8″ | 28.58 | 7 | 3.63 | 12 | 2.12 |
| 1-1/4″ | 31.75 | 7 | 3.63 | 12 | 2.12 |
| 1-3/8″ | 34.93 | 6 | 4.23 | 12 | 2.12 |
| 1-1/2″ | 38.1 | 6 | 4.23 | 12 | 2.12 |
منبع اعداد TPI و قطر: کاتالوگ تأییدشدهی ASME B18.31.2 در پایگاه فنی تیتیبولت. ستون گام میلیمتری از تقسیم ۲۵٫۴ بر تعداد دنده به دست آمده و صرفاً برای درک اندازه است، نه برای تبدیل رزوه.

خواندن مشخصات رزوه اینچی
نوشتهای مثل 1/2-13 UNC سه بخش دارد:
- 1/2 — قطر اسمی بر حسب اینچ.
- 13 — تعداد دور رزوه در هر اینچ. هرچه این عدد بزرگتر، رزوه ریزتر است.
- UNC — سری رزوه.
سریهای رزوه اینچی
| سری | معنا | کاربرد |
|---|---|---|
| UNC | درشت یکنواخت | حالت پیشفرض؛ بستن سریعتر |
| UNF | ریز یکنواخت | تنظیم دقیقتر، مقاومت بیشتر به شلشدن |
| 8UN | ثابت هشت دور در اینچ | قطرهای بزرگتر از یک اینچ در بولتینگ صنعتی |
سری 8UN نکتهی مهمی دارد: در استانداردهای بولتینگ فرآیندی مثل A193 و A194، قطرهای تا یک اینچ UNC هستند و از ۱⅛ اینچ به بالا سری 8UN — یعنی گام دیگر با قطر تغییر نمیکند و روی هشت دور ثابت میماند.
چرا نباید متریک و اینچی را مخلوط کرد
در نگاه اول بعضی سایزها نزدیک به نظر میرسند — مثلاً ۱/۲ اینچ حدود ۱۲٫۷ میلیمتر است و شبیه M12. اما:
- گام فرق دارد و رزوهها روی هم نمینشینند.
- شکل ریشه و قله در دو سیستم یکسان نیست.
- چند دور اول ممکن است برود و همین فریبنده است — ولی رزوهی هر دو قطعه خراب میشود.
در انبارهایی که هر دو سیستم موجود است، جداسازی فیزیکی و برچسبگذاری واضح ضروری است.
گام میلیمتری معادل: چطور حساب میشود و چرا فریبنده است
در سیستم متریک، گام مستقیم نوشته میشود: M12×1.75 یعنی فاصلهی دو دندانه ۱٫۷۵ میلیمتر. در سیستم اینچی، عدد چیز دیگری است — تعداد دورها در یک اینچ. برای تبدیل، رابطه ساده است:
مثال: رزوه ۱۳ دور در اینچ ← ۲۵٫۴ ÷ ۱۳ ≈ ۱٫۹۵ میلیمتر.
و دقیقاً همینجا تلهی بزرگ خودش را نشان میدهد. رزوهی ۱/۲-۱۳ UNC گام معادل ۱٫۹۵ میلیمتر دارد و قطرش ۱۲٫۷ میلیمتر است — یعنی روی کاغذ چیزی بسیار نزدیک به M12×2 به نظر میرسد. اما نزدیک بودن دو عدد هیچ ربطی به جا رفتن دو رزوه در هم ندارد:
- قطر اسمی برابر نیست — ۱۲٫۷ در برابر ۱۲٫۰ میلیمتر.
- گام برابر نیست — ۱٫۹۵ در برابر ۲٫۰۰؛ خطا در هر دور کم است ولی در طول درگیری جمع میشود.
- مهمتر از همه، خطا انباشته میشود. پس از چند دور، دندانهی پیچ دیگر روی دندانهی مهره نمینشیند و شروع میکند به تراشیدن آن.
به همین دلیل است که یک پیچ اینچی روی مهرهی متریک «چند دور میرود» و همین چند دور، کسی را که عجله دارد گمراه میکند. آن چند دور اتصال نیست؛ شروع خرابشدن هر دو قطعه است.
UNC آمریکایی در برابر BSW انگلیسی — جایی که اعداد برابرند ولی رزوهها یکی نیستند
این مقایسه آموزندهترین بخش سیستم اینچی است. هر دو سری اینچیاند، هر دو تعداد دنده در اینچ را میشمارند، و در جدول زیر میبینید که در تقریباً تمام سایزهای مشترک عدد TPIشان یکی است:
| سایز اسمی | UNC (TPI) | BSW (TPI) | وضعیت |
|---|---|---|---|
| 1/4″ | 20 | 20 | برابر |
| 5/16″ | 18 | 18 | برابر |
| 3/8″ | 16 | 16 | برابر |
| 7/16″ | 14 | 14 | برابر |
| 1/2″ | 13 | 12 | متفاوت |
| 9/16″ | 12 | 12 | برابر |
| 5/8″ | 11 | 11 | برابر |
| 3/4″ | 10 | 10 | برابر |
| 7/8″ | 9 | 9 | برابر |
| 1″ | 8 | 8 | برابر |
| 1-1/8″ | 7 | 7 | برابر |
| 1-1/4″ | 7 | 7 | برابر |
| 1-1/2″ | 6 | 6 | برابر |
| 1-3/4″ | 5 | 5 | برابر |
| 2″ | 4.5 | 4.5 | برابر |
ستون UNC از کاتالوگ ASME B18.31.2 و ستون BSW از کاتالوگ BS 1083 خوانده شده است. برابر بودن عدد TPI به معنای قابل تعویض بودن دو رزوه نیست — زاویهی پروفیل یکی ۶۰ و دیگری ۵۵ درجه است.
در تمام ردیفهای بالا فقط یک سایز است که عدد متفاوت دارد: ۱/۲ اینچ که در UNC سیزده دور و در BSW دوازده دور است. بقیه برابرند. و دقیقاً همین برابری، BSW و UNC را به یکی از پرتکرارترین منابع خطا در انبار تبدیل کرده است.
در عمل این یعنی: اگر در انبار هم قطعات ویتورث دارید و هم Unified، شمردن دنده با شانهی رزوه کافی نیست. باید شانهی رزوهای استفاده شود که زاویهاش هم مشخص باشد، یا قطعه با مهرهی شناختهشدهی همان سری کنترل شود.
سری 8UN — جایی که گام دیگر با قطر بزرگ نمیشود
در سریهای UNC و UNF، هرچه قطر بزرگتر میشود تعداد دنده در اینچ کم میشود — یعنی رزوه درشتتر میشود. این تا یک جایی منطقی است، ولی در قطرهای بزرگ به مشکل میخورد: رزوهی خیلی درشت روی یک استاد بولت بزرگ، هم عمق برش زیادی میخواهد و هم سطح مقطع تنشی را بیش از لازم کم میکند.
راهحل، سریهای با گام ثابت است. رایجترینشان در بولتینگ صنعتی 8UN است: هشت دور در اینچ، در هر قطری.
| سایز اسمی | قطر (mm) | تعداد دنده در اینچ | گام معادل (mm) |
|---|---|---|---|
| 1-1/8″ | 28.58 | 8 | 3.18 |
| 1-1/4″ | 31.75 | 8 | 3.18 |
| 1-3/8″ | 34.93 | 8 | 3.18 |
| 1-1/2″ | 38.1 | 8 | 3.18 |
| 1-5/8″ | 41.28 | 8 | 3.18 |
| 1-3/4″ | 44.45 | 8 | 3.18 |
| 1-7/8″ | 47.63 | 8 | 3.18 |
| 2″ | 50.8 | 8 | 3.18 |
| 2-1/4″ | 57.15 | 8 | 3.18 |
| 2-1/2″ | 63.5 | 8 | 3.18 |
| 2-3/4″ | 69.85 | 8 | 3.18 |
| 3″ | 76.2 | 8 | 3.18 |
| 3-1/4″ | 82.55 | 8 | 3.18 |
| 3-1/2″ | 88.9 | 8 | 3.18 |
| 3-3/4″ | 95.25 | 8 | 3.18 |
| 4″ | 101.6 | 8 | 3.18 |
منبع: کاتالوگ تأییدشدهی ASME B18.31.2.
در استانداردهای بولتینگ فرآیندی — همان خانوادهای که ASTM A193 و ASTM A194 در آن قرار میگیرند — قاعده روشن است: تا یک اینچ UNC، و از ۱⅛ اینچ به بالا 8UN. پس اگر برای یک استاد ۱¼ اینچی «رزوهی درشت» سفارش بدهید، آنچه واقعاً باید تحویل بگیرید 8UN است نه UNC.
کلاس تلرانس رزوهی اینچی: 1A تا 3A
سری رزوه فقط نصف مشخصات است؛ نصف دیگر کلاس تلرانس است که تعیین میکند رزوه چقدر لق یا چقدر تنگ باشد. در سیستم Unified این کلاسها با عدد و حرف نوشته میشوند:
| کلاس | روی چه قطعهای | رفتار |
|---|---|---|
| 1A / 1B | پیچ / مهره | بازترین انطباق؛ برای جایی که بستن سریع و بدون گیر کردن مهمتر از دقت است |
| 2A / 2B | پیچ / مهره | حالت متعارف و پیشفرض تجاری؛ اکثر پیچ و مهرههای اینچی بازار این کلاساند |
| 3A / 3B | پیچ / مهره | تنگترین انطباق؛ برای اتصالات دقیق و بحرانی |
حرف A همیشه برای رزوهی خارجی (پیچ و استاد) و حرف B برای رزوهی داخلی (مهره و سوراخ رزوهشده) است. نکتهی عملی مهم این است که پوششدهی، انطباق را جابهجا میکند: در گالوانیزهی گرم، ضخامت پوشش روی رزوه مینشیند و اگر مهره از پیش بازتر (over-tapped) نشده باشد، پیچ پوششدار در مهره نمیرود. به همین دلیل مهرهی گالوانیزهی گرم معمولاً با رزوهی بازتر تولید میشود.
1/2-13 UNC-2A کامل است؛ نوشتن «نیم اینچ درشت» کامل نیست — چون نه کلاس تلرانس معلوم است و نه اینکه منظور UNC آمریکایی است یا BSW انگلیسی.اشتباهات رایج در کار با رزوهی اینچی
- شمردن دنده بدون توجه به زاویه. جدول بالا نشان داد که BSW و UNC در بیشتر سایزها TPI یکسان دارند. شمردن دنده این دو را از هم جدا نمیکند.
- تبدیل قطر اینچی به میلیمتر و سفارش متریک. ۳/۴ اینچ ۱۹٫۰۵ میلیمتر است، ولی M19 وجود ندارد و M20 قطعهی دیگری است.
- فرض اینکه «درشت» در همهی قطرها یعنی UNC. بالای یک اینچ در بولتینگ فرآیندی، درشت یعنی 8UN.
- بستن پیچ اینچی در سوراخ رزوهشدهی متریک. چند دور میرود و رزوهی قطعهی مادر — که گرانترین بخش اتصال است — خراب میشود.
- نادیدهگرفتن پوشش در انتخاب انطباق. مهرهی گالوانیزهی گرم باید بازتر باشد؛ وگرنه در محل، کارگر مجبور میشود رزوه را «باز کند» و همین ظرفیت اتصال را کم میکند.
- مخلوط نگهداشتن دو سیستم در یک قفسه. جداسازی فیزیکی و برچسب واضح، ارزانترین راه پیشگیری است.
گام میلیمتری معادل یک رزوهی اینچی چطور حساب میشود؟
۲۵٫۴ تقسیم بر تعداد دنده در اینچ. مثلاً ۱۳ دور در اینچ حدود ۱٫۹۵ میلیمتر میشود. این عدد فقط برای درک اندازه است و مبنای تعویض رزوه نیست.
UNC و BSW چه فرقی دارند اگر TPIشان یکی است؟
زاویهی پروفیل: ۶۰ درجه در سریهای آمریکایی و ۵۵ درجه در ویتورث انگلیسی. ریشه و قلهی ویتورث هم گرد است. در جدول این صفحه فقط سایز ۱/۲ اینچ TPI متفاوت دارد؛ بقیه برابرند و همین برابری منشأ خطاست.
کلاس 2A یعنی چه؟
کلاس تلرانس متعارف تجاری برای رزوهی خارجی. حرف A رزوهی خارجی و B رزوهی داخلی است؛ عدد از ۱ (بازترین) تا ۳ (تنگترین) میرود.
چرا مهرهی گالوانیزهی گرم بازتر رزوه میشود؟
چون ضخامت پوشش روی رزوهی پیچ مینشیند. اگر مهره از پیش بازتر نشده باشد، پیچ پوششدار در آن نمیرود.
شمردن دنده با شانهی رزوه کافی است؟
نه در انباری که هم قطعات ویتورث دارد و هم Unified؛ چون TPI این دو در بیشتر سایزها یکی است و تفاوت در زاویه است.
جمعبندی
سیستم اینچی رزوه را با تعداد دور در اینچ میشمارد؛ هرچه این عدد بزرگتر باشد رزوه ریزتر است — برعکس منطق عدد در سیستم متریک. سری UNC حالت پیشفرض است، UNF برای تنظیم دقیقتر و مقاومت بیشتر در برابر شلشدن، و 8UN برای قطرهای بزرگ در بولتینگ صنعتی که گام روی هشت دور ثابت میماند.
خطرناکترین بخش این سیستم، شباهتهای ظاهری است: UNC و BSW در تقریباً تمام سایزهای مشترک TPI یکسان دارند ولی زاویهی پروفیلشان ۶۰ در برابر ۵۵ درجه است، و رزوهی اینچی و متریک هم در چند سایز اعداد نزدیکی دارند بیآنکه قابل ترکیب باشند. مشخصات کامل یک رزوهی اینچی سه جزء دارد: قطر، تعداد دنده، و سری — و برای سفارش، کلاس تلرانس هم باید اضافه شود.
سوالات متداول
1/2-13 UNC یعنی چه؟
قطر اسمی نیم اینچ با ۱۳ دور رزوه در هر اینچ، سری درشت یکنواخت.
عدد بزرگتر یعنی رزوه درشتتر؟
در سیستم اینچی برعکس است: عدد بزرگتر یعنی دورهای بیشتر، یعنی رزوه ریزتر.
سری 8UN چیست؟
رزوه با هشت دور ثابت در اینچ، برای قطرهای بالای یک اینچ در بولتینگ صنعتی.
آیا پیچ اینچی روی مهره متریک میرود؟
خیر. چند دور اول ممکن است برود ولی رزوه هر دو خراب میشود.