شما در این مقاله درباره استادبولت می خوانید. استادبولت میلگرد یا مفتول آلیاژی طبق استاندارد است که تماما رزوه شدهاست و همراه با دو مهره و دو واشر مورد استفاده قرار میگیرد. استاد بولتها در ابعاد متنوعی تولید میشوند و کاربردهای زیادی دارند. برای اتصال شیرها به خطوط انتقال سیال از استادبولت استفاده میشود.
Stud Bolt
تعریف استادبولت
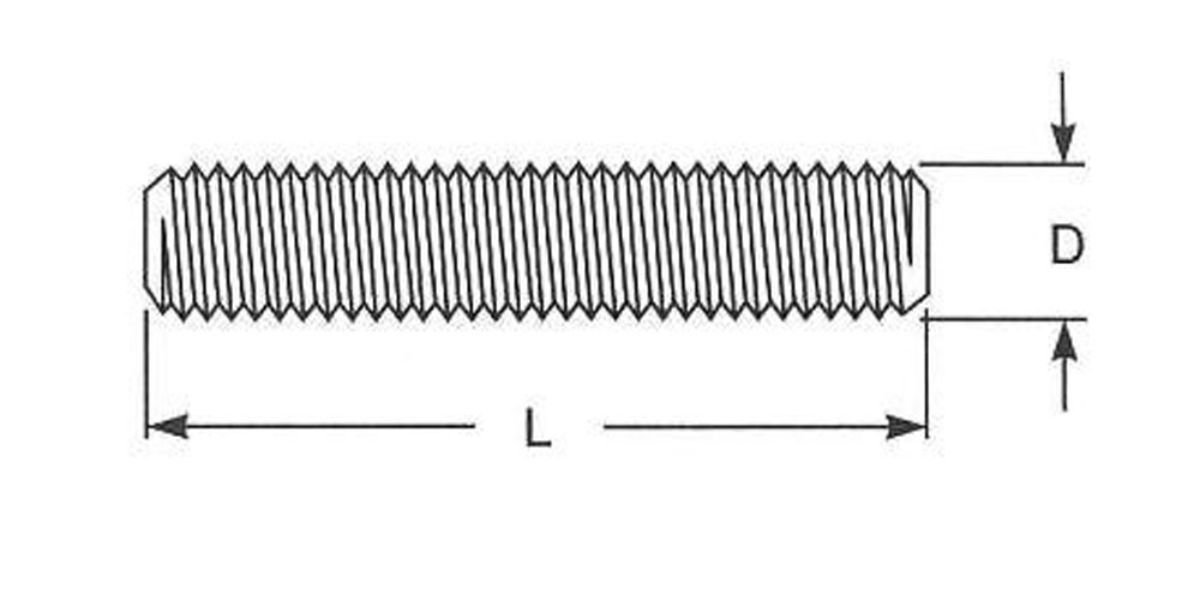
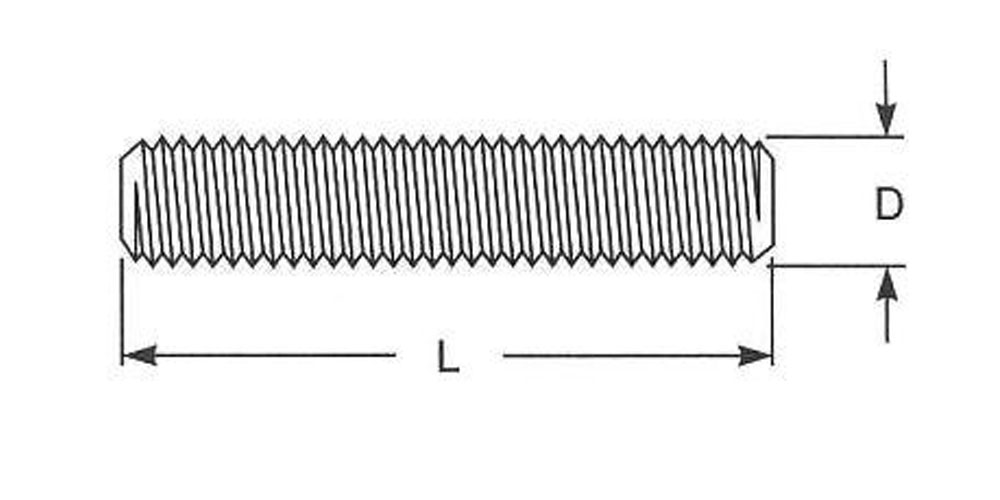
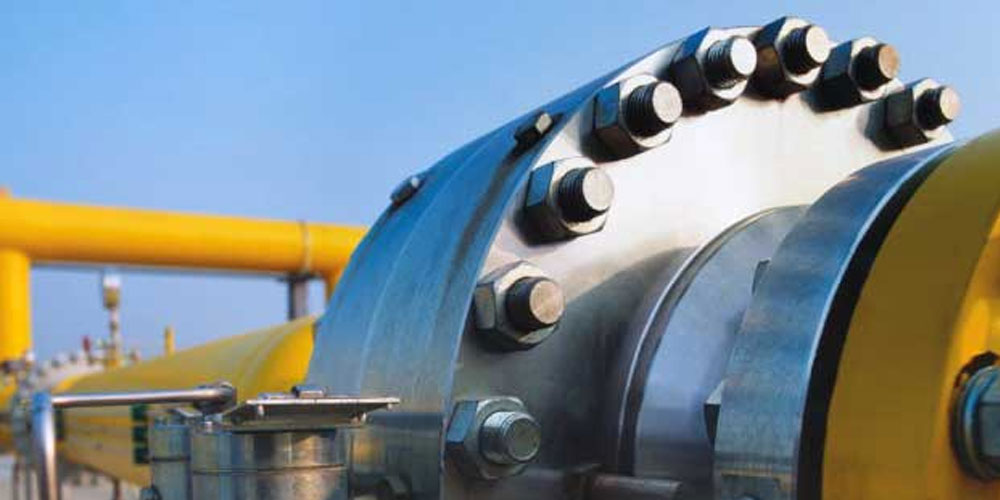
استاد بولت، مفتول رزوه شدهای است که دوسر آن باز است و مانند پیچ گل ندارد و از هر دو سر توسط مهره مونتاژ میشود و در قطرهای مختلف و گریدهای متفاوت در صنعت کاربردهای اساسی و حساسی دارد و برای مهار کردن قطعاتی به کار میرود که از هر دو سمت باید محکم شوند. مانند فلنجها. استاد بولت از هردو سر توسط مهره ی هم کلاس (هم گرید ) مونتاژ میشود. قطر مهره انتخاب شده مکمل استاد بولت در اتصالات برابر با قطر رزوه استاد بولت است. پرکاربردترین نوع مهره ای که همراه با استاد بولتها استفاده میشود، مهره ی واشردار سنگین است. استاد بولت با رزوه اینچی کاربرد بیشتری در صنعت ایران دارد اما استاندارد متریک هم تولید میشود. متریال تایید شده برای ساخت استاد بولت در استاندارد ASTM، بیان شده و به عنوان گرید مطرح میشود. مهرههای مورد استفاده همراه استاد بولت باید طبق استاندارد ASTM A 194 و در کلاسهای G4 ,8M ,8 ,2HM ,2H باشند. استاندارد ابعاد این مهرهها نیز در ASME B18.2.2 و ASME B18.1.1 توضیح داده شدهاست. استاندارد ابعادی واشرهای مکمل قابل استفاده نیز در استاندارد ASME F 436 موجود است. فاصله ابتدا تا انتهای دندهها همان طول استاد بولت است. واشرها و مهرههایی که همراه استاد بولت اتصالات را تکمیل میکنند، استانداردهای مربوط به خود را دارند و با واشرها و مهرههای متریک مربوط به اتصالات پیچها، هم از نظر سایز هم از نظر ضخامت و نیز نوع دندهها تفاوت دارند.برای افزایش طول عمر و دوام اتصالات و همچنین برقراری مقاومت لازم و کافی در اتصالات فشار قوی انتخاب مهره مناسب با استاد بولت اهمیت زیادی دارد. چنانچه استاد بولت گالوانیزه شود، دقت به این نکته اهمیت دارد که دمای کاری آن کاهش پیدا میکند به عنوان مثال دمای تقریبی فرآیند آبکاری گالوانیزه گرم حدود 415 درجه سلسیوس (780 درجه فارنهایت) است درنتیجه استاد بولت با آبکاری گالوانیزه گرم حداکثر مجاز به استفاده تا دمای 120 درجه سلسیوس (390 درجه فارنهایت) است و در آبکاری کادمیوم که در دمای 320 درجه سلسیوس یا 600 درجه فارنهایت صورت میگیرد کارآیی استاد بولت آبکاری شده در این شرایط حداکثر تا دمای 160 درجه سلسیوس یا 300 درجه فارنهایت خواهد بود. اتصالات اصلی و پر مصرف در صنایع حساسی مانند نفت و گاز و اتصال فلنجها درپتروشیمی، استاد بولتها هستند. همچنین مصارف دیگری نیز در ساختمانسازی، خودروسازی، معدنسازی، ماشین آلات، سیمانسازی، لوله کشیهای بزرگ و تجهیزات حفر چاه و.... دارند. استادبولتها با پیچهای متری از نظر گرید و سختی تفاوت دارند زیرا در تولید استاد بولتها برای رسیدن به حداکثر سختی وتنسایل، تحت عملیات حرارتی ویژه، حساسیت زیادی به خرج داده میشود.
عوامل مهم در انتخاب استادبولت:
1- دمای کاری محل استفاده استاد بولت
2- فشار بار وارد بر استاد بولت چه از نوع کششی یا خمشی
3- نوع و گرید فلنجی که متصل میشود
دنده استادبولت:
کاربردیترین نوع رزوه استادبولت به شکل V با زاویه 60 درجه است و استاندارد اینچی ومتریک آن یکسان است.استاد بولتهایی که رزوه درشت ( UNC ) (Unified National Coarse Thread) دارند با سرعت بالاتری مونتاژ میشوند و کاربردهای بیشتری نیز دارند.برای قطعات حساس رزوه ریز (UNF) (Unified National Coarse Thread) استفاده میشود.گریدهای L7M ,L7 ,B16 ,B7 ,B6 ,B5 از فولاد ساده کربنی یا فولادهای آلیاژی ساخته میشوند.گریدهای B8M ,B8 جنس استیل دارند گرید 8 برخلاف گرید 7 که دو زیر شاخه دارد، زیر شاخههای گوناگونی دارد.
استاد بولتها در ابعاد اینچی از 1/4 اینچ تا 4 اینچ در طولهای مختلف که در استاندارد معرفی شده تولید میشوند. پوششهای معمول استاد بولتها در صورت ضد زنگ نبودن عموما از زاج کاری یا همان سیاه کاری و پوشش داکرومات و همچنین پوشش گالوانیزه گرم میباشد.
تولید استاد بولت هم در ایران امکانپذیر است و شما میتوانید این محصول را با کیفیت خوب از داخل تامین نمایید. استاد بولت بیشتر در خطوط لوله و پالایشگاهها مورد استفاده قرار میگیرد.
روش تولید استاد بولت
استاد بولت به روشهای صنعتی و نیمه صنعتی تولید میشود. منظورم این است که اگر در دستور کار تولید حجم کار آنچنان باشد که کارخانه تولید کننده طرح و برنامه جامعی برای تولید داشته باشد از روشهای بهینه شده برای تولید بهره میبرد. ولی زمانی که تحت یک سفارش تولید انجام بشود که حجم کار بالا نباشد از روشهای معمولی اقدام به تولید میگردد که در روش تولید انبوه خواب کالا بیشتر و قیمت تمام شده کمتر و در روش دوم قیمت کالا بیشتر و خواب کالا کمتر خواهد شد. قیمت نهایی محصول تولید شده به عوامل گوناگونی بستگی دارد. میزان سفارش و نوع متریال از مهمترین پارامترهای قیمت تمام شده کالاست.
برای تولید استاد بولت به روش انبوه میلگردهای آلیاژی کشش شده به وسیله دستگاه کشش میلگرد را با دستگاه رولینگ دنده زنی می کنیم و سپس آن را در طولهای استاندارد برش میزنیم و بعد از آن پخ مناسب در هر قطر برای استادبولتها زده میشود و سپس عملیات مارک زنی در یک سر استاد بولت انجام میشود و بعد از آن استاد بولتها در کورههای گازی مخصوص عملیات حرارتی میشوند. استاد بولتها در کوره گداخته میشوند و سپس درون آب یا روغن به سرعت سرد میشوند این کار باعث میشود یک سختی یکنواخت در استادبولت ایجاد گردد. بعد از عملیات سخت کاری نوبت به پوششدهی استاد بولتها می رسد. استاد بولتهایی زنگ می زنند را حتما باید پوششدهی کنیم تا در اثر مجاورت با هوای مرطوب یا آب زنگ نزنند. استاد بولتهای آماده شده که طبق استانداردهای اینچی یا متریک تولید شدهاند را در انبار نگهداری می کنیم تا در صورت نیاز مشتری به سرعت در دسترس ایشان قرار بدهیم.
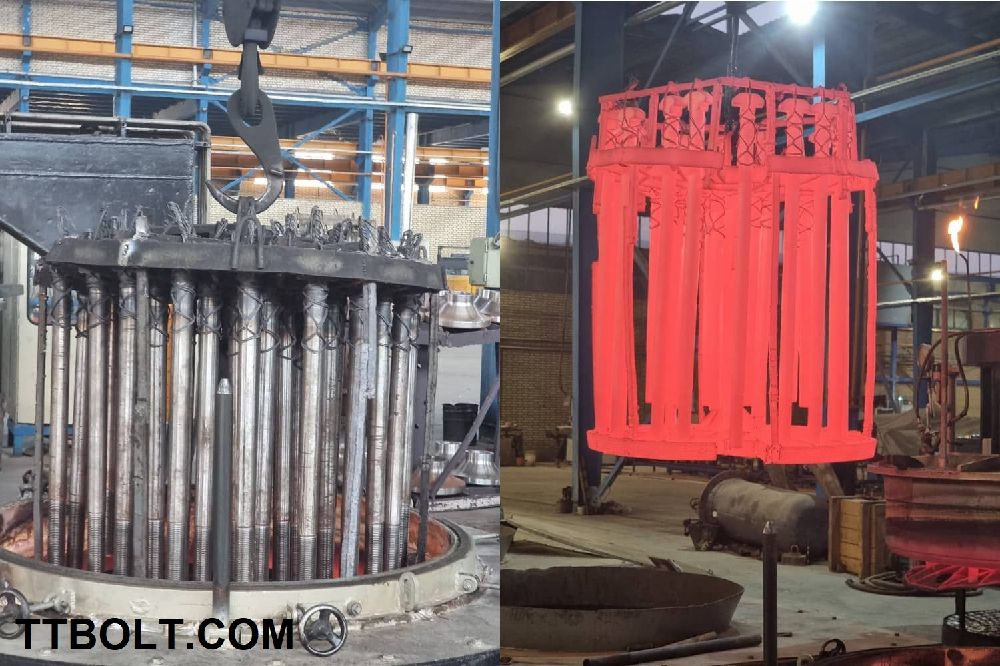
استادبولتهای آلیاژی در مکانهای حساس مورد استفاده قرار میگیرند این استادبولتها تحت فشار زیاد و گاها حرارت غیر مستقیم کار میکنند. کارشناسان برای هر نوع مصرف استادبولت خاص سفارش میدهند.
همانطور که گفتیم استادبولتها به روش رولینگ تولید میشوند یعنی اینکه دنده زنی روی استادبولتها به وسیله ابزاری به نام رولینگ که با فشار آوردن قرقره دنده مناسب روی بدنه استادبولت باعث ایجاد دنده میشود این درصورتی است که روشهای قدیمی روشهای براده برداری بوده که به صرفه نیست و دیگر از آن روشها استفاده نمیشود.
تی تی بولت تولید کننده استاد بولت آماده دریافت سفارش تولید استادبولت است. شما میتوانید درخواست تولید خود را به واحد فروش تی تی بولت اعلام نمایید تا در اسرع وقت زمانبندی و قیمت تولید محصول مورد نظر شما ارسال شود. استاندارد ASTM A193 استانداردی است که در تی تی بولت از آن در جهت تولید استادبولت استفاده میشود.
شما میتوانید از طریق این لینک اطلاعات فنی استاندارد ASME B16.5 را دانلود کنید. این استانداردها اصول تولید در تی تی بولت است.
چرا استاد بولت، نه پیچ سردار؟
در اتصال فلنجی میشد از پیچ سر ششگوش استفاده کرد. دلایل ترجیح استاد بولت عملیاند:
- دسترسی دوطرفه: هر دو مهره قابل بازرسی و سفتکردناند.
- توزیع یکنواختتر بار: رزوه در تمام طول، درگیری یکسانی با هر دو مهره دارد.
- تعویض سادهتر در تعمیرات.
- تولید سادهتر در قطرهای بزرگ — ساخت سر فورجشده در قطر بالا گران است.
چطور استاد بولت سفارش داده میشود
- استاندارد و گرید: مثلاً ASTM A193 گرید B7.
- قطر و طول کل — و مبنای اندازهگیری طول را شفاف کنید.
- سری رزوه: در سیستم اینچی تا یک اینچ UNC و بالاتر 8UN.
- مهره: تعداد و گرید، معمولاً دو عدد A194 به ازای هر استاد.
- پوشش: خام، گالوانیزه گرم، یا پوششهای فرآیندی.
- گواهی: مطابق الزامات پروژه.
نکات اجرایی در فلنج
- طول درگیری مهره: رزوه باید کامل از مهره بیرون بزند؛ قاعدهی متعارف یکی دو دور بیرونزدگی است.
- روانکاری: گشتاور بستن شدیداً به اصطکاک وابسته است؛ نوع روانکار باید همانی باشد که مبنای محاسبه بوده.
- ترتیب سفتکردن: ضربدری و چند مرحلهای تا واشر آببندی یکنواخت فشرده شود.
- گالینگ در استنلس: استاد و مهره استنلس مستعد جوش سردند؛ روانکار ضدگالینگ لازم است.
- گالوانیزه: مهره باید پس از پوشش اضافهتراشی شده باشد.
استاد بولت یا میلگرد رزوهشده؟
| استاد بولت صنعتی | میلگرد رزوهشده | |
|---|---|---|
| گرید | مشخص و گواهیشده | عمومی |
| طول | بریده به اندازه | شاخهای |
| استاندارد شاخص | ASTM A193 | DIN 976 |
| کاربرد | فلنج فرآیندی، تجهیزات | آویز، بست، کاربرد عمومی |
گریدها و مهرهی متناسب در یک نگاه
متن بالا گریدهای L7، L7M، B16، B7، B6 و B5 را زیر یک عنوان آورده است. یک اصلاح لازم است: L7 و L7M گریدهای ASTM A320 هستند، نه A193. A193 برای سرویس دمای بالا و عمومی است و A320 برای سرویس دمای پایین، با آزمون ضربه در دمای کار. جدول زیر رایجترین گریدها را با مهرهی متناسبشان نشان میدهد:
| گرید استاد | استاندارد | جنس | کاربرد اصلی | مهرهی معمول (ASTM A194) |
|---|---|---|---|---|
| B7 | ASTM A193 | فولاد کروممولیبدن کوئنچ و تمپرشده | فلنجهای عمومی نفت، گاز و پتروشیمی | 2H |
| B7M | ASTM A193 | همان B7 با سختی محدودشده | سرویس ترش (گاز حاوی H2S) | 2HM |
| B16 | ASTM A193 | فولاد کروممولیبدنوانادیوم | دمای بالا | طبق مشخصات پروژه، معمولاً 4 یا 7 |
| B8 / B8M | ASTM A193 | استنلس ۳۰۴ / ۳۱۶ (کلاس ۱ یا ۲) | خوردگی و دمای بالا یا پایین | 8 / 8M |
| L7 / L7M | ASTM A320 | فولاد آلیاژی با آزمون ضربه در دمای پایین | سرویس دمای پایین | گریدهای دمای پایین، مثل 7 با الزام ضربه |
این جدول راهنمای کلی است. گرید مهره، واشر و آزمونهای تکمیلی را همیشه مشخصات فنی پروژه تعیین میکند.
دو نکته از جدول: اول، B7M و 2HM برای سرویس ترش ساخته شدهاند. سختی آنها عمداً محدود شده تا در محیط حاوی سولفید هیدروژن دچار ترک تنشی نشوند؛ B7 معمولی در این محیط ممکن است ناگهانی بشکند. دوم، B8 کلاس ۱ و کلاس ۲ جنس یکسانی دارند اما کلاس ۲ پس از عملیات محلولی، کارسخت شده و استحکام بیشتری دارد. اگر نقشه B8 کلاس ۲ میخواهد، کلاس ۱ جایگزین آن نیست. جزئیات گریدها در ASTM A193، A193 گرید B7، ASTM A320 و مهرهی A194 گرید 2H آمده است.
طول استاد بولت چگونه اندازه گرفته میشود
در فلنجهای ASME B16.5 که این صفحه به آن اشاره کرده، طول استاد بولت بدون پخ دو سر اندازه گرفته میشود، یعنی از اولین دندهی کامل یک سر تا اولین دندهی کامل سر دیگر. استادی که با پخها اندازه گرفته و بریده شود، کمی کوتاهتر از طراحی است و ممکن است مهره روی آن کامل درگیر نشود. در سفارش، مبنای اندازهگیری را صریح بنویسید.
کشش هیدرولیکی به طول بیشتری نیاز دارد
در فلنجهای بزرگ و پرفشار، استادها بهجای آچار ترکمتر با کشندهی هیدرولیکی (Bolt Tensioner) بسته میشوند. ابزار سر استاد را میگیرد، آن را مستقیم میکشد، و مهره در حالی که استاد کشیده است با دست جا انداخته میشود. این روش پیشتنیدگی دقیقتر و یکنواختتری میدهد، اما ابزار باید روی بخشی از رزوه که بالای مهره است بنشیند. در نتیجه استادی که قرار است با کشنده بسته شود، معمولاً حدود یک برابر قطر بلندتر از استاد معمولی سفارش داده میشود. اگر روش بستن مشخص نیست، پیش از سفارش آن را بپرسید.
چند اصلاح کوچک دیگر
- «ASME F 436»: استاندارد واشر سخت ASTM F436 است؛ معرفی آن در استانداردهای ASTM برای واشر.
- «رزوه ریز (UNF) (Unified National Coarse Thread)»: UNF مخفف Unified National Fine است. توضیح سریهای رزوهی اینچی در دندههای اینچی آمده است.
- «مهرهی واشردار سنگین»: مهرهی متعارف استاد بولت، مهرهی ششگوش سنگین (Heavy Hex) است؛ واشر جداگانه، در صورت نیاز، ASTM F436 است.
سوالات متداول
استاد بولت چیست؟
میلهای تمامرزوه بدون سر که با دو مهره در دو طرف بسته میشود.
چرا در فلنج از استاد بولت استفاده میشود؟
دسترسی دوطرفه، توزیع یکنواخت بار و تعویض سادهتر.
چند مهره برای هر استاد لازم است؟
بهطور استاندارد دو عدد.
تفاوتش با میلگرد رزوهشده چیست؟
استاد بولت صنعتی گرید مشخص و گواهی دارد و به طول بریده میشود.
چرا استاد استنلس گیر میکند؟
بهدلیل گالینگ؛ روانکار ضدگالینگ لازم است.
L7 گرید A193 است؟
نه. L7 و L7M گریدهای ASTM A320 برای سرویس دمای پاییناند. A193 برای سرویس عمومی و دمای بالاست.
B7M چه فرقی با B7 دارد؟
جنس یکسان است اما سختی B7M محدود شده تا در سرویس ترش (گاز حاوی H2S) ترک تنشی نخورد. مهرهی متناسب آن 2HM است.
طول استاد بولت را چطور اندازه بگیرم؟
در استاندارد ASME B16.5، از اولین دندهی کامل یک سر تا اولین دندهی کامل سر دیگر، بدون پخها.
استاد برای کشندهی هیدرولیکی چه تفاوتی دارد؟
بلندتر است، معمولاً حدود یک برابر قطر، تا ابزار روی رزوهی بالای مهره بنشیند.