
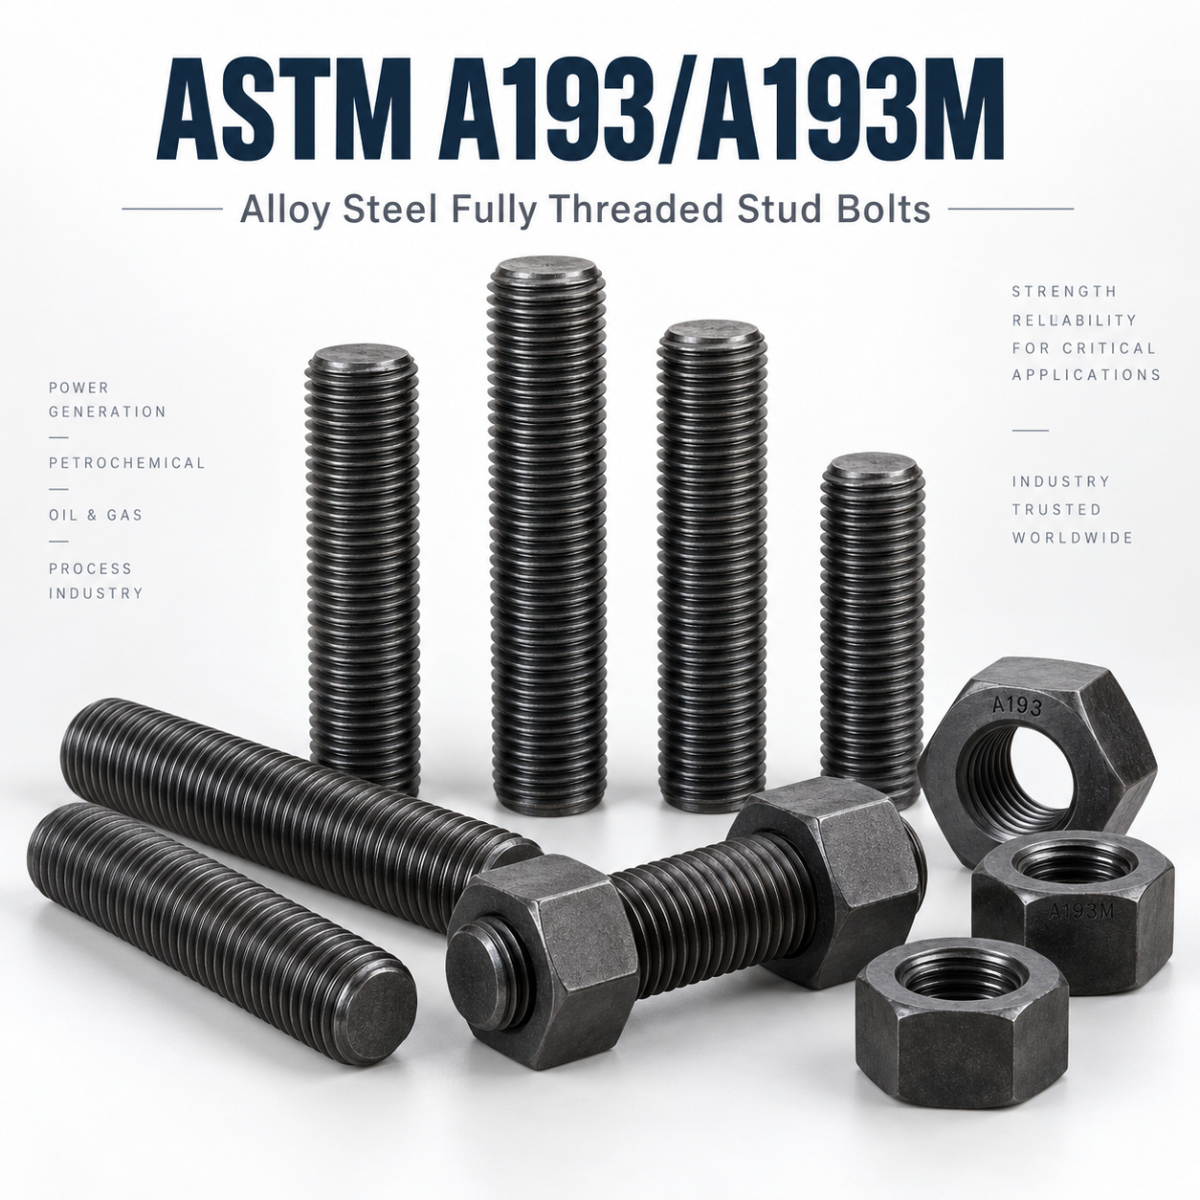
گرید B7 پرکاربردترین گرید استاندارد ASTM A193 است و همان استاد بولتی است که در اغلب اتصالات فلنجی پالایشگاه و نیروگاه دیده میشود. فولاد آلیاژی کروم-مولیبدن، کوئنچ و تمپر شده.
ترکیب شیمیایی استاد بولت گرید B7 شامل کربن، منگنز، فسفر، گوگرد، سیلیکون، کروم و مولیبدن است. قطر گرید B7 از 110 الی 130 میلیمتر تولید میشود. قبل از آبکاری، رنگ آن تیره است و به صورت آغشته به روغن نگهداری میشود. در صورت نیاز به انجام آبکاری، به صورت آبکاریهای داکرومات، گالوانیزه گرم وگالوانیزه سرد نیز قابل تبدیل است. گریدهای B16 , B7 هر دو از آلیاژ فولاد با کربن متوسط ساخته میشوند و عملیات سخت کاری حرارتی چند مرحله ای دارند. متریال تشکیل دهنده این دو گرید در عین تشابه زیاد، تفاوتهایی نیز دارند. مقدارمنگنز به کار رفته در B16 کمتر است و به جای آن مقدار کمی وانادیوم و آلومینیوم دارد. هر دو گرید تا دمای کاری 450 درجه سانتی گراد کار آیی دارند. سختی یکسان و تنش تسلیم کاملا یکسان و بار گواه یکسان دارند. قیمت استادبولت گرید B7 به صورت قابل توجهی کمتر ازاستادبولت گرید B16 است. مهم است بدانیم که دمای بیش از 450 درجه سانتی گراد بشدت از کارایی استادبولت B7 کم میکند و به جای آن در دماهای بالاتر باید از استاد بولت B16 استفاده شود. استاد بولت گرید B7 از استاد بولتهای پر کاربرد است. مقادیر شیمیایی استادبولت ASTM A193 GR B7 به شرح زیر است. در آزمایشگاههای معتبر تست مواد از این مقادیر استفاده میکنند و محصول را معادل استاندارد مینامند.
| عنصر شیمیایی | محدوده مقدار | تلرانس |
|---|---|---|
| Carbon - کربن | 0.37-0.49 % D | 0.02 % |
| Manganese, max - منگنز | 0.65-1.10 % | 0.04 % |
| Phosphorus, max - فسفر | 0.035 % | 0.005 % over |
| Sulfur, max - گوگرد | 0.040 % | 0.005 % over |
| Silicon - سیلیکون | 0.15 - 0.35 % | 0.02 % |
| Chromium - کروم | 0.75-1.20 % | 0.05 % |
| Molybdenum - مولیبدن | 0.15-0.25 % | 0.02 % |
تی تی بولت با تجربه تولید انواع استادبولت ASTM A193 Gr B7 آماده همکاری با ارگانهای دولتی و خصوصی برای تولید این محصول است. در صورت نیاز به این محصول با ما درتماس باشید.
چرا B7 اینقدر رایج است؟
B7 ترکیب متعادلی از سه چیز است که در اتصال فلنجی لازم است:
- استحکام کافی برای رسیدن به پیشتنیدگی لازم جهت آببندی واشر فلنج.
- پایداری در دمای بالا — فولاد کروم-مولیبدن در دماهای کاری فرآیندی خواصش را بهتر از فولاد کربنی حفظ میکند.
- در دسترس بودن و قیمت معقول نسبت به گریدهای استنلس.
به همین دلیل B7 گزینهی پیشفرض است و انحراف از آن معمولاً دلیل مشخصی دارد: محیط خورنده (سراغ B8M)، محدودیت سختی (B7M)، یا دمای بالاتر (B16).
B7 در برابر گریدهای دیگر
| گرید | جنس | کِی بهجای B7 |
|---|---|---|
| B7 | فولاد آلیاژی کروم-مولیبدن | گزینه پیشفرض |
| B7M | همان، با تمپر بیشتر | وقتی سقف سختی الزام شده |
| B16 | کروم-مولیبدن-وانادیم | دماهای بالاتر از محدوده B7 |
| B8 / B8M | استنلس آستنیتی ۳۰۴ / ۳۱۶ | محیط خورنده یا دمای پایین |
مهره، پوشش و اجرا
- مهره متناسب: از استاندارد ASTM A194؛ ترکیب متعارف B7 با مهره گرید 2H است.
- حالت تحویل: معمولاً خام و آغشته به روغن محافظ؛ رنگ سطح تیره است.
- پوششهای رایج: گالوانیزه گرم، آبکاری روی، و پوششهای فرآیندی مثل PTFE در محیطهای خاص.
- روانکاری: گشتاور بستن شدیداً به روانکار وابسته است؛ نوع روانکار باید همان باشد که مبنای محاسبه بوده.
- ترتیب سفتکردن: در فلنج، ضربدری و چند مرحلهای.
قطر، سری رزوه و تعداد دنده
B7 یک گرید است، نه یک شکل — پس ابعادش را استاندارد دیگری میدهد. آنچه در کاتالوگ تأییدشدهی ما برای این خانواده ثبت شده، قطرها و سری رزوهی متناظرشان است:
| قطر اسمی | سری رزوه | تعداد دنده در اینچ | گام معادل (mm) |
|---|---|---|---|
| 1/2″ | UNC | 13 | 1.95 |
| 5/8″ | UNC | 11 | 2.31 |
| 3/4″ | UNC | 10 | 2.54 |
| 7/8″ | UNC | 9 | 2.82 |
| 1″ | UNC | 8 | 3.18 |
| 1-1/8″ | 8UN | 8 | 3.18 |
| 1-1/4″ | 8UN | 8 | 3.18 |
| 1-3/8″ | 8UN | 8 | 3.18 |
| 1-1/2″ | 8UN | 8 | 3.18 |
| 1-5/8″ | 8UN | 8 | 3.18 |
| 1-3/4″ | 8UN | 8 | 3.18 |
| 1-7/8″ | 8UN | 8 | 3.18 |
| 2″ | 8UN | 8 | 3.18 |
| 2-1/4″ | 8UN | 8 | 3.18 |
| 2-1/2″ | 8UN | 8 | 3.18 |
| 2-3/4″ | 8UN | 8 | 3.18 |
| 3″ | 8UN | 8 | 3.18 |
| 3-1/4″ | 8UN | 8 | 3.18 |
| 3-1/2″ | 8UN | 8 | 3.18 |
| 3-3/4″ | 8UN | 8 | 3.18 |
| 4″ | 8UN | 8 | 3.18 |
منبع: کاتالوگ تأییدشدهی ASTM A193 در پایگاه فنی تیتیبولت. ستون گام میلیمتری فقط برای درک اندازه است؛ رزوهی اینچی با رزوهی متریک قابل تعویض نیست.
پیشتنیدگی: کاری که استاد بولت واقعاً انجام میدهد
در یک اتصال فلنجی، استاد بولت «دو قطعه را به هم وصل نمیکند» — بلکه نیرویی ایجاد میکند که واشر فلنج را میفشارد و آببندی میسازد. این نیرو همان پیشتنیدگی است و کل انتخاب گرید بر اساس آن انجام میشود:
- پیشتنیدگی کم ← واشر آببندی نمیکند و نشتی رخ میدهد؛ ضمناً استاد در معرض بار نوسانی قرار میگیرد و خستگی پیدا میکند.
- پیشتنیدگی زیاد ← واشر له میشود یا استاد از ناحیهی رزوه تسلیم میشود.
و اینجاست که تفاوت B7 با گریدهای ضعیفتر معنا پیدا میکند: استحکام بالاتر یعنی میتوان با همان قطر، پیشتنیدگی بیشتری ایجاد کرد. به همین دلیل جایگزینی B7 با B7M «فقط یک حرف» نیست — B7M عمداً نرمتر تمپر شده و پیشتنیدگی قابل دستیابیاش کمتر است.
گشتاور، روانکار و چیزی که واقعاً گشتاور را تعیین میکند
پیشتنیدگی مستقیماً اندازهگیری نمیشود؛ معمولاً با گشتاور کنترل میشود. مشکل این است که بخش بزرگی از گشتاوری که اعمال میکنید صرف غلبه بر اصطکاک میشود، نه کشش استاد. اصطکاک در دو جا رخ میدهد: بین رزوهی استاد و مهره، و زیر سطح نشیمن مهره.
- استاد خشک و زنگزده اصطکاک بسیار بالاتری دارد؛ گشتاور یکسان، کشش کمتری تولید میکند.
- رزوهی آسیبدیده باعث میشود گشتاور صرف تراشیدن دندانه شود نه کشش.
- در فلنج، بستن باید ضربدری و چند مرحلهای باشد تا بار روی محیط واشر یکنواخت پخش شود.
طول استاد بولت چطور مشخص میشود
برای استاد تمامرزوه، طول از یک سر تا سر دیگر اندازه گرفته میشود و باید سه چیز را در خود جا بدهد:
- ضخامت مجموعهی بستهشده — دو فلنج بهعلاوهی واشر آببند.
- ارتفاع دو مهره.
- مقدار بیرونزدگی مورد نیاز از هر طرف، که معمولاً چند دندهی کامل بیرون از مهره است.
طول دقیق را مدارک پروژه تعیین میکند. در استعلام، فقط ذکر «استاد B7 یک اینچ» کافی نیست؛ قطر، طول، سری رزوه، کلاس تلرانس رزوه، گرید مهره و پوشش باید همه گفته شوند.
پوشش: چه چیزی تغییر میکند
B7 بهصورت خام و آغشته به روغن محافظ تحویل میشود و سطحش تیره است. هر پوششی که روی آن اعمال شود، دو چیز را تغییر میدهد که باید از پیش دیده شوند:
| موضوع | چه اتفاقی میافتد | چه باید کرد |
|---|---|---|
| ابعاد رزوه | ضخامت پوشش روی دندانهها مینشیند و قطر مؤثر را بزرگ میکند | مهره باید متناسب با پوشش، بازتر رزوه شده باشد |
| ضریب اصطکاک | هر پوشش اصطکاک متفاوتی دارد؛ گشتاور لازم برای رسیدن به همان کشش عوض میشود | جدول گشتاور باید با پوشش واقعی قطعه هماهنگ باشد |
| دمای سرویس | برخی پوششها در دمای بالا پایدار نمیمانند | پوشش باید متناسب با دمای کاری انتخاب شود |
| سازگاری با محیط | در محیط خورنده، پوشش عمر میدهد ولی جنس پایه را عوض نمیکند | اگر خوردگی مسئلهی اصلی است، تغییر گرید به استنلس بررسی شود نه صرفاً افزودن پوشش |
یعنی پوشش یک تصمیم مستقل نیست؛ بخشی از مشخصات اتصال است و باید همراه گرید و مهره تعیین شود.
علامتگذاری، بازرسی و مدارک
قطعهی B7 باید قابل شناسایی باشد. علامتگذاری روی سر یا انتهای استاد، گرید و سازنده را نشان میدهد و اولین چیزی است که در بازرسی ورودی کنترل میشود. در کنار آن:
- گواهی مواد. برای کاربردهای فرآیندی، گواهی آزمون مواد همراه محموله لازم است تا ترکیب شیمیایی و خواص مکانیکی قابل ردیابی باشد.
- سختی. در B7 سختی کنترل میشود؛ در B7M علاوه بر آن یک سقف الزامی وجود دارد و بازرسی سختی روی خود قطعه انجام میشود.
- وضعیت رزوه. رزوهی ضربهدیده در حمل، هم گشتاور را به هم میریزد و هم میتواند شروع ترک باشد.
- تطابق مهره. مهره باید گرید درست از ASTM A194 باشد؛ ترکیب متعارف B7 با مهره ۲H است.
اشتباهات رایج
- جایگزینی B7 با B7M بهخاطر موجود بودن. این دو استحکام یکسان ندارند و محاسبات پیشتنیدگی باید بازبینی شود.
- استفاده از B7 بالای محدودهی دماییاش. در دماهای بالاتر، گریدی که برای آن شرایط تعریف شده باید انتخاب شود.
- انتخاب B7 در محیط خورنده بهجای استنلس. پوشش، جنس پایه را عوض نمیکند.
- مهرهی ضعیفتر از استاد. در این حالت رزوهی مهره پیش از استاد تسلیم میشود — برعکس ترتیب ایمنی مطلوب.
- بستن با گشتاور جدولی بدون روانکار مشخص. عدد گشتاور بدون روانکار، عدد نیست.
- سفارش «استاد B7» بدون قطر، طول، سری رزوه و پوشش. هر تأمینکننده تفسیر خودش را تحویل میدهد.
رزوهی استاد B7 در قطرهای بزرگ چیست؟
تا یک اینچ UNC و از ۱⅛ اینچ به بالا سری 8UN با هشت دور ثابت در اینچ. جدول قطر و تعداد دنده در همین صفحه آمده است.
چرا گشتاور بدون ذکر روانکار بیمعناست؟
چون بخش بزرگی از گشتاور صرف غلبه بر اصطکاک رزوه و زیر مهره میشود. تغییر روانکار، کشش واقعی ایجادشده را بهشدت جابهجا میکند بدون آنکه عدد آچار عوض شود.
طول استاد چطور تعیین میشود؟
ضخامت مجموعهی بستهشده بهعلاوهی ارتفاع دو مهره، واشرها اگر هست، و بیرونزدگی لازم از هر دو طرف.
آیا پوشش میتواند جای استنلس را بگیرد؟
نه. پوشش عمر میدهد ولی جنس پایه را عوض نمیکند؛ اگر خوردگی مسئلهی اصلی است، تغییر گرید بررسی شود.
چرا مهره باید بازتر رزوه شود؟
چون ضخامت پوشش روی رزوهی استاد مینشیند. مهرهی با رزوهی استاندارد روی استاد گالوانیزهی گرم نمیرود.
جمعبندی
B7 گزینهی پیشفرض بولتینگ فلنجی است: فولاد آلیاژی کروم-مولیبدن کوئنچ و تمپر شده، با استحکام کافی برای ایجاد پیشتنیدگی لازم، پایداری قابل قبول در دمای کاری فرآیندی، و قیمتی معقول نسبت به گریدهای استنلس. انحراف از آن همیشه دلیل مشخصی دارد — محیط خورنده، سقف سختی، یا دمای بالاتر.
در عمل، آنچه کیفیت اتصال را تعیین میکند فقط انتخاب گرید نیست: مهرهی همخانواده از ASTM A194، سری رزوهی درست (UNC تا یک اینچ و 8UN بالاتر از آن)، طول کافی، پوشش هماهنگ با جدول گشتاور، و بستن ضربدری و چند مرحلهای با روانکار مشخص. برای استعلام، این موارد را یکجا بفرستید تا پاسخ بدون رفتوبرگشت داده شود.
سوالات متداول
گرید B7 از چه جنسی است؟
فولاد آلیاژی کروم-مولیبدن، کوئنچ و تمپر شده.
مهره متناسب با B7 کدام است؟
بهطور متعارف مهره ASTM A194 گرید 2H.
تفاوت B7 و B7M چیست؟
B7M تمپر بیشتری دارد تا سختیاش محدود بماند و استحکام کمتری دارد؛ جایگزینی بدون بازبینی محاسبات درست نیست.
چه زمانی بهجای B7 از B8M استفاده میشود؟
در محیط خورنده و کلرایدی که مقاومت به خوردگی مهمتر از استحکام است.
B7 در چه قطرهایی تولید میشود؟
در گستره وسیعی از قطرها؛ کاتالوگ ما ۱/۲ تا ۲¾ اینچ را پوشش میدهد.