
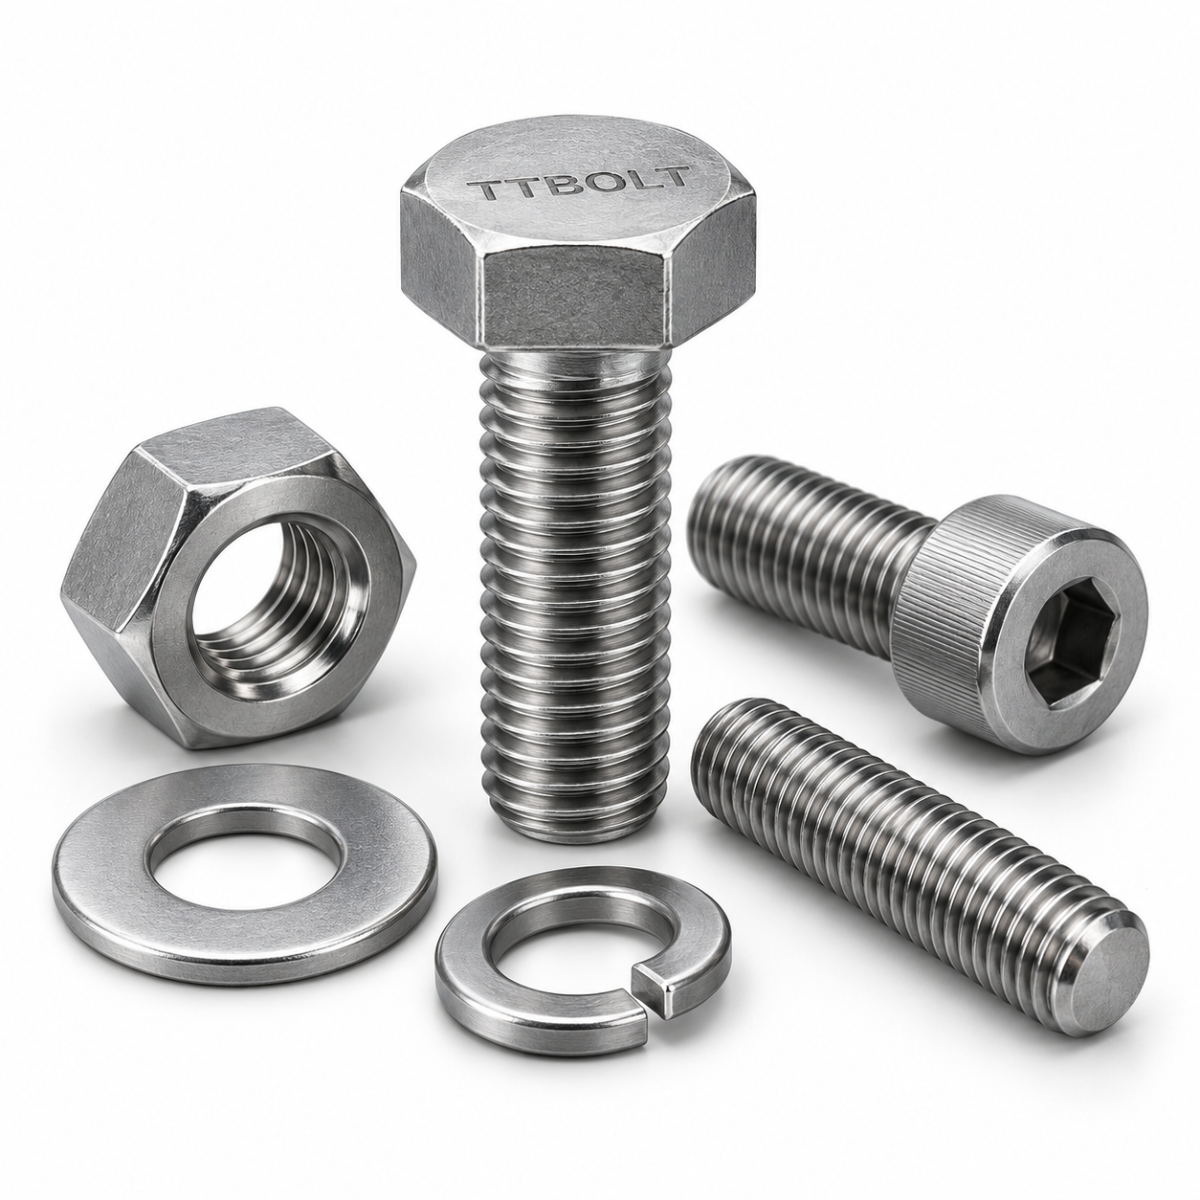
استانداردهای روپیچ توپیچ و ترمیم کننده رزوههای خراب شده Wire Thread Inserts & Special Tools.
استاندارد آچارهای مرتبط Spanners
Parts and Units of Mechanical systems
آچار، بخشی از اتصال است — نه یک لوازم جانبی
در یک اتصال پیچی، آنچه اتصال را نگه میدارد نیروی پیشبار است: کشش داخل بدنهی پیچ که دو قطعه را به هم میفشارد. این نیرو را نه جنس پیچ میسازد و نه کلاس استحکامش؛ آنها فقط تعیین میکنند چقدر پیشبار قابل تحمل است. پیشبار واقعی را ابزار ایجاد میکند.
به همین دلیل انتخاب آچار یک تصمیم مهندسی است، نه یک انتخاب سلیقهای. آچاری که سایزش یک پله بزرگتر است، سر پیچ را گرد میکند؛ آچار فرانسهی لق، گوشههای آچارخور را میخورد؛ و آچار گشتاورسنج کالیبرهنشده، عددی نشان میدهد که با واقعیت فاصله دارد.
سایز آچار برای پیچ و مهرهی ششگوش
سایز آچار برای قطعات ششگوش با آچارخور (فاصلهی بین دو وجه موازی، علامت s) تعیین میشود. این عدد از هر سایز رزوه مستقل نیست: در استانداردهای متریک برای هر قطر اسمی یک آچارخور تعریف شده. جدول زیر آچارخور را برای پیچ ششگوش DIN 933 و مهرهی ششگوش DIN 934 کنار هم میگذارد:
| سایز | آچارخور پیچ DIN 933 | آچارخور مهره DIN 934 |
|---|---|---|
| M3 | — | 5.5 |
| M4 | — | 7 |
| M5 | 8 | 8 |
| M6 | 10 | 10 |
| M8 | 13 | 13 |
| M10 | 17 | 17 |
| M12 | 19 | 19 |
| M14 | 22 | 22 |
| M16 | 24 | 24 |
| M18 | 27 | 27 |
| M20 | 30 | 30 |
| M22 | 32 | 32 |
| M24 | 36 | 36 |
| M27 | 41 | 41 |
| M30 | 46 | 46 |
| M33 | 50 | 50 |
| M36 | 55 | 55 |
| M39 | 60 | — |
| M42 | 65 | — |
| M45 | 70 | — |
| M48 | 75 | — |
دادهها از کاتالوگ فنی تأییدشدهی تیتیبولت. ردیفهای خالی یعنی آن سایز در دامنهی آن استاندارد تعریف نشده است.
در این دو استاندارد، آچارخور پیچ و مهره در هر سایز یکی است — و همین است که یک ست آچار را برای کار با DIN 933 و DIN 934 کافی میکند. ولی این یکسانی را به کل بازار تعمیم ندهید: خانوادههای دیگر مهره عدد دیگری دارند و در بخش بعدی با داده نشانش میدهیم.
سایز آچار آلن
در پیچهای سر آلن، آچار در سوکت ششگوش داخل سر مینشیند و سایزش یعنی فاصلهی بین دو وجه سوکت. جدول زیر این عدد را برای سه استاندارد پرمصرف نشان میدهد: پیچ آلن استوانهای DIN 912، پیچ آلن خزینهای DIN 7991، و پیچ مغزی DIN 913.
| سایز | DIN 912 (آلن استوانهای) | DIN 7991 (آلن خزینهای) | DIN 913 (مغزی سرتخت) |
|---|---|---|---|
| M1.4 | — | — | 0.7 |
| M1.6 | 1.5 | — | 0.7 |
| M1.8 | — | — | 0.7 |
| M2 | 1.5 | — | 0.9 |
| M2.5 | 2 | — | 1.3 |
| M3 | 2.5 | 2 | 1.5 |
| M4 | 3 | 2.5 | 2 |
| M5 | 4 | 3 | 2.5 |
| M6 | 5 | 4 | 3 |
| M8 | 6 | 5 | 4 |
| M10 | 8 | 6 | 5 |
| M12 | 10 | 8 | 6 |
| M14 | — | 10 | — |
| M16 | 14 | 10 | 8 |
| M18 | — | 12 | — |
| M20 | 17 | 12 | 10 |
| M22 | — | 14 | — |
| M24 | 19 | 14 | 12 |
| M30 | 22 | — | — |
| M36 | 27 | — | — |
دادهها از کاتالوگ فنی تأییدشدهی تیتیبولت. ردیف خالی یعنی آن سایز در دامنهی آن استاندارد نیست.
به یک نکته دقت کنید: در یک سایز رزوهی مشخص، سوکت این سه استاندارد لزوماً یکی نیست. پیچ خزینهای فضای کمتری برای سوکت دارد و پیچ مغزی هم سوکتی متناسب با قطر خودش. پس داشتن یک ست آچار آلن کامل، برای کار با این خانواده ضروری است.
انواع آچار و جای درست هر کدام
آچار رینگی (بسته)
تمام وجوه سر را در بر میگیرد، پس بار را روی سطح بیشتری پخش میکند و کمترین احتمال گردکردن سر را دارد. هرجا دسترسی اجازه میدهد، انتخاب اول است.
آچار یکسر تخت (باز)
فقط دو وجه را میگیرد. جایی لازم است که نمیتوان آچار را از بالا روی سر انداخت — مثل مهرهای روی یک لوله. عیبش این است که در گشتاور بالا دهانه باز میشود و همان دو وجه را میخورد.
بکس و جغجغه
تمام وجوه را میگیرد، سرعت کار را بالا میبرد و با گشتاورسنج ترکیب میشود. برای سایزهای بزرگ و گشتاور بالا، بکس جدارضخیم لازم است؛ بکس نازک کروم-وانادیوم برای کار دستی است نه برای ابزار ضربهای.
آچار آلن و بکس آلن
سه نکته: آچار باید تا انتها داخل سوکت برود، سوکت باید تمیز باشد، و لبهی آچار نباید ساییده باشد. بیشترین علت هرزشدن سوکت آلن، وارد نشدن کامل آچار است — نه گشتاور زیاد.
آچار فرانسه
برای گشتاورهای پایین و کار موقتی. دهانهی متحرک همیشه مقدار کمی لقی دارد و در پیچ باکیفیت یا زنگزده، سر را گرد میکند. در اتصال مهندسی جایی ندارد.
گشتاورسنج و چیزی که واقعاً اندازه میگیرد
آچار گشتاورسنج، گشتاور را کنترل میکند، نه پیشبار را. و نسبت میان این دو به اصطکاک بستگی دارد — اصطکاک زیر سر و اصطکاک در رزوه. بخش بزرگی از گشتاوری که اعمال میکنید صرف غلبه بر همین اصطکاک میشود و فقط بخشی از آن به کشش پیچ تبدیل میگردد.
پیامد عملی: هر چیزی که اصطکاک را عوض کند، پیشبار حاصل از یک گشتاور ثابت را عوض میکند.
- پوشش — پیچ گالوانیزه گرم و پیچ داکرومت در یک گشتاور، پیشبار یکسانی نمیدهند.
- روانکار — روغن یا ضدگیرپاژ، اصطکاک را کم و پیشبار را در همان گشتاور زیاد میکند؛ گاهی تا حد کشیدن پیچ به ناحیهی تسلیم.
- وضعیت سطح — زنگ، رنگ و براده اصطکاک را غیرقابلپیشبینی میکنند.
- استفادهی مجدد — رزوهی ساییده اصطکاک متفاوتی دارد.
ابزار ضربهای: کجا بله، کجا خیر
بکس ضربهای برای بازکردن و برای بستن اولیه ابزار بسیار مؤثری است. برای رساندن اتصال به پیشبار نهایی ابزار درستی نیست، چون گشتاور خروجیاش به فشار باد، وضعیت باتری، طول بادامک و حتی زاویهی دست کاربر بستگی دارد و تکرارپذیر نیست.
روش کار حرفهای: با ابزار ضربهای تا نزدیک نشست ببرید، بعد با گشتاورسنج مقدار نهایی را بدهید. و در قطعاتی که نباید ضربه ببینند — پیچ ورق، پیچ سرمتهای، اتصالات پلاستیکی و استنلس — از ابزار ضربهای استفاده نکنید. استنلس در برابر گیرپاژ حساس است و ضربه، شرایط ایجاد آن را فراهم میکند.
ابزار ترمیم رزوه
وقتی رزوهی داخلی یک قطعه خراب میشود، تعویض خود قطعه گاهی غیراقتصادی یا غیرممکن است. اینجا دو راهحل رایج وجود دارد:
- قلاویز و ترمیم دستی — برای رزوهای که کمی آسیب دیده و فقط نیاز به بازسازی فرم دارد.
- بوش رزوهای (روپیچتوپیچ) — سوراخ به قطر بزرگتری بازتراش و قلاویز میشود و یک بوش با رزوهی خارجی بزرگتر و رزوهی داخلی اصلی در آن نصب میگردد. نتیجه، رزوهای نو با همان سایز اولیه — و در آلومینیوم و آلیاژهای نرم، معمولاً مقاومتر از رزوهی اصلی، چون بوش فولادی بار را روی سطح بزرگتری از جنس نرم پخش میکند.
چه زمانی ابزار را باید کنار گذاشت
- گوشههای داخلی آچار رینگی یا بکس گرد شدهاند — از این پس هر سری که میبندید، سر پیچ را میخورد.
- دهانهی آچار تخت باز شده و روی سر لقی دارد.
- لبهی آچار آلن پخ شده یا گوشهاش رفته.
- جغجغه در بار جا میاندازد — خطر ایمنی است، نه فقط یک مزاحمت.
- گشتاورسنج افتاده، بیشبار شده یا از تاریخ کالیبراسیونش گذشته.
ابزار فرسوده، گرانترین قلم هزینهی یک مونتاژ است: هزینهاش را در قطعات خراب و در اتصالات ناقص میپردازید، نه در فاکتور خرید ابزار.
یک سایز، چند آچارخور: جدولی که باید ببینید
ادعایی که بالاتر مطرح شد را با داده نشان میدهیم. جدول زیر آچارخور چهار خانوادهی مهره را در یک سایز مشترک کنار هم میگذارد: مهرهی ششگوش معمولی DIN 934، مهرهی خودقفل نایلونی DIN 985، مهرهی نازک (کنترا) DIN 439، و مهرهی سازهای پیشتنیده DIN 6915.
| سایز | DIN 934 (ششگوش) | DIN 985 (خودقفل) | DIN 439 (نازک) | DIN 6915 (سازهای HV) |
|---|---|---|---|---|
| M3 | 5.5 | 5.5 | 5.5 | — |
| M4 | 7 | 7 | 7 | — |
| M5 | 8 | 8 | 8 | — |
| M6 | 10 | 10 | 10 | — |
| M8 | 13 | 13 | 13 | — |
| M10 | 17 | 17 | 17 | — |
| M12 | 19 | 19 | 19 | 22 |
| M14 | 22 | 22 | — | — |
| M16 | 24 | 24 | 24 | 27 |
| M18 | 27 | 27 | — | — |
| M20 | 30 | 30 | 30 | 32 |
| M22 | 32 | 32 | — | 36 |
| M24 | 36 | 36 | 36 | 41 |
| M27 | 41 | 41 | — | 46 |
| M30 | 46 | 46 | 46 | 50 |
| M33 | 50 | 50 | — | — |
| M36 | 55 | 55 | 55 | 60 |
| M39 | — | 60 | — | — |
| M42 | — | 65 | 65 | — |
| M45 | — | 70 | — | — |
| M48 | — | 75 | 75 | — |
دادهها از کاتالوگ فنی تأییدشدهی تیتیبولت. ردیف خالی یعنی آن سایز در دامنهی آن استاندارد نیست.
تفاوت مهرهی سازهای با مهرهی معمولی در همین جدول دیده میشود: مهرهی HV در چند سایز آچارخور بزرگتری دارد، چون برای اتصال پیشتنیده ساخته شده و بدنهی قویتری لازم دارد. این یعنی ست آچار یک تیم سازه، با ست آچار یک تیم مونتاژ عمومی یکسان نیست.
جمعبندی
ابزار، حلقهی واسط میان مشخصات فنی روی کاغذ و اتصال واقعی روی قطعه است. سه چیز را از این صفحه نگه دارید: آچارخور را از استاندارد خودِ قطعه بردارید نه از قطر رزوه؛ آچار گشتاورسنج گشتاور را کنترل میکند نه پیشبار را، پس پوشش و روانکار را در تصمیم بیاورید؛ و ابزار فرسوده را کنار بگذارید، چون هزینهاش را روی قطعات خراب میپردازید.
سوالات متداول
آچارخور پیچ M16 چند است؟
در جدول این صفحه آچارخور هر سایز برای پیچ DIN 933 و مهره DIN 934 از دادههای تأییدشده آمده است. توجه کنید که خانوادههای دیگر مهره میتوانند آچارخور متفاوتی داشته باشند.
سایز آچار آلن برای هر پیچ چطور پیدا میشود؟
از جدول سوکت همان استاندارد. در یک سایز رزوهی یکسان، سوکت DIN 912، DIN 7991 و DIN 913 لزوماً یکی نیست.
آچار گشتاورسنج پیشبار را کنترل میکند؟
نه بهطور مستقیم. گشتاور را کنترل میکند و تبدیل گشتاور به پیشبار به اصطکاک بستگی دارد؛ پوشش، روانکار و وضعیت سطح این نسبت را تغییر میدهند.
با بکس ضربهای میتوان اتصال را نهایی کرد؟
توصیه نمیشود. گشتاور خروجی ابزار ضربهای تکرارپذیر نیست. تا نزدیک نشست با ابزار ضربهای و مقدار نهایی با گشتاورسنج.
چرا سوکت آلن هرز میشود؟
بیشترین علت، وارد نشدن کامل آچار در سوکت یا ساییدگی لبهی آچار است — نه گشتاور زیاد. تمیزی سوکت پیش از بستن اهمیت زیادی دارد.
بوش رزوهای از رزوهی اصلی ضعیفتر است؟
در آلومینیوم و آلیاژهای نرم معمولاً قویتر است، چون بوش فولادی بار را روی سطح بزرگتری از جنس نرم پخش میکند.
آچار فرانسه برای اتصال مهندسی مناسب است؟
خیر. دهانهی متحرک لقی دارد و در گشتاور بالا سر پیچ را گرد میکند. برای گشتاور پایین و کار موقتی قابل استفاده است.