
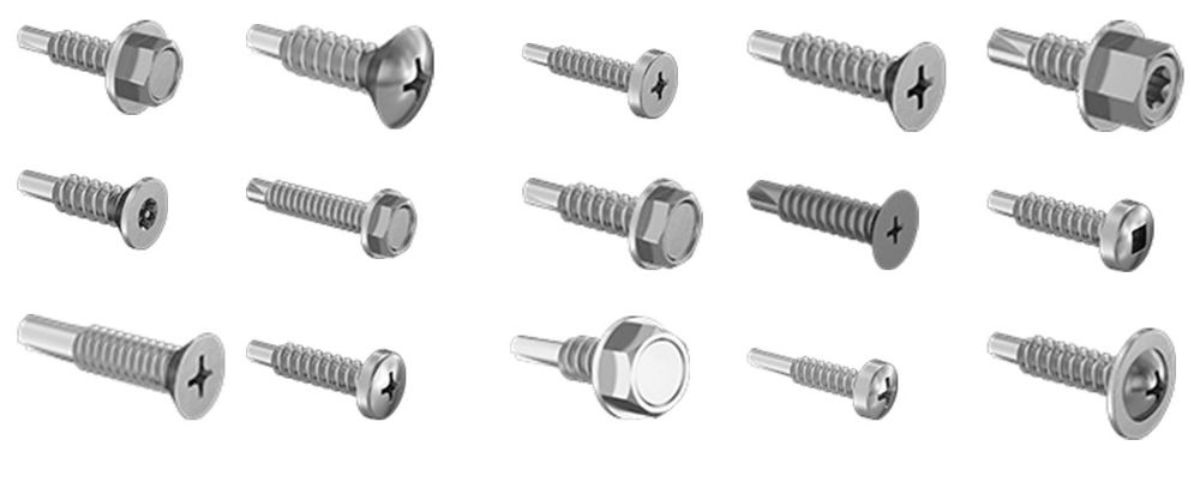
پیچهای سرمته ای کارنصب را بسیار ساده کردهاند این پیچها با داشتن سرمته ای شکل و بدنه محکم خود میتوانند در اکثر ورقهای فلزی پروفیل و... نفوذ کنند. استادکار فقط کافیست این پیچها را روی دریل قرار بدهد تا با یک حرکت پیچ هم سوراخ ایجاد کند و هم رزوه زنی کند و هم بسته شود. چه چیزی بهتر از این #:~ نوع دیگری از پیچ سر مته ای وجود دارد که به نام مته ای بال دار معروف است. این پیچ متخصص اتصال چوب به آهن است و روش کار آن به این گونه هست که با داشتن باله شروع به براده برداری از چوب میکند سر مته ای به آهن میرسد و شروع به سوراخ کاری میکند همین که بالهها به آهن رسید بالهها میشکند و پیچ به درون آهن وارد میشود.
- پیچهای نوک مته ای - Drilling screws
پیچهای نوک مته ای انواع مختلفی دارند که هرکدام برای محیط خاصی طراحی شدهاند. سر این گونه پیچها به صورتهای مختلفی با کاربردهای متنوع طراحی شدهاند. هرکدام جنبه کاری متفاوتی را پوشش میدهند. مثلا در یکی بحث زیبایی مهم است و در دیگری بحث استقامت در فشار زیاد. به هر حالت این پیچها در قطرها و طولهای متفاوتی در صنعت مورد استفاده قرار میگیرند.
- پیچهای سرمته ای بال دار - Wing-set screws
این نوع پیچ برای نصب فایبر سمنت برد و اتصال انواع بافت نرم مثل چوب به فلز طراحی شدهاند این نوع پیچ دارای توانایی برش فیبر کمی بیشتر از سوراخ روی فلز دارد لذا رزوه آن درگیر بخش فیبر نمیشود. این پیچ جهت انجام سریع اتصال طراحی شده و در جا سه چهار عمل را با یک حرکت انجام میدهد و در وقت و انرژی صرفه جویی میکند.
DIN 7504KM
DIN 7504NS
DIN 7504PH
DIN 7504PH
DIN 7504QH
DIN 7504RH
پیچ سرمتهای دو کار را یکجا انجام میدهد
پیچ سرمتهای (Self-Drilling Screw) نوک متهای دارد و پشت آن رزوهی خودرزوهزن. یعنی در یک حرکت پیوسته، اول سوراخ را میزند و بعد رزوه را در همان سوراخ میسازد و سر پیچ روی سطح مینشیند. سوراخکاری، رزوهزنی و بستن — سه مرحله در یک عبور ابزار.
سود اصلی این قطعه در اقتصاد زمان است. در پروژهای که هزاران اتصال روی سقف ساندویچپانل یا بدنهی داکت هوا زده میشود، حذف مرحلهی سوراخکاری و حذف رفتوبرگشت ابزار، تفاوت روزهای کاری میسازد. سود دوم دقت است: چون سوراخ در محل نهایی و توسط خود پیچ زده میشود، همترازی سوراخ دو قطعه هیچوقت مسئله نمیشود.
ساختار نوک و چرا شکلش اهمیت دارد
نوک پیچ سرمتهای یک متهی کوچک واقعی است: لبهی برنده دارد، شیار تخلیهی براده دارد و زاویهی نوکش تعیین میکند چقدر سریع وارد ورق میشود.
- لبهی برنده ورق را میبرد. اگر کند باشد، پیچ بهجای بریدن، ورق را گرم و سفت میکند و میسوزد.
- شیار تخلیه براده را بیرون میفرستد. پرشدن این شیار یعنی متوقفشدن نفوذ.
- ناحیهی انتقال بین نوک مته و شروع رزوه باید از ضخامت مجموعهی ورقها بلندتر باشد؛ وگرنه رزوه پیش از آنکه سوراخ کامل شود به ورق میرسد و پیچ در ورق قفل میکند. همین طول است که حداکثر ظرفیت سوراخکاری هر سایز را تعیین میکند — عددی که در جدول ابعاد استاندارد منتشر میشود.
DIN 7504 — استاندارد پایهی این خانواده
در سیستم DIN، پیچ سرمتهای زیر شمارهی DIN 7504 تعریف شده است. این استاندارد چند شکل سر مختلف را پوشش میدهد که با یک حرف بعد از شماره از هم جدا میشوند — مثل DIN 7504 K. پس در سفارش، نوشتن «DIN 7504» بهتنهایی کافی نیست و حرف شکل سر هم باید ذکر شود.
پرکاربردترین حالت در ایران، شکل K است: سر ششگوش با فلنج. سر ششگوش با بکس بسته میشود و میتواند گشتاور سوراخکاری را تحمل کند؛ فلنج زیر سر هم نشیمن پهن میسازد و نیاز به واشر جداگانه را در بسیاری از کاربردها از بین میبرد.
ابعاد اصلی DIN 7504 K
جدول زیر از دادههای تأییدشدهی کاتالوگ فنی تیتیبولت برای شکل K استخراج شده است. به ستون آخر دقت کنید: حداکثر ظرفیت سوراخکاری، یعنی بیشترین مجموع ضخامتی که آن سایز میتواند سوراخ کند. این عدد را با طول پیچ اشتباه نگیرید؛ سقف کار سوراخکاری است، نه سقف گریپ.
| سایز | گام P | آچارخور s | قطر فلنج dc (حداکثر) | ارتفاع سر k (حداکثر) | قطر نوک مته dp (حداکثر) | حداکثر ظرفیت سوراخکاری |
|---|---|---|---|---|---|---|
| ST3.5 | 1.3 | 5.5 | 8.3 | 3.45 | 2.8 | 2.25 |
| ST3.9 | 1.3 | 5.5 | 8.3 | 3.45 | 3.1 | 2.4 |
| ST4.2 | 1.4 | 7 | 8.8 | 4.25 | 3.6 | 3 |
| ST4.8 | 1.6 | 8 | 10.5 | 4.45 | 4.1 | 4.4 |
| ST5.5 | 1.8 | 8 | 11 | 5.45 | 4.8 | 5.25 |
| ST6.3 | 1.8 | 10 | 13.2 | 6.45 | 5.8 | 6 |
نصب درست: سه پارامتر ابزار
دور موتور
پیچ سرمتهای مثل مته عمل میکند، پس مثل مته هم باید رانده شود. دور بالا در ورق ضخیم باعث داغشدن لبهی برنده و از بین رفتن سختی نوک میشود؛ ورق نازک تحمل دور بالاتری دارد. قاعدهی عمومی: هرچه ورق ضخیمتر، دور کمتر.
فشار محوری
فشار باید یکنواخت و کافی باشد. فشار کم یعنی نوک روی ورق میسرد و صیقلیاش میکند — بعد از آن حتی با فشار زیاد هم نفوذ نمیکند. فشار زیاد و ناگهانی هم نوک را میشکند. فشار ثابت تا لحظهی عبور، سپس رهاکردن فشار و گذاشتن ابزار روی گشتاور نشست.
لحظهی توقف
این پارامتر بیشترین خرابی را میسازد. وقتی سر پیچ به سطح رسید، ابزار باید بایستد. ادامهی چرخش در این لحظه یکی از این دو نتیجه را میدهد: رزوهی ورق تراشیده میشود (اتصال هرز)، یا واشر آببند زیر سر بیش از حد فشرده و پاره میشود (اتصال چکهکن). پیچگوشتی برقی با کلاچ قابل تنظیم یا دپثاستاپ، برای این کار درست است؛ دریل بدون کنترل، نیست.
واشر آببند و اتصال سقفی
بزرگترین بازار پیچ سرمتهای، پوششهای سقفی و دیواری فلزی است و در این کاربرد اتصال باید علاوه بر نیرو، آب را هم نگه دارد. کاری که با واشر فلزی همراه لایهی الاستومر (معمولاً EPDM) انجام میشود: واشر فلزی فشار را پخش میکند و لایهی لاستیکی با فشردهشدن، درز دور سوراخ را میبندد.
- فشردگی واشر باید بهاندازه باشد؛ لاستیک بیرونزده از لبهی فلز یعنی بیشفشردگی و شروع پیرشدن سریع.
- لایهی EPDM نسبت به لاستیکهای ارزانتر در برابر آفتاب و اوزون دوام بیشتری دارد — و در سقف، عامل اصلی پیرشدن همینهاست.
- پیچ باید عمود بسته شود. پیچ کج یعنی واشر از یک طرف فشرده و از طرف دیگر باز — و نقطهی چکه از همانجا شروع میشود.
جنس و پوشش برای محیط بیرونی
پیچ سرمتهای باید سخت باشد تا بتواند ورق را بِبُرد؛ همین سختی، انتخاب جنس را محدود میکند. انواع فولادی با سختکاری سطحی ساخته میشوند و در برابر خوردگی به پوشش تکیه دارند.
- گالوانیزه سرد — برای فضای داخلی و محیط خشک کافی است.
- پوششهای لایهای روی-آلومینیوم (داکرومت / ژئومت) — دوام خیلی بیشتر در محیط بیرونی و مقاومت مناسب در پاشش نمکی.
- پیچ دوفلزی (Bimetal) — بدنه و سر از استنلس و نوک متهای از فولاد سخت. راهحل مهندسی برای جایی که هم به مقاومت خوردگی استنلس نیاز دارید و هم به سختی مته؛ گرانتر است ولی در سقفهای ساحلی و صنایع شیمیایی جایگزین ندارد.
سرمتهای یا خودکار؟ جدول تصمیم
| معیار | پیچ سرمتهای (DIN 7504) | پیچ ورق / خودکار |
|---|---|---|
| نیاز به پیشسوراخ | ندارد | دارد |
| سرعت اجرا | بالاتر (یک مرحله) | پایینتر (دو مرحله) |
| کنترل موقعیت سوراخ | در محل نصب | از پیش تعیینشده |
| حد ضخامت | محدود به حداکثر ظرفیت سوراخکاری | انعطاف بیشتر |
| امکان جنس استنلس | محدود — یا دوفلزی | بیشتر |
| حساسیت به ابزار | بالا (دور و فشار) | کمتر |
| کاربرد شاخص | سقف و دیوار فلزی، داکت | مونتاژ قطعات پانچشده |
برای جزئیات خانوادهی خودکار، صفحهی استانداردهای DIN برای پیچهای ورقهای فلزی را ببینید.
راهنمای سفارش
برای اینکه استعلام در یک رفتوبرگشت تمام شود، این موارد را با هم بفرستید:
- شماره استاندارد و اگر نسخهی ISO مدنظرتان است، صریح بنویسید.
- سایز و طول
- جنس — فولاد، استنلس A2 یا A4
- پوشش — هماهنگ با بقیهی اجزای اتصال
- مقدار مصرف و زمانبندی تحویل
برای استعلام موجودی و قیمت با کارشناسان تیتیبولت تماس بگیرید.
سوالات متداول
پیچ سرمتهای به پیشسوراخ نیاز دارد؟
خیر. نوک متهای آن سوراخ را خودش میزند و بعد رزوه را در همان سوراخ میسازد.
حرف K در DIN 7504 K چه معنایی دارد؟
شکل سر را مشخص میکند. شکل K سر ششگوش با فلنج است و پرکاربردترین حالت این استاندارد در بازار ایران.
حد ضخامت ورق برای پیچ سرمتهای چطور تعیین میشود؟
با حداکثر ظرفیت سوراخکاری همان سایز که در جدول ابعاد استاندارد منتشر میشود؛ ریشهی این عدد طول ناحیهی انتقال بین نوک مته و رزوه است. مجموع ضخامت ورقها باید از آن کمتر باشد، وگرنه پیچ سوراخ را تمام نمیکند و میشکند.
با دریل معمولی میشود پیچ سرمتهای بست؟
میشود ولی توصیه نمیشود. بدون کلاچ یا دپثاستاپ، لحظهی توقف کنترل نمیشود و نتیجه یا هرزشدن رزوه است یا پارهشدن واشر آببند.
پیچ سرمتهای استنلس وجود دارد؟
به شکل دوفلزی؛ بدنه استنلس و نوک از فولاد سخت. استنلس خالص سختی لازم برای سوراخکاری فولاد را ندارد.
چرا اتصال سقف بعد از چند سال چکه میکند؟
معمولترین علت، بیشفشردگی یا کجبستن واشر آببند است، نه خرابی پیچ. لاستیک بیرونزده از لبهی واشر فلزی نشانهی همین مورد است.