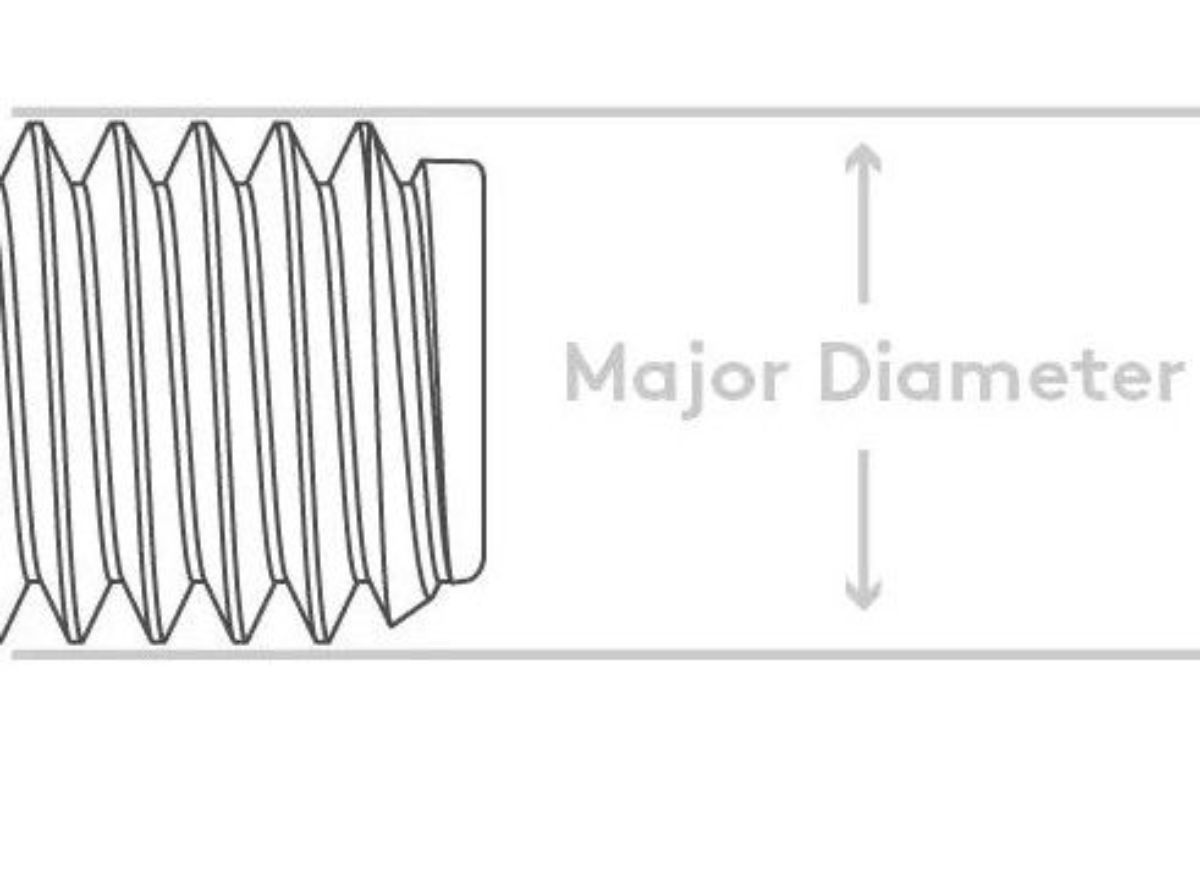
ابتداییترین تعریف رزوه به این گونه است که یک سطح مقطع که معمولاٌ مثلثی است به دور یک اسنوانه میپیچد و شیارهای موازی روی سطح آن ایجاد میکند.
کاربرد اصلی رزوهها برای تبدیل حرکت دورانی به حرکت خطی میباشد. بسته به نحوه استفاده رزوه، رزوههای بسیار متنوعی ساخته شدهاند که در این صفحه به آنها میپردازیم.
دستهبندی رزوهها در گام اول با نحوه اندازهگیری آنها انجام میشود. به این صورت که دو معیار اندازهگیری کلی داریم به عنوان میلیمتر و اینچ. به رزوههایی که ابعاد آن توسط میلیمتر بیان میشود رزوههای متریک و به رزوههایی که ابعاد آن با اینچ بیان میشود رزوههای اینچی گفته میشود. موضوع مورد بحث ما در این مقاله رزوههای متریک میباشد. رزوهها را با دو معیار اصلی گام و قطر رزوه سنجیده میشوند که در ادامه به آنها میپردازیم.
قطر رزوه:
رزوهها اصولاً به صورت قله و دره ای هستند برای مثال میتوانید به شکل زیر توجه کنید.
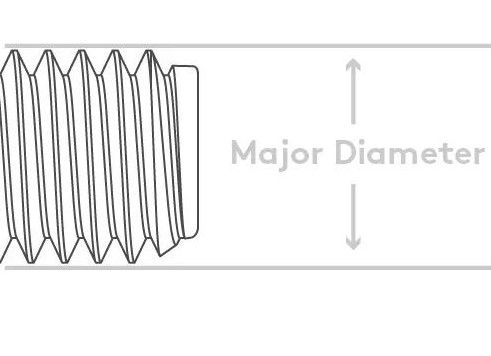
در صورتی که رزوه نری باشد. فاصله درههای ردیف بالای رزوه تا درههای ردیف پایین قطر کوچک نامیده میشوند که معمولاً مورد بحث نمیباشد. و اما فاصله قلههای ردیف بالا را تا قلههای ردیف پایین قطر بزرگ میگوییم که این قطر قطر مورد بحث ما میباشد. قطر رزوه درواقع اندازه قطر بزرگ یک رزوه میباشد و برای مثال اگر قطر بزرگ ما 8 میلیمتر باشد ما این قطر را برای زروهها با M8 نمایش میدهیم. و در رزوههای مادگی یا مهرهها فاطه درهها بالا تا درههای پایین مهره قطر بزرگ میباشد که معمولاً قابل اندازهگیری نمیباشد.
گام رزوه:
گام رزوه درواقع مقدار جابجای در اثر چرخش میباشد. برای مثال فرض میکنیم یک پیچ و مهره با گام رزوه 2 داریم این عدد به این معنا میباشد که اگر ما این پیچ را یک دور یا °360 بچرخانیم پیج 2 میلیمتر حرکت میکند. به بیان دیگر این عدد بیانگر فاصله دو قله متوالی از رزوه میباشد و در هر تناوب 2 میلیمتر پیشروی داریم.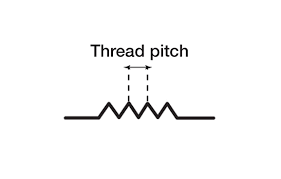
این دو معیار شناسایی مناسب برای اکثریت رزوهها میباشد.نمایش صحیح رزوههای متریک به صورت گام*(قطر اسمی رزوه)M
برای مثال یک رزوه یک پیچ که دارای قطر بزرگ 12 میلیمتر میباشد و گام آن 1.5 است را اینگونه گذارش میکنیم.
M12*1.5
استاندارد عمومی رزوه متریک:
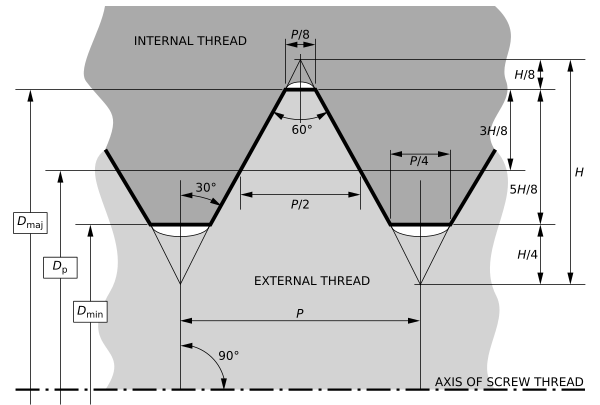
بر اساس این استاندارد زاویههای دیواره ی رزوهها 60 درجه میباشد. اگر گام رزوه متریک را P در نظر بگیریم و ارتفاع آن را H بر اساس روابط هندسی رابطههای H=0.866.P و P=1.1547H در آن برقرار است. نکته قابل توجه در رزوه استاندارد(حالت تعریف شده و غیر واقعی که در شکل مشاهده میکنیم) اختلاف سطوحی است که در درهها و قلههای رزوه وجود دارند.به این صورت که قاعدههای که در درهها وجود دارند دارای طول بیشتری هستند. عمق رزوه را اختلاف ارتفاع قله و دره میگوییم که این عمق با 0.541*گام یا 0.541*P برابر است. پس از عبارت بالا میتوان نتیجه گرفت اختلاف قطر کوچک و بزرگ 2 برابر عمق رزوه یا 1.0825*گام رزوه میباشد. برای محاسبه ابعاد رزوه میتوانید از اینجا اقدام کنید.
انواع رزوهها:
یکی ازانواع رزوهها که مورد بحث میباشد رزوه 60 درجه متریک است. که این رزوهها را میتوان در استانداردهای iso261 و iso 262 یافت.
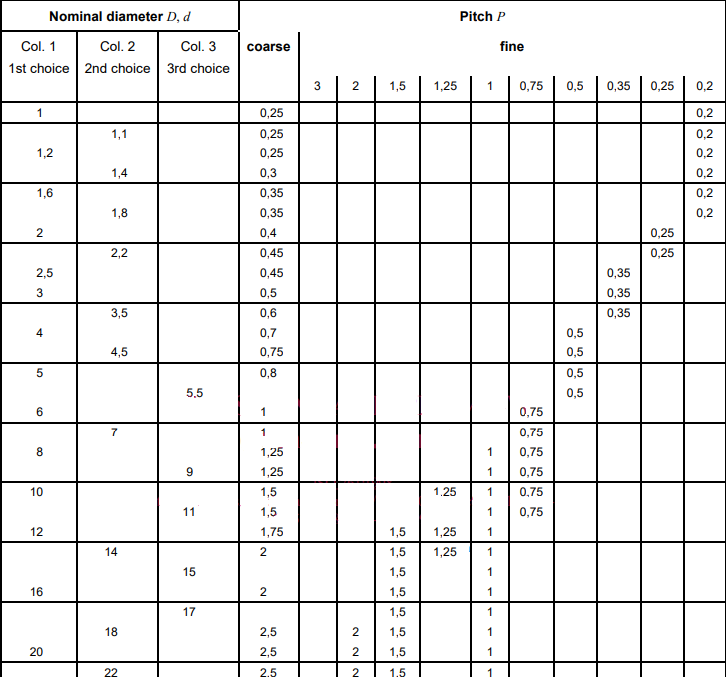
در این دو استاندار مشخص میشود که هر قطری از پیچ (همان قطر اسمی) به صورت استاندارد چه گامی باید داشته باشد. در هر دو استاندارد iso261 وiso262 برا قطرهای مختلف یک قطر برای انتخاب اول داریم که معمولاً بیشترین استفاده را دارند. و به ازای هر قطر دو گام برای رزوه در نظر گرفته شدهاست که به گام کوچکتر fine و گام بزرگتر را با نام coarse میشناسیم. تمام ابعاد نوشته شدن در جدول بر اساس میلیمتر میباشد.برای مثال جداول استاندارد ISO261 به صورت زیر میباشد.
یکی دیگر از انواع رزوه رزوههای اینچی هستند این رزوهها نیز رزوههای 60 درجه هستند. که در صفحات دیگر به آن میپردازیم.یکی دیگر از رزوههای پرکاربرد رزوههای دنده کبریتی هستند این گونه رزوه معمولاً برای باز و بسته شدن زیاد طراحی شدهاند. در تصویر برش خورده از بقل ذوزنقههایی متوالی هستند. رزوههای دنده کبریتی نیز با زاویههای مختلفی وجود دارند.برخی از رزوههای متریک برای تحت فشار بودن طراحی شدهاند به این گونه که قلههای رزوه دارای تقارن نیستند و یک دیواره دارای شیب 45 درجه و دیواره دیگر عمود است این رزوهها سبب میشوند تا اتصال ما در صورت تحت فشار بود باز نشوند. ویدیوی زیر انواع رزوه را برای شما نشان دادهاست.
روشهای تولید رزوه:
دو روش جامع و کامل برای تولید رزوهها داریم که به دو سبک براده برداری و شکل دهی(Forming) انجام میشوند.معمولا روش رولینگ برای تولید رزوه در تعداد بالا انجام میشود ولی روش تراش یا براده برداری در اکثر موارد برای تعداد محدود است.در هر کدام از روشهای تولید باید قطر قبل از ایجاد رزوه محاسبه شود که در هر روش متفاوت است.
1- روش تراش:
این روش همراه با براده برداری میباشد از آنجا که رزوههای نری را در تعداد بالا معمولاً با روش رولینگ انجام میدهند در موارد خاص از روش تراش استفاده میشود.البته باید توجه داشت که برای مهرهها و دیگر رزوههای مادگی، نمیتوان از روش رولینگ استفاده کرد و مهرهها با دستگاههای CNC رزوه میشوند. قطر زیر کار این رزوهها چون به روش براده برداری میباشد درواق همان قطر بزرگ (Major Diameter) یا قطر اسمی پیج میباشد.
2-روش رولینگ:
روش رولینگ در واقع یک روش شکلدهی میباشد. این روش به این گونه است که دو قرقره دارای شیار از طرفین به یک میلگرد نیرو وارد میکنند و این نیرو باعث ایجاد شیارهای موازی روی سطح میلگرد میشود. این روش بدون براده برداری صورت میگیرد و چون یک روش فورمینگ میباشد باید قطر زیر کار را از روی جداول مربوطه محاسبه کرد. البته لازم به ذکر است که درصورت پایین بودن دقت رزوهها میتوان از فرمول زیر استفاده کرد.
قطر صحیح قبل از رولینگ=0.7*(گام رزوه)-(قطر اسمی رزوه)
| قطر زیر کار | رزوه مورد نظر | قطر زیر کار | رزوه مورد نظر |
|---|---|---|---|
| 8.91-8.97 | M10*1.5 | 1.67-1.70 | M2.0*0.4 |
| 10.73-10.79 | M12*1.75 | 1.97-2.00 | M2.3*0.4 |
| 12.56-12.63 | M14*2.0 | 2.23-2.26 | M2.6*0.45 |
| 14.56-14.63 | M16*2.0 | 2.60-2.63 | M3.0*0.5 |
| 18.23-18.31 | M20*2.5 | 3.03-3.06 | M3.5*0.6 |
| 21.90-21.98 | M24*3.0 | 3.45-3.49 | M4.0*0.7 |
| 23.89-24.98 | M27*3.0 | 3.92-3.96 | M4.5*0.75 |
| 27.56-27.66 | M30*3.5 | 4.38-4.43 | M5.0*0.8 |
| 30.56-30.65 | M33*3.5 | 5.25-5.30 | M6.0*1.0 |
| 33.23-33.33 | M36*4.0 | 6.25-6.30 | M7.0*1.0 |
| 38.90-39.01 | M42*4.5 | 7.07-7.12 3 | M8.0*1.25 |
| 44.45-44.68 | M48*5 | 8.07-8.12 | M9*1.25 |
درجدول بالا قطر زیر کار با ابعاد میلیمتر گذارش شده و باید توجه داشته باشیم که دو عدد بیان شده درواقع محدوده مجاز ما برای ایجاد دنده در دقتهای بالا میباشد.
دقت سنجی رزوه ها
رزوهها معمولاً به صورت کاملاً دقیق و ایده آل تولید نمیشوند و به همین علت است که ابزارهایی برای تست آنها وجود دارد به نام گِیج(Gage). گیجها در واقع میزان لقی و تلورانس مخصوص به هر رزوه را شامل میشوند. این ابزارها درواقع زروه مکمل(برای پیچها از گیجهای مادگی و برای مهرهها از گیچهای نری استفاده میشوند) هر رزوه میباشد. برای ازمایش هر گیج باید رزوه را از گیجهای برو (Go) و نرو (Not Go) همان گیج عبور داد. به اینصورت که رزوه ما باید از رزوه برو عبور کند و از رزوه نرو نیز عبور نکند در غیر این صورت رزوه ما در آن محدوده تلورانس نمیباشد. در استاندارد متریک گیجها را با نماد G نشان میدهند و این گیجها دقتهای مختلفی دارند به اینصورت که گیج G8 بیشترین میزان لقی و گیج G1 کمترین میزان لقی را دارد.
اجزای یک رزوه متریک
نوشتهای مثل M12 × 1.75 دو عدد دارد: قطر اسمی و گام، هر دو بر حسب میلیمتر. اگر گام نوشته نشود، منظور رزوه درشت است که برای هر قطر یک مقدار استاندارد دارد.
اما چند قطر مهم دیگر هم در رزوه وجود دارد که در محاسبات و اندازهگیری به کار میآیند:
- قطر خارجی (اسمی): قطر قلههای رزوه.
- قطر ته رزوه: قطر ریشهها؛ کمترین مقطع.
- قطر متوسط: بین این دو؛ مبنای بیشتر محاسبات و همان قطری که قطر زیر کار در نورد تقریباً برابرش است.
رزوه درشت یا ریز؟
| درشت | ریز | |
|---|---|---|
| سرعت بستن | سریعتر | کندتر |
| سطح مقطع مؤثر | کمتر | بیشتر |
| مقاومت به شلشدن | کمتر | بیشتر |
| حساسیت به آسیب | کمتر | بیشتر |
| در جنس نرم | مناسبتر | خطر کندهشدن رزوه |
| استاندارد شاخص | DIN 931 | DIN 960 |
کلاس رواداری رزوه
رزوه علاوه بر ابعاد اسمی، کلاس رواداری هم دارد که مشخص میکند چقدر انحراف مجاز است. نوشتهای مثل 6g برای پیچ و 6H برای مهره متداولترین حالت است.
- حرف کوچک برای رزوه خارجی (پیچ) و حرف بزرگ برای رزوه داخلی (مهره).
- عدد درجه رواداری را میگوید؛ عدد کوچکتر یعنی دقیقتر.
اهمیت عملیاش در پوششدهی ظاهر میشود: پوشش ضخیم به ابعاد رزوه اضافه میکند و میتواند قطعه را از محدودهی رواداری خارج کند — دلیل اصلی اینکه مهرههای گالوانیزه اضافهتراشی میشوند.
متریک در برابر اینچی
این دو سیستم قابل ترکیب نیستند، حتی وقتی قطرها نزدیک به نظر میرسند. زاویهی رزوه، شکل ریشه و گام همگی فرق دارند. چند دور اول ممکن است برود و همین فریبنده است — ولی رزوهی هر دو قطعه خراب میشود. جزئیات سیستم اینچی در صفحهی دندههای اینچی آمده است.
سوالات متداول
M12×1.75 یعنی چه؟
قطر اسمی ۱۲ میلیمتر با گام ۱٫۷۵ میلیمتر.
سطح مقطع مؤثر پیچ کدام است؟
مقطعی نزدیک به ته رزوه، نه مقطع قطر اسمی.
کلاس رواداری 6g و 6H یعنی چه؟
6g برای رزوه خارجی پیچ و 6H برای رزوه داخلی مهره؛ حالت متداول.
چرا مهره گالوانیزه اضافهتراشی میشود؟
چون پوشش به ابعاد رزوه اضافه میکند و قطعه از محدوده رواداری خارج میشود.
آیا رزوه متریک و اینچی قابل ترکیباند؟
خیر. زاویه، شکل ریشه و گام فرق دارند و رزوه هر دو خراب میشود.