
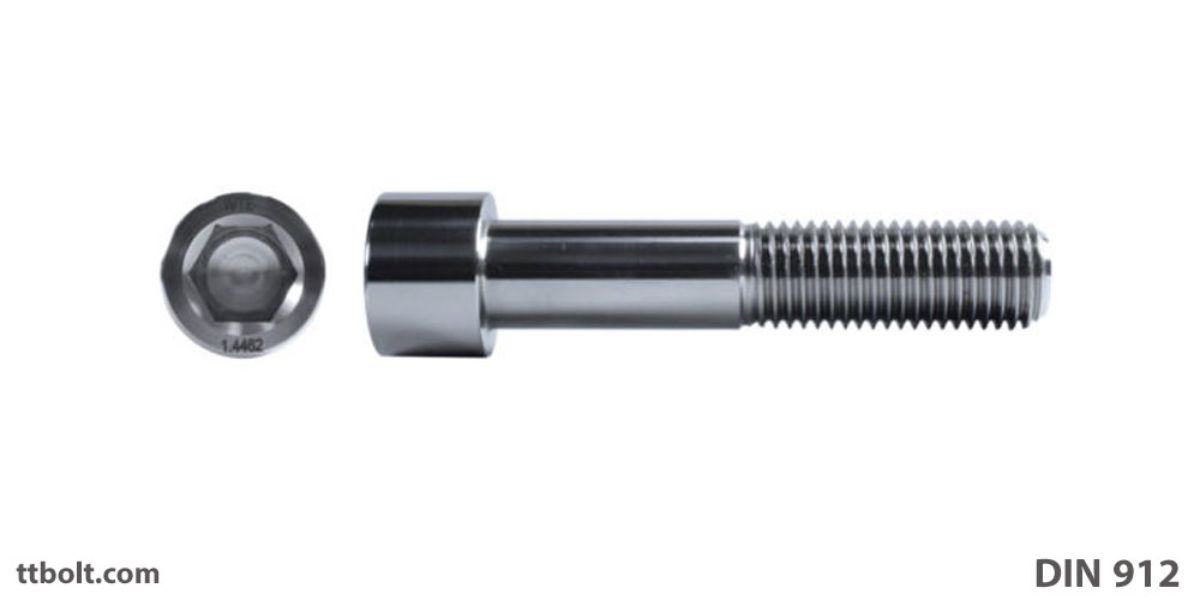
پیچ آلن DIN 912 از جنس آهن یا فولاد در گریدهای 8.8، 10.9، 12.9 و از جنس استنلس استیل در گریدهای 304 و 316 تولید میشود. ساختار و استاندارد پیچ آلن مشابه پیچ و مهره شش گوش است. پیچ آلن در استاندار دین 912 معمولا در دو گرید 8.8 و 10.9 تولید میشود و ساخت گرید 12.9 آن به صورت سفارشی صورت میگیرد. تفاوت گرید 12.9 با گریدهای 8.8 و10.9 در چیست؟. میزان کربن به کار رفته در گرید 12.9 بیشتر از گرید 10.9 است. هرچه میزان کربن استفاده شده در آلیاژ بیشتر باشد، انعطاف پذیری پیچ کمتر است و به همین میزان از سختی بیشتری برخوردار است، به عبارتی تنسایل بیشتری دارد و تردتر است. همچنین کربن استفاده شده در گرید 8.8 از دو گرید دیگر کمتر است. در استاندارد ASTM در مورد پیچهای گرید 10.9 موکدا توصیه به عدم استفاده از پوششهای فلزی شدهاست.زیرا درصورت استفاده از پوشش فلزی امکان بوجود آمدن ترکهای هیدروژنی در پیچ وجود خواهدداشت لذا در محیطهای خورنده از پوشش رنگی استفاده میگردد.

👈روش ساخت پیچ آلن DIN 912 Gr 10.9
پیچ آلن گرید 10.9 به روش فورج سرد ساخته میشود و بعد از آن عملیات حرارتی دارد. از مفتولهای فولادی مناسب جهت تولید این محصول استفاده میشود.
کلاس ۱۰٫۹ یعنی چه؟
کلاس استحکام دو بخش دارد و هر بخش معنای دقیقی دارد:
- عدد اول × ۱۰۰ ≈ مقاومت کششی بر حسب مگاپاسکال — یعنی حدود ۱۰۰۰.
- عدد دوم ÷ ۱۰ = نسبت تنش تسلیم به مقاومت کششی — یعنی حدود ۹۰۰.
جزئیات این سیستم در ISO 898-1 تعریف شده. مهرهی متناسب با پیچ ۱۰٫۹ باید کلاس ۱۰ یا بالاتر باشد.
ملاحظات کلاس ۱۰٫۹
کلاس بالاتر همیشه انتخاب بهتری نیست. پیچ ۱۰٫۹ سختتر است و این سه پیامد دارد:
- تردی بیشتر: پیش از شکست تغییر شکل کمتری میدهد، یعنی هشدار کمتری.
- حساسیت به شکنندگی هیدروژنی: در آبکاری الکتریکی نیاز به هیدروژنزدایی دارد؛ برای قطعات سخت گالوانیزه مکانیکی امنتر است.
- حساسیت به خوردگی تنشی در محیطهای خاص.
مشخصات پیچ آلن DIN 912
ابعاد و جزئیات کامل این استاندارد در صفحهی DIN 912 آمده است. چند قاعدهی مفید:
- قطر سر تقریباً
1.5 × d - ارتفاع سر برابر
d - طول رزوه برابر
2d + 12— نه2d + 6که در پیچ ششگوش است
ابعاد از کاتالوگ تأییدشده
| سایز | گام | قطر سر dk | ارتفاع سر k | آچار آلن | طول رزوه b | dk ÷ d |
|---|---|---|---|---|---|---|
| M4 | 0.7 | 7 | 4 | 3 | 20 | 1.75 |
| M5 | 0.8 | 8.5 | 5 | 4 | 22 | 1.70 |
| M6 | 1 | 10 | 6 | 5 | 24 | 1.67 |
| M8 | 1.25 | 13 | 8 | 6 | 28 | 1.63 |
| M10 | 1.5 | 16 | 10 | 8 | 32 | 1.60 |
| M12 | 1.75 | 18 | 12 | 10 | 36 | 1.50 |
| M16 | 2 | 24 | 16 | 14 | 44 | 1.50 |
| M20 | 2.5 | 30 | 20 | 17 | 52 | 1.50 |
| M24 | 3 | 36 | 24 | 19 | 60 | 1.50 |
همهی اعداد بر حسب میلیمتر و از کاتالوگهای تأییدشدهی تیتیبولت خوانده شدهاند. خط تیره یعنی آن سایز در آن استاندارد تعریف نشده است. ستون آخر نسبت قطر سر به قطر اسمی پیچ است.
قاعدههایی که بخش «مشخصات» بالا گفته، در کاتالوگ تأییدشده تأیید میشوند: ارتفاع سر در همهی سایزهای جدول دقیقاً برابر قطر پیچ است، طول رزوه در همهی سایزها دقیقاً 2d+12 است، و قطر سر در این جدول بین 1.50 و 1.75 برابر قطر است — در سایزهای درشت دقیقاً ۱٫۵ و در سایزهای کوچک بیشتر. DIN 912 و جانشینش ISO 4762 در کاتالوگ ما ابعاد یکسان دارند.
اعداد دقیق کلاسها
بخش «کلاس ۱۰٫۹ یعنی چه؟» بالا اعداد اسمی را توضیح داده است (۱۰۰۰ و ۹۰۰ مگاپاسکال). ISO 898-1 برای پذیرش پیچ، حداقلهایی کمی بالاتر تعیین میکند:
| کلاس | حداقل استحکام کششی (MPa) | حداقل استحکام تسلیم (MPa) | مهرهی متناسب |
|---|---|---|---|
| 8.8 (تا M16) | 800 | 640 | 8 |
| 8.8 (بزرگتر از M16) | 830 | 660 | 8 |
| 10.9 | 1040 | 940 | 10 |
| 12.9 | 1220 | 1100 | 12 |
اعداد از جدول خواص مکانیکی ISO 898-1 برای پیچهای فولادی کربنی و آلیاژی. استحکام تسلیم در این کلاسها تنش ۰٫۲٪ است.
دو نکته: اول، اختلاف ۱۰٫۹ و ۱۲٫۹ حدود ۱۷ درصد است، نه چیزی که با «کمی سختتر» توصیف شود. دوم، در ۸٫۸ حداقلها بالای M16 بیشتر میشوند؛ جدولهای گشتاور که یک عدد برای همهی سایزها میدهند این را نادیده میگیرند. کلاسها در ISO 898-1 تعریف شدهاند.
یک اصلاح: استحکام از کربن تنها نمیآید
متن بالا تفاوت ۸٫۸، ۱۰٫۹ و ۱۲٫۹ را به «میزان کربن» نسبت داده است. کربن نقش دارد، اما عامل اصلی عناصر آلیاژی و عملیات حرارتی است. پیچهای ۱۰٫۹ و ۱۲٫۹ معمولاً از فولادهای آلیاژی مثل کروممولیبدن یا کربنی بوردار ساخته میشوند که سختیپذیری کافی دارند تا مغز پیچ هم سخت شود؛ سپس دمای تمپر است که استحکام نهایی را تعیین میکند. دو پیچ از یک فولاد با دو دمای تمپر متفاوت، میتوانند ۱۰٫۹ و ۱۲٫۹ باشند. به همین دلیل ISO 898-1 برای هر کلاس حداقل دمای تمپر تعیین کرده است. توضیح بیشتر در کوئنچ پیچ و مهره.
همچنین «گرید ۳۰۴ و ۳۱۶» که متن بالا برای نسخهی استنلس گفته، نام آلیاژ است نه کلاس. کلاس پیچ آلن استنلس A2-70 (از خانوادهی ۳۰۴) و A4-70 یا A4-80 (از خانوادهی ۳۱۶) است؛ عدد بعد از خط تیره یکدهم استحکام کششی است. در کاتالوگ ما DIN 912 در ۸٫۸، ۱۰٫۹، ۱۲٫۹، A2-70 و A4-70 تعریف شده است.
پوشش پیچ ۱۰٫۹
متن بالا درست هشدار میدهد که پیچهای سخت در آبکاری الکتریکی در خطر تردی هیدروژنیاند. راهحلهای عملی:
- پوشش ورقهای روی (Zinc Flake): بدون الکترولیز و اسیدشویی، پس هیدروژن وارد نمیکند؛ رایجترین انتخاب برای ۱۰٫۹ در صنعت خودرو.
- گالوانیزهی مکانیکی (ASTM B695): پوشش روی با ضربه در بشکه.
- آبکاری الکتریکی با پخت: اگر آبکاری لازم است، پیچ ظرف چند ساعت پس از آبکاری در کوره پخته میشود تا هیدروژن خارج شود. این کار خطر را کم میکند ولی صفر نمیکند.
- اکسید سیاه با روغن: ظاهر رایج پیچ آلن؛ محافظت در برابر خوردگی آن ناچیز است و فقط برای فضای داخلی خشک مناسب است.
مقایسهی پوششها در پوششهای سطح پیچ و مهره آمده است.
پیچ ۱۰٫۹ در آلومینیوم و قطعات نرم
پیچ آلن ۱۰٫۹ تا پیشتنیدگی بالا سفت میشود، و سطح زیر سرش — حلقهای بین سوراخ و قطر سر — کوچک است. روی فولاد این مشکلی ندارد، اما روی آلومینیوم، چدن نرم یا قطعات ریختهگری، فشار زیر سر ممکن است از حد مجاز سطح بیشتر شود: سر در قطعه فرو میرود، پیشتنیدگی از دست میرود و اتصال شل میشود. راهحل یک واشر سختکاریشدهی مناسب زیر سر است، یا انتخاب کلاس پایینتر با پیشتنیدگی کمتر. در سوراخ رزوهشدهی آلومینیومی هم طول درگیری باید حدود دو برابر قطر باشد؛ توضیح در پیچ ششگوش تمامدنده.
گشتاور بستن: چرا یک عدد ثابت نیست
جدولهای گشتاور برای پیچ ۱۰٫۹ رایجاند، اما هر جدول یک ضریب اصطکاک فرض کرده است. پیچ آلن اکسید سیاه روغنی، پیچ با پوشش ورقهی روی و پیچ خشک، با یک گشتاور پیشتنیدگیهای کاملاً متفاوتی میگیرند. اگر گشتاور جدولی برای اصطکاک بالا را روی پیچ روغنکاریشده اعمال کنید، ممکن است پیچ از حد تسلیم بگذرد. پس گشتاور را از جدولی بگیرید که با پوشش و روانکاری واقعی پیچ شما همخوان است، یا از سازنده بخواهید. پیشتنیدگی هدف معمولاً بخش بزرگی از استحکام تسلیم است، نه همهی آن.
علامت روی سر
پیچ آلن ۱۰٫۹ باید کلاس «10.9» و علامت سازنده را روی سر داشته باشد — معمولاً روی سطح بالایی سر کنار سوکت، یا روی دیوارهی سر. پیچ آلن بیعلامت را در اتصال بحرانی بهعنوان ۱۰٫۹ نپذیرید. توضیح علامتها در علائم روی پیچ آمده است.
۱۰٫۹ یا ۸٫۸: قاعدهی انتخاب
اگر طراحی یا نقشه کلاس را مشخص کرده، همان را سفارش دهید. اگر نه، ۸٫۸ برای بیشتر اتصالهای ماشینسازی کافی است و کمترین حساسیت را به پوشش و خوردگی تنشی دارد. ۱۰٫۹ را وقتی انتخاب کنید که قطر یا تعداد پیچ محدود است و نیروی بیشتری در همان فضا لازم است. ۱۲٫۹ برای کاربردهای خاص و با کنترل دقیق پوشش و نصب است. کلاس بالاتر هیچوقت جای طراحی درست را نمیگیرد: پیچی که به پیشتنیدگی لازم نرسیده، در هر کلاسی شل میشود.
سوالات متداول
کلاس ۱۰٫۹ یعنی چه؟
مقاومت کششی حدود ۱۰۰۰ مگاپاسکال و تنش تسلیم حدود ۹۰۰ مگاپاسکال.
مهره متناسب با پیچ ۱۰٫۹ چیست؟
مهره کلاس ۱۰ یا بالاتر.
آیا کلاس بالاتر همیشه بهتر است؟
خیر. سختتر یعنی تردتر و حساستر به شکنندگی هیدروژنی و خوردگی تنشی.
طول رزوه پیچ آلن چقدر است؟
برابر ۲d + ۱۲، نه ۲d + ۶ که در پیچ ششگوش است.
حداقل استحکام کششی پیچ ۱۰٫۹ چقدر است؟
طبق ISO 898-1، ۱۰۴۰ مگاپاسکال؛ و حداقل استحکام تسلیم ۹۴۰ مگاپاسکال.
آیا ۱۲٫۹ فقط کربن بیشتری دارد؟
نه. عناصر آلیاژی و دمای تمپر تعیینکنندهاند. دو پیچ از یک فولاد با تمپر متفاوت میتوانند ۱۰٫۹ و ۱۲٫۹ باشند.
پیچ آلن ۱۰٫۹ را چه پوششی بدهم؟
پوشش ورقهای روی یا گالوانیزهی مکانیکی. آبکاری الکتریکی فقط با پخت پس از آبکاری.
آیا اکسید سیاه جلوی زنگزدگی را میگیرد؟
خیلی کم؛ فقط برای فضای داخلی خشک و همراه روغن مناسب است.
زیر پیچ آلن ۱۰٫۹ در آلومینیوم واشر لازم است؟
معمولاً بله: یک واشر سختکاریشده، چون فشار زیر سر ممکن است از حد مجاز آلومینیوم بیشتر شود.
چرا گشتاور جدولی برای همهی پیچهای ۱۰٫۹ درست نیست؟
چون هر جدول ضریب اصطکاک مشخصی فرض کرده است و پوشش و روانکاری پیشتنیدگی حاصل از یک گشتاور را تغییر میدهند.