کوئنچ یا سریعسرد کردن، مرحلهای است که سختی پیچ از آن میآید. اما همین مرحله بیشترین ریسک را هم دارد: اگر سرعت سرد شدن یکنواخت نباشد، قطعه تاب برمیدارد یا ترک میخورد.
Quenching Bolts And Nuts
کوئنچ کردن چیست؟
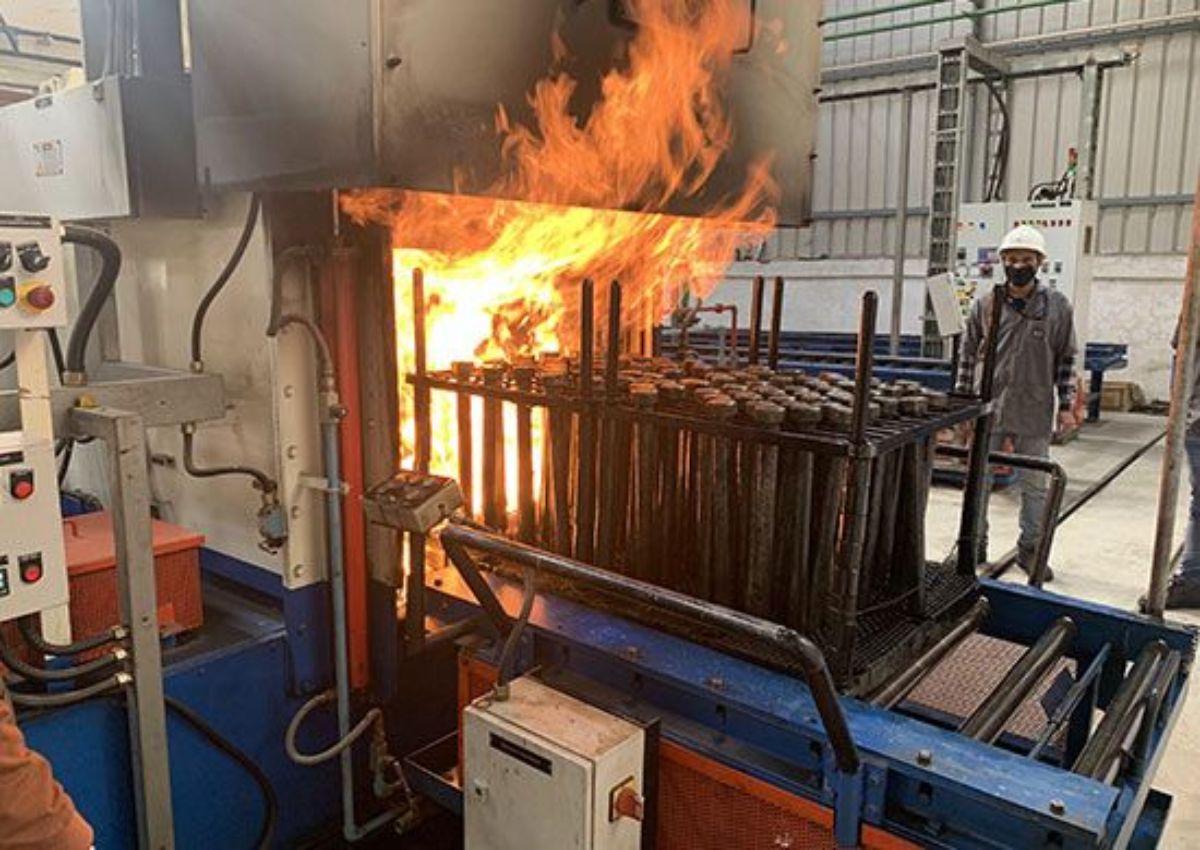
کوئنچ کردن پیچ و مهره در عملیات حرارتی بخشی از عملیات است که در آن پیچ و مهره گداخته شده را در سیکل مناسب خود به سرعت در یک مایع مثل آب یا روغن یا به وسیله گاز به سرعت سرد کنند. کوئنچ کردن پیچ و مهره باعث ایجاد خواص فیزیکی مناسب در فلز میشود. با توجه به عملیات حرارتی سیال مناسب انتخاب میگردد. کورههای صنعتی جهت عملیات حرارتی امکان گرم کردن پیچ و مهرهها را تا دمای گداخت قبل از ذوب دارند که به این ترتیب در سیکل عملیات حرارتی درست قرار میگیرند. لذا با توجه به اینکه مرحله بعد از گداز مرحله کوئنچ کردن پیچ و مهره است استخرهای مایع در کنار کورهها تاسیس میشوند. به وسیله جرثقیلهای مناسب محصول خروجی از کوره وارد مایع میشود و به سرعت کوئنچ میشود.

عمل کوئنچ کردن برای ایجاد سختی بیشتر و استحکام بیشتر فلزات استفاده میشود نام فارسی کوئنچ کردن "سردایش" میباشد. در کوئنچ کردن چقرمگی فلز کاهش پیدا میکند که این یک پدیده فیزکی است که هم میتواند مطلوب و هم نامطلوب باشد. توجه داریم که در اینجا فقط خواص فیزیکی را میتوان تغییر داد و خواص شمیایی فلز دست خورده باقی خواهد ماند. فلز در دمای تبلور مجدد (Recrystallization Temperature) ساختار مناسب را پیدا میکند و آماده سردایش است که بعد از سرد شدن درفاز مناسب خود قرار میگیرد. این فازها میتواند پرلیت (ساختار تعادلی و نفوذی) یا بینیت مارتنزیت (ناپایدار و غیر نفوذی) باشد که هریک از این فازها بنا بر نوع متریال و روش سردایش بوجود خواهد آمد. در عمل کوئنچ که به وسیله آب انجام میشود باید به این نکته دقت داشت که مایع آب در اتمسفر استاندارد در دمای 100 درجه سیلسیوس بخار میشود این بخار شدن ابری را تشکیل میدهد که مانع رسیدن آب به سطح فلز پیچ و مهره میشود لذا به همراه آب از نمک جهت بالاتر بردن دمای جوش مایع استفاده میگردد و همچنین نمک در گرمای قطعه روی کار رسوب میکند و باعث انفجارهای کوچک میشود به این وسیله آب نمک خنک سریعا روی فلز را می پوشاند و عمل خنک کاری با سرعت مناسبتری انجام میشود.
تمپرینگ و کوئنچ تمپر چیست؟
تمپرینگ و کوئنچ تمپر عملی است که بلافاصله بعد از کوئنچ کردن انجام میشود. و دلیل آن این است که پیچ و مهره بدست آمده در مرحله قبل ترد و شکننده میباشد تمپرینگ باعث میشود از سختی فلز کاسته شود و مقداری آن را نرمتر کند تا به سختی دلخواه برسیم.

در کوره برای فولادهای عمومی تا 900 درجه سانتیگراد حرارت بالا میرود و برای فلزهای خاص مثل اینکونل تا 1200 درجه و تا پایان سیکل حرارتی با دمای ثابت فرصت کریستال شدن مجدد تا مغز محصول داده میشود و سپس مرحله بعدی شروع میگردد توجه داریم که در کورهها اکسیژن وجود ندارد و نگرانی از بابت اسکید شدن نداریم.
چه اتفاقی داخل فولاد میافتد؟
فولاد در دمای بالا ساختاری دارد که میتواند کربن بیشتری در خود حل کند. با سرد شدن آهسته، کربن فرصت دارد جدا شود و ساختار نرمتری شکل بگیرد. اما اگر سرد شدن سریع باشد، کربن فرصت خروج ندارد و در شبکهی بلوری گیر میافتد.
این شبکهی تحت تنش، ساختاری بسیار سخت میسازد. سختی از همینجا میآید — و تردی هم از همینجا. به همین دلیل کوئنچ هیچوقت آخرین مرحله نیست و همیشه تمپر بعد از آن میآید.
محیط کوئنچ
| محیط | سرعت سرد شدن | ملاحظه |
|---|---|---|
| آب | بیشترین | ارزان ولی خطر ترک و تاببرداشتن بالا |
| محلول پلیمری | قابل تنظیم | میان آب و روغن؛ کنترلپذیر |
| روغن | متوسط | متداولترین برای پیچ آلیاژی؛ ملایمتر |
| هوا یا گاز | کمترین | برای فولادهای پرآلیاژ که به سرعت کم هم سخت میشوند |
انتخاب محیط به ترکیب فولاد و ضخامت قطعه بستگی دارد. فولاد آلیاژی میتواند با سرعت کمتری سخت شود — و همین یعنی تنش حرارتی کمتر و خطر ترک کمتر. این یکی از دلایلی است که پیچهای پرمقاومت از فولاد آلیاژی ساخته میشوند نه فولاد کربنی ساده.
مشکلات رایج
- تاببرداشتن: اگر قطعه یکنواخت سرد نشود، بخشهای مختلف با نرخ متفاوتی منقبض میشوند. در پیچهای بلند و باریک این مشکل بیشتر است.
- ترک کوئنچ: تنش ناشی از انقباض سریع میتواند از مقاومت خود فولاد بیشتر شود.
- سختی ناهمگن: اگر قطعات در سبد کوئنچ روی هم باشند، محیط به همهی سطوح نمیرسد.
- لایه اکسیدی: گرمکردن در هوای آزاد پوسته میسازد که باید بعداً حذف شود.
به همین دلیل کورههای صنعتی معمولاً اتمسفر کنترلشده دارند و حمل قطعه از کوره به حمام کوئنچ باید سریع و یکنواخت باشد.
زنجیره تولید پیچ
یک پیچ فولادی از سیم فولادی تا محصول نهایی، مسیر مشخصی را طی میکند. هر مرحله بر مرحلهی بعد اثر میگذارد:
- آمادهسازی مفتول — کشش سرد، تمیزکاری سطح و روانکاری برای شکلدهی.
- شکلدهی سر (فورج) — سر پیچ با فشار شکل میگیرد، سرد یا گرم بسته به سایز.
- رزوهزنی — معمولاً با نورد (رولینگ)، نه با برادهبرداری.
- عملیات حرارتی — برای کلاسهای ۸٫۸ و بالاتر؛ کوئنچ و تمپر.
- پوششدهی — گالوانیزه، آبکاری یا پوششهای دیگر.
- بازرسی و بستهبندی
یک اصلاح: آستنیته کردن، نه تبلور مجدد
متن بالا میگوید فلز «در دمای تبلور مجدد» ساختار مناسب را پیدا میکند و آمادهی سردایش است. دمای درست برای کوئنچ دمای آستنیته کردن است: دمایی بالاتر از نقطهی بحرانی فولاد که در آن ساختار کاملاً به آستنیت تبدیل میشود و کربن در آن حل میشود. تبلور مجدد پدیدهی دیگری است که در دمای پایینتر و در فلز کارسردشده رخ میدهد و به سختیپذیری ربطی ندارد. همچنین فاز حاصل از کوئنچ درست مارتنزیت است؛ پرلیت و بینیت در سرد شدن کندتر شکل میگیرند و در پیچ پرمقاومت نشانهی کوئنچ ناکافیاند.
سه مرحلهی سرد شدن در مایع
وقتی پیچ داغ وارد آب یا روغن میشود، سرد شدن یکنواخت نیست و از سه مرحله میگذرد:
- لایهی بخار: مایعِ تماس با سطح داغ فوراً بخار میشود و یک پوستهی بخار دور قطعه میسازد. بخار عایق است، پس در این مرحله سرد شدن کند است. این همان «ابری» است که متن بالا به آن اشاره کرده.
- جوشش: وقتی سطح کمی سرد شد، پوستهی بخار میشکند و مایع مستقیم با فلز تماس پیدا میکند. سریعترین سرد شدن در این مرحله است.
- همرفت: سطح به زیر دمای جوش مایع رسیده و گرما فقط با جریان مایع منتقل میشود؛ سرد شدن دوباره کند میشود.
هدف کوئنچ خوب، کوتاه کردن مرحلهی اول است. نمک در آب همین کار را میکند: بلورهای نمک روی سطح داغ پوستهی بخار را میشکنند. هم زدن حمام یا پاشیدن مایع روی قطعه هم همین اثر را دارد و در کورههای پیوستهی پیچ، حمام کوئنچ همیشه همزن دارد.
سختیپذیری و اندازهی پیچ
کوئنچ سطح پیچ را همیشه سریع سرد میکند؛ مسئله مغز آن است، بهخصوص در پیچهای درشت. توانایی فولاد برای سخت شدن تا عمق را سختیپذیری میگویند و آن را با آزمون جومینی اندازه میگیرند. عناصری مثل کروم، مولیبدن و مقدار بسیار کمی بور سختیپذیری را بالا میبرند. به همین دلیل:
- پیچهای کوچک کلاس ۸٫۸ را میتوان از فولاد کربنی یا کربنی بوردار ساخت.
- برای پیچهای درشت ۱۰٫۹ و ۱۲٫۹، فولاد آلیاژی کروممولیبدن لازم است تا مغز پیچ هم سخت شود.
ISO 898-1 برای کلاسهای کوئنچ و تمپرشده الزام میکند که فولاد سختیپذیری کافی داشته باشد تا مغز بخش رزوهدار، پیش از تمپر، ساختاری تقریباً مارتنزیتی داشته باشد. پیچی که فقط پوستهاش سخت شده، در آزمون سختی سطح قبول میشود اما در کشش زودتر از انتظار تسلیم میشود.
تمپر: عددی که نباید پایین باشد
متن بالا درست میگوید تمپر باید بلافاصله بعد از کوئنچ انجام شود؛ مارتنزیت تمپرنشده آنقدر تنش درونی دارد که ممکن است در انبار ترک بخورد. نکتهی دیگر دمای تمپر است. تمپر در دمای پایین سختی بالایی باقی میگذارد و پیچ از آزمون سختی سربلند بیرون میآید، اما چقرمگی آن کم است و در ضربه یا بار ناگهانی ترد میشکند. به همین دلیل ISO 898-1 برای هر کلاس کوئنچ و تمپرشده یک حداقل دمای تمپر تعیین کرده است. در خرید پیچ پرمقاومت، گواهی عملیات حرارتی که دمای تمپر را نشان دهد، ارزشمندتر از یک عدد سختی تنهاست.
کربنزدایی و کربندهی سطح
متن بالا میگوید «در کورهها اکسیژن وجود ندارد». این فقط در کورههای با اتمسفر کنترلشده درست است و همین کنترل، یکی از مهمترین تفاوتهای تولیدکنندهی خوب و بد است:
- کربنزدایی: اگر اتمسفر کوره کربن سطح را بگیرد، لایهی سطحی نرم میشود. در پیچ، این لایه درست در ریشهی دنده است — جایی که بیشترین تنش را دارد — و عمر خستگی را کم میکند.
- کربندهی: اگر اتمسفر بیش از حد کربندار باشد، سطح از مغز سختتر و تردتر میشود و ترکهای ریز در ریشهی دنده ظاهر میشود.
ISO 898-1 برای هر دو حد تعیین کرده و آزمون آن مقایسهی سختی سطح و مغز، یا بررسی مقطع زیر میکروسکوپ است.
ترک کوئنچ کجا شروع میشود
ترک کوئنچ تقریباً همیشه از گوشههای تیز شروع میشود، جایی که تمرکز تنش با تنش حرارتی جمع میشود: محل اتصال سر به ساق، ریشهی دنده و لبهی آچارخور آلن. شعاع انحنای زیر سر در استانداردهای پیچ فقط برای خستگی نیست؛ برای عملیات حرارتی سالم هم لازم است. پیچی که زیر سرش گوشهی تیز دارد، هم در کوئنچ و هم در سرویس ریسک بیشتری دارد.
تردی هیدروژنی پس از عملیات حرارتی
ترتیب مراحل که در متن بالا آمده — عملیات حرارتی پیش از پوشش — یک پیامد مهم دارد. پیچهای سخت (کلاس ۱۰٫۹ و بالاتر) اگر پس از کوئنچ و تمپر آبکاری الکتریکی یا اسیدشویی شوند، ممکن است هیدروژن جذب کنند و ساعتها یا روزها پس از نصب، بدون هشدار بشکنند. برای کاهش این خطر، پیچ پس از آبکاری در کوره پخته میشود تا هیدروژن خارج شود، یا از پوششهایی استفاده میشود که هیدروژن وارد نمیکنند. جزئیات در پوششهای سطح پیچ و مهره آمده است.
مهرهها هم کوئنچ میشوند
مهرههای کلاس ۱۰ و ۱۲ و مهرههای سازهای مثل ASTM A563 گرید DH و A194 گرید 2H کوئنچ و تمپر میشوند. منطق همان است: مهره باید از پیچ همراهش قویتر باشد تا در بار بیش از حد، پیچ کشیده شود نه رزوهی مهره. مهرهای که کوئنچش ناقص است، در ظاهر هیچ فرقی ندارد و فقط در آزمون بار آزمون شناخته میشود.
کنترل کیفیت پس از کوئنچ و تمپر
- سختی سطح و مغز: برای کنترل هم سختی کلی و هم کربنزدایی.
- آزمون کشش و آزمون کشش گوهای: آزمون گوهای سر پیچ را زیر بار کج میکند و تردی زیر سر را آشکار میکند؛ توضیح در آزمون کشش پیچ.
- بررسی ریزساختار: برای دیدن مارتنزیت تمپرشده در مغز.
- آزمون ضربه: برای پیچهایی که در دمای پایین کار میکنند.
مرور کلی عملیات حرارتی در عملیات حرارتی روی پیچ و مهره و ترکیب شیمیایی در آزمایش اسپکترومتری نشری آمده است.
سوالات متداول
کوئنچ یعنی چه؟
سریعسرد کردن فولاد گرمشده تا ساختاری سخت ایجاد شود.
چرا بعد از کوئنچ تمپر لازم است؟
چون ساختار حاصل از کوئنچ بسیار ترد است و باید چقرمگیاش برگردانده شود.
چرا روغن بهجای آب؟
سرد شدن ملایمتر یعنی تنش حرارتی کمتر و خطر ترک و تاببرداشتن کمتر.
چرا پیچ پرمقاومت از فولاد آلیاژی است؟
چون با سرعت سرد شدن کمتری سخت میشود و خطر ترک کوئنچ کاهش مییابد.
دمای کوئنچ پیچ همان دمای تبلور مجدد است؟
نه. پیچ تا دمای آستنیته کردن، بالاتر از نقطهی بحرانی فولاد، گرم میشود. تبلور مجدد پدیدهی دیگری در دمای پایینتر است.
چرا حمام کوئنچ را هم میزنند؟
تا پوستهی بخار دور قطعهی داغ زودتر بشکند. تا این پوسته هست، سرد شدن کند است و سختی ناهمگن میشود.
چرا پیچ درشت ۱۰٫۹ از فولاد آلیاژی ساخته میشود؟
چون مغز پیچ درشت باید هم سخت شود. عناصر آلیاژی مثل کروم و مولیبدن سختیپذیری را بالا میبرند.
آیا سختی بالاتر یعنی پیچ بهتر؟
نه. پیچی که در دمای پایین تمپر شده سختتر است اما چقرمگی کمی دارد و ترد میشکند. ISO 898-1 برای همین حداقل دمای تمپر تعیین کرده است.
تردی هیدروژنی چیست؟
شکست ناگهانی و تأخیری پیچهای سخت بر اثر هیدروژنی که در آبکاری یا اسیدشویی جذب شده است. با پخت پس از آبکاری یا انتخاب پوشش مناسب کنترل میشود.