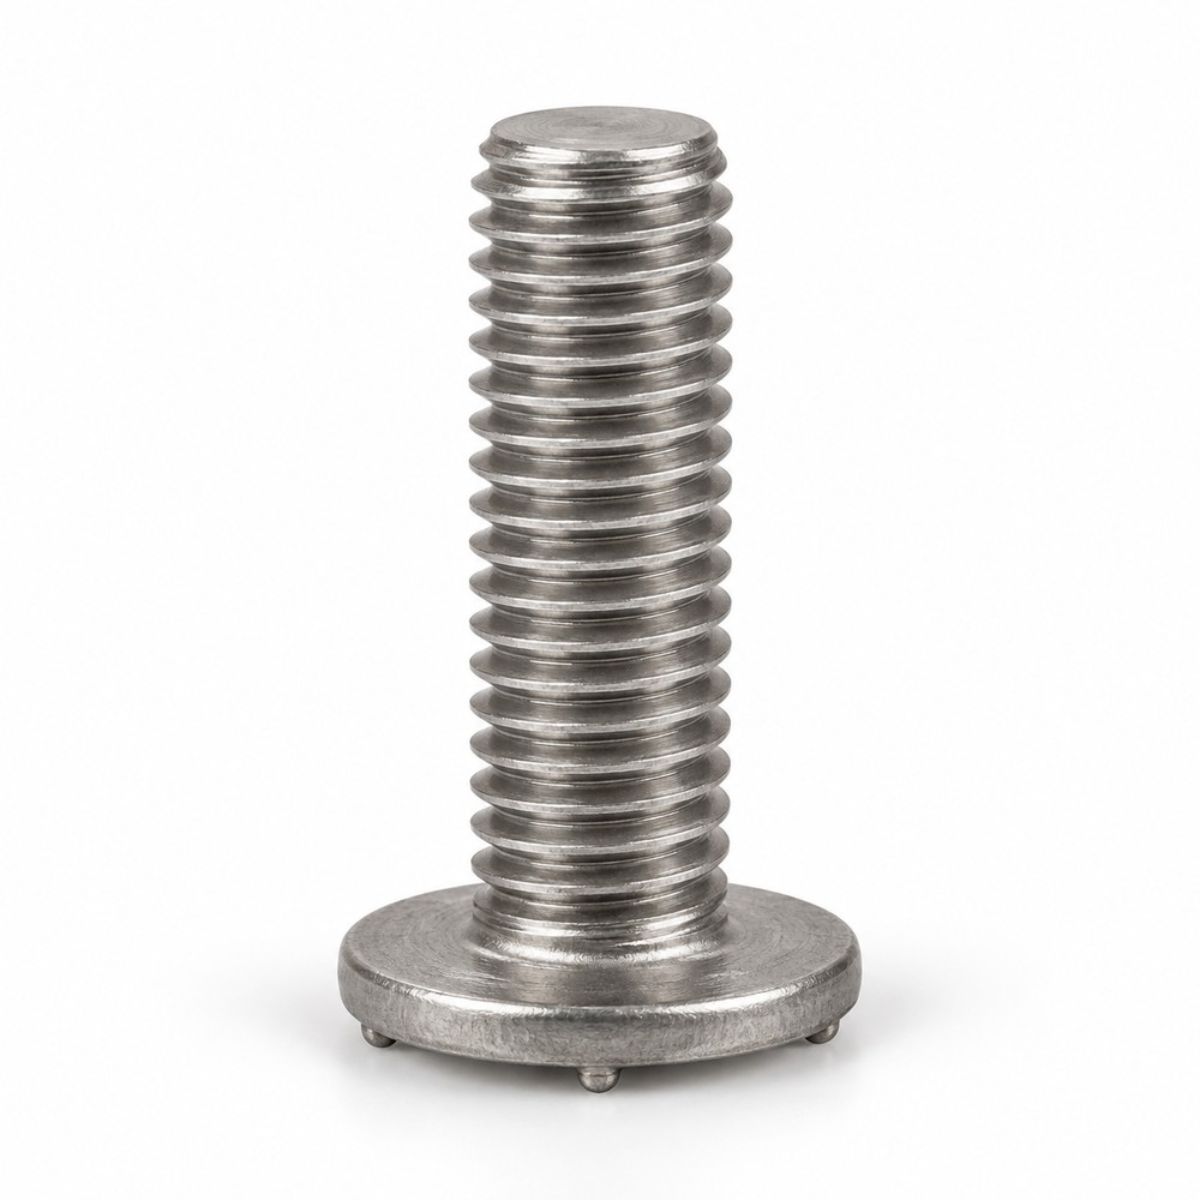
پیچهای جوشی به وسیله دستگاه مخصوص روی بدنه دستگاه نقطه جوش میشود و کار و محصول بهتری ارایه میکند. آلیاژ پیچهای جوشی معمولا از آهن است و این نوع پیچها در فشار کاری کم کار میکنند و اغلب نقش نگهدارنده دارند. لذا کمتر این پیچها را در سایز بزرگ تولید میکنند. پیچهای جوشی در صنایع خودروسازی و لوازم خانگی بیشتر مورد استفاده است.
DIN 3481 -2001

DIN 34817-2017

پیچ جوشی چه مسئلهای را حل میکند
پیچ جوشی پیچی است که سرش روی قطعه جوش میشود و رزوهاش بیرون میماند. از آن لحظه، قطعه یک «میلهی رزوهدار ثابت» دارد: قطعهی بعدی روی آن مینشیند و با یک مهره و از یک طرف بسته میشود.
تفاوتش با مهرهی جوشی در این است که در مهرهی جوشی، پیچ وارد میشود و در پیچ جوشی، مهره روی پیچ میرود. انتخاب بین این دو معمولاً بر سه اساس انجام میشود:
- ترتیب مونتاژ. اگر قطعهی دوم باید روی جای مشخصی «آویزان» شود و بعد محکم گردد، پیچ جوشی کار را ساده میکند — پیچ خودش نقش راهنما را بازی میکند.
- فضای پشت. پیچ جوشی رزوه را بیرون میآورد و پس فضای بیرونی لازم دارد؛ مهرهی جوشی چیزی بیرون نمیزند.
- ریسک آسیب. رزوهی بیرونزده در حمل و در خط تولید ضربه میخورد. مهرهی جوشی از این نظر مقاومتر است.
محدودهی واقعی بار
متن بالای صفحه نکتهی درستی را گفته: این پیچها در فشار کاری کم کار میکنند و نقش نگهدارنده دارند؛ به همین دلیل کمتر در سایز بزرگ تولید میشوند. دلیل مهندسیاش روشن است:
- ظرفیت اتصال به جوش محدود است، نه به پیچ. هر چقدر هم پیچ قوی باشد، آنچه از کار در میآید نقطهجوشهای سر پیچ به ورق است. و ظرفیت آن نقطهها به ضخامت ورق پایه بستگی دارد.
- ورق نازک اجازهی پیشبار بالا نمیدهد. پیشبار زیاد، ورق را در محل جوش میکشد و بشقابی میکند.
- بار خارج از محور بدترین حالت است. نیرویی که سعی میکند پیچ را خم کند، بر لبهی ناحیهی جوش تمرکز ایجاد میکند و اتصال را از همانجا میکند.
یعنی در طراحی، نقطهی ضعف را درست انتخاب کنید: محاسبه را روی ظرفیت جوش و ورق ببندید، نه روی کلاس استحکام پیچ.
استانداردها و آنچه در این صفحه منتشر میشود
دو شمارهای که در بالای همین صفحه با تصویر آمده، DIN 3481 و DIN 34817 است. این دو، فرمهای پیچ جوشی را پوشش میدهند و در تصاویر صفحه قابل مقایسهاند.
برای مقایسه، خانوادهی مهرهی جوشی جدول تأییدشده دارد و در صفحهی استانداردهای DIN برای پیچ و مهرههای جوشی با ابعاد DIN 929 منتشر شده است.
جنس و کلاس
همانطور که در متن بالا آمده، آلیاژ این پیچها معمولاً فولاد کمکربن است. این انتخاب تصادفی نیست — جوشپذیری در این خانواده بر استحکام مقدم است:
- کربن بالا، جوشپذیری پایین. فولاد پرکربن در ناحیهی جوش ساختار ترد میسازد و ترک میخورد.
- کلاسهای بالا معنا ندارند. پیچ کلاس ۱۰٫۹ عملیات حرارتی شده است؛ حرارت جوش آن عملیات را در ناحیهی مجاور از بین میبرد. یعنی پیچ گرانتر، اتصال بهتری نمیسازد.
- استنلس در نسخههای خاص وجود دارد ولی پارامترهای جوش متفاوتی میخواهد و باید با تأمینکننده هماهنگ شود.
در مورد پوشش هم همان قاعدهی خانوادهی جوشی برقرار است: اول جوش، بعد پوشش. و اگر مجموعه رنگ میشود، رزوهی بیرونزده باید پیش از رنگ محافظت شود، وگرنه مهره روی آن نمیرود.
نصب و کنترل کیفیت
پیش از جوش
- سطح ورق تمیز — بدون روغن، زنگ و رنگ.
- برجستگیهای زیر سر پیچ سالم؛ پیچی که در جعبه ضربه خورده، جوش یکنواخت نمیدهد.
- فیکسچر عمود بودن پیچ را تضمین کند. پیچ کج، مشکل تمام مراحل بعدی است.
پس از جوش
- عمود بودن را چشمی کنترل کنید.
- رزوه را چک کنید. پاشش جوش روی رزوه مینشیند و مهره را قفل میکند. مهرهی آزمون، سریعترین راه تشخیص است.
- آزمون گشتاور روی نمونه — پیچ باید گشتاور معین را بدون کندهشدن تحمل کند.
- آزمون خمش روی نمونه — پیچ سالم پیش از کندهشدن جوش، خودش خم میشود.
کاربردها
متن بالای صفحه به دو صنعت اصلی اشاره کرده: خودروسازی و لوازم خانگی. الگوی مشترکشان روشن است — ورق نازک، تعداد بالا، دسترسی یکطرفه و بار متوسط.
- خودرو — نصب قطعات روی بدنه: براکت، سیمکشی، تریم، قطعات داخل کابین.
- لوازم خانگی — نصب موتور، مخزن و پنل روی بدنهی ورقی.
- تابلوهای برق و محفظهها — نصب ریل و صفحهی تجهیزات از داخل، بدون سوراخ روی بدنه.
- کانال هوا و تجهیزات تأسیسات — جایی که پشت ورق دست نمیرسد.
راهنمای سفارش
برای اینکه استعلام در یک رفتوبرگشت تمام شود، این موارد را با هم بفرستید:
- شماره استاندارد و تیپ — حرف یا شمارهی فرم، اگر استاندارد چند فرم دارد.
- سایز و طول
- جنس — فولاد، استنلس A2 یا A4
- پوشش — هماهنگ با بقیهی اجزای اتصال
- مقدار مصرف و زمانبندی تحویل
برای استعلام موجودی و قیمت با کارشناسان تیتیبولت تماس بگیرید.
نشیمن و برجستگی: بخشی از طراحی که دیده نمیشود
سر پیچ جوشی با سر پیچ معمولی فرق دارد و این تفاوت اتفاقی نیست. سه ویژگی طراحی که در سر این پیچها میبینید:
- سرِ پهن و کمارتفاع. سطح تماس بیشتر یعنی ناحیهی جوش بزرگتر و توزیع بار بهتر روی ورق نازک. ارتفاع کم هم یعنی سر کمتر در راه قطعهی بعدی قرار میگیرد.
- برجستگیهای جوش. معمولاً سه یا چند برجستگی کوچک روی زیر سر، که محل تولید حرارت را تعیین میکنند. تعدادشان فرد است تا قطعه در فیکسچر پایدار بنشیند.
- گردن یا زیرسری استوانهای در برخی فرمها، که در سوراخ ورق مینشیند و هممحوری را تضمین میکند — کاری که چشم اپراتور نمیتواند بهطور تکرارپذیر انجام دهد.
ورق پایه: حدی که دستگاه تعیین نمیکند
در جوش مقاومتی برجستگی، ضخامت ورق پایه سه چیز را همزمان تعیین میکند و به همین دلیل مهمترین متغیر طراحی است:
- حد پایین. ورق خیلی نازک با حرارت جوش سوراخ میشود یا اثر حرارتی روی سطح پشت ظاهر میکند — که در ورق نمایان پذیرفته نیست.
- حد بالا. ورق ضخیم انرژی بیشتری میطلبد؛ اگر دستگاه یا الکترود تأمینش نکند، نفوذ ناکافی میشود و جوش در آزمون میشکند.
- ظرفیت نهایی اتصال. ورق نازک اجازهی پیشبار بالا نمیدهد؛ ورق در محل جوش کشیده و بشقابی میشود پیش از آنکه پیچ به ظرفیتش برسد.
یک نکتهی جانبی: اگر ورق پایه پوشش فلزی دارد — گالوانیزه یا آلوزینک — پارامترهای جوش با ورق خام یکی نیست. پوشش ذوب و تبخیر میشود و مقاومت تماس را نوسانی میکند. تنظیم اختصاصی برای آن ترکیب لازم است، نه استفاده از تنظیم ورق خام.
سه جایگزین و مقایسهشان
| معیار | پیچ جوشی | مهره جوشی | پیچ پرچی / مهره پرچی |
|---|---|---|---|
| جهت رزوه | بیرونزده | داخلی | داخلی یا بیرونی |
| حرارت در نصب | دارد | دارد | ندارد |
| نقش راهنمای موقعیت | دارد | ندارد | محدود |
| آسیبپذیری در حمل | بیشتر (رزوه بیرون) | کمتر | کمتر |
| حساسیت به پاشش جوش | زیاد | کم | — |
| روی قطعه رنگشده | نه | نه | بله |
| هزینهی واحد | کم | کم | بیشتر |
نتیجه: اگر رزوهی بیرونزده مزیت مونتاژی میدهد، پیچ جوشی؛ اگر رزوه باید محفوظ بماند، مهرهی جوشی؛ و اگر قطعه از قبل پرداخت شده یا جنسش جوشپذیر نیست، خانوادهی پرچی.
جمعبندی
پیچ جوشی قطعهای ساده با نقش روشن است: یک رزوهی ثابت روی ورق نازک، برای اتصالی که بار متوسطی میبرد و از یک طرف بسته میشود. سه چیز را به یاد بسپارید: ظرفیت را جوش و ورق تعیین میکند نه کلاس پیچ؛ پاشش جوش روی رزوهی بیرونزده مشکل شمارهیک است؛ و ترتیب جوش سپس پوشش با محافظت رزوه، از دوبارهکاری جلوگیری میکند.
سوالات متداول
پیچ جوشی چه تفاوتی با مهرهی جوشی دارد؟
در پیچ جوشی، پیچ روی قطعه جوش میشود و مهره روی آن میرود؛ در مهرهی جوشی، مهره جوش میشود و پیچ داخلش میرود.
چرا پیچ جوشی در سایز بزرگ کم است؟
چون ظرفیت اتصال به جوش و ضخامت ورق پایه محدود است، نه به خود پیچ. سایز بزرگتر، ظرفیت بیشتری به دست نمیدهد.
آیا پیچ جوشی کلاس ۱۰٫۹ منطقی است؟
خیر. حرارت جوش عملیات حرارتی را در ناحیهی مجاور از بین میبرد و فولاد پرکربن در محل جوش ترد میشود. جوشپذیری در این خانواده بر استحکام مقدم است.
چرا در این صفحه جدول ابعاد نیست؟
چون دادهی ابعادی DIN 3481 و DIN 34817 در پایگاه تأییدشدهی ما ثبت نشده و ما هیچ عدد ابعادی بدون مرجع منتشر نمیکنیم.
بزرگترین مشکل اجرایی پیچ جوشی چیست؟
پاشش جوش روی رزوهی بیرونزده که مهره را قفل میکند. اسپری ضدپاشش یا محافظ رزوه در فیکسچر مسئله را حل میکند.
قطعه را قبل یا بعد از جوش رنگ کنیم؟
بعد از جوش. و رزوهی بیرونزده باید پیش از رنگ محافظت شود، وگرنه مهره روی آن نمیرود.