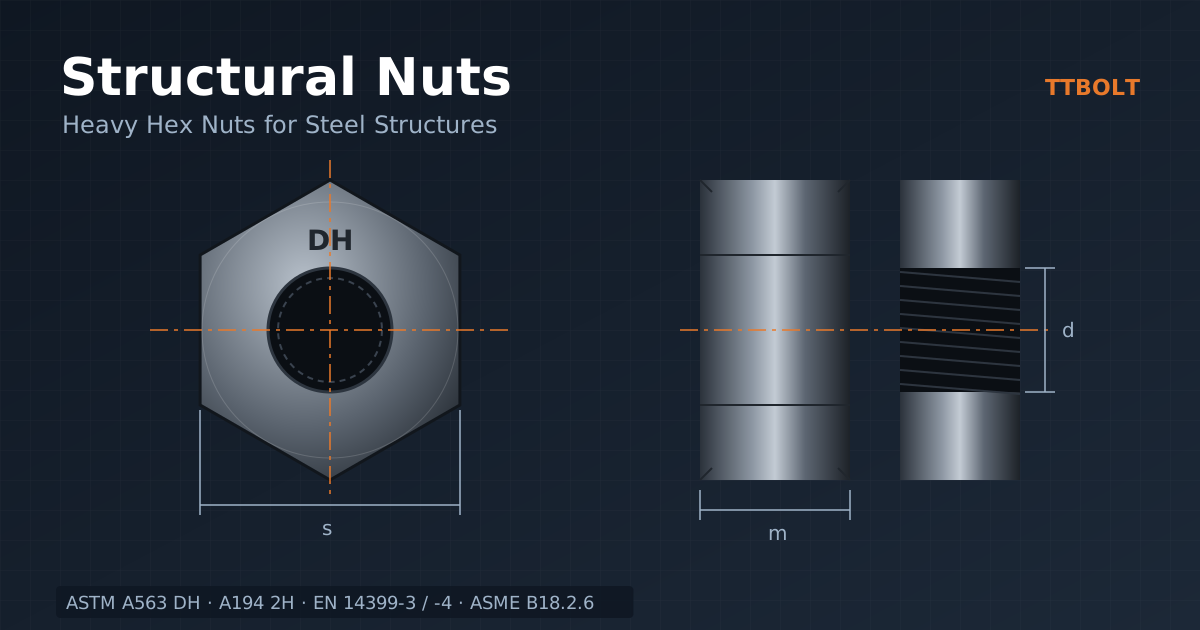
مهره سوله و سازه فلزی باید جزئی از مجموعه اتصال انتخاب شود. مهره اتصال تیر و ستون، مهره مهاربند و مهره انکربولت الزاماً یک مشخصه یا روش بستن ندارند. نوع اتصال، استاندارد پیچ، پوشش و روش نصب، مبنای تهیه مشخصات هستند.
سه معیار اصلی انتخاب
سیستم اتصال
اتصال پیشتنیده، غیرپیشتنیده و انکربولت تفکیک شوند.
رزوه و ابعاد
مهره با پیچ، واشر و فضای ابزار سازگار باشد.
مدارک مجموعه
گرید و آزمون مناسب بودن مجموعه کنترل شوند.
سه کاربرد متفاوت مهره در سازه
در اتصال فولاد به فولاد، مهره همراه پیچ و واشرهای مشخصشده کار میکند. در مهاربند میلهای، طول درگیری و جزئیات تنظیم نیرو مطرحاند. در پای ستون، مسیر انتقال نیرو و مهار به بتن نیز بخشی از طراحی است.
روش پیشتنیدگی پیچ سازهای را بهطور خودکار برای مهره انکربولت به کار نبرید. نقشه اتصال و دستور نصب باید نوع و نقش هر مهره را مشخص کنند.
A563 DH و A194 2H
این دو نام محصول با الزامات متفاوتاند. گرید مناسب از مشخصات پیچ و شرایط اتصال انتخاب میشود. جایگزینی 2H و DH قاعده عمومی دوطرفه نیست و باید شرایط مرجع و قرارداد را رعایت کند.
شکل سنگین بهتنهایی گرید را نشان نمیدهد. برای محصول پوششدار، گرید، رزوه و آزمونهای مجموعه در صورت شمول کنترل شوند. یک جدول بازار برای تمام اندازهها و وضعیتهای پوشش کافی نیست.
مجموعههای EN 14399
خانواده EN 14399 به مجموعههای پیچ، مهره و واشر مناسب پیشبارگذاری میپردازد. سیستمهای HR، HV و HRC جزئیات یکسان ندارند؛ قطعات را صرفاً به دلیل قطر و کلاس مشابه مخلوط نکنید.
شناسه مجموعه، سازنده، بچها و مدارک آزمون طبق الزامات همان سیستم حفظ شوند. الزام ردیابی را به عبارت مبهم «همه قطعات یک شماره بچ» تقلیل ندهید. مقایسه ارتفاع HR و HV نیز باید از جدول معتبر اندازه موردنظر انجام شود، نه یک حکم عمومی.
گالوانیزه و روانکاری
جبران ضخامت پوشش باید برای پیچ و مهره هماهنگ باشد. رزوه Oversize و رزوه کاهشیافته را بدون کنترل سیستم ترکیب نکنید. تغییر قلاویز یا روانکار، اقدام آزاد کارگاهی نیست.
برای مجموعه پیشتنیده، وضعیت روانکاری و آزمونهای عملکردی از مشخصات گرفته شوند. گشتاور ثابت با تغییر اصطکاک ممکن است نیروی متفاوتی ایجاد کند؛ به رنگ روانکار بهتنهایی برای پذیرش اکتفا نکنید.
کنترل نصب و انکربولت
روش ایجاد پیشبار، ابزار، ترتیب و معیار پذیرش طبق دستور مصوب باشند. گرید مهره بهتنهایی عدد گشتاور را تعیین نمیکند. استفاده مجدد نیز تابع ضوابط سیستم و ارزیابی قطعات است.
در انکربولت، مهره تراز، گروت و مهره بالایی باید با جزئیات پای ستون هماهنگ باشند. جوش نقطهای یا تغییر شکل رزوه برای قفلکردن، راهحل عمومی نیست و نیاز به جزئیات تأییدشده دارد.
چکلیست خرید و تحویل
نوع اتصال، مشخصه پیچ یا انکربولت، گرید و استاندارد مهره، سیستم اروپایی در صورت کاربرد، قطر و رزوه، پوشش، واشر و مدارک را مشخص کنید. محدودیت جایگزینی و شیوه بستهبندی هر تیپ نیز روشن باشند.
در تحویل، رزوه، ابعاد، علامتها و اسناد را تطبیق دهید. سختی یا ظاهر مناسب بهتنهایی انطباق کل مجموعه را نشان نمیدهد.
جدول تطبیق مهره با پیچ سازهای اینچی
ASTM F3125 برای هر گرید پیچ سازهای، مهرههای مجاز را مشخص میکند. خلاصه رایج آن به این صورت است؛ جدول دقیق را از ویرایش جاری استاندارد کنترل کنید:
| پیچ | وضعیت | مهرههای رایج مجاز |
|---|---|---|
| A325 نوع 1 | بدون پوشش | A563 گرید C، D، DH یا A194 2H |
| A325 نوع 1 | گالوانیزه گرم | A563 گرید DH یا A194 2H، گالوانیزه و روانکاریشده |
| A325 نوع 3 (هوازده) | بدون پوشش | A563 گرید C3 یا DH3 |
| A490 نوع 1 | بدون پوشش | A563 گرید DH یا A194 2H |
| A490 نوع 3 | بدون پوشش | A563 گرید DH3 |
همه این مهرهها ششگوش سنگین هستند. نکته کلیدی برای پیچ گالوانیزه، استفاده از مهره DH یا 2H است؛ مهرههای گرید پایینتر پس از رزوهزنی اضافهاندازه، ظرفیت کافی در برابر کنده شدن رزوه ندارند.
مهرههای سیستم EN 14399
در مجموعههای اروپایی، مهره بخشی از یک «مجموعه» است و جداگانه انتخاب نمیشود. در سیستم HR (EN 14399-3) مهره کلاس 8 با پیچ 8.8 و مهره کلاس 10 با پیچ 10.9 جفت میشود و ارتفاع مهره نسبتاً کمتر است. در سیستم HV (EN 14399-4) مهره کلاس 10 بلندتر است و با پیچ 10.9 همان سیستم به کار میرود. روی مهرهها نشانه سیستم (HR یا HV)، کلاس و نشان سازنده حک میشود و رده k مجموعه روی بستهبندی آمده است. ترکیب مهره HV با پیچ HR یا برعکس، حتی اگر رزوه یکسان باشد، مجاز نیست؛ رفتار شکلپذیر مجموعه بر اساس هندسه هر دو جزء طراحی شده است.
روانکار و رنگ نشانه روی مهره گالوانیزه
مهرههای گالوانیزه سازهای معمولاً با یک روانکار حاوی رنگ نشانه از کارخانه عرضه میشوند. رنگ به بازرس نشان میدهد که مهره روانکاریشده است. دلیل این الزام ساده است: لایه روی ضریب اصطکاک بالایی دارد و بدون روانکار، بخش بزرگی از گشتاور صرف اصطکاک میشود. نتیجه میتواند پیچی باشد که پیش از رسیدن به کشش لازم، تحت ترکیب پیچش و کشش بشکند یا مهرهای که رزوهاش کنده شود.
اگر مهرهها در انبار باز زیر باران مانده و روانکار شسته شده، یا رنگ نشانه دیده نمیشود، پیش از نصب باید با روش تأییدشده بررسی و در صورت لزوم آزمون ظرفیت چرخشی مجموعه تکرار شود.
مهره انکربولت و مهره تراز
مهرههای انکربولت سوله هم معمولاً ششگوش سنگین A563 هستند و گرید آنها با گرید F1554 هماهنگ میشود: برای گرید 36 و 55 مهره گرید A یا بالاتر، و برای گرید 105 مهره DH یا معادل. در انکرهای گالوانیزه، همان قاعده رزوه اضافهاندازه برقرار است. مهره تراز زیر صفحه ستون، در مرحله نصب پیش از گروتریزی بار ستون را تحمل میکند؛ بنابراین مهره تراز باید همگرید مهره اصلی باشد و با واشر مناسب زیر صفحه قرار گیرد.
نمونه سفارش مهره سازهای
مهره ششگوش سنگین ASTM A563 گرید DH، 7/8-9 UNC، گالوانیزه گرم با رزوه اضافهاندازه و روانکار رنگی، تعداد 3000، برای پیچ F3125 A325 گالوانیزه، همراه گزارش بار گواه، سختی، پوشش و آزمون ظرفیت چرخشی با پیچهای همان پروژه. ذکر پیچ همراه، به تأمینکننده امکان میدهد آزمون مجموعه را با بچ واقعی انجام دهد.
اشتباهات رایج
- استفاده از مهره ششگوش معمولی به جای سنگین در اتصال سازهای
- مهره A563 گرید A روی پیچ A325 گالوانیزه
- قلاویز دوباره مهره گالوانیزه در کارگاه برای جا انداختن روی پیچ
- ترکیب مهره HV با پیچ HR
- حذف روانکار یا نگهداری مهرهها در فضای باز
- نصب مهره با نشانه رو به داخل که بازرسی را ناممکن میکند
پرسشهای متداول
مهره A194 2H را میتوان به جای A563 DH استفاده کرد؟
در اغلب موارد F3125 آن را مجاز میداند، چون استحکام و سختی آن کافی است. با این حال تطبیق با جدول استاندارد و مشخصات پروژه لازم است.
چرا مهره سازهای سنگین است؟
آچارخور بزرگتر سطح تماس بیشتری با واشر و ورق ایجاد میکند و ارتفاع بیشتر، تعداد دندههای درگیر را افزایش میدهد تا رزوه پیش از پیچ کنده نشود.
نشانه مهره DH چیست؟
مهرههای DH معمولاً نشانه DH و نشان سازنده دارند؛ مهرههای 2H نشانه 2H. مهره بینشان برای اتصال سازهای پذیرفته نمیشود.
مهره سازهای را میتوان دوباره استفاده کرد؟
مهرههایی که در اتصال پیشتنیده بسته شدهاند، معمولاً همراه پیچ دوباره استفاده نمیشوند. در اتصالات غیرپیشتنیده، بازرسی رزوه و پوشش ملاک تصمیم است.
مهره متریک سازهای در پروژههای داخلی
در بسیاری از سولهها و سازههای فلزی داخل کشور، اتصالات با پیچهای متریک کلاس 8.8 یا 10.9 طراحی میشوند و مهره آنها از استانداردهای ISO یا مجموعههای EN 14399 انتخاب میشود. قاعده پایه ISO 898-2 در این حالت هم برقرار است: کلاس مهره باید دستکم با عدد اول کلاس پیچ برابر باشد؛ یعنی مهره کلاس 8 برای پیچ 8.8 و کلاس 10 برای پیچ 10.9. در اتصالات پیشتنیده با پیچ 10.9، استفاده از مجموعه کامل HR یا HV به جای ترکیب پیچ و مهره عمومی توصیه میشود، چون رفتار گشتاور و کشش مجموعه آزمایش و اعلام شده است.
مهرههای گالوانیزه متریک هم مانند اینچی با رزوه اضافهاندازه ساخته میشوند و فقط با پیچ گالوانیزه همسیستم جفت میشوند. در پروژههایی که بخشی از پیچها اینچی و بخشی متریکاند، برچسبگذاری روشن بستهها و تفکیک انبار ضروری است، چون برخی قطرهای اینچی و متریک با چشم قابل تشخیص نیستند.
بازرسی مهرهها پس از نصب
در بازرسی اتصالات سازهای، علاوه بر پیچ، وضعیت مهره هم کنترل میشود: نشانه گرید رو به بیرون باشد، مهره کاملاً روی واشر یا ورق نشسته باشد، دستکم یک دنده کامل از پیچ بیرون از مهره دیده شود و آسیب پوشش یا ترک در گوشهها وجود نداشته باشد. در روش چرخش مهره، علامتهای رنگی روی مهره و پیچ نشان میدهند که چرخش لازم انجام شده است. مهرهای که پیش از رسیدن به سفتشدگی کامل دیگر نمیچرخد یا با گشتاور غیرعادی بالا میچرخد، نشانه آسیب رزوه یا نبود روانکار است و باید بررسی شود.
تولید مهره سازهای
مهرههای ششگوش سنگین سازهای معمولاً با فورج گرم یا سرد از میلگرد فولاد کربن متوسط ساخته میشوند و برای گریدهای DH و 2H کوئنچ و تمپر میشوند تا به سختی و بار گواه لازم برسند. رزوه با قلاویز ایجاد میشود و در مهرههای گالوانیزه، قلاویزکاری اضافهاندازه پس از پوششدهی انجام میشود. سپس روانکار رنگی اعمال و مهرهها بر اساس بچ بستهبندی میشوند. کنترلهای اصلی شامل ابعاد آچارخور و ارتفاع، عمود بودن سطح نشیمن بر محور رزوه، سختی، آزمون بار گواه روی سنبه استاندارد و کنترل پوشش است. ثبت شماره بچ روی بسته، امکان ردیابی هر مهره تا گزارش آزمون را فراهم میکند.
نکته پایانی برای پیمانکار سوله
مهرهها را همیشه همراه پیچهای همان مجموعه و از یک تأمینکننده سفارش دهید، بستهها را تا روز نصب باز نکنید و از هر بچ چند مهره را پیش از نصب روی پیچ همان پروژه امتحان کنید. این سه عادت ساده، بیشتر مشکلات مهرههای سازهای را پیش از رسیدن به ارتفاع حذف میکند و کار بازرس را هم سادهتر و سریعتر میکند.
منابع
ASTM A563/A563M؛ ASTM A194/A194M؛ معرفی EN 14399-1 توسط BSI.