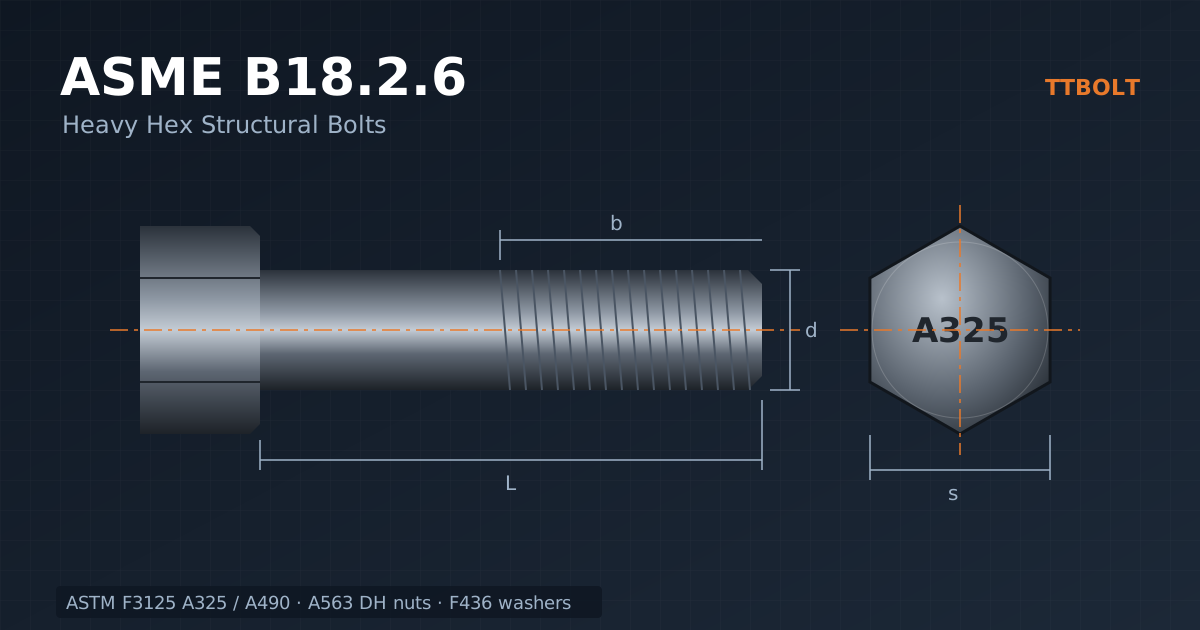
استاندارد ASME B18.2.6 مرجع الزامات ابعادی اتصالدهندههای مورد استفاده در کاربردهای سازهای اینچی است. انتخاب پیچ سازهای به ابعاد محدود نمیشود؛ گرید محصول، مجموعه مهره و واشر، نوع اتصال و روش نصب نیز باید با مشخصات پروژه هماهنگ باشند.

سه معیار اصلی انتخاب
ابعاد سازهای
شکل سر، طول رزوه و ابعاد اجزای مجموعه را از جدول محصول مشخص کنترل کنید.
مجموعه سازگار
پیچ، مهره و واشر باید از نظر گرید، پوشش و الزامات پروژه با هم سازگار باشند.
نصب و بازرسی
روش نصب و کنترل پیشتنیدگی را مطابق مشخصات اجرایی اتصال انتخاب کنید.
تفاوت ASME B18.2.6 و ASTM F3125
B18.2.6 الزامات ابعادی خانواده اتصالدهندههای سازهای را بیان میکند؛ ASTM F3125 مشخصات محصول پیچهای سازهای پراستحکام، از جمله الزامات مکانیکی و آزمونها را پوشش میدهد. درج یکی جای دیگری را نمیگیرد. نسخه استاندارد، گرید، نوع محصول و پوشش باید در سفارش روشن باشند.
سر سنگین و طول رزوه چه اهمیتی دارند؟
سر ششگوش سنگین با سر ششگوش معمولی یکسان نیست. با این حال، بزرگتر بودن سر بهتنهایی مجوز استفاده از سوراخ بزرگ یا شیاردار نیست؛ جزئیات اتصال و واشر مناسب باید در طراحی تعیین شوند.
طول رزوه را از جدول مربوط به نوع و اندازه پیچ کنترل کنید. کوتاه بودن رزوه تضمین نمیکند که رزوه از صفحه برش خارج باشد؛ این موضوع به ضخامت گیر، طول پیچ و موقعیت صفحات برش وابسته است. ظرفیت اتصال باید با وضعیت واقعی رزوه در محاسبات سازگار باشد.
انتخاب طول پیچ سازهای
- مجموع ضخامت قطعات تحت اتصال یا گیر را مشخص کنید.
- ضخامت واشرها و اجزای الزامی مجموعه را به حساب آورید.
- فضای لازم برای مهره، درگیری کامل رزوه و الزامات بیرونزدگی انتهای پیچ را طبق مشخصات پروژه کنترل کنید.
- از میان طولهای موجود، گزینهای را انتخاب کنید که مهره پیش از ایجاد نیروی لازم به بخش بدون رزوه گیر نکند.
برای مجموعه TC، فضای دسترسی آچار و زائده انتهایی نیز اهمیت دارد. افزودن یک مقدار ثابت به طول گیر، برای همه قطرها و مجموعهها روش قابل اتکایی نیست.
آیا شکستن زائده پیچ TC پیشتنیدگی را ثابت میکند؟
خیر؛ مشاهده شکست زائده بهتنهایی اثبات قطعی پیشتنیدگی صحیح نیست. وضعیت روانکاری، شرایط مجموعه، آمادهسازی اتصال و اجرای روش نصب مؤثرند. کنترل مجموعه و آزمون پیش از نصب، در موارد مقرر، باید همراه با بازرسی اجرایی انجام شوند.
اتصال سفتشده معمولی، پیشتنیده و اصطکاکی الزامات یکسانی ندارند. نیاز به پیشتنیدگی، روش اجرا و معیار پذیرش را از نقشهها و مشخصات حاکم پروژه بگیرید؛ یک گشتاور عمومی برای همه پیچها تعیین نکنید.
مهره، واشر و پوشش
استاندارد و گرید مهره و واشر را از الزامات مجموعه پیچ و پروژه انتخاب کنید. مهره A194 2H یا واشر معمولی را بدون بررسی، جایگزین اجزای مشخصشده نکنید. نوع سوراخ و وضعیت سطوح نشیمن میتواند الزامات اضافی برای واشر ایجاد کند.
مجاز بودن پوشش به گرید و فرایند مشخص وابسته است؛ پوششهای روی را یکسان فرض نکنید. مجموعههای پوششدار باید با تلرانس رزوه و روانکاری مناسب تأمین شوند و در بستهبندی محافظ نگهداری شوند.
جدول ابعاد کلیدی پیچ سازهای ششگوش سنگین
ASME B18.2.6 ابعاد پیچ سازهای، مهره ششگوش سنگین و واشر سختکاریشده را برای سیستم اینچی تعیین میکند. دو بُعد بیشترین اثر را در طراحی و نصب دارند: آچارخور که ابزار نصب را تعیین میکند و طول رزوه که جای صفحه برش را مشخص میکند.
| قطر (in) | آچارخور (in) | طول رزوه (in) | مقدار افزودنی به طول گیر (in) |
|---|---|---|---|
| 1/2 | 7/8 | 1 | 11/16 |
| 5/8 | 1-1/16 | 1-1/4 | 7/8 |
| 3/4 | 1-1/4 | 1-3/8 | 1 |
| 7/8 | 1-7/16 | 1-1/2 | 1-1/8 |
| 1 | 1-5/8 | 1-3/4 | 1-1/4 |
ستون آخر، مقدار تقریبیای است که در راهنماهای RCSC و AISC به طول گیر اضافه میشود تا ارتفاع مهره، یک واشر و بیرونزدگی پوشش داده شود؛ نتیجه به نزدیکترین گام یکچهارم اینچ بالا گرد میشود. اگر واشر دوم یا واشر شیبدار اضافه شود، ضخامت آن هم به طول اضافه میشود.
مثال انتخاب طول
اتصالی با دو ورق 3/4 اینچ و یک ورق 1/2 اینچ با پیچ 3/4 اینچ را در نظر بگیرید. طول گیر 2 اینچ است. با افزودن مقدار جدول برای قطر 3/4، یعنی 1 اینچ، طول لازم 3 اینچ به دست میآید. طول رزوه این پیچ 1-3/8 اینچ است؛ بنابراین ساق بدون رزوه حدود 1-5/8 اینچ است و چون اولین صفحه برش در عمق 3/4 اینچ از زیر سر قرار دارد، روی ساق کامل است. اگر طراحی فرض «رزوه خارج از صفحه برش» را کرده باشد، همین کنترل برای همه صفحههای برش انجام میشود.
کشش حداقل و روش چرخش مهره
در اتصالات پیشتنیده، پیچ باید دستکم به کششی برابر حدود 70 درصد استحکام کششی حداقل خود برسد. برای پیچهای A325، این کشش برای قطر 1/2 حدود 12 کیپ، 5/8 حدود 19، 3/4 حدود 28، 7/8 حدود 39 و 1 اینچ حدود 51 کیپ است؛ پیچهای A490 در همین قطرها کشش بیشتری لازم دارند. اعداد دقیق و بهروز را از دستورالعمل RCSC بخوانید.
در روش چرخش مهره، پس از سفتشدگی کامل، مقدار چرخش اضافه به نسبت طول به قطر بستگی دارد: برای طول تا 4 برابر قطر یکسوم دور، بیش از 4 تا 8 برابر قطر نیم دور و بیش از 8 تا 12 برابر قطر دوسوم دور، با سطوح عمود بر محور پیچ. برای سطوح شیبدار یا طولهای بیشتر، مقادیر و الزامات جداگانه وجود دارد.
اشتباهات رایج
- استفاده از Heavy Hex Bolt معمولی ASME B18.2.1 به جای پیچ سازهای؛ طول رزوه و مشخصات آن متفاوت است
- انتخاب طول خیلی بلند که باعث میشود مهره پیش از سفت شدن به انتهای رزوه برسد
- حذف واشر سختکاریشده در جایی که روش نصب یا سوراخ گشاد آن را لازم میکند
- ترکیب پیچ و مهره از بچها و سازندههای مختلف در روش آچار کالیبره
- تکیه بر گشتاورسنج پس از نصب برای تأیید کشش
پرسشهای متداول
چرا طول رزوه پیچ سازهای کوتاه است؟
تا در بیشتر اتصالات، صفحه برش روی ساق کامل قرار گیرد و ظرفیت برشی بیشتر شود. پیچ سازهای برای اتصال ورقها طراحی شده و رزوه بلند لازم ندارد.
آیا B18.2.6 مقاومت پیچ را تعیین میکند؟
خیر. این استاندارد ابعادی است؛ خواص مکانیکی از ASTM F3125 برای پیچ، A563 یا A194 برای مهره و F436 برای واشر میآید.
طول پیچ TC چگونه اندازهگیری میشود؟
از زیر سر تا انتهای رزوه، بدون زائده انتهایی. زائده در نصب شکسته و جدا میشود.
پیچ سازهای متریک چه معادلی دارد؟
در سیستم متریک، ASTM F3125 گریدهای متریک مانند A325M را دارد و در اروپا مجموعههای EN 14399 به کار میروند. اینها جایگزین مستقیم پیچهای اینچی نیستند.
واشر سختکاریشده: کی لازم است؟
واشر ASTM F436 در همه اتصالات سازهای الزامی نیست، اما در چند حالت مهم توسط مراجع خواسته میشود. رایجترین موارد عبارتاند از:
- سوراخ گشاد یا لوبیایی: وقتی سوراخ ورق بیرونی بزرگتر یا شیاردار است، واشر روی سوراخ قرار میگیرد تا مهره یا سر پیچ در آن فرو نرود؛ در برخی حالتها واشر صفحهای ضخیمتر لازم است.
- روش آچار کالیبره: واشر زیر قطعهای که چرخانده میشود قرار میگیرد تا اصطکاک زیر آن یکنواخت و قابل تکرار باشد.
- پیچهای پرمقاومت روی فولاد با مقاومت پایینتر: تا سطح ورق زیر فشار بالای سر یا مهره له نشود.
- سطوح شیبدار: روی بالهای شیبدار برخی مقاطع، واشر شیبدار برای عمود ماندن سر و مهره بر محور پیچ لازم است.
ضخامت واشر سختکاریشده در محاسبه طول باید منظور شود و در صورت استفاده از دو واشر، هر دو جمع زده شوند.
انبارداری و روانکاری مجموعه
دستورالعمل RCSC تأکید میکند که پیچ، مهره و واشر سازهای باید در ظرف بسته و محافظتشده از رطوبت و گردوغبار نگهداری شوند و فقط به اندازه کار همان روز از انبار خارج شوند. دلیلش این است که روانکار سطحی مهره و رزوه، بهویژه در قطعات گالوانیزه، رابطه گشتاور و کشش را تعیین میکند. مجموعهای که زیر باران مانده، زنگ زده یا روانکارش شسته شده، ممکن است در روشهای گشتاوری به کشش لازم نرسد یا حتی پیش از رسیدن به آن بشکند. در چنین حالتی تمیز کردن و روانکاری مجدد فقط با تأیید و آزمون دوباره مجاز است.
مهرههای گالوانیزه سازهای معمولاً با روانکار و رنگ شناسایی از کارخانه میآیند. حذف آن یا استفاده از مهره بدون روانکار روی پیچ گالوانیزه، از دلایل شناختهشده شکستن پیچ در نصب است.
سفارش و ساخت پیچ سازهای
یک سفارش روشن پیچ سازهای شامل این موارد است: استاندارد جنس و گرید، مثلاً ASTM F3125 گرید A325 نوع 1؛ ابعاد طبق ASME B18.2.6؛ قطر، رزوه UNC و طول؛ نوع پوشش؛ مهره A563 با گرید متناسب؛ واشر F436 در صورت نیاز؛ تعداد هر طول؛ و الزام تأمین بهصورت مجموعه از یک بچ. اگر روش نصب آچار کالیبره است، تعدادی پیچ اضافه برای آزمون پیش از نصب در نظر بگیرید. در ساخت سفارشی، طولهای خاص و قطرهای بزرگ امکانپذیرند، اما آزمونهای گرید، از جمله کشش، سختی، بار گواه مهره و آزمون چرخش برای مجموعههای گالوانیزه، باید بخشی از تولید باشند.
آزمون ظرفیت چرخشی مجموعه گالوانیزه
برای مجموعه پیچ و مهره گالوانیزه سازهای، استانداردها آزمون ظرفیت چرخشی (Rotational Capacity) را پیشبینی کردهاند. در این آزمون، پیچ و مهره و واشر از همان بچها در یک دستگاه کششسنج یا قطعه آزمون بسته میشوند و مهره بیش از مقدار لازم برای نصب چرخانده میشود. مجموعه باید بدون شکستن پیچ یا کنده شدن رزوه، این چرخش اضافه را تحمل کند و گشتاور لازم در حد معینی نسبت به کشش باقی بماند. این آزمون بهترین شاهد سازگاری روانکار، پوشش و رزوه مجموعه است و اگر بچ مهره یا پیچ عوض شود، باید دوباره انجام شود. نتیجه آن را همراه مدارک تحویل بخواهید و با برچسب بچها تطبیق دهید.
یادآوری درباره سفارش مجموعه
پیچ، مهره و واشر سازهای را بهصورت یک مجموعه از یک تأمینکننده و با بچهای مشخص سفارش دهید تا آزمونها و روش نصب برای همان مجموعه معتبر بماند.
چکلیست سفارش و تحویل
قطر و رزوه اینچی، طول، نوع پیچ، نسخه استاندارد ابعادی، گرید محصول، پوشش، مهره و واشر، شماره بچ و مدارک آزمون را مشخص کنید. پیچ ششگوش عمومی را صرفاً به دلیل شباهت ظاهری یا نزدیکی استحکام جایگزین پیچ سازهای تعیینشده در نقشه نکنید.