انتخاب پیچ سوله و سازه فلزی از تعیین نوع اتصال شروع میشود. اتصال سفتشده معمولی، پیشتنیده و اصطکاکی الزامات متفاوتی دارند. نام تجاری پیچ، کلاس مقاومتی یا شکل سر بهتنهایی برای تأیید مناسببودن یک مجموعه سازهای کافی نیست.

سه معیار اصلی انتخاب
سیستم اتصال
پیچ، مهره و واشر مطابق سیستم تعیینشده تأمین شوند.
ابعاد واقعی
گیر، طول رزوه، سوراخ و واشر با نقشه تطبیق داده شوند.
روش اجرا
آزمون پیش از نصب و بازرسی طبق مشخصات پروژه انجام شوند.
تفاوت اتصال اتکایی، پیشتنیده و اصطکاکی
در طراحی اتکایی، کنترل مقاومت پیچ و اتکای ورقها اهمیت دارد، اما اتکاییبودن بهتنهایی به معنی بینیازی از پیشتنیدگی نیست. نیاز به پیشتنیدگی از شرایط بارگذاری و مشخصات حاکم تعیین میشود.
حالت Snug-tight به تماس محکم ورقها با سفتکردن مناسب ابزار اشاره دارد و به معنی بستن صرفاً با انگشت نیست. در اتصال پیشتنیده، نیروی هدف و روش کنترل مشخص است. اتصال اصطکاکی علاوه بر پیشتنیدگی، به شرایط و ضریب لغزش سطوح تماس و نوع سوراخ وابسته است؛ سایر حالتهای حدی اتصال نیز باید کنترل شوند.
استانداردهای آمریکایی و اروپایی
ASTM F3125/F3125M مشخصات پیچها و مجموعههای سازهای پراستحکام را پوشش میدهد و ASME B18.2.6 برای ابعاد سری اینچی اهمیت دارد. گرید و نوع محصول باید دقیق در سفارش ثبت شوند.
سری EN 14399 برای مجموعههای سازهای مناسب پیشتنیدگی است و EN 15048 برای مجموعههای غیرپیشتنیده مطرح میشود. اجزای سیستمهای HR و HV را مخلوط نکنید. وجود عنوان DIN قدیمی در نقشه نیازمند تطبیق مشخصات است و مجوز جایگزینی مستقیم با هر محصول جدید نیست.
انتخاب طول و اجزای مجموعه
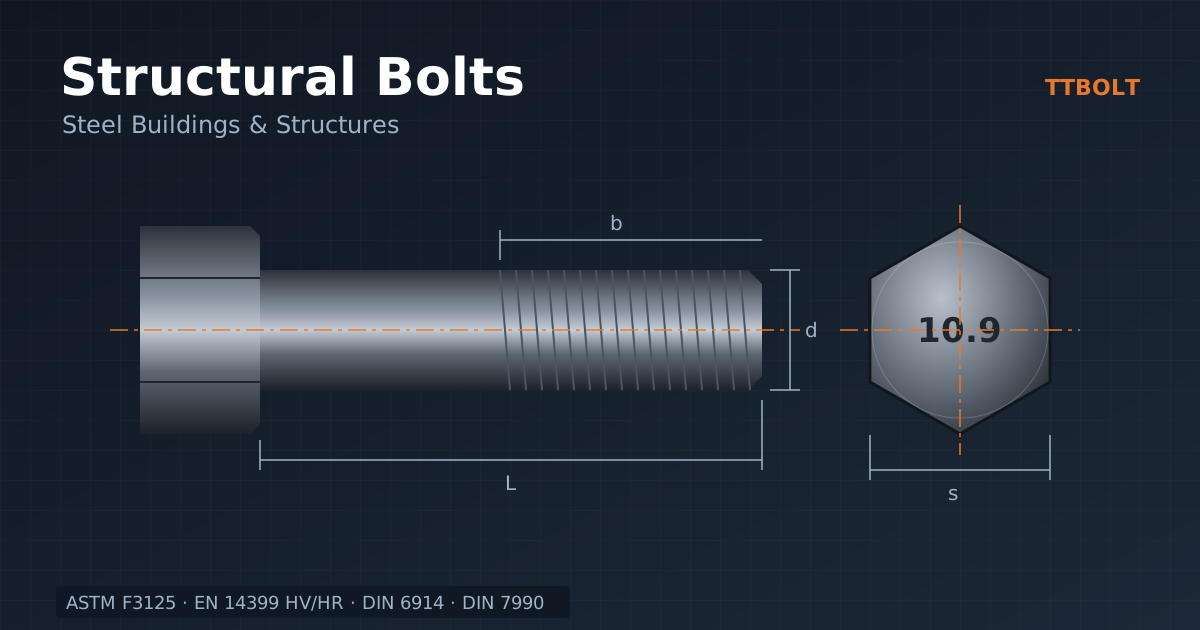
طول پیچ را با ضخامت گیر، واشرها، ارتفاع مهره و درگیری رزوه کنترل کنید. رزوه کوتاه تضمین نمیکند که در صفحه برش قرار نگیرد. مهره نباید پیش از ایجاد نیروی لازم به قسمت بدون رزوه گیر کند.
مهره و واشر را مطابق مجموعه مشخصشده انتخاب کنید. الزام تأمین مجموعه از یک سازنده با ادعای یکسانبودن شماره بچ همه اجزا فرق دارد؛ مدارک باید ردیابی اجزا و الزامات آزمون مجموعه را طبق همان سیستم تأمین کنند.
پیشتنیدگی و کنترل نصب
روش چرخش مهره، آچار کالیبره، مجموعه TC یا نشانگر مستقیم کشش باید مطابق مشخصات حاکم اجرا شوند. زاویه چرخش یا گشتاور یکسان را برای همه طولها، گریدها و شرایط روانکاری به کار نبرید.
شکستن زائده TC بهتنهایی اثبات قطعی پیشتنیدگی صحیح نیست. آزمون پیش از نصب در موارد مقرر، آمادهسازی اتصال و بازرسی روش اجرا اهمیت دارند. نشانگر کشش نیز با روش و معیار پذیرش خودش کنترل میشود.
پوشش، نگهداری و استفاده مجدد
پوشش مجاز به گرید و فرایند وابسته است. تأیید کلی سازنده بهتنهایی جای انطباق با استاندارد محصول را نمیگیرد. شرایط رزوه و روانکاری مجموعههای پوششدار را حفظ کنید و از مخلوطکردن قطعات یا روانکاری خودسرانه پرهیز کنید.
مجازبودن استفاده مجدد باید از ضوابط همان سیستم و وضعیت قطعه تعیین شود. همه پیچهای پیشتنیده الزاماً تا تسلیم کشیده نشدهاند، اما این موضوع مجوز استفاده مجدد آنها نیست. سفتکردن یا اصلاح سوراخها نیز فقط طبق روش مصوب انجام شود.
جدول مقایسه سیستمهای پیچ سازهای
پیچ سوله در عمل یک «مجموعه» است: پیچ، مهره و واشری که برای یک سیستم اتصال با هم آزمایش و تأیید شدهاند. جدول زیر خانوادههای اصلی را کنار هم میگذارد.
| سیستم | مرجع | سطح مقاومت | نکته |
|---|---|---|---|
| پیچ سازهای A325 | ASTM F3125 گرید A325 | کششی حدود 120 ksi | گالوانیزه گرم مجاز؛ رایجترین پیچ سازهای اینچی |
| پیچ سازهای A490 | ASTM F3125 گرید A490 | کششی حدود 150 ksi | گالوانیزه گرم به دلیل خطر تردی مجاز نیست |
| پیچ کنترل کشش (TC) | ASTM F3125 گریدهای F1852 و F2280 | همرده A325 و A490 | زائده انتهایی با رسیدن به گشتاور مشخص میشکند |
| سیستم HR | EN 14399-3 | کلاس 8.8 و 10.9 | مهره کوتاهتر؛ شکلپذیری از طریق پیچ |
| سیستم HV | EN 14399-4 | کلاس 10.9 | مهره بلندتر؛ رایج در سنت آلمانی |
| پیچهای عمومی 8.8 | ISO 4014 و ISO 4017 | کلاس 8.8 | برای اتصال اتکایی بدون پیشتنیدگی کنترلشده |
پیچهای EN 14399 معمولاً با رده k مشخص میشوند که رفتار گشتاور و کشش مجموعه را بیان میکند. اگر روش نصب بر پایه گشتاور است، رده k مجموعه اهمیت دارد و پیچ و مهره را نباید از دو سازنده جداگانه ترکیب کرد.
روشهای پیشتنیدگی و کنترل آن
در اتصالات پیشتنیده و اصطکاکی، رسیدن پیچ به کشش حداقل تعیینشده شرط عملکرد است. چهار روش رایج در دستورالعمل RCSC و مراجع مشابه اروپایی دیده میشود:
- روش چرخش مهره: ابتدا اتصال تا حالت سفتشدگی کامل بسته میشود و سپس مهره به اندازه زاویهای مشخص، وابسته به نسبت طول به قطر، چرخانده میشود. ساده و قابل اعتماد است، به شرط علامتگذاری و بازرسی.
- آچار کالیبره: گشتاور آچار هر روز با دستگاه کششسنج روی نمونهای از همان بچ پیچ کالیبره میشود. گشتاور جدولی عمومی جای این کالیبراسیون را نمیگیرد.
- پیچ TC: با آچار مخصوص بسته میشود و شکستن زائده نشانه رسیدن به گشتاور طراحیشده است. شرایط سطح و روانکاری مجموعه بر نتیجه اثر دارد.
- واشر نشانگر کشش (DTI): برآمدگیهای واشر طبق ASTM F959 با رسیدن به کشش لازم فشرده میشوند و فاصله باقیمانده با فیلر کنترل میشود.
در همه روشها، «سفتشدگی کامل» یعنی تمام ورقهای اتصال به هم چسبیده باشند. پیشتنیدگی پیچها در اتصالی که ورقهایش فاصله دارند، کشش یکنواخت ایجاد نمیکند.
سطح تماس در اتصال اصطکاکی
در اتصال اصطکاکی، بار از طریق اصطکاک بین ورقها منتقل میشود و پیچ فقط نیروی فشار را تأمین میکند. بنابراین ضریب لغزش سطح تماس به اندازه خود پیچ مهم است. مراجع سطوح را در کلاسهایی مانند Class A و Class B طبقهبندی میکنند که به آمادهسازی سطح، نوع رنگ یا گالوانیزه بستگی دارد. رنگ کردن سطح تماسی که در نقشه بدون رنگ تعیین شده، یا روغنی شدن آن، میتواند ظرفیت اتصال را بهشدت کاهش دهد، حتی اگر پیچها کاملاً درست بسته شده باشند.
اتصالات رایج در سوله
در سولههای فولادی معمولاً چند نوع اتصال پیچی دیده میشود: اتصال صفحه انتهایی تیر به ستون در قابهای خمشی، اتصال وصله تیرهای شیبدار در تاج، اتصال پرلین به تیر با نبشی یا صفحه، اتصال بادبندها و اتصال ستون به فونداسیون با انکربولت. اتصال صفحه انتهایی قاب خمشی معمولاً پیشتنیده طراحی میشود و حساسترین بخش از نظر کیفیت پیچ و نصب است. اتصال پرلینها اغلب اتکایی و با پیچهای کلاس پایینتر انجام میشود. یکسان گرفتن پیچ همه این اتصالات، رایجترین خطای خرید در سولهسازی است.
اشتباهات رایج در پیچهای سوله
- گالوانیزه کردن پیچهای کلاس 10.9 یا A490 بدون تأیید طراح و سازنده
- استفاده دوباره از پیچهای پیشتنیدهای که قبلاً تا کشش کامل بسته شدهاند
- جایگزین کردن پیچ سازهای با پیچ معمولی همکلاس که مجموعه تأییدشده نیست
- نگهداری پیچها در فضای باز و از دست رفتن روانکار سطحی مجموعه
- گشاد کردن سوراخ با هوابرش برای جا انداختن پیچ
- بستن پیچهای یک اتصال از یک طرف به طرف دیگر به جای ترتیب از مرکز به بیرون
پرسشهای متداول
برای سوله پیچ 8.8 کافی است یا 10.9؟
به طراحی اتصال بستگی دارد. اتصالات اتکایی سبک اغلب با 8.8 انجام میشوند و اتصالات خمشی پیشتنیده ممکن است 10.9 بخواهند. انتخاب از نقشه سازه گرفته میشود.
آیا پیچ سازهای گالوانیزه را میتوان پیشتنیده کرد؟
بله برای گریدهایی که گالوانیزه آنها مجاز است، به شرط آنکه مهره و پیچ مجموعه سازگار و روانکاریشده باشند و روش نصب برای همین مجموعه کالیبره شود.
تفاوت HR و HV چیست؟
هر دو سیستم پیچ سازهای پیشتنیده در EN 14399 هستند. در HR طول رزوه و ارتفاع مهره طوری است که در اضافهبار، پیچ تغییر شکل میدهد؛ در HV مهره بلندتر است و رفتار شکلپذیر بیشتر از تغییر شکل رزوه میآید. اجزای دو سیستم با هم ترکیب نمیشوند.
پیچ سوله را با چه گشتاوری ببندیم؟
عدد گشتاور عمومی وجود ندارد؛ گشتاور به قطر، روانکاری و رده k مجموعه بستگی دارد. اگر روش گشتاوری است، کالیبراسیون روی همان بچ انجام شود.
بازرسی اتصالات پیچی پس از نصب
بازرسی اتصالات پیچی سوله در سه مرحله انجام میشود. پیش از نصب، مدارک بچ، برچسبها، نشانه سر پیچ و مهره و وضعیت روانکاری مجموعه کنترل میشود و در روش آچار کالیبره، آزمون پیش از نصب روی دستگاه کششسنج با نمونههایی از همان بچ انجام میشود. در حین نصب، بازرس روش نصب را مشاهده میکند: سفتشدگی کامل، ترتیب بستن و علامتگذاری مهره و پیچ در روش چرخش مهره. پس از نصب، اتصالات با توجه به روش انتخابشده کنترل میشوند؛ برای مثال شکستن زائده در پیچ TC یا فاصله واشر DTI.
نکته مهم این است که کنترل گشتاور پس از نصب، بهتنهایی روش دقیقی برای تعیین کشش پیچهای نصبشده نیست، چون اصطکاک ایستایی و شرایط رزوه بر عدد خواندهشده اثر زیادی دارند. به همین دلیل مراجع، کنترل در حین نصب را مهمتر از آزمون پس از آن میدانند.
مثال انتخاب طول پیچ سازهای
برای اتصال صفحه انتهایی 20 میلیمتری به بال ستون 15 میلیمتری با پیچ M20، طول گیر 35 میلیمتر است. با یک واشر سختکاریشده حدود 4 میلیمتری زیر مهره، ارتفاع مهره سازهای و بیرونزدگی لازم، طولی حدود 70 میلیمتر به دست میآید. در پیچهای سازهای اینچی، جدولهای RCSC و راهنمای AISC برای هر قطر یک «مقدار افزودنی» به طول گیر میدهند که همین محاسبه را ساده میکند. در هر حال طول رزوه باید طوری باشد که مهره پیش از رسیدن به انتهای رزوه کامل سفت شود.
نکته پایانی برای سازنده سوله
پیچهای هر اتصال را به تفکیک نوع اتصال در فهرست مصالح بیاورید و پیچهای پیشتنیده را جدا از پیچهای اتکایی بستهبندی و برچسبگذاری کنید. این تفکیک ساده، جابهجایی پیچها در کارگاه نصب را تقریباً حذف میکند و بازرسی را هم سریعتر و قابل اعتمادتر میکند.
یادآوری درباره مدارک پیچ سوله
گزارش آزمون هر بچ پیچ، مهره و واشر را همراه برچسبها بایگانی کنید تا در بازرسی و تحویل سازه قابل ارائه باشد.
چکلیست سفارش پیچ سازهای
نوع اتصال، استاندارد و نسخه، گرید یا سیستم، قطر و طول، نوع سوراخ، واشر و مهره، پوشش، روش نصب، مدارک آزمون و برنامه بازرسی را مشخص کنید. سبک یا سنگینبودن سوله بهتنهایی تعیین نمیکند کدام گرید کافی است؛ انتخاب باید با محاسبات و نقشه مصوب هماهنگ باشد.