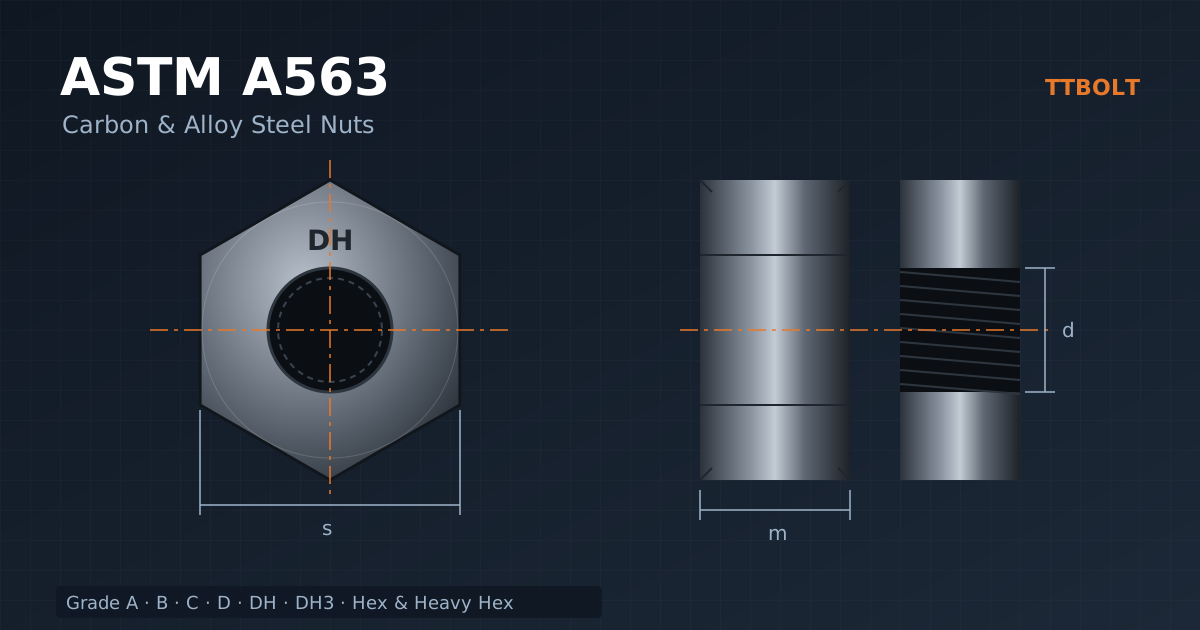
ASTM A563/A563M الزامات مهرههای فولاد کربنی و آلیاژی برای کاربردهای عمومی سازهای و مکانیکی را بیان میکند. برای انتخاب مهره، گرید، شکل، اندازه، رزوه و وضعیت پوشش باید همراه مشخصات پیچ بررسی شوند. شماره استاندارد بهتنهایی مشخصات کامل سفارش نیست.
سه معیار اصلی انتخاب
گرید و کاربرد
خواص محصول با پیچ و ضوابط مجموعه تطبیق داده شوند.
شکل و رزوه
ابعاد، نوع مهره و وضعیت رزوه پوششدار مشخص باشند.
آزمون و ردیابی
نتایج آزمون و شناسه قطعات با سفارش کنترل شوند.
دامنه و ویرایش استاندارد
نسخه A563/A563M-26 مهرههای اینچی و متریک را در عنوان و دامنه خود پوشش میدهد. مقادیر دو دستگاه مستقلاند و نباید با تبدیل تقریبی مخلوط شوند. مشخصات قرارداد ممکن است به ویرایش دیگری ارجاع دهند؛ مرجع پذیرش باید روشن باشد.
استاندارد محصول را با استاندارد ابعادی و الزامات اتصال تکمیل کنید. شکل ششگوش یا سنگین، بهتنهایی گرید را نشان نمیدهد. همچنین تمام گریدها و کلاسهای دو سیستم را نباید معادل یکدیگر فرض کرد.
گریدهای A تا DH و انتخاب همراه پیچ
نامهایی مانند A، C، D و DH برای محصولات با الزامات متفاوت به کار میروند. انتخاب از روی ترتیب حروف یا ظاهر مهره کافی نیست. اندازه، شکل، پوشش و مشخصات پیچ در تعیین ترکیب مجاز مؤثرند.
در پیچ سازهای یا انکربولت، جدول تطبیق معتبر همان مشخصات بررسی شود. برای مثال، نسخه گالوانیزه و بدون پوشش ممکن است الزامات یکسانی نداشته باشند. نام قدیمی پیچ یا یک جدول عمومی بازار جای مرجع پروژه را نمیگیرد.
بار گواه چه چیزی را نشان میدهد؟
بار گواه یا Proof Load معیاری برای ارزیابی تحمل مهره در شرایط آزمون استاندارد است. این مقدار را نباید مستقیماً بار مجاز اتصال نصبشده دانست. شرایط آزمون، اندازه و گرید باید همراه نتیجه بررسی شوند.
سختی نیز بخشی از کنترل محصول است، نه جایگزین همه آزمونها. ظاهر مناسب یا چرخیدن روی پیچ نمیتواند ترکیب شیمیایی و خواص مکانیکی را تأیید کند.
گالوانیزه، رزوه و روانکاری
پوشش پیچ بر ابعاد مؤثر رزوه اثر میگذارد. مهره و پیچ باید با روش جبران ضخامت و تلرانس سازگار تأمین شوند. Oversize یک مقدار دلخواه نیست و قلاویزکاری کارگاهی بدون مشخصه معتبر، روش پذیرش محصول نیست.
برای مجموعههای سازهای، الزامات روانکاری و آزمونهای مونتاژ در صورت شمول کنترل شوند. حذف یا تغییر روانکار کارخانهای ممکن است بر روش ایجاد نیروی اتصال اثر بگذارد. دستور عمومی «همیشه یک گرید بالاتر» نیز جای بررسی استاندارد را نمیگیرد.
جایگزینی گرید و مقایسه با A194
A563 و A194 دامنه و الزامات متفاوت دارند. جایگزینی DH و 2H را قاعده دوطرفه و عمومی ندانید. شرایط اتصال، مشخصات پیچ و الزامات قرارداد تعیینکنندهاند.
بند جایگزینی گرید قویتر در A563 شرایطی مانند اطلاع به خریدار و نبود منع در سفارش دارد. آن را به مجوز تعویض هر محصول با هر گرید تبدیل نکنید. خواص محیطی، پوشش و ابعاد نیز باید حفظ شوند.
کنترل نصب و تحویل
رزوه، ارتفاع، آچارخور، سطح اتکا و علامتگذاری را با سفارش تطبیق دهید. گواهی به ذوب یا بچ قطعات مرتبط باشد. گشتاور یا روش پیشتنیدگی باید برای مجموعه تعیین شده باشد؛ از نام DH بهتنهایی عدد نصب به دست نمیآید.
استفاده مجدد و تعویض قطعه طبق ضوابط اتصال انجام شود. قطعات مشابه با گرید یا پوشش متفاوت در انبار تفکیک شوند.
چکلیست سفارش
ویرایش، دستگاه واحدها، گرید یا کلاس، نوع مهره، قطر و رزوه، پوشش، روانکاری و آزمونهای لازم را ذکر کنید. مشخصات پیچ همراه و محدودیت جایگزینی نیز روشن باشند.
جدول خلاصه گریدهای A563
| گرید | شکل رایج | ویژگی کلی | پیچ همراه رایج |
|---|---|---|---|
| O، A، B | ششگوش و ششگوش سنگین | فولاد کربنی با مقاومت کم تا متوسط | A307 و پیچهای عمومی |
| C | ششگوش سنگین | مقاومت بالاتر برای پیچهای سازهای بدون پوشش | A325 بدون پوشش، A449 |
| C3 | ششگوش سنگین | فولاد هوازده | A325 نوع 3 |
| D | ششگوش و سنگین | مقاومت بالا | A325 و A449 بدون پوشش |
| DH | ششگوش سنگین | کوئنچ و تمپرشده؛ بالاترین گرید کربنی | A325 گالوانیزه، A490، A354 BD، F1554 گرید 105 |
| DH3 | ششگوش سنگین | DH از فولاد هوازده | A490 نوع 3 |
A563 در نسخه متریک (A563M) کلاسهایی مانند 5، 9، 8S، 10S و 12 دارد که با پیچهای متریک ASTM هماهنگ میشوند. این کلاسها با کلاسهای ISO 898-2 همنام نیستند و نباید مستقیم با آنها برابر گرفته شوند.
نمونه سفارش A563
مهره ششگوش سنگین ASTM A563 گرید DH، 1-8 UNC-2B، گالوانیزه گرم با رزوه اضافهاندازه و روانکار رنگی، تعداد 1500، برای انکربولت F1554 گرید 105 گالوانیزه، همراه گزارش بار گواه، سختی و ضخامت پوشش. ذکر کاربرد و پیچ همراه در سفارش، به تأمینکننده کمک میکند گرید را با جدول استاندارد پیچ کنترل کند و از ارسال گرید پایینتر جلوگیری شود.
تولید و آزمون مهره A563
مهرههای A563 گریدهای پایین معمولاً با فورج سرد یا پرس ساخته میشوند و نیاز به عملیات حرارتی ندارند. برای گرید DH، مهره پس از شکلدهی کوئنچ و تمپر میشود تا هم سختی حداقل و هم سقف سختی رعایت شود؛ مهرهای که بیش از حد سخت است، ممکن است در سرویس ترد رفتار کند. رزوه با قلاویز زده میشود و در مهرههای گالوانیزه، قلاویز اضافهاندازه پس از پوشش انجام میشود. آزمون اصلی، بار گواه است: مهره روی سنبه آزمون سختکاریشده بسته و بار مشخص اعمال میشود؛ مهره نباید رزوهاش کنده یا بشکند و پس از برداشتن بار باید با دست قابل باز کردن باشد. سختی هم روی نمونههای هر بچ اندازهگیری میشود.
اشتباهات رایج
- مهره گرید A روی پیچ پراستحکام گالوانیزه
- انتخاب مهره ششگوش معمولی DH در جایی که شکل سنگین الزامی است
- ترکیب مهره هوازده C3 یا DH3 با پیچ گالوانیزه
- یکی گرفتن کلاسهای A563M با کلاسهای ISO
- پذیرش مهره بدون نشانه گرید
پرسشهای متداول
چرا برای پیچ گالوانیزه مهره DH لازم است؟
قلاویز اضافهاندازه عمق درگیری دندهها را کم میکند. گرید DH با سختی و استحکام بیشتر این کاهش را جبران میکند تا رزوه پیش از پیچ کنده نشود.
تفاوت C و DH چیست؟
هر دو برای پیچهای سازهای کاربرد دارند، اما DH استحکام و بار گواه بالاتری دارد و برای پیچهای گالوانیزه و پیچهای 150 ksi به کار میرود.
آیا مهره A563 برای فلنج لوله مناسب است؟
برای فلنجهای دما و فشار بالا معمولاً A194 خواسته میشود. A563 برای اتصالات عمومی و سازهای تعریف شده است.
نشانه روی مهره DH چگونه است؟
معمولاً عبارت DH و نشان سازنده روی یکی از وجوه حک میشود. شکل دقیق را از استاندارد کنترل کنید.
مهره، پیچ و مسئولیت شکست
منطق طراحی اتصالهای رزوهای این است که در اضافهبار، پیچ تسلیم شود یا بشکند، نه رزوه مهره. شکستن پیچ بهراحتی دیده میشود، اما کنده شدن تدریجی رزوه مهره ممکن است پنهان بماند و اتصالی که ظاهراً سالم است، دیگر هیچ باری را تحمل نکند. جدولهای تطبیق A563 بر همین اساس تهیه شدهاند: برای هر پیچ، گریدی از مهره پیشنهاد میشود که بار گواه آن از ظرفیت پیچ بیشتر باشد. وقتی مهره گرید پایینتری انتخاب شود، این ترتیب شکست برعکس میشود و ایمنی اتصال به شکلی کاهش مییابد که در بازرسی چشمی پیدا نمیشود.
این منطق توضیح میدهد چرا «مهره قویتر» تقریباً همیشه مجاز است، اما «مهره ضعیفتر» هیچگاه بدون محاسبه مجاز نیست. اگر در انبار فقط مهره گرید بالاتر موجود است، استفاده از آن با پیچ گرید پایینتر مشکلی ایجاد نمیکند؛ به شرط آنکه پوشش و رزوه آن هم با پیچ سازگار باشد.
نگهداری و کنترل پیش از نصب
مهرههای A563 را تا زمان نصب در بستهبندی اصلی با برچسب گرید و بچ نگهداری کنید. مهرههای گالوانیزه روانکاریشده را از باران و گردوغبار دور نگه دارید؛ روانکار شستهشده رابطه گشتاور و کشش را تغییر میدهد. پیش از نصب، از هر بسته چند مهره را روی پیچ همان سفارش امتحان کنید. مهرهای که با دست تا انتها نمیچرخد، نشاندهنده ناسازگاری رزوه یا آسیب پوشش است و نباید با آچار به زور بسته شود.
A563 در پروژههای داخلی
در بسیاری از پروژههای داخل کشور، نقشههای سازه و فونداسیون بر اساس مراجع آمریکایی تهیه میشوند و انکربولت یا پیچ سازهای با استاندارد ASTM مشخص میشود، اما در تأمین، مهرههای متریک یا بینشان بازار جایگزین میشوند. این جایگزینی دو مشکل دارد: رزوه اینچی و متریک حتی در قطرهای نزدیک قابل جفت شدن نیستند و گرید مهره بینشان قابل اثبات نیست. اگر نقشه A563 گرید DH خواسته، مهره باید هم اینچی با رزوه همان پیچ و هم دارای نشانه و گزارش آزمون DH باشد.
اگر پروژه به هر دلیل به سیستم متریک تغییر میکند، تغییر باید در طراحی انجام شود: قطر و کلاس پیچ، کلاس مهره متناسب طبق ISO 898-2 و ابعاد سوراخها دوباره کنترل شوند. تغییر سیستم فقط در انبار، بدون تأیید طراح، اتصالی میسازد که هیچکس مسئولیت ظرفیت آن را نپذیرفته است.
جمعبندی انتخاب A563
A563 خانواده اصلی مهرههای کربنی و آلیاژی برای پیچهای اینچی عمومی و سازهای است. گرید را از جدول استاندارد پیچ همراه بخوانید، برای پیچهای گالوانیزه و پراستحکام سراغ DH بروید، در سازههای هوازده از C3 یا DH3 استفاده کنید و شکل سنگین را هر جا استاندارد خواسته رعایت کنید.
آزمون بار گواه چرا مهمترین آزمون مهره است؟
آزمون کشش برای پیچ معنا دارد، اما مهره را نمیتوان مانند پیچ کشید. به همین دلیل استانداردهای مهره، آزمون بار گواه را تعریف کردهاند: مهره روی یک سنبه آزمون با رزوه دقیق و سختی بالا بسته میشود و نیرویی برابر بار گواه گرید به آن وارد میشود. این نیرو معمولاً از ظرفیت پیچ همرده بیشتر است. اگر مهره بدون کنده شدن رزوه یا ترک این بار را تحمل کند و پس از آن با دست باز شود، پذیرفته میشود. این آزمون مستقیمترین شاهد عملکرد مهره در اتصال واقعی است و گزارش آن باید برای هر بچ همراه محموله باشد. در مهرههای گالوانیزه، آزمون پس از قلاویز اضافهاندازه انجام میشود تا ظرفیت واقعی مهره تحویلی را نشان دهد.
یادآوری نهایی
در هر سفارش A563 گرید و پیچ همراه را کنار هم بنویسید.
منابع
معرفی رسمی ASTM A563/A563M-26؛ راهنمای جبران ضخامت پوشش در رزوه از AGA.