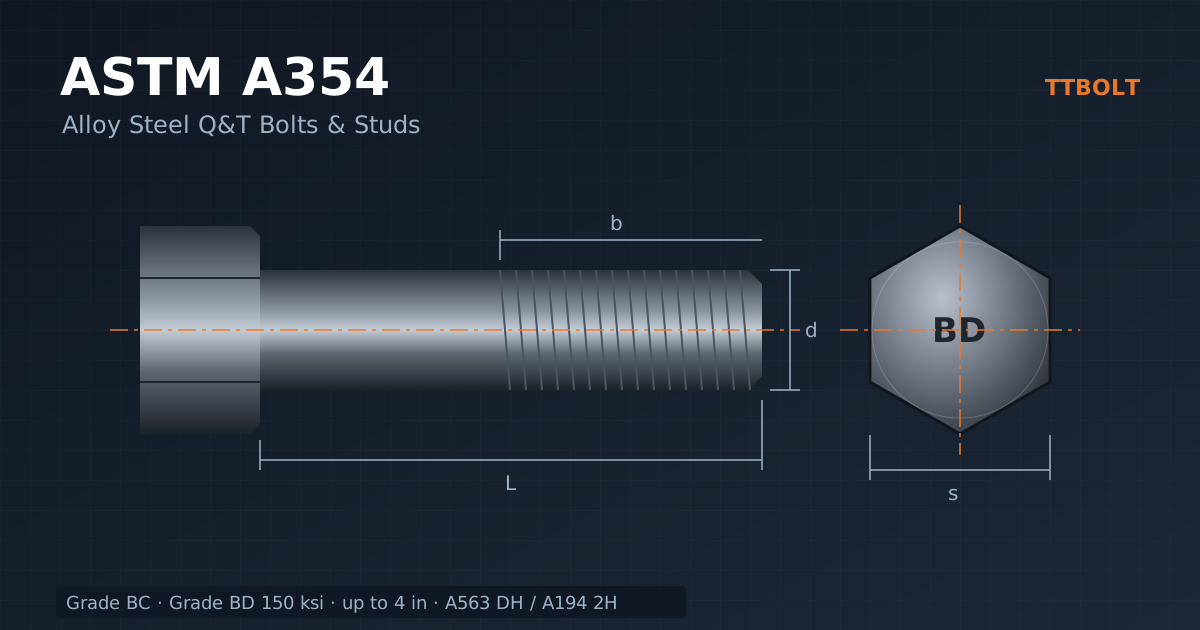
ASTM A354 مشخصات پیچ، استاد و اتصالدهندههای رزوهدار بیرونی فولاد آلیاژی کوئنچ و تمپرشده را بیان میکند. دو گرید BC و BD برای نیازهای متفاوت طراحی تعریف شدهاند. استحکام بیشتر بهتنهایی مجوز جایگزینی قطعه یا انتخاب پوشش نیست.
سه معیار اصلی انتخاب
BC یا BD
گرید از نیاز طراحی و شرایط سرویس انتخاب شود.
ابعاد و رزوه
هندسه محصول مستقل از نام گرید تعیین شود.
پوشش و آزمون
فرایند ساخت و مدارک با محصول نهایی تطبیق داده شوند.
دامنه و انتخاب گرید
صفحه جاری استاندارد، A354-26 را معرفی میکند. دامنه شامل محصولات تا قطر 4 اینچ است و کاربرد اصلی آن نیاز به استحکام بالا در شرایط تعریفشده استاندارد است. ویرایش قرارداد و گرید باید صریح باشند.
BC و BD خواص یکسان ندارند و خواص باید برای اندازه واقعی کنترل شوند. عدد مقاومت یک قطر را به تمام قطرها تعمیم ندهید. حداقل کشش، تسلیم و بار مجاز اتصال مفاهیم متفاوتاند.
مقایسه با گرید 8 و پیچ سازهای
شباهت مقاومت با SAE Grade 8 یا یک پیچ سازهای به معنی انطباق خودکار نیست. شکل سر، طول رزوه، آزمون و الزامات مجموعه نیز متفاوتاند. گواهی دوگانه تنها با احراز همه الزامات هر دو مرجع قابل بررسی است.
A354 را بهجای محصول مشخصشده F3125 خودسرانه نصب نکنید. در کاربردهای سازهای خاص، الزامات تکمیلی طراحی و محصول باید بررسی شوند. استاندارد ماده بهتنهایی دستور پیشتنیدگی نیست.
جنس، ابعاد و مهره همراه
نام فولاد خام مانند 4140، محصول A354 منطبق را اثبات نمیکند. عملیات حرارتی، خواص، آزمون و ردیابی محصول نهایی باید احراز شوند. استاندارد ابعادی و رزوه نیز جداگانه در سفارش بیایند.
مهره و واشر با گرید، اندازه و پوشش مجموعه انتخاب شوند. از عبارت «همرده» بدون مشخصه روشن استفاده نکنید؛ نوع، گرید و ابعاد هر قطعه باید معلوم باشند.
پوشش و تردی هیدروژنی
در فولاد پرمقاومت، انتخاب فرایند پوشش اهمیت ویژه دارد. پوشش مجاز و محدودیتهای گرید باید از مرجع معتبر و مشخصات پروژه کنترل شوند. بهویژه برای BD، گالوانیزه یا آبکاری را انتخاب بدون شرط ندانید.
پخت پس از آبکاری یا استفاده از پوشش جایگزین، تضمین حذف همه خطرها نیست. آمادهسازی سطح، روش پوشش و معیار پذیرش باید تأیید شوند. جوشکاری، گرمایش و خمکاری کارگاهی نیز میتوانند خواص را تغییر دهند.
کنترل نصب و تحویل
گشتاور، روانکاری و نیروی هدف برای همان اتصال تعیین شوند. گرید BD بهتنهایی عدد گشتاور نمیدهد. استفاده مجدد یا تعویض طبق ضوابط تجهیز و نتیجه ارزیابی انجام شود.
علامت گرید و سازنده، ابعاد، رزوه و گواهی را تطبیق دهید. رنگ سیاه و سختی منفرد جای بررسی کامل انطباق را نمیگیرند. آزمونهای لازم و نمونهبرداری باید مطابق محصول و سفارش باشند.
جدول خواص مکانیکی گریدهای BC و BD
A354 خواص مکانیکی را بر اساس قطر در دو محدوده تعیین میکند، چون سختیپذیری فولاد در قطرهای بزرگ کمتر میشود. مقادیر حداقل زیر به ksi هستند و برای تبدیل تقریبی، هر ksi حدود 6.9 مگاپاسکال است:
| گرید | محدوده قطر | کششی حداقل | تسلیم حداقل |
|---|---|---|---|
| BC | تا 2-1/2 اینچ | 125 | 109 |
| BC | بیش از 2-1/2 تا 4 اینچ | 115 | 99 |
| BD | تا 2-1/2 اینچ | 150 | 130 |
| BD | بیش از 2-1/2 تا 4 اینچ | 140 | 115 |
علاوه بر این مقادیر، ازدیاد طول، کاهش سطح مقطع و محدوده سختی هم کنترل میشود. گرید BD از نظر سطح مقاومت در محدوده SAE Grade 8 و پیچ سازهای A490 قرار میگیرد، اما ابعاد و کاربرد آن متفاوت است.
A354 در کنار پیچهای پراستحکام دیگر
| استاندارد | سطح مقاومت | کاربرد شاخص |
|---|---|---|
| ASTM A449 | حدود 120 ksi تا یک اینچ | پیچ کربن متوسط کوئنچ و تمپر برای کاربرد عمومی پراستحکام |
| ASTM A354 BC | 125 ksi تا 2-1/2 اینچ | استاد و پیچ آلیاژی با امکان گالوانیزه |
| ASTM A354 BD | 150 ksi تا 2-1/2 اینچ | انکربولت و استاد پراستحکام در قطرهای بزرگ |
| ASTM A193 B7 | 125 ksi تا 2-1/2 اینچ | استاد فلنج در دما و فشار بالا |
| ASTM F1554 گرید 105 | 125 تا 150 ksi | میله مهاری فونداسیون |
شباهت اعداد BC و B7 گاهی باعث جایگزینی آنها با هم میشود. B7 برای سرویس دمای بالا و همراه مهرههای A194 طراحی شده و الزامات خود را دارد؛ A354 برای کاربرد عمومی پراستحکام است. جایگزینی آنها فقط با بررسی شرایط کار مجاز است.
تولید و کنترل کیفیت A354
پیچها و استادهای A354 معمولاً از فولادهای آلیاژی کروممولیبدن یا کرومنیکلمولیبدن، مانند خانواده 4140 و 4340، ساخته میشوند. در قطرهای بزرگ، فولاد با سختیپذیری بیشتر انتخاب میشود تا مرکز مقطع هم پس از کوئنچ به سختی لازم برسد. مراحل اصلی عبارتاند از: برش میلگرد، فورج سر در صورت نیاز، عملیات حرارتی کوئنچ و تمپر، رزوهزنی پس از عملیات حرارتی یا پیش از آن طبق روش سازنده، و آزمون.
کنترلهای کلیدی شامل سختی سطح و مقطع، نبود کربنزدایی سطحی که مقاومت رزوه را کم میکند، آزمون کشش و بار گواه و بازرسی چشمی و ذرات مغناطیسی برای ترک است. در قطرهای بزرگتر از توان دستگاه کشش، آزمون روی نمونه ماشینکاریشده از قطعه انجام میشود.
اشتباهات رایج
- گالوانیزه گرم گرید BD بدون بررسی خطر تردی هیدروژنی
- استفاده از مهره کممقاومت که پیش از پیچ کنده میشود
- جوشکاری روی استاد یا انکر A354 که عملیات حرارتی آن را از بین میبرد
- خم کردن یا گرم کردن در کارگاه برای اصلاح طول یا زاویه
- سفارش بدون ذکر BC یا BD و پذیرش هر پیچ «آلیاژی»
پرسشهای متداول
چرا گرید BD را معمولاً گالوانیزه گرم نمیکنند؟
به دلیل سختی بالا، فرایند اسیدشویی و گالوانیزه ممکن است هیدروژن وارد فولاد کند و باعث شکست تأخیری شود. خود استاندارد در این باره هشدار میدهد و پوششهای جایگزین یا تصمیم آگاهانه طراح لازم است.
A354 چه قطرهایی را پوشش میدهد؟
قطرهای اینچی از یکچهارم تا چهار اینچ را، برای پیچ، استاد و قطعات رزوهدار بیرونی.
مهره مناسب گرید BD چیست؟
معمولاً مهره ششگوش سنگین ASTM A563 گرید DH یا مهره همردهای که استاندارد مجاز میداند. گرید مهره را از جدول مهرههای همان استاندارد کنترل کنید.
آیا A354 برای انکربولت مناسب است؟
در برخی پروژهها، بهویژه قطرهای بزرگ و مقاومت بالا، از A354 برای میلههای مهاری استفاده میشود؛ امروزه F1554 گرید 105 مرجع اختصاصیتری برای این کاربرد است و انتخاب با طراح است.
کاربردهای شاخص A354
پیچها و استادهای A354 بیشتر در جاهایی دیده میشوند که قطر بزرگ و مقاومت بالا همزمان لازم است و استانداردهای پیچ سازهای یا پیچهای انباری پاسخگو نیستند:
- ماشینآلات سنگین و معدنی: اتصال بدنه سنگشکنها، پرسها و تجهیزات با بار ضربهای و ارتعاشی.
- پلها و سازههای خاص: میلههای کششی، اتصال تکیهگاهها و استادهای بلند که طول و قطرشان از محدوده پیچهای سازهای بیرون است.
- فونداسیون تجهیزات: استادهای پراستحکام برای مهار توربین، کمپرسور و ماشینهای دوار.
- قالبها و تجهیزات پرس: استادهای کششی که پیشتنیدگی زیادی دارند.
در همه این موارد، علاوه بر گرید، طول رزوه، روش پیشتنیدگی و نیاز به آزمونهای اضافه مانند ضربه شارپی در دمای پایین باید در طراحی مشخص شود.
پیشتنیدگی استادهای بزرگ
در قطرهای بالای حدود یکونیم اینچ، رسیدن به پیشتنیدگی بالا با آچار گشتاوری دشوار و پراکندگی نتیجه زیاد است. به همین دلیل در استادهای بزرگ A354 از کشنده هیدرولیکی (تنشنر) استفاده میشود که استاد را مستقیم میکشد و مهره بدون گشتاور زیاد بسته میشود. در این روش، طول رزوه بیرون از مهره باید برای گیره کشنده کافی باشد؛ این طول اضافه باید از ابتدا در طول استاد منظور شود. روش دیگر، استفاده از مهرههای چندپیچی یا اندازهگیری ازدیاد طول استاد با میکرومتر یا اولتراسونیک است. هر روشی که انتخاب شود، بستن مرحلهای و ضربدری گروه استادها برای توزیع یکنواخت بار ضروری است.
نمونه سفارش A354
استاد دوسر رزوه ASTM A354 گرید BD، 1-1/2-6 UNC، طول کل 24 اینچ، طول رزوه هر سر 6 اینچ، سیاه با روغن ضدزنگ، همراه دو مهره ششگوش سنگین A563 DH برای هر استاد، تعداد 48 عدد، با گزارش کشش، سختی، بار گواه و آزمون ذرات مغناطیسی. اگر آزمون ضربه، پوشش خاص یا محدودیت سختی اضافه لازم است، آن را صریح در سفارش بیاورید، چون جزو الزامات پایه استاندارد نیست.
پوششهای جایگزین برای گرید BD
وقتی گرید BD در محیط خورنده به کار میرود و گالوانیزه گرم ریسک دارد، چند راه جایگزین وجود دارد. پوششهای ورقهای روی و آلومینیوم که بدون اسیدشویی الکترولیتی و با پخت در دمای کنترلشده اعمال میشوند، رایجترین گزینهاند و حفاظت خوبی در برابر خوردگی جوی میدهند. روکشهای مکانیکی روی که با ضربه گلولههای شیشهای در محفظه دوار اعمال میشوند، گزینه دیگری با ریسک هیدروژنی کمتر از آبکاری الکتریکی هستند. در برخی کاربردها، استاد بدون پوشش با رنگ یا گریس محافظ پس از نصب و پوشش کلاهکی روی رزوه بیرونزده انتخاب میشود. انتخاب نهایی باید با در نظر گرفتن محیط، عمر مورد انتظار، روش پیشتنیدگی و اثر پوشش بر ضریب اصطکاک انجام شود، چون پوشش جدید رابطه گشتاور و کشش را تغییر میدهد و ممکن است کالیبراسیون دوباره لازم باشد.
نشانهگذاری و پذیرش در سایت
پیچها و استادهای A354 باید نشانه گرید و نشان سازنده را داشته باشند؛ در استادها این نشانه معمولاً روی یکی از سرها حک میشود. در پذیرش، نشانه را با گزارش آزمون و برچسب بچ تطبیق دهید و چند نمونه را از نظر ابعاد و رزوه کنترل کنید. قطعه بدون نشانه یا با گزارشی که شماره بچ آن با برچسب نمیخواند، حتی اگر ظاهر سالمی داشته باشد، نباید در اتصال پرتنش نصب شود.
جمعبندی انتخاب A354
اگر به پیچ یا استاد اینچی با قطر بزرگ و مقاومت بالا نیاز دارید که در دسته پیچهای سازهای یا دمای بالا قرار نمیگیرد، A354 گزینه اصلی است. BC را برای مقاومت متوسط و امکان گالوانیزه و BD را برای بیشترین مقاومت انتخاب کنید و در هر دو حالت، مهره همرده، روش نصب و مدارک آزمون را از ابتدا در سفارش مشخص کنید. با این کار، قطعهای دریافت میکنید که در سایت بدون ابهام پذیرفته میشود.
چکلیست سفارش
A354 و ویرایش، BC یا BD، نوع محصول، قطر و رزوه، مبنای طول، پوشش، مهره و واشر و مدارک را مشخص کنید. نیاز به آزمون تکمیلی و هر محدودیت جایگزینی نیز در خرید ثبت شود.