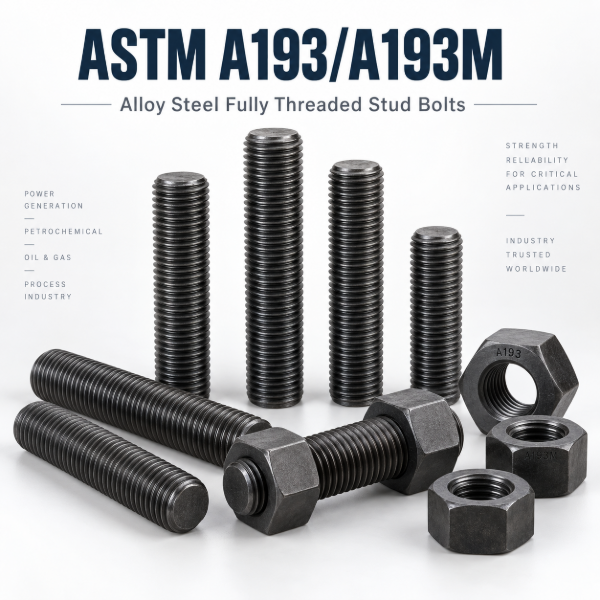
ASTM A193/A193M مشخصات مواد و قطعات اتصالی فولاد آلیاژی و زنگنزن برای سرویس دما یا فشار بالا و کاربردهای ویژه را بیان میکند. گریدهای B7، B7M، B16 و B8M یکسان یا قابل تعویض خودکار نیستند. انتخاب استادبولت باید با شرایط سرویس، اندازه قطعه، مشخصات مهره و مدارک طراحی هماهنگ باشد.
سه مشخصه ضروری در سفارش A193
گرید و کلاس
نام کامل گرید و کلاس در صورت کاربرد، همراه با استاندارد و ویرایش مشخص شوند.
ابعاد و متعلقات
قطر، رزوه، مبنای طول و مشخصات مهره از نقشه همان اتصال برداشته شوند.
آزمون و ردیابی
علامتگذاری و گواهی باید به محصول تحویلی و الزامات خرید قابل ارتباط باشند.
استاندارد محصول با طراحی اتصال چه تفاوتی دارد؟
A193 الزامات محصول، از جمله ترکیب، عملیات حرارتی و خواص موردنیاز را مشخص میکند. این استاندارد بهتنهایی طول استاد، ظرفیت فلنج یا گشتاور نصب را تعیین نمیکند. شکل و ابعاد قطعه نیز باید با استاندارد ابعادی یا نقشه معتبر تعریف شوند.
حدود مجاز کاربرد از کد طراحی و مدارک تجهیز کنترل میشوند. سفارش باید دستگاه واحدهای A193 یا A193M را روشن کند؛ ترکیب اعداد دو دستگاه یا تبدیل تقریبی، اثبات انطباق نیست. الزامات عمومی ارجاعشده مانند A962/A962M نیز باید در بررسی محصول لحاظ شوند.
تفاوت گریدهای B7، B7M، B16 و B8M
| گرید | مشخصه مورد توجه | کنترل لازم |
|---|---|---|
| B7 | فولاد آلیاژی با عملیات حرارتی مشخص | خواص مربوط به قطر و شرایط سرویس |
| B7M | الزامات سختی و خواص متفاوت از B7 | سختی، ظرفیت اتصال و الزامات محیطی |
| B16 | گرید آلیاژی با ترکیب و خواص مخصوص | خواص دمایی و مدارک طراحی تجهیز |
| B8 و B8M | فولاد زنگنزن آستنیتی | کلاس، اندازه و سازگاری محیطی |
نام فولاد خام مانند 4140، جای گرید محصول B7 را نمیگیرد. انطباق محصول نهایی به ساخت، خواص، آزمون و علامتگذاری مربوط وابسته است. حداقل خواص برخی گریدها با قطر تغییر میکند؛ عدد یک اندازه را نباید به تمام قطرها تعمیم داد.
B7M و سرویس ترش
B7M را صرفاً B7 با یک حرف اضافه در نظر نگیرید. الزامات کنترل سختی و خواص آن متفاوتاند؛ جایگزینی در هر جهت باید از نظر ظرفیت و شرایط سرویس تأیید شود. محدودیت سختی نیز بهتنهایی انطباق با همه محیطهای حاوی H2S را ثابت نمیکند.
در سرویس ترش، مرجع محیطی قابل اعمال، شرایط مواجهه و الزامات پروژه باید مشخص باشند. MR0175/ISO 15156 و MR0103/ISO 17945 دامنه یکسان ندارند. از روی نام گرید، بدون بررسی مدارک و شرایط استاندارد مربوط، گواهی عمومی «مناسب همه سرویسهای ترش» صادر نمیشود.
کلاسهای B8 و B8M چرا مهماند؟
در گریدهایی مانند B8 و B8M، Class 1 و Class 2 وضعیت یکسانی ندارند. Class 1 با عملیات محلولی و Class 2 با عملیات محلولی و کرنشسختی تعریف میشوند. خواص موردنیاز به کلاس و اندازه وابستهاند؛ ذکر فقط «استیل 316» برای سفارش B8M کافی نیست.
کلاس بالاتر را نباید بدون بررسی جایگزین کلاس مشخصشده کرد. مقاومت خوردگی نیز صرفاً با شماره کلاس رتبهبندی نمیشود؛ محیط، وضعیت ماده و الزامات تجهیز مهماند. فرایند ساخت باید خواص لازم محصول نهایی را حفظ کند؛ هر میله خام یا عملیات ماشینکاری دلخواه، قطعه منطبق Class 2 ایجاد نمیکند.
دمای مجاز و انتخاب مهره
برای B7 یا B16 نمیتوان یک سقف دمای عمومی مستقل از کد، تنش، اندازه و مدت سرویس تعیین کرد. خواص اتاق با تنش مجاز در دمای طراحی یکسان نیستند. دادههای معتبر همان گرید و شرایط محصول باید در محاسبه استفاده شوند.
برای سرویس سرد نیز شباهت به گریدهای A320 یا انجام یک آزمون اضافه، جای بررسی کامل مشخصات را نمیگیرد. شرایط طراحی، چقرمگی و مدارک انطباق باید احراز شوند.
مهره از نظر گرید، خواص، رزوه، ابعاد و الزامات سرویس با استاد هماهنگ شود. ترکیبهای متداول بازار، مجوز استفاده در تمام شرایط نیستند. در سفارش، مشخصات مهره را مستقل و کامل ذکر کنید؛ شباهت جنس یا برابر بودن قطر کافی نیست.
پوشش و روش بستن استادبولت
پوشش باید با گرید، محیط، دما و روش ساخت سازگار باشد. داده فنی سیستم پوششی، انطباق رزوه پس از پوشش و محدودیتهای پروژه بررسی شوند. رنگ PTFE یا نام یک آبکاری، بهتنهایی کیفیت یا کاربرد مجاز را نشان نمیدهد.
روش بستن به نیروی هدف اتصال، هندسه، گسکت، پوشش و روانکار وابسته است. درصد ثابتی از تسلیم یا یک مثال گشتاور را نباید برای همه استادهای B7 تجویز کرد. گشتاور اعمالشده و نیروی باقیمانده در استاد نیز یک مفهوم نیستند.
دستور مونتاژ باید ابزار، کالیبراسیون، ترتیب کار و معیار پذیرش را تعیین کند. برای فلنجهای مشمول، ASME PCC-1 میتواند مرجع تدوین روش باشد. تغییر روانکار یا پوشش نیازمند بررسی اثر آن بر روش بستن است.
کنترل کیفیت و قطعات نامنطبق
علامت گرید، نشان سازنده و مدارک آزمون را با قطعات و الزامات علامتگذاری مربوط تطبیق دهید. اگر اندازه یا نوع محصول شرایط ویژه دارد، روش شناسایی باید طبق مرجع معتبر و توافق خرید روشن باشد؛ برچسب بسته را خودکار جایگزین علامت لازم قطعه نکنید.
آزمون سختی میتواند بخشی از کنترل باشد، اما بهتنهایی ترکیب شیمیایی، چقرمگی یا انطباق کامل را تأیید نمیکند. دامنه نمونهبرداری، آزمونهای الزامی و تکمیلی و معیار پذیرش باید در برنامه کنترل مشخص باشند. هر مغایرت پیش از نصب تعیین تکلیف شود.
چکلیست سفارش استادبولت A193
- استاندارد و ویرایش، گرید و کلاس موردنیاز مشخص شوند.
- نقشه یا استاندارد ابعادی، قطر، رزوه و مبنای طول ذکر شوند.
- مشخصات و تعداد مهرهها و متعلقات تعیین شوند.
- پوشش، شرایط سطح و الزامات محیطی روشن باشند.
- آزمونها، گواهی، علامتگذاری و ردیابی در سفارش ثبت شوند.
برای جایگزینی، مشخصات قطعه موجود و تأیید فنی را همراه استعلام ارسال کنید. تطابق ابعاد، بهتنهایی تطابق عملکرد را نشان نمیدهد.
جدول خواص مکانیکی گریدهای پرکاربرد A193
| گرید | محدوده قطر | کششی حداقل (ksi) | تسلیم حداقل (ksi) | سختی حداکثر |
|---|---|---|---|---|
| B7 | تا 2-1/2 اینچ | 125 | 105 | 35 HRC |
| B7 | بیش از 2-1/2 تا 4 اینچ | 115 | 95 | 35 HRC |
| B7 | بیش از 4 تا 7 اینچ | 100 | 75 | 35 HRC |
| B7M | تا 4 اینچ | 100 | 80 | 22 HRC (235 HB) |
| B16 | تا 2-1/2 اینچ | 125 | 105 | طبق استاندارد |
| B8 و B8M کلاس 1 | همه قطرها | 75 | 30 | طبق استاندارد |
همانطور که دیده میشود، B8 و B8M کلاس 1 استحکام بسیار کمتری از B7 دارند. اگر در محیط خورنده از استاد زنگنزن استفاده میشود، یا طراحی باید با این استحکام کم کار کند، یا کلاس 2 کارسختشده با استحکام بالاتر انتخاب شود. جایگزینی مستقیم B7 با B8M کلاس 1 بدون محاسبه، پیشبار مورد نیاز گسکت را تأمین نمیکند.
نمونه سفارش A193
استادبولت تمامرزوه ASTM A193 B7M، 7/8-9 UNC، طول 5-1/2 اینچ طبق ASME B18.31.2، سختی حداکثر 22 HRC روی هر قطعه، پوشش PTFE، با دو مهره A194 2HM، تعداد 240 دست، گواهی EN 10204 نوع 3.1 شامل ترکیب شیمیایی، کشش، سختی و ردیابی ذوب. ذکر «سختی روی هر قطعه» در سرویسهای ترش بحرانی رایج است، چون آزمون نمونهای ممکن است قطعه خارج از محدوده را نبیند.
اشتباهات رایج
- استفاده از B7 در سرویس ترش به جای B7M
- جایگزینی B7 با B8M کلاس 1 برای مقاومت به خوردگی بدون بررسی پیشبار
- نادیده گرفتن کاهش استحکام B7 در قطرهای بزرگتر از 2-1/2 اینچ
- ترکیب استاد B7M با مهره 2H
- جوشکاری یا گرم کردن استاد برای اصلاح طول
پرسشهای متداول
B7 تا چه دمایی کار میکند؟
محدوده دمای مجاز از کد طراحی مانند ASME B31.3 و جدول تنشهای مجاز آن گرفته میشود. B7 برای دماهای متوسط تا بالا رایج است و برای دماهای بالاتر B16 یا آلیاژهای خاص انتخاب میشوند.
تفاوت B8 کلاس 1 و کلاس 2 چیست؟
کلاس 1 آنیل محلولی و نرم است؛ کلاس 2 پس از آنیل کارسخت میشود و استحکام بیشتری دارد، اما مقاومت به خوردگی آن در برخی محیطها ممکن است کمی کاهش یابد.
A193M چیست؟
نامگذاری متریک همان استاندارد برای استادها و پیچهای متریک با الزامات مشابه.
تولید استاد A193 B7
B7 از فولاد آلیاژی کروممولیبدن مانند AISI 4140 یا 4142 ساخته میشود. میلگرد پس از تأیید ترکیب شیمیایی، کوئنچ و در دمایی تمپر میشود که استاندارد حداقل آن را تعیین کرده است؛ این دمای تمپر بالا به پایداری خواص در دمای کاری کمک میکند. سپس میله یا استادها رزوهزنی میشوند و نمونههای هر ذوب و بچ عملیات حرارتی آزمون کشش، ازدیاد طول، کاهش سطح مقطع و سختی میشوند. برای B7M، پس از عملیات حرارتی سختی هر قطعه یا نمونههای بیشتر کنترل میشود. نشانه گرید و سازنده روی یک سر هر استاد حک و ردیابی ذوب تا گواهی حفظ میشود.
رهایش تنش در دمای بالا
استادهایی که در دمای بالا کار میکنند، بهمرور بخشی از پیشبار خود را از دست میدهند؛ پدیدهای که رهایش تنش نامیده میشود. این کاهش در B7 در دماهای بالاتر محسوستر است و یکی از دلایل انتخاب B16 با مقاومت خزشی بیشتر برای دماهای بالا همین است. در طراحی و نگهداری، این پدیده با انتخاب گرید مناسب، پیشبار اولیه کافی و در برخی واحدها سفتکردن مجدد پس از رسیدن به دمای کاری، طبق دستورالعمل معتبر، مدیریت میشود.
جمعبندی انتخاب A193
A193 خانواده اصلی استادبولتهای دما و فشار بالاست. B7 برای بیشتر کاربردهای فرایندی، B7M برای سرویس ترش، B16 برای دماهای بالاتر و B8 و B8M برای محیطهای خورنده انتخاب میشوند. در هر حالت، محدوده قطر در خواص مکانیکی، مهره هماهنگ از A194، پوشش و نوع گواهی باید در سفارش روشن باشد تا استاد تحویلی همان رفتاری را داشته باشد که طراح فرض کرده است.
یادآوری نهایی
در هر سفارش A193، محدوده قطر، گرید مهره A194 هماهنگ و نوع گواهی را کنار گرید استاد بنویسید. این سه مشخصه، استادی را تضمین میکند که با فلنج، مهره و شرایط سرویس پروژه هماهنگ است و در بازرسی بدون ایراد پذیرفته میشود.
منابع فنی
- معرفی رسمی ASTM A193/A193M-26؛ دامنه و معیارهای انتخاب محصول.
- توضیح سازنده درباره ساخت محصولات A193 Class 2.
- دامنه استانداردهای محیطی در فهرست رسمی AMPP.
- صفحه رسمی ASME PCC-1؛ مونتاژ اتصال فلنجی مرز فشار.