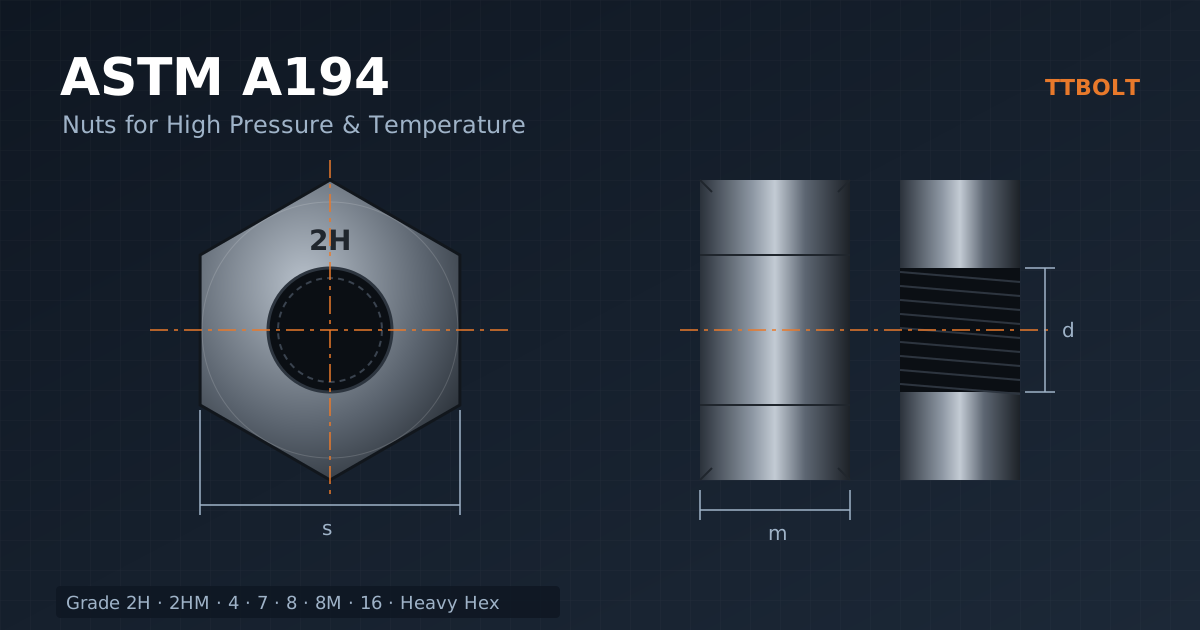
ASTM A194/A194M مشخصات مهرههای فولادی در دامنه خود برای فشار یا دمای بالا است. انتخاب گریدهایی مانند 2H، 2HM، 7 و 8M باید با استاد، محیط و مدارک طراحی هماهنگ باشد. نام گرید، دمای مجاز و ظرفیت کل اتصال را بهتنهایی مشخص نمیکند.
سه معیار اصلی انتخاب
گرید و استاد
ترکیب مورد تأیید برای همان سرویس انتخاب شود.
رزوه و ابعاد
اندازه، سری رزوه، ارتفاع و آچارخور کنترل شوند.
مدارک و سرویس
آزمون و الزامات محیطی با محصول تحویلی تطبیق داده شوند.
دامنه A194 و استاندارد ابعادی
A194 مهرههای فولاد کربنی، آلیاژی و زنگنزن را در محدوده تعریفشده پوشش میدهد. شکل و ابعاد نیز باید با مرجع ابعادی موردنیاز مشخص شوند. ششگوش سنگینبودن، بهتنهایی انطباق با A194 نیست.
ویرایش و دستگاه واحدهای سفارش روشن باشند. جایگزینی گرید بدون مجوز لازم انجام نشود؛ قویتر بودن فرضی به معنی مناسبتر بودن در هر محیط نیست.
گریدهای اصلی چه تفاوتی دارند؟
2H، 2HM، 7 و 7M الزامات یکسان ندارند. گریدهای M محدودیت سختی و کنترل مربوط خود را دارند و نباید فقط با تغییر علامت بهجای گرید پایه عرضه شوند. ظرفیت موردنیاز مجموعه نیز بررسی شود.
8 و 8M از خانواده زنگنزن آستنیتیاند، اما نام 304 یا 316 مشخصات کامل مهره را بیان نمیکند. وضعیت ماده، خواص و الزامات تکمیلی در صورت کاربرد باید مشخص باشند.
سرویس ترش و دمای پایین
برای سرویس ترش، استاندارد محیطی قابل اعمال و شرایط مواجهه باید تعیین شوند. MR0175/ISO 15156 و MR0103/ISO 17945 دامنه یکسان ندارند. گرید M بهتنهایی گواهی همه شرایط ترش نیست و سختی تنها یکی از معیارهاست.
در دمای پایین، الزامات چقرمگی و آزمون مربوط به محصول بررسی شوند. دمای آزمون شارپی را بدون بررسی کد، حداقل دمای مجاز اتصال ندانید. نوع و علامت آزمون تکمیلی از ویرایش و سفارش کنترل شوند، نه از یک نام تجاری.
آزمون و معیار پذیرش
سختی، بار گواه و آزمونهای دیگر مطابق گرید، اندازه و شرایط استاندارد بررسی میشوند. شرح عمومی آزمون، به معنی اجرای همه آزمونها روی تکتک قطعات نیست؛ دامنه نمونهبرداری و هر الزام ویژه باید دقیق کنترل شود.
نتیجه سختی یا آزمون پس از عملیات مشخص، بهتنهایی عمر یا دمای مجاز سرویس را تضمین نمیکند. گواهی باید به محصول تحویلی مرتبط باشد و هر الزام تکمیلی در سفارش ذکر شود.
پوشش و مونتاژ
پوشش با جنس، دما و محیط سازگار باشد و انطباق رزوه پس از پوشش کنترل شود. برای سیستم فلوروپلیمری، مشخصات همان محصول ملاک است؛ رنگ یا یک سقف دمای عمومی کافی نیست.
گشتاور و ترتیب بستن باید در روش مصوب اتصال تعیین شوند. روانکار و پوشش بر اصطکاک اثر دارند. ASME PCC-1 برای فلنجهای مشمول خود مرجع مونتاژ است، اما جای مشخصات طراحی را نمیگیرد.
جایگزینی و کنترل تحویل
ترکیبهای رایج مانند B7 و 2H، مجوز عمومی برای هر دما و فشار نیستند. جایگزینی A194 با A563 یا برعکس نیز باید طبق ضوابط مربوط تأیید شود.
علامت گرید و سازنده، رزوه، ابعاد، سطح اتکا و مدارک را بررسی کنید. آزمون سختی ورودی بهتنهایی انطباق کامل را نشان نمیدهد. قطعه آسیبدیده یا نامنطبق پیش از نصب تعیین تکلیف شود.
چکلیست سفارش
استاندارد و ویرایش، گرید، اندازه و رزوه، استاندارد ابعادی، استاد همراه، پوشش، آزمونها و نوع گواهی را مشخص کنید. الزامات ردیابی و منع جایگزینی احتمالی نیز ثبت شوند.
جدول گریدهای A194 و پیچ همراه
| گرید مهره | جنس کلی | پیچ یا استاد همراه رایج | کاربرد شاخص |
|---|---|---|---|
| 2H | فولاد کربن متوسط کوئنچ و تمپرشده | A193 B7، A320 L7 | فلنجهای فرایندی دما و فشار بالا |
| 2HM | همان 2H با سختی محدودشده | A193 B7M، A320 L7M | سرویس ترش و محیط H2S |
| 4 | فولاد کربنمولیبدن | A193 B16، A320 L7 | دمای بالاتر و سرویس دمای پایین با آزمون ضربه |
| 7 | فولاد آلیاژی کروممولیبدن | A193 B7 و B16، A320 L7 | دمای بالا و پایین |
| 7M | همان 7 با سختی محدودشده | A193 B7M | سرویس ترش |
| 8 | زنگنزن 304 | A193 B8 | محیط خورنده و دمای پایین |
| 8M | زنگنزن 316 | A193 B8M | محیط کلریدی و شیمیایی |
انتخاب نهایی همیشه از کد طراحی و مشخصات لولهکشی پروژه میآید. جدول بالا ترکیبهای رایج را نشان میدهد، نه تنها ترکیبهای مجاز.
سختی و سرویس ترش
در محیطهای حاوی سولفید هیدروژن مرطوب، فولادهای سخت در معرض ترک تنشی سولفیدی قرار دارند. به همین دلیل گریدهای M، یعنی 2HM و 7M، با محدودیت سختی حداکثر حدود 235 برینل یا 22 راکول C تولید و آزمون میشوند؛ این حد با الزامات NACE MR0175 و MR0103 هماهنگ است. مهره 2H معمولی سختی بیشتری دارد و در سرویس ترش مجاز نیست، حتی اگر از نظر استحکام کافی باشد. سختی هر بچ باید اندازهگیری و در گزارش ثبت شود و در صورت درخواست کارفرما، روی تکتک مهرهها آزمون شود.
نکته ظریف این است که مهره و استاد باید هر دو با محدودیت سختی باشند؛ ترکیب استاد B7M با مهره 2H یا برعکس، هدف انتخاب گرید M را بیاثر میکند.
دمای پایین و آزمون ضربه
در سرویسهای دمای پایین، مانند تأسیسات گاز مایع یا محیطهای سرد، شکست ترد مهره و استاد نگرانی اصلی است. A194 الزامات تکمیلی برای آزمون ضربه در دمای پایین دارد که باید در سفارش ذکر شود. معمولاً مهرههای گرید 4 یا 7 با آزمون ضربه، همراه استادهای A320 L7 استفاده میشوند. دمای آزمون ضربه از طراحی میآید و نباید با دمای کاری اشتباه شود. مهره بدون آزمون ضربه، حتی از جنس مناسب، برای این سرویس پذیرفته نمیشود.
نمونه سفارش A194
مهره ششگوش سنگین ASTM A194 گرید 2HM، 1-1/8-8UN-2B، با پوشش PTFE، حداکثر سختی 22 HRC روی هر بچ، تعداد 800، همراه گواهی مواد با شماره ذوب، گزارش بار گواه و سختی طبق EN 10204 نوع 3.1. این عبارت گرید، شکل، رزوه، پوشش، الزام سرویس ترش و نوع گواهی را یکجا دارد.
اشتباهات رایج
- استفاده از 2H در سرویس ترش به جای 2HM
- رزوه UNC به جای 8UN در قطرهای یک اینچ و بالاتر
- ترکیب مهره زنگنزن با استاد کربنی در محیط خورنده
- نبود آزمون ضربه برای سرویس دمای پایین
- تغییر پوشش بدون اصلاح جدول گشتاور
- پذیرش مهره بدون نشانه گرید و ردیابی ذوب
پرسشهای متداول
تفاوت 2H و 2HM چیست؟
هر دو از یک خانواده فولادند، اما 2HM سختی محدودشده دارد تا در محیط H2S دچار ترک نشود. استحکام 2HM کمی کمتر است.
مهره A194 با A563 قابل جایگزینی است؟
برای اتصالات سازهای، 2H اغلب جایگزین مجاز DH است. برعکس آن در لولهکشی دمای بالا مجاز نیست، چون A563 برای آن سرویس تعریف نشده است.
چرا مهره زنگنزن گیر میکند؟
به دلیل گیرپاژ رزوه. روانکار ضدگیرپاژ و بستن با سرعت کم آن را کاهش میدهد.
A194M چیست؟
نسخه متریک همان استاندارد با الزامات مشابه برای مهرههای متریک.
تولید مهره A194 و نقاط کنترل
مهرههای A194 معمولاً با فورج گرم از میلگرد فولادی ساخته میشوند تا الیاف فلز دور سوراخ پیوسته بماند. پس از فورج، سوراخ و سطح نشیمن ماشینکاری و سپس عملیات حرارتی متناسب با گرید انجام میشود: کوئنچ و تمپر برای 2H، 2HM، 4، 7 و 7M و آنیل محلولی یا کار سرد برای گریدهای زنگنزن. رزوه در مرحله پایانی با قلاویز زده میشود. مهمترین نقاط کنترل عبارتاند از: ترکیب شیمیایی هر ذوب، دمای عملیات حرارتی و تمپر، سختی پس از عملیات، بار گواه روی سنبه استاندارد، کیفیت رزوه و ابعاد. در گریدهای M، اگر سختی حتی یک نمونه از حد مجاز بالاتر باشد، بچ رد یا دوباره تمپر میشود.
نشانهگذاری روی یکی از وجوه مهره شامل گرید و نشان سازنده است و در گریدهای با الزامات تکمیلی، نشانه اضافه هم حک میشود. این نشانه همراه شماره ذوب در گواهی، ردیابی هر مهره را تا ماده خام ممکن میکند.
مونتاژ فلنج با مهره A194
در اتصال فلنجی، مهره A194 همراه استاد A193 یا A320 یک مجموعه را تشکیل میدهد و پیشبار مجموعه، آببندی گسکت را تأمین میکند. روش رایج مونتاژ طبق ASME PCC-1 شامل تمیزکاری رزوهها و سطح نشیمن، روانکاری رزوه و زیر مهره با روانکار مشخص، بستن دستی همه مهرهها و سپس سفتکردن مرحلهای با الگوی ستارهای تا گشتاور یا کشش هدف است. سطح نشیمن مهره روی فلنج باید صاف و عمود باشد؛ در فلنجهایی که سطح پشت آن ناصاف است، تراشکاری محل نشیمن یا واشر سختکاریشده توصیه میشود. پس از مونتاژ، یک دور کنترل با گشتاور هدف انجام و نتیجه در برگه مونتاژ ثبت میشود.
گواهی EN 10204 و ردیابی
در صنایع نفت، گاز و نیروگاه، مهرههای A194 معمولاً با گواهی نوع 3.1 طبق EN 10204 خریداری میشوند. این گواهی را واحد کنترل کیفیت مستقل از تولید سازنده امضا میکند و نتایج واقعی آزمونهای همان بچ، شامل ترکیب شیمیایی، سختی و بار گواه را نشان میدهد. در پروژههایی که بازرس شخص ثالث لازم است، گواهی نوع 3.2 با امضای بازرس کارفرما یا نهاد مستقل خواسته میشود. گواهی نوع 2.2 که فقط نتایج عمومی را نشان میدهد، برای این صنایع معمولاً کافی نیست.
ارزش گواهی به ردیابی آن است: شماره ذوب و بچ در گواهی باید با برچسب جعبه و در صورت امکان با نشانه روی مهره منطبق باشد. مهرههایی که از جعبه اصلی خارج و با بچهای دیگر مخلوط شدهاند، دیگر با گواهی قابل تطبیق نیستند و در سرویس بحرانی پذیرفته نمیشوند. به همین دلیل نگهداری مهرهها در بستهبندی اصلی تا زمان نصب، بخشی از کنترل کیفیت است.
جمعبندی انتخاب مهره A194
انتخاب مهره A194 با سه پرسش شروع میشود: استاد همراه چیست، دمای کاری در چه محدودهای است و آیا سرویس ترش یا محیط خورنده خاص وجود دارد. پاسخ این سه پرسش گرید را مشخص میکند؛ 2H برای ترکیب رایج با B7، 2HM و 7M برای سرویس ترش، 4 و 7 با آزمون ضربه برای دمای پایین و 8 و 8M برای محیطهای خورنده. سپس شکل سنگین، سری رزوه، پوشش و نوع گواهی تعیین میشود. با این ترتیب، مهرهای تحویل میگیرید که با استاد، فلنج و شرایط کاری هماهنگ است و بازرسی پروژه آن را بدون ابهام میپذیرد.
منابع
معرفی رسمی ASTM A194/A194M-26؛ دامنه استانداردهای محیطی AMPP؛ ASME PCC-1.