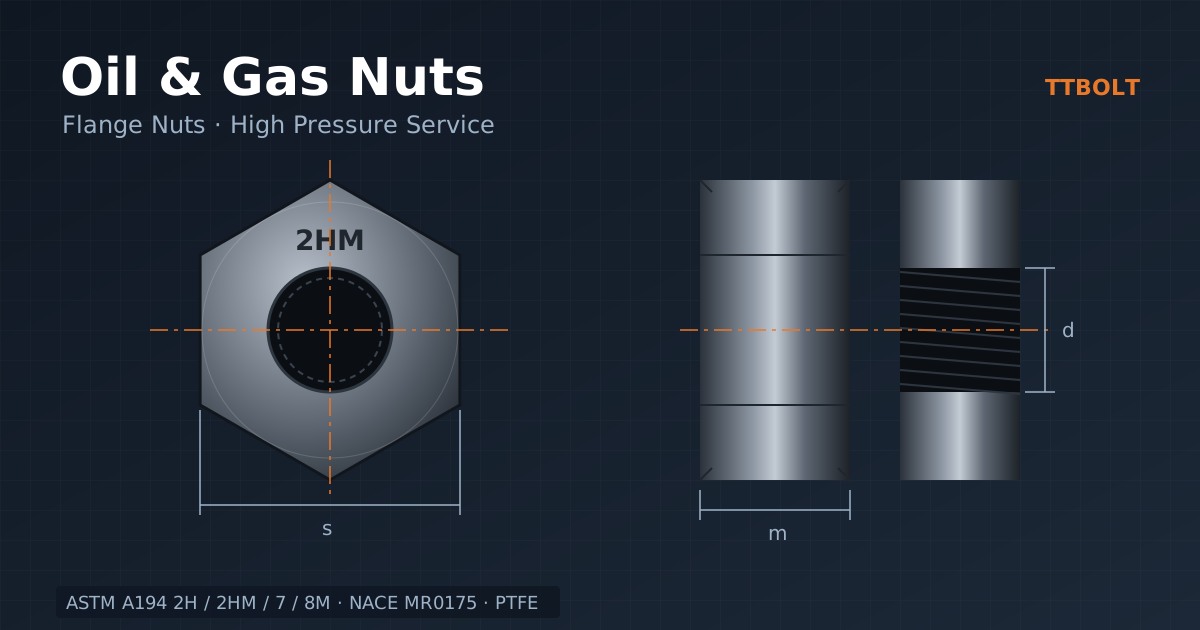
مهره صنعت نفت، گاز و پتروشیمی باید همراه استادبولت و جزئیات اتصال انتخاب شود. قطر و ظاهر ششگوش کافی نیست؛ گرید، خواص، رزوه، پوشش، شرایط سرویس و مدارک تحویل باید مشخص باشند. آببندی نتیجه عملکرد مجموعه فلنج، گسکت و نیروی اتصال است.
سه معیار اصلی انتخاب
گرید و سازگاری
مهره و استاد طبق مشخصات طراحی بهصورت مجموعه بررسی شوند.
سرویس و پوشش
شرایط محیطی و الزامات سرویس ترش از رنگ یا نام گرید نتیجهگیری نشوند.
ابعاد و ردیابی
رزوه، آچارخور، ارتفاع و شناسه قطعات با سفارش تطبیق داده شوند.
ASTM A194 چه نقشی دارد؟
ASTM A194/A194M استاندارد محصول مهرههای فولاد کربنی، آلیاژی و زنگنزن در دامنه خود برای فشار یا دمای بالا است. استاندارد ابعادی و جزئیات اتصال نیز باید مشخص باشند. نام گرید بهتنهایی ظرفیت مجاز کل اتصال را تعیین نمیکند.
ویرایش و دستگاه واحدها در سفارش روشن باشند. استاندارد A194 جای کد طراحی یا دستور مونتاژ نیست و جایگزینی گرید باید مجوز لازم را داشته باشد. تشابه ظاهری یا استحکام بیشتر، مجوز تعویض نیست.
گریدهای 2H، 2HM، 7M، 8 و 8M
این گریدها الزامات یکسان ندارند. گریدهای دارای پسوند M مانند 2HM و 7M را با گرید پایه یکسان ندانید؛ محدودیت سختی و الزامات کنترل مربوط باید احراز شوند. انتخاب ترکیب مهره و استاد از مشخصات معتبر انجام شود.
در زنگنزن، ترکیب شیمیایی، وضعیت ماده و الزامات تکمیلی در صورت کاربرد مهماند. ذکر «316» یا نام عمومی استیل، بهتنهایی گرید 8M منطبق را اثبات نمیکند. برای ماده خاص، مشخصه محصول و خواص موردنیاز صریح باشند.
سرویس ترش و دامنه NACE
MR0175/ISO 15156 برای محیطهای مشمول تولید نفت و گاز و MR0103/ISO 17945 برای محیطهای پالایشی مشمول خود تدوین شدهاند. این مراجع را به یک الزام عمومی یکسان تبدیل نکنید.
وضعیت مواجهه واقعی مهره، احتمال تماس و الزامات پروژه بررسی شوند. بیرونیبودن قطعه بهتنهایی مجوز معافیت نیست؛ از طرف دیگر نام گرید M نیز تأیید همه شرایط ترش نیست. سختی فقط یکی از موضوعات انطباق است و روش و دامنه آزمون باید مشخص باشند.
دمای پایین و دمای بالا
در سرویس سرد، چقرمگی مجموعه و الزامات آزمون باید طبق کد و مشخصات خرید بررسی شوند. دمای گزارش شارپی، بهتنهایی حداقل دمای مجاز اتصال نیست. نام یک گرید بدون مدارک لازم، کفایت سرویس سرد را نشان نمیدهد.
در دمای بالا، خواص وابسته به دما و زمان و انبساط مجموعه اهمیت دارند. برای هر گرید سقف دمای عمومی مستقل از طراحی ارائه نکنید. گرید مهره نباید صرفاً با یک جدول ساده دما انتخاب شود.
پوشش و انطباق رزوه
فلوروپلیمر، زینکنیکل یا گالوانیزه باید بهصورت سیستم مشخص با داده فنی و محدودیتهای مربوط انتخاب شوند. رنگ پوشش یا نتیجه مه نمکی، بهتنهایی عمر واقعی یا کیفیت کل مجموعه را ثابت نمیکند.
سازگاری فرایند با گرید، وضعیت رزوه پس از پوشش و شرایط دمایی کنترل شوند. محدودیت همه پوششهای PTFE یک عدد مشترک نیست. روانکار اضافه تنها در صورت تأیید روش مونتاژ استفاده شود؛ پوشش و روانکار بر نیروی حاصل از گشتاور اثر دارند.
ابعاد و مونتاژ فلنج
قطر، سری و گام رزوه، کلاس تلرانس، ارتفاع و آچارخور را با استاد و نقشه تطبیق دهید. قواعد یک فلنج اینچی را به تمام مهرههای نفتی تعمیم ندهید. ابعاد متریک و اینچی باید مستقل و روشن سفارش داده شوند.
ASME PCC-1 برای اتصالات فلنجی در دامنه خود مرجع تدوین روش مونتاژ است. نیروی هدف، ابزار، ترتیب بستن و معیار پذیرش در دستور مصوب تعیین شوند. فشار دستگاه کشنده یا گشتاور ابزار بهتنهایی همان نیروی باقیمانده اتصال نیست.
بازبستن اتصال داغ یا تحت فشار، روش عمومی رفع نشتی نیست و نیازمند دستور اختصاصی بهرهبردار است. قطعات دارای آسیب یا مغایرت پیش از نصب تعیین تکلیف شوند.
گواهی و بازرسی ورودی
علامت گرید و سازنده، ابعاد، رزوه و وضعیت سطح را با سفارش کنترل کنید. گواهی ماده باید با شناسه ذوب یا بچ محصول قابل ارتباط باشد. نوع گواهی و بازرسی باید صریحاً در خرید مشخص شده باشند.
آزمون سختی پرتابل بهتنهایی جای آزمونهای الزامی یا اثبات انطباق کامل نیست. روش، محل و نمونهبرداری باید مناسب باشند. تفاوت شماره بچ بهتنهایی معادل نامناسببودن ترکیب نیست؛ انطباق همه قطعات و محدودیتهای پروژه تعیینکنندهاند.
چکلیست سفارش مهره فرایندی
استاندارد و ویرایش، گرید، اندازه و رزوه، استاندارد ابعادی، پوشش، الزامات محیطی و آزمونها را بنویسید. گرید استاد همراه، شماره اتصال یا خط، نوع گواهی، علامتگذاری و بستهبندی را نیز مشخص کنید.
جدول انتخاب سریع گرید بر اساس سرویس
| شرایط سرویس | گرید مهره رایج | استاد همراه رایج | نکته |
|---|---|---|---|
| فرایند عمومی دما و فشار بالا | A194 2H | A193 B7 | رایجترین ترکیب پالایشگاه و پتروشیمی |
| سرویس ترش (H2S مرطوب) | A194 2HM یا 7M | A193 B7M | سختی حداکثر 22 HRC روی مهره و استاد |
| دمای پایین | A194 4 یا 7 با آزمون ضربه | A320 L7 | دمای آزمون ضربه از طراحی |
| دمای بالاتر از محدوده B7 | A194 4 یا 7 | A193 B16 | کنترل خزش و رهایش تنش |
| محیط کلریدی و شیمیایی | A194 8M | A193 B8M | کلاس استحکام و خطر گیرپاژ |
| سکوهای دریایی و محیط ساحلی | 2H یا 2HM با پوشش | B7 یا B7M با پوشش | پوشش PTFE یا زینکنیکل طبق مشخصات |
این جدول نقطه شروع است و جای مشخصات لولهکشی پروژه (Piping Class) را نمیگیرد. در هر پروژه، کلاس لولهکشی ترکیب دقیق استاد، مهره، گسکت و پوشش را برای هر سرویس تعیین میکند.
نمونه سفارش مهره فرایندی
مهره ششگوش سنگین ASTM A194 گرید 7، 1-8UN-2B، با الزام تکمیلی آزمون ضربه در دمای مشخصشده پروژه، بدون پوشش، تعداد 600، با گواهی EN 10204 نوع 3.1 شامل ترکیب شیمیایی، سختی، بار گواه و نتایج ضربه. اگر کلاس لولهکشی پروژه نشانهگذاری خاص یا آزمون اضافه خواسته، آن را هم در سفارش بیاورید.
اشتباهات رایج در تأمین مهره فرایندی
- تأمین مهره 2H برای خطوط ترش که 2HM خواستهاند
- رزوه UNC به جای 8UN در قطرهای یک اینچ و بالاتر
- نبود آزمون ضربه در سرویس دمای پایین
- جایگزینی پوشش PTFE با گالوانیزه بدون تأیید و بدون اصلاح گشتاور
- مخلوط شدن بچها و از دست رفتن ردیابی گواهی
- استفاده از مهره زنگنزن با کلاس استحکام پایین برای استاد پراستحکام
پرسشهای متداول
مهره PTFE چه مزیتی دارد؟
هم از خوردگی جوی محافظت میکند و هم ضریب اصطکاک پایین و یکنواخت دارد؛ بنابراین با گشتاور کمتر به پیشبار مشخص میرسد و باز کردن آن در تعمیرات آسانتر است.
آیا مهره 2HM را میتوان در سرویس غیرترش استفاده کرد؟
بله، اما استحکام کمی کمتری از 2H دارد و طراحی باید آن را در نظر بگیرد. معمولاً برای سادگی انبار، برخی پروژهها کل یک واحد را با 2HM یکسان میکنند.
هر چند وقت یکبار مهرههای فلنج تعویض میشوند؟
طبق برنامه تعمیرات و وضعیت بازرسی؛ در سرویسهای بحرانی معمولاً در هر باز کردن اتصال، مهره و استاد نو نصب میشود.
بازرسی مهرهها در توقفهای تعمیراتی
در توقفهای برنامهریزیشده پالایشگاه و پتروشیمی، صدها یا هزاران اتصال فلنجی باز و دوباره بسته میشوند و مهرهها بخش بزرگی از مصالح مصرفی هستند. بازرسی مهرههای بازشده شامل کنترل رزوه برای آسیب، گیرپاژ یا خوردگی، کنترل سطح نشیمن برای فرورفتگی و ترک، و بررسی خوردگی گوشهها و پوشش است. در سرویسهای دمای بالا، مهرههایی که مدت طولانی در دمای کاری بودهاند ممکن است دچار تغییر ریزساختار یا چسبیدن به استاد شده باشند؛ برای این مهرهها تعویض معمولاً اقتصادیتر از بازرسی دقیق است.
برنامهریزی پیش از توقف اهمیت زیادی دارد: فهرست اتصالات، اندازه و تعداد استاد و مهره، گرید و پوشش هر کلاس لولهکشی و مقدار یدکی لازم باید چند ماه قبل تهیه و سفارش داده شود. مهرههای A194 با گریدهای خاص و آزمونهای تکمیلی ممکن است زمان تولید طولانی داشته باشند. کمبود مهره در روزهای توقف، هزینهای به مراتب بیشتر از نگهداری یدکی دارد. برچسبگذاری روشن انبار بر اساس کلاس لولهکشی، از نصب گرید اشتباه در عجله توقف جلوگیری میکند.
ساخت سفارشی مهره فرایندی
برای قطرهای بزرگ، گریدهای کممصرف مانند 4 یا 7M، یا مهرههایی با آزمونهای خاص، ساخت سفارشی رایج است. در این حالت گواهی مواد خام با شماره ذوب، روش عملیات حرارتی، آزمونهای سختی، بار گواه و در صورت نیاز ضربه و نوع پوشش از ابتدا در سفارش تعیین و پیش از تولید با کارشناس فنی بررسی میشود.
مهره و پیشبار در اتصال فلنجی
نشت فلنج اغلب به گسکت نسبت داده میشود، اما در بسیاری از موارد علت اصلی پیشبار ناکافی یا نایکنواخت استادهاست و مهره در این میان نقش مهمی دارد. اصطکاک زیر مهره و در رزوه، بخش بزرگی از گشتاور را مصرف میکند؛ اگر سطح نشیمن مهره ناصاف، رزوه آلوده یا روانکار نامناسب باشد، گشتاور یکسان پیشبارهای بسیار متفاوتی در استادهای یک فلنج ایجاد میکند. نتیجه، فشردگی نایکنواخت گسکت و نشت در یک سمت فلنج است.
برای کاهش این پراکندگی، سه کار ساده بیشترین اثر را دارند: استفاده از مهرههای یک بچ با پوشش یکسان، روانکاری رزوه و سطح نشیمن با روانکاری که ضریب اصطکاکش در روشنامه آمده، و بستن مرحلهای با الگوی ستارهای. در اتصالات بحرانی، کشنده هیدرولیکی یا اندازهگیری ازدیاد طول استاد دقت بیشتری میدهد و وابستگی به اصطکاک مهره را کم میکند.
جمعبندی انتخاب مهره در صنعت نفت و گاز
در صنعت نفت، گاز و پتروشیمی، مهره قطعهای است که همراه استاد، ایمنی آببندی هر فلنج را تعیین میکند. انتخاب آن با کلاس لولهکشی پروژه شروع میشود و با شرایط سرویس، یعنی دما، سرویس ترش و محیط خورنده، کامل میشود. گرید، شکل سنگین، سری رزوه، پوشش، آزمونهای تکمیلی و نوع گواهی باید همه در سفارش روشن باشند. با رعایت این موارد و حفظ ردیابی تا زمان نصب، مهرهای تحویل میگیرید که بازرسی کارفرما بدون ایراد میپذیرد و در سرویس هم رفتار قابل پیشبینی دارد.
نکته پایانی برای واحد خرید
مهرههای فرایندی را بر اساس کلاس لولهکشی پروژه کدگذاری کنید تا هر کد، گرید و پوشش و رزوه مشخصی را نشان دهد و جایگزینی سلیقهای ممکن نباشد.
منابع فنی
معرفی رسمی ASTM A194/A194M-26؛ دامنه استانداردهای AMPP؛ صفحه رسمی ASME PCC-1.