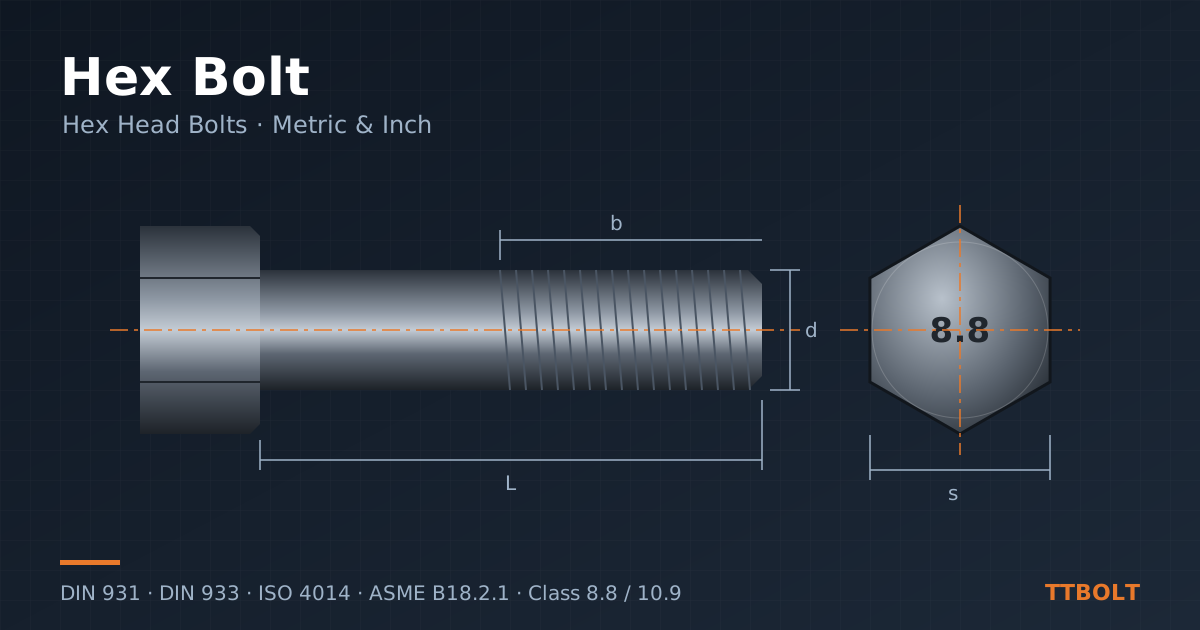
پیچ ششگوش به دلیل امکان بستن با آچار، رینگ یا بکس در ماشینآلات، سازهها و مونتاژهای صنعتی کاربرد گسترده دارد. برای انتخاب درست باید سیستم اندازه، استاندارد ابعادی، کلاس یا گرید، طول رزوه و شرایط سطح را همزمان مشخص کنید.
سه معیار اصلی انتخاب
اندازه و رزوه
متریک یا اینچی، قطر و گام را دقیق مشخص کنید.
گرید و مجموعه
پیچ با مهره و واشر مناسب انتخاب شود.
محیط و نصب
پوشش و روش بستن با شرایط کار هماهنگ شوند.
نیمرزوه یا تمامرزوه؟
در نوع نیمرزوه، بخشی از بدنه بدون رزوه است. قرارگرفتن همین بخش در صفحه برش به طول پیچ، ضخامت گیر و هندسه اتصال وابسته است و صرف نیمرزوهبودن آن را تضمین نمیکند.
تمامرزوهبودن برای درگیری در موقعیتهای مختلف مفید است، اما مهره نباید در ناحیه خروج ناقص رزوه گیر کند. برای سوراخ کور نیز طول پیچ و عمق قابل استفاده را کنترل کنید تا پیچ پیش از مهار قطعات به کف برخورد نکند.
استانداردهای متریک و اینچی
ISO 4014 و ISO 4017 از مراجع پیچ ششگوش متریک هستند. DIN 931 و DIN 933 در بازار و نقشههای قدیمی رایجاند؛ جایگزینی را پس از تطبیق ابعاد انجام دهید. ASME B18.2.1 خانوادههای ششگوش اینچی را پوشش میدهد و پیچ سازهای الزامات اختصاصی خود را دارد.
استاندارد ابعادی بهتنهایی مقاومت را مشخص نمیکند. استانداردهایی مانند ISO 898-1، SAE J429 و مشخصات ASTM هر کدام دامنه خود را دارند؛ نزدیکی مقاومت کششی به معنی معادلبودن کامل دو محصول نیست.
کلاس مقاومتی و جنس
در کلاسهای متریک مانند 8.8، اعداد به خواص اسمی اشاره دارند؛ مقادیر پذیرش آزمون باید از جدول همان اندازه و استاندارد گرفته شوند. عدد کلاس، بار مجاز یک اتصال یا گشتاور نصب نیست.
در استنلس، ردههایی مانند A2 و A4 و کلاس مقاومتی باید با هم معلوم باشند. A2 را معادل قطعی هر 304 و A4 را معادل قطعی هر 316 فرض نکنید. انتخاب برای محیط کلریدی، دمای بالا یا سرویس خاص نیازمند بررسی دقیقتر جنس است.
رزوه درشت، ریز و جفتشدن
قطر برابر با گام متفاوت قابل جفتشدن نیست. برای متریک، گام را به میلیمتر و برای اینچی، تعداد دنده در اینچ و سری رزوه را بنویسید. قطر تقریبی نزدیک نیز پیچ اینچی را به جایگزین متریک تبدیل نمیکند.
رزوه ریز میتواند برای برخی نیازهای طراحی مناسب باشد، اما تضمین جلوگیری از شلشدن نیست. قفلکردن اتصال و حفظ پیشبار باید جداگانه بررسی شوند.
پوشش و اجزای همراه
سیاهکاری، آبکاری روی و گالوانیزه گرم مقاومت و محدودیت یکسان ندارند. در فولاد پراستحکام، فرایند آمادهسازی و پوشش باید خطر تردی هیدروژنی را کنترل کند؛ پخت یا پوشش غیرالکترولیتی تضمین حذف همه خطرها نیست.
جبران ضخامت پوشش در رزوه و انتخاب کلاس و ارتفاع مهره باید مطابق سیستم مجموعه باشد. واشر نیز با توجه به سختی سطح، سوراخ و الزامات نصب انتخاب میشود؛ اندازه قطر بهتنهایی برای انتخاب آن کافی نیست.
جدول کلاسهای مقاومتی رایج پیچ متریک
کلاس مقاومتی پیچهای فولادی متریک در ISO 898-1 تعریف شده و روی سر پیچ حک میشود. عدد اول ضرب در 100 تقریباً استحکام کششی اسمی را به مگاپاسکال میدهد و حاصلضرب دو عدد ضرب در 10، تنش تسلیم اسمی را. مقادیر زیر اسمیاند و حداقلهای دقیق برای هر قطر را باید از متن استاندارد خواند.
| کلاس | استحکام کششی اسمی (MPa) | تسلیم اسمی (MPa) | کاربرد متداول |
|---|---|---|---|
| 4.6 | 400 | 240 | اتصالات عمومی و سبک |
| 5.6 | 500 | 300 | سازههای سبک و قطعات عمومی |
| 8.8 | 800 | 640 | ماشینآلات، سازه فلزی و تجهیزات صنعتی |
| 10.9 | 1000 | 900 | اتصالات پرتنش، پیشتنیده و خودرویی |
| 12.9 | 1200 | 1080 | قالبها و اتصالات بسیار پرتنش؛ با احتیاط در برابر تردی |
کلاسهای 8.8 به بالا معمولاً از فولاد کربنی یا آلیاژی کوئنچ و تمپر شده ساخته میشوند. کلاس بالاتر همیشه بهتر نیست؛ در محیط خورنده یا با پوششهای الکتریکی، کلاسهای بسیار بالا حساسیت بیشتری به تردی هیدروژنی دارند و انتخاب باید بر اساس طراحی باشد.
تفاوت آچارخور ISO و DIN
یکی از غافلگیریهای رایج در خرید، تفاوت اندازه آچارخور (فاصله دو ضلع روبهروی سر) در استانداردهای ISO و DIN برای چند قطر است. پیچ ISO 4014 یا ISO 4017 در این قطرها با DIN 931 یا DIN 933 آچار متفاوتی میخواهد:
| قطر | آچارخور ISO (mm) | آچارخور DIN (mm) |
|---|---|---|
| M10 | 16 | 17 |
| M12 | 18 | 19 |
| M14 | 21 | 22 |
| M22 | 34 | 32 |
در بقیه قطرهای رایج، مانند M8، M16، M20 و M24، آچارخور دو استاندارد یکسان است. اگر ابزار نصب، جای آچار محدود یا قطعه همراه با یکی از این دو تنظیم شده باشد، نوع استاندارد را در سفارش صریح بنویسید.
گام رزوه درشت و ریز در قطرهای رایج
رزوه درشت پیشفرض اکثر اتصالات است و در سفارش معمولاً فقط قطر نوشته میشود؛ مثلاً M12 یعنی گام 1.75. رزوه ریز باید با گام نوشته شود، مثلاً M12×1.5. گامهای درشت رایج عبارتاند از: M8 با گام 1.25، M10 با گام 1.5، M12 با گام 1.75، M16 با گام 2، M20 با گام 2.5، M24 با گام 3 و M30 با گام 3.5.
رزوه ریز در ضخامت دیواره کم، تنظیم دقیق و برخی کاربردهای خودرویی و ماشینسازی استفاده میشود و در برابر شلشدن ناشی از لرزش تا حدی مقاومتر است. اما به آسیب رزوه و آلودگی حساستر است و در گالوانیزه گرم کمتر به کار میرود. مهره رزوه ریز را هم باید جداگانه سفارش داد، چون مهره رزوه درشت روی آن بسته نمیشود.
نمونه یک سفارش کامل پیچ ششگوش
یک ردیف سفارش کامل و بدون ابهام میتواند اینطور نوشته شود:
پیچ ششگوش ISO 4014، M16×2، طول 80 میلیمتر، نیمرزوه، کلاس 8.8، گالوانیزه گرم، همراه مهره ISO 4032 کلاس 8 گالوانیزه با جبران پوشش و واشر تخت، تعداد 500 عدد، با گواهی آزمون کشش و پوشش.
هر بخش از این عبارت یک تصمیم مستقل است: استاندارد ابعادی شکل سر و طول رزوه را تعیین میکند، کلاس خواص مکانیکی را، پوشش دوام را و اجزای همراه سازگاری مجموعه را. حذف هر بخش، تصمیم را به تأمینکننده میسپارد و ممکن است به قطعهای برسد که ظاهراً درست است اما با نیاز شما نمیخواند.
اشتباهات رایج در انتخاب پیچ ششگوش
- انتخاب کلاس بدون مهره همرده: پیچ 10.9 با مهره معمولی کلاس 5 ممکن است پیش از رسیدن پیچ به ظرفیتش، رزوه مهره را از دست بدهد.
- طول بیش از نیاز: پیچ بلندتر نهتنها گرانتر است، بلکه ممکن است رزوه کافی برای بستن نداشته باشد یا با قطعات اطراف برخورد کند.
- تمامرزوه در اتصال برشی: اگر صفحه برش روی رزوه بیفتد، مقطع مؤثر کمتر از ساق است؛ در اتصالات برشی معمولاً نیمرزوه با طول رزوه مناسب انتخاب میشود.
- ترکیب استنلس و فولاد کربنی: در محیط مرطوب، تماس مستقیم دو فلز ناهمجنس خوردگی گالوانیک ایجاد میکند.
- استفاده مجدد بیضابطه: پیچهای پرمقاومتی که تا نزدیک تسلیم سفت شدهاند، ممکن است برای استفاده دوباره مناسب نباشند.
پرسشهای متداول
تفاوت DIN 931 و DIN 933 چیست؟
DIN 931 پیچ نیمرزوه و DIN 933 پیچ تمامرزوه است. معادلهای ISO آنها به ترتیب ISO 4014 و ISO 4017 هستند که در چند قطر آچارخور متفاوتی دارند.
علامت 8.8 روی سر پیچ یعنی چه؟
کلاس مقاومتی پیچ طبق ISO 898-1 است؛ یعنی استحکام کششی اسمی حدود 800 مگاپاسکال و نسبت تسلیم به کشش حدود 0.8. پیچ معتبر علاوه بر کلاس، نشان سازنده را هم روی سر دارد.
پیچ گالوانیزه گرم با مهره معمولی بسته میشود؟
معمولاً خیر. پوشش روی ضخامت قابل توجهی به رزوه اضافه میکند و مهره باید با جبران پوشش ساخته شده باشد.
طول پیچ ششگوش از کجا اندازهگیری میشود؟
از زیر سر تا انتهای پیچ؛ ارتفاع سر جزو طول حساب نمیشود.
جنس پیچ ششگوش: از فولاد کربنی تا استنلس
جنس پیچ مستقل از شکل سر انتخاب میشود و باید با محیط کار، دما و قطعات اطراف هماهنگ باشد. رایجترین گزینهها عبارتاند از:
- فولاد کمکربن: برای کلاسهای 4.6 و 5.6؛ ارزان و شکلپذیر، بدون عملیات حرارتی سختکاری.
- فولاد کربن متوسط و بوردار: برای کلاس 8.8 پس از کوئنچ و تمپر؛ پرمصرفترین انتخاب در صنعت.
- فولاد آلیاژی مانند 42CrMo4: برای کلاسهای 10.9 و 12.9 و قطرهای بزرگ که به سختیپذیری عمیق نیاز دارند.
- فولاد زنگنزن آستنیتی: گروههای A2 و A4 طبق ISO 3506 با کلاسهای 70 و 80. A4 به دلیل مولیبدن در محیط کلریدی و ساحلی مقاومتر است. این پیچها با عملیات حرارتی سخت نمیشوند و استحکامشان از کار سرد میآید.
- فولادهای مقاوم به دما: برای فلنجها و تجهیزات دمای بالا، از خانواده استانداردهایی مانند ASTM A193 انتخاب میشوند.
در محیطهایی با تماس دو فلز متفاوت، مانند پیچ استنلس روی سازه آلومینیومی یا گالوانیزه، از واشر عایق یا انتخاب جنس سازگار استفاده کنید تا خوردگی گالوانیک کنترل شود.
چه زمانی پیچ ششگوش سفارشی لازم است؟
پیچهای استاندارد انباری برای بیشتر کاربردها کافیاند، اما در برخی موارد ساخت سفارشی تنها راه است: طول یا طول رزوهای که در بازار موجود نیست، قطرهای بزرگتر از M36، جنس خاص برای دما یا خوردگی، تعمیر ماشینآلات قدیمی با رزوه غیرمتداول، یا تعداد زیاد با کنترل کیفیت و ردیابی کامل. در این حالت مشخصات باید با نقشه یا نمونه دقیق داده شود و آزمونهای لازم، مانند کشش، سختی و پوشش، از ابتدا در سفارش تعیین شوند. در تی تی بولت این مسیر از ثبت مشخصات و نقشه تا فورج، رزوهزنی، آزمون و تحویل پیگیری میشود.
نکته پایانی درباره نصب
پیش از نصب، رزوه پیچ و مهره را از گردوغبار، براده و رنگ پاک کنید و مهره را ابتدا با دست چند دور ببندید. اگر مهره با دست بسته نمیشود، مشکل از رزوه یا ناسازگاری اجزاست و آچار قویتر راهحل آن نیست. ترتیب بستن پیچهای یک فلنج یا صفحه را بهصورت ضربدری رعایت کنید تا فشار یکنواخت توزیع شود.
نصب، بازرسی و سفارش
گشتاور به اصطکاک رزوه و سطح نشیمن، پوشش و روانکاری وابسته است. عدد یک جدول عمومی را بدون بررسی به همه اتصالات تعمیم ندهید. بیرونزدگی انتهای پیچ، نیاز به قفلکردن و استفاده مجدد نیز طبق مشخصات تجهیز تعیین شوند.
در سفارش، نوع محصول، استاندارد و نسخه، قطر و گام، طول و طول رزوه، کلاس یا گرید، پوشش، مهره و واشر و مدارک آزمون را ثبت کنید. علامتهای SAE و ASTM یک نظام مشترک ندارند؛ شناسایی را با استاندارد واقعی محصول و گواهی همان محموله انجام دهید.