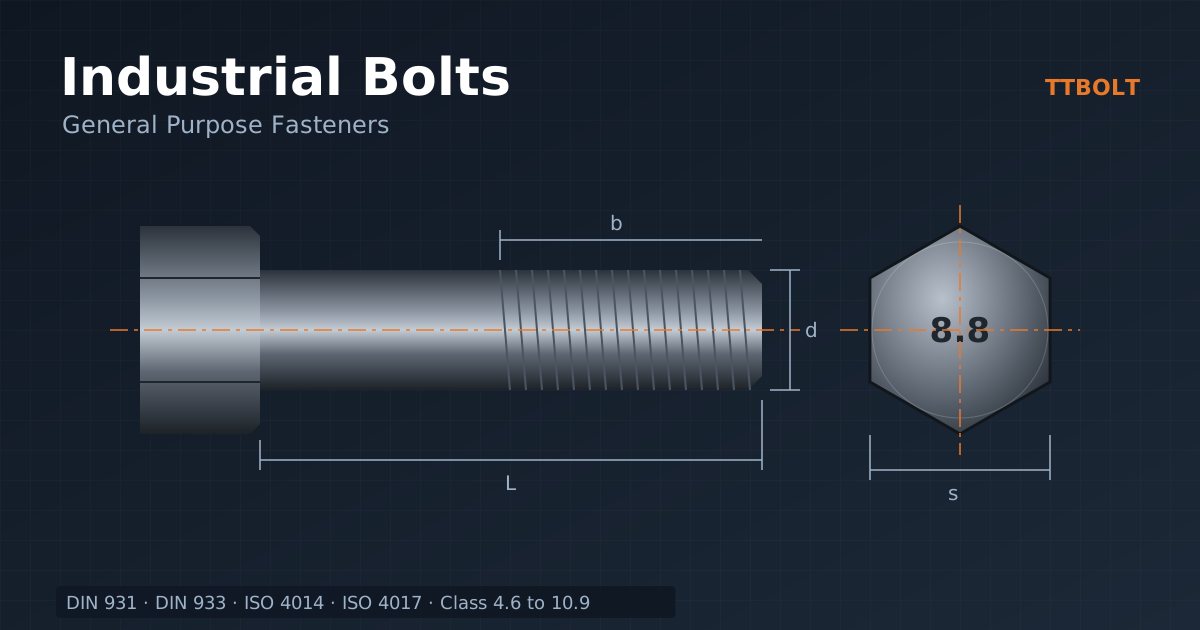
پیچ عمومی و صنعتی یک عنوان گسترده برای قطعاتی با شکل، رزوه و خواص متفاوت است. برای خرید درست، نوع اتصال و مشخصات قطعه موجود یا نقشه را مشخص کنید. کلاس 8.8 یا جنس استیل، انتخاب امن و عمومی برای تمام کاربردهای نامعلوم نیست.
سه معیار اصلی انتخاب
هندسه و رزوه
نوع سر، قطر، گام و مبنای طول مشخص باشند.
خواص محصول
کلاس یا گرید همراه استاندارد ماده تعیین شود.
محیط و نصب
پوشش و روش بستن با کاربرد هماهنگ باشند.
انتخاب نوع پیچ
پیچ ششگوش، آلن، سرخزینه، فلنجدار و گردنچهارگوش وظیفه و فضای نصب متفاوتی دارند. پیچ ماشینی در رزوه داخلی یا مهره کار میکند؛ پیچ خودکار و خودحفار برای جزئیات متفاوتی ساخته میشوند.
پیچ چشمی بالابری را با پیچ عمومی اشتباه نگیرید؛ ظرفیت و جهت بار آن الزامات اختصاصی دارد. شکل سر نیز بهتنهایی کلاس مقاومتی را مشخص نمیکند.
متریک، اینچی و استاندارد ابعادی
قطر و گام متریک را با قطر و تعداد دنده در اینچ تفکیک کنید. اندازههای نزدیک جایگزین نیستند و بستن با زور میتواند رزوه را آسیب بزند.
DIN 931 یا 933 و ISO 4014 یا 4017 را بدون کنترل نقشه معادل کامل ندانید. آچارخور، طول رزوه و حدود ابعادی باید برای اندازه و ویرایش موردنظر بررسی شوند. استاندارد ابعادی را از استاندارد خواص جدا ذکر کنید.
کلاس مقاومتی و جنس
کلاسهایی مانند 8.8 و 10.9 به خواص محصول فولادی در دامنه استاندارد مربوطاند. عدد بزرگتر مجوز جایگزینی در هر اتصال نیست. هندسه، شکلپذیری، محیط و ظرفیت رزوه داخلی نیز اهمیت دارند.
در زنگنزن، A2 یا A4 همراه رده استحکام و مشخصات محصول خوانده شود. نام 304 یا 316 برای همه محیطهای غذایی، ساحلی یا شیمیایی تضمین کاربرد نیست. قطعه بدون علامت نیز صرفاً از ظاهر قابل درجهبندی نیست؛ شرایط علامتگذاری و مدارک کنترل شوند.
طول، مهره و واشر
مبنای طول برای سرخزینه و سرهای دیگر میتواند متفاوت باشد. مجموع قطعات، واشر و مهره و فضای نصب باید در انتخاب دیده شود. بیرونزدگی ثابت دو یا سه دنده، دستور عمومی همه اتصالات نیست.
در سوراخ رزوهدار، طول درگیری با جنس و مقاومت بدنه و بارگذاری تعیین میشود. یک نسبت ثابت به قطر برای همه فولادها و آلومینیومها کافی نیست. مهره و واشر نیز طبق نوع، خواص و پوشش مجموعه انتخاب شوند.
پوشش و جلوگیری از شلشدن
دوام پوشش به سیستم و محیط واقعی وابسته است؛ رنگ آبکاری یا عنوان گالوانیزه عمر مشخصی را تضمین نمیکند. پیچ و مهره گالوانیزه باید رزوه سازگار داشته باشند.
نیروی بست، طراحی اتصال و شرایط لغزش در شلشدن مؤثرند. رزوه ریز، واشر فنری یا مهره قفلی بهتنهایی تضمین ضدلرزش نیستند. گشتاور و روانکاری از روش معتبر همان اتصال گرفته شوند.
چکلیست خرید و انبارش
نوع و استاندارد، قطر و گام، طول با مبنای روشن، کلاس یا گرید، پوشش، مهره و واشر، تعداد و مدارک را بنویسید. برای قطعه یدکی، شماره قطعه یا نقشه را همراه استعلام بفرستید.
اقلام را بر اساس رزوه، کلاس و پوشش تفکیک و در شرایط مناسب نگهداری کنید. ازبینرفتن برچسب یا اختلاط قطعات مشابه، ردیابی و انتخاب درست را دشوار میکند.
جدول انواع پرکاربرد پیچ صنعتی
| نوع پیچ | استاندارد نمونه | ویژگی | کاربرد متداول |
|---|---|---|---|
| ششگوش نیمرزوه | ISO 4014، DIN 931 | ساق بدون رزوه زیر سر | اتصالات برشی و عمومی |
| ششگوش تمامرزوه | ISO 4017، DIN 933 | رزوه تا زیر سر | پیچ در رزوه داخلی و طولهای کوتاه |
| پیچ فلنجدار | ISO 4162، DIN 6921 | فلنج یکپارچه زیر سر | خودرو، تجهیزات و سوراخهای گشاد |
| پیچ سرگرد گردنچهارگوش | DIN 603 | سر گرد، گردن ضدچرخش | چوب، تابلو، کانتینر و جایی که سر نباید گرفته شود |
| پیچ آلن | ISO 4762 | سوکت ششگوش داخلی | ماشینسازی و فضاهای تنگ |
| پیچ چشمی | DIN 580 | حلقه برای اتصال بالابر | جابهجایی تجهیزات؛ فقط با ظرفیت اعلامشده |
| یوبولت | ساخت طبق نقشه | میله خمشده با دو سر رزوه | مهار لوله و تابلو |
| استاد دوسررزوه | DIN 938 تا 940 | بدون سر، دو سر رزوه | بدنه موتور، پمپ و فلنج |
مقایسه پوششهای رایج
| پوشش | دوام در هوای باز | اثر بر رزوه | نکته |
|---|---|---|---|
| سیاه با روغن | کم؛ مناسب محیط داخلی | ندارد | رایج برای 10.9 و 12.9 در ماشینسازی |
| آبکاری روی الکتریکی | کم تا متوسط | بسیار ناچیز | برای کلاسهای بالا ریسک تردی هیدروژنی دارد |
| پوشش ورقهای روی | متوسط تا خوب | ناچیز | انتخاب رایج برای کلاس 10.9 و بالاتر |
| گالوانیزه گرم | خوب تا بسیار خوب | زیاد؛ مهره اضافهاندازه لازم است | رایج در سازه و فضای باز |
| فولاد زنگنزن A2 و A4 | بسیار خوب؛ A4 در محیط نمکی | ندارد | استحکام کمتر از 10.9؛ خطر گیرپاژ |
پوشش را بر اساس محیط، کلاس پیچ و امکان سازگاری با مهره انتخاب کنید. ترکیب پیچ گالوانیزه با مهره آبکاریشده یا قطعات استنلس، نقطه ضعف خوردگی در اتصال ایجاد میکند.
خواندن نشانههای روی سر پیچ
- 8.8، 10.9 و 12.9: کلاس مقاومتی پیچهای فولادی متریک طبق ISO 898-1؛ همراه نشان سازنده.
- A2-70 یا A4-80: پیچ زنگنزن آستنیتی؛ حرف و عدد اول گروه جنس و عدد دوم یکدهم استحکام کششی به مگاپاسکال است.
- سه یا شش خط شعاعی: پیچ اینچی SAE گرید 5 یا 8.
- A325، A490 یا 307A: پیچهای اینچی ASTM با نام استاندارد.
- بدون نشانه: کلاس معلوم نیست و برای اتصال باربر قابل اعتماد نیست.
سه سناریوی انتخاب
اتصال شاسی دستگاه در کارگاه
محیط داخلی، بار متوسط و لرزش موتور: پیچ ششگوش کلاس 8.8 با پوشش روی الکتریکی، مهره کلاس 8 و واشر تخت؛ بستن با گشتاور مشخص و نشانهگذاری برای بازرسی.
سازه فلزی در فضای باز ساحلی
خوردگی شدید: پیچ و مهره گالوانیزه گرم همخانواده یا در اتصالات سبک، استنلس A4؛ کلاس و نوع مجموعه طبق نقشه سازه.
فلنج پمپ در صنعت غذایی
تمیزی و مقاومت به شستوشو: پیچ و مهره زنگنزن A4-70 با روانکار ضدگیرپاژ سازگار با مواد غذایی؛ کنترل گشتاور برای جلوگیری از گیرپاژ.
اشتباهات رایج در خرید پیچ عمومی
- خرید فقط بر اساس قطر و طول، بدون کلاس و استاندارد
- ترکیب پیچ و مهره از استانداردهای مختلف
- استفاده از پیچ چشمی معمولی برای بالابری بدون ظرفیت اعلامشده
- جایگزینی 8.8 با استنلس برای جلوگیری از زنگ، بدون توجه به کاهش استحکام
- نگهداری پیچهای مختلف در یک جعبه و نبود برچسب
پرسشهای متداول
پیچ کلاس 8.8 و 10.9 از ظاهر قابل تشخیصاند؟
فقط از روی نشانه حکشده روی سر. رنگ یا پوشش معیار تشخیص کلاس نیست.
پیچ استنلس قویتر است یا فولادی؟
پیچ استنلس A2-70 استحکامی نزدیک به 8.8 در کشش ندارد و تسلیم آن کمتر است؛ مزیتش مقاومت به خوردگی است، نه استحکام.
طول پیچ را چقدر بیشتر از ضخامت قطعات بگیریم؟
به اندازه ارتفاع مهره، ضخامت واشرها و دو تا سه گام رزوه بیرونزدگی؛ سپس به نزدیکترین طول استاندارد بالاتر گرد کنید.
کجا پیچ سفارشی لازم میشود؟
وقتی طول، رزوه، جنس یا تعداد خاص در بازار موجود نیست، یا کاربرد به مدارک آزمون و ردیابی کامل نیاز دارد.
گشتاور، پیشتنیدگی و اصطکاک
وظیفه اصلی پیچ در بیشتر اتصالات، فشردن قطعات به هم با یک نیروی کششی مشخص است که پیشتنیدگی نام دارد. آچار گشتاوری این نیرو را مستقیم اندازه نمیگیرد؛ بخش بزرگی از گشتاور اعمالشده صرف غلبه بر اصطکاک زیر سر یا مهره و اصطکاک رزوه میشود و فقط سهم کوچکی به کشش پیچ تبدیل میشود. به همین دلیل، یک گشتاور ثابت روی پیچ خشک، روغنی، گالوانیزه یا استنلس، پیشتنیدگیهای بسیار متفاوتی ایجاد میکند.
نتیجه عملی این است که جدول گشتاور باید برای همان شرایط سطح و روانکاری تهیه شده باشد. اگر روانکار یا پوشش تغییر کند، گشتاور هم باید اصلاح شود. در اتصالات بحرانی، روشهایی مانند چرخش زاویهای مهره پس از سفتشدگی، یا اندازهگیری ازدیاد طول پیچ، کنترل دقیقتری از پیشتنیدگی میدهند.
پیچ صنعتی چگونه ساخته میشود؟
بیشتر پیچهای صنعتی تا قطر حدود M24 با فورج سرد ساخته میشوند: مفتول فولادی بریده و در چند مرحله قالب، سر و ساق شکل میگیرد. سپس رزوه با نورد ایجاد میشود که الیاف فلز را قطع نمیکند و رزوهای مقاومتر از تراش میدهد. پیچهای کلاس 8.8 به بالا پس از شکلدهی کوئنچ و تمپر میشوند و در پایان پوشش میگیرند. قطرهای بزرگتر و تعداد کم با فورج گرم سر و رزوهزنی تراشی یا نورد ساخته میشوند. در هر مرحله کنترل ابعاد، سختی و ظاهر انجام میشود و در پایان، نمونههای هر بچ آزمون کشش و بار گواه میشوند.
کنترل ورودی و تشخیص پیچ بیکیفیت
در بازار پیچ، قطعاتی با نشانه کلاس بالا اما خواص پایینتر هم دیده میشود. چند کنترل ساده در انبار ریسک را کم میکند: نشان سازنده در کنار کلاس روی سر وجود داشته باشد؛ ابعاد سر، آچارخور و رزوه با استاندارد بخواند؛ سطح زیر سر و شعاع اتصال سر به ساق ترک یا چین نداشته باشد؛ و گزارش آزمون بچ با برچسب بسته منطبق باشد. برای سفارشهای حساس، آزمون سختی یا کشش نمونه در آزمایشگاه مستقل هزینه کمی در برابر خسارت شکست دارد.
نمونه سفارش پیچ عمومی و صنعتی
سفارش زیر همه اطلاعات لازم را دارد: پیچ ششگوش ISO 4017، M12×1.75، طول 40، کلاس 8.8، آبکاری روی سفید، همراه مهره ISO 4032 کلاس 8 و واشر ISO 7089 سختی 200 HV با همان پوشش، تعداد 2000 دست، با گواهی آزمون کشش بچ. نوشتن «دست» به جای «عدد» نشان میدهد هر پیچ با مهره و واشر خودش تحویل شود. اگر کاربرد خاص است، مثلاً اتصال در معرض ارتعاش یا دمای بالا، آن را هم در سفارش بنویسید تا تأمینکننده بتواند نوع مهره قفلی یا جنس مناسب را پیشنهاد کند.
نصب درست در چهار قدم
- رزوه پیچ، مهره یا سوراخ رزوهدار را تمیز و در صورت نیاز روانکاری کنید.
- مهره را با دست ببندید تا مطمئن شوید رزوهها سازگارند و گیر ندارند.
- پیچهای یک گروه را ضربدری و در دو تا سه مرحله تا گشتاور نهایی ببندید.
- پیچ و مهره را با رنگ نشانهگذاری کنید تا در بازرسی بعدی، چرخش احتمالی دیده شود.
نکته پایانی برای خریدار پیچ صنعتی
بهترین راه کاهش خطا در خرید پیچ عمومی، داشتن یک فهرست استاندارد داخلی است: برای هر کاربرد رایج در کارخانه یا پروژه، استاندارد، کلاس، پوشش، مهره و واشر یکبار تعیین و همان در همه سفارشها تکرار شود. این فهرست، هم خرید را سریعتر میکند و هم جایگزینیهای سلیقهای را حذف میکند و انبار را هم سادهتر و قابل کنترلتر نگه میدارد.
منابع
اطلاعات فنی Bossard درباره انتخاب و خواص اتصالدهندهها؛ ISO 898-2 برای تطبیق مهرههای فولادی.