مقدمه
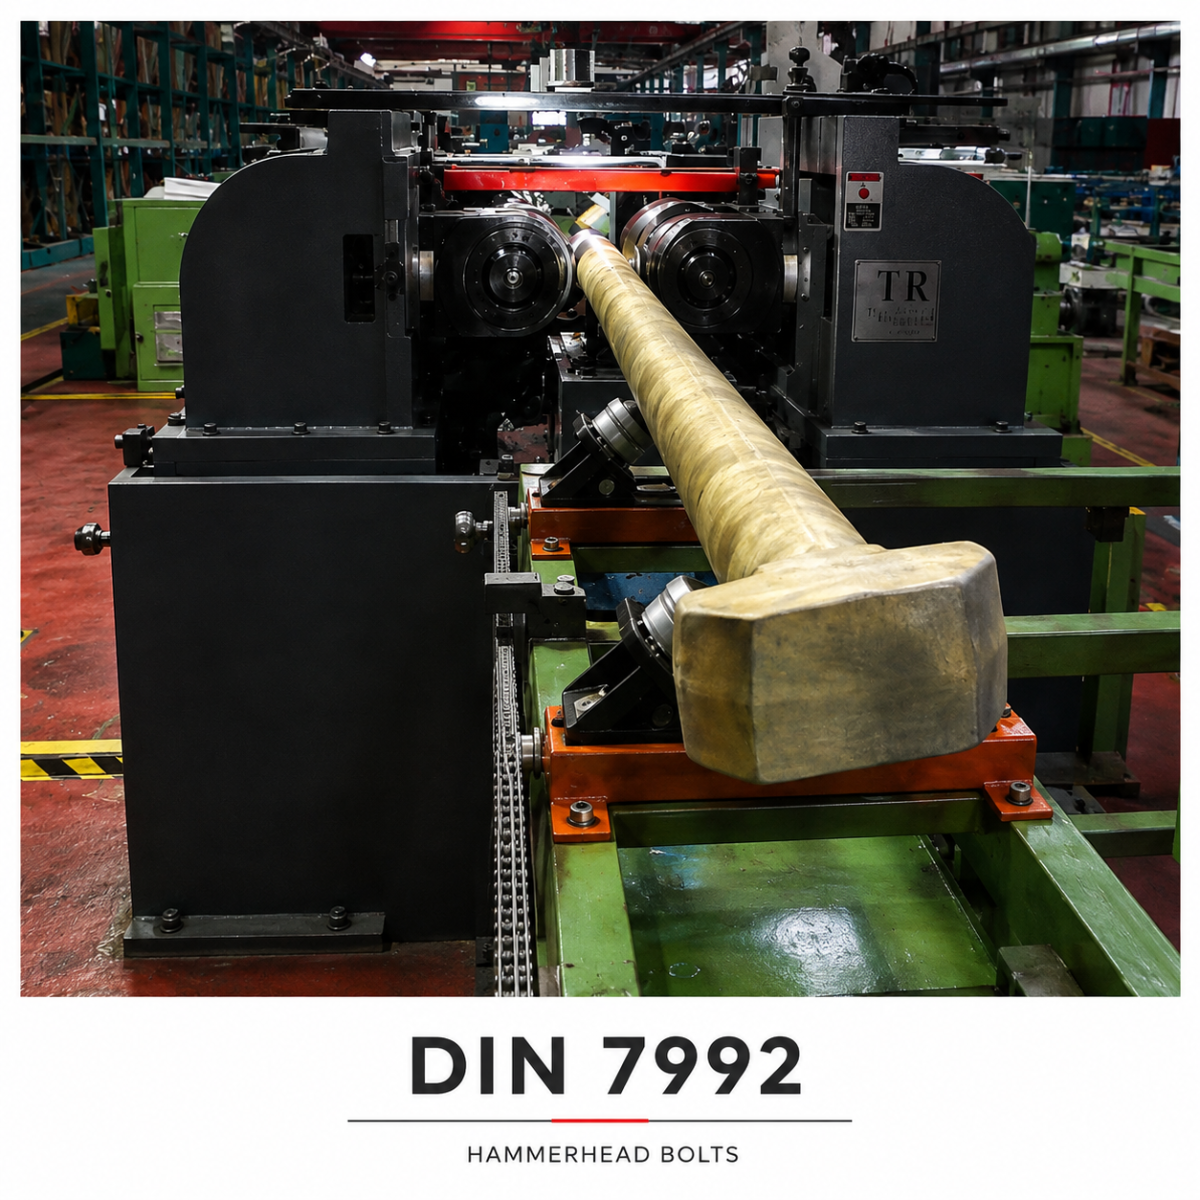
پیچهای تیشکل (T-Bolts) با سرِ چکشمانند (Hammerhead) از کلیدیترین اتصالات در سازههای سنگین، صنایع فولاد، ماشینآلات غولپیکر و فونداسیونهای صنعتی هستند. استاندارد بینالمللی DIN 7992 معیار طراحی این پیچها است که به طور معمول ابعاد تا سایز M100 را پوشش میدهد. با این حال، در پروژههای فوقسنگین، نیاز به رزوههای بزرگتر مانند M150 ایجاد میشود. تولید قطعهای در این سایز از طریق ماشینکاری نهتنها هدررفت شدید متریال دارد، بلکه استحکام کششی لازم را ایجاد نمیکند. از این رو، فرآیند فورج گرم (Hot Forging) به کمک پرسهای هیدرولیک با تناژ بالا، تنها روش استاندارد تولید این ابرپیچها است.
۱. تحلیل متالورژیکی و انتخاب آلیاژ
برای تولید پیچهای کلاس ۸.۸ یا ۱۰.۹ در سایز M150، انتخاب فولاد آلیاژی با قابلیت سختکاری بالا الزامی است. فولادهای زیر بهترین گزینهها بر اساس داکتیلیتی و مقاومت تسلیم هستند:
- فولاد 42CrMo4 (کد استاندارد 1.7225 یا VCN150): پرکاربردترین فولاد کروم-مولیبدن با مقاومت کششی و ضربهای فوقالعاده پس از عملیات حرارتی.
- فولاد 34CrNiMo6 (کد استاندارد 1.6582 یا VCN200): برای کاربردهای خاص که نیاز به تافنس (چقرمگی) بسیار بالا در مغز قطعه وجود دارد.
۲. چرا فرآیند فورج به پرس ۳۰۰۰ تن نیاز دارد؟ (محاسبات مهندسی)
در شکلدهی گرم، فولاد در دمای محدوده پلاستیک (حدود ۱۱۵۰ تا ۱۲۰۰ درجه سانتیگراد) قرار میگیرد. تنش سیلان (Flow Stress) فولاد آلیاژی در این دما حدود ۱۵۰ تا ۲۰۰ مگاپاسکال (MPa) است.
فرمول محاسبه نیروی فورج:
فرمول محاسباتی نیروی فورج به این صورت است:
نیروی نهایی فورج (F) از حاصلضرب «مساحت تصویر سر پیچ در قالب (A)» در «تنش سیلان فولاد (\(\sigma _{f}\))» و «ضریب اصطکاک و پیچیدگی قالب (K)» به دست میآید.
- A (مساحت تصویر سر پیچ): در سایز M150، با تعمیم هندسه DIN 7992، پهنای سر چکش حدود ۳۸۰ میلیمتر خواهد بود که مساحت سطحی معادل تقریبی ۷۵۰ تا ۸۵۰ سانتیمتر مربع را در قالب زیر فشار قرار میدهد.
- \(\sigma _{f}\) (تنش سیلان): حدود 2000 kg/cm².
- K (ضریب اصطکاک و پیچیدگی قالب): معمولاً بین ۱.۲ تا ۱.۵ در نظر گرفته میشود.
با محاسبه این مقادیر، نیروی تئوریک مورد نیاز حدود ۱۶۰۰ تا ۲۰۰۰ تن برآورد میشود. جهت غلبه بر افت دمای سریع قطعه در حین برخورد با قالب و تضمین پر شدن کامل زوایای سرِ پیچ (Sharp Corners)، استفاده از یک پرس هیدرولیک ۳۰۰۰ تن، حاشیه امنیت (Safety Margin) کاملی را برای تولید بدون نقص فراهم میکند.
۳. مراحل گامبهگام خط تولید صنعتی
فرآیند تولید این قطعه شامل یک زنجیره متوالی از مهندسی مکانیک و متالورژی است:
- برش بیلت (Billet Cutting): شفت اولیه با قطر ۱۵۰ میلیمتر بر اساس محاسبات حجمی سر پیچ به طور دقیق برش میخورد.
- پیشگرم القایی موضعی (Local Induction Heating): تنها بخشی از شفت که قرار است سرِ پیچ را تشکیل دهد، در کوره القایی فرکانس متوسط تا دمای ۱۱۸۰ درجه سانتیگراد داغ میشود تا بدنه پیچ بدون تغییر شکل باقی بماند.
- عملیات آپستینگ و قالببندی (Upsetting & Die Forging): قطعه در قالب ساخته شده از فولاد گرمکار (مانند DIN 1.2344) قرار گرفته و پرس ۳۰۰۰ تن با اعمال فشار هیدرولیک یکنواخت، سرِ T شکل را فرم میدهد.
- تراشکاری و آمادهسازی بدنه (Machining): پس از خنک شدن کنترلشده، بدنه قطعه تراشکاری شده و تلرانسهای ابعادی استاندارد روی آن اعمال میشود.
- رزوهزنی غولپیکر (Threading): به دلیل ضخامت بالای M150، رزوه به روش تراشکاری سنگین با دستگاههای CNC مدرن ایجاد میشود.
- عملیات حرارتی کوئنچ-تمپر (Quench & Tempering): جهت دستیابی به خواص مکانیکی گریدهای بالا، پیچ تحت عملیات حرارتی بهینه قرار میگیرد تا ساختار متالورژیکی آن به مارتنزیت تمپر شده تبدیل شود.
نتیجهگیری
تولید پیچ T-Bolt سایز M150 فراتر از یک فرآیند تراشکاری ساده، نیازمند دانش عمیق شکلدهی سنگین فلزات است. استفاده از پرس هیدرولیک ۳۰۰۰ تن نهتنها کیفیت فورج و هدایت جریان الیاف فولاد (Grain Flow) را تضمین میکند، بلکه از ایجاد ترکهای ریز داخلی جلوگیری کرده و پایداری سازه نهایی را تضمین مینماید.
بخش سوم: سوالات متداول (FAQ)
❓ سوالات متداول در زمینه تولید پیچهای فورج سنگین
۱. چرا برای تولید پیچ M150 از روش ماشینکاری و تراشکاری کامل استفاده نمیشود؟
تراشکاری شفتهای ضخیم برای رسیدن به شکل سرِ تی (T-Head)، نهتنها باعث هدررفت بیش از ۶۰ درصد متریال و افزایش شدید هزینهها میشود، بلکه خطوط جریان الیاف فولاد (Grain Flow) را قطع میکند. این امر استحکام مکانیکی پیچ را در برابر کششهای ناگهانی بشدت کاهش میدهد؛ در حالی که فورج گرم الیاف فولاد را فشرده و مستحکمتر میکند.
۲. مناسبترین گرید فولاد برای ساخت پیچهای DIN 7992 چیست؟
برای پیچهای کلاس ۸.۸ و ۱۰.۹، فولاد آلیاژی 42CrMo4 (VCN150) بهترین گزینه است. این آلیاژ مقاومت فوقالعادهای در برابر سایش، ضربه و کشش دارد. برای شرایط کاری فوقسنگین و دماهای خاص نیز از فولاد 34CrNiMo6 (VCN200) استفاده میشود.
۳. آیا میتوان پیچ M150 را با پرسهای کوچکتر از ۳۰۰۰ تن تولید کرد؟
محاسبات تئوریک نشان میدهد که فرمدهی سرِ این پیچ به حدود ۱۶۰۰ تا ۲۰۰۰ تن نیرو نیاز دارد. اگرچه از نظر تئوری یک پرس ۲۰۰۰ تن نیز ممکن است کار را انجام دهد، اما برای جلوگیری از استهلاک شدید دستگاه، تضمین پر شدن کامل زوایای قالب و غلبه بر افت دمای سریع قطعه، استفاده از پرس ۳۰۰۰ تن حاشیه امنیت استاندارد و کیفیت ایدهآل را تضمین میکند.
۴. روش استاندارد رزوهزنی برای پیچهای سایز بزرگ مانند M150 چیست؟
در سایزهای غولپیکر مانند M150، به دلیل ضخامت و گام بزرگ رزوه، رولینگ سرد معمولی غیرممکن است. رزوهزنی این قطعات معمولاً به صورت تراشکاری سنگین و دقیق با دستگاههای CNC یا در موارد خاص، به روش رولینگ گرم (Hot Rolling) با تجهیزات هیدرولیک پیشرفته انجام میشود.
۵. دمای بهینه برای فورج گرم این ابرپیچها چقدر است؟
دمای ایدهآل برای شروع فرآیند فورج فولادهای آلیاژی خانواده VCN، بین ۱۱۵۰ تا ۱۲۰۰ درجه سانتیگراد است. عملیات فورج حتماً باید قبل از افت دمای قطعه به زیر ۹۰۰ درجه سانتیگراد به پایان برسد تا از ایجاد ترکهای ریز متالورژیکی در بدنه پیچ جلوگیری شود.
بخش چهارم: دعوت به اقدام (CTA)
🛠️ سفارش تولید انبوه و سفارشی پیچهای T-Bolt غولپیکر
مجتمع صنعتی ما با در اختیار داشتن پرسهای هیدرولیک سنگین ۳۰۰۰ تن، کورههای پیشگرم القایی مدرن و تجهیزات تراشکاری CNC فوقسنگین، آمادگی دارد تا انواع پیچهای تیشکل (T-Bolt) مطابق با استاندارد DIN 7992 و ابعاد سفارشی شما (از سایزهای کارگاهی تا ابرپیچهای سایز M150) را با بالاترین گرید کیفی (8.8 و 10.9) تولید نماید.
- تضمین کیفیت فورج و عدم وجود ترکهای داخلی
- تولید دقیق بر اساس نقشههای مهندسی و تلرانسهای استاندارد
- تامین متریال اصیل و شناسنامهدار (VCN150 و VCN200) به همراه عملیات حرارتی بهینه
برای مشاوره فنی، استعلام قیمت و ثبت سفارش تولید پیچهای T-Bolt با ما در تماس باشید.
📌تی تی بولت مرجع طراحی و فورج سنگین اتصالات صنعتی در ایران.
چرا M150 از دامنهی استاندارد بیرون است
همانطور که در مقدمه آمده، DIN 7992 معمولاً تا حدود M100 را پوشش میدهد. وقتی پروژهای به M150 میرسد، سه چیز همزمان اتفاق میافتد و هر سه باید در قرارداد دیده شوند:
- هیچ جدول ابعادی استانداردی وجود ندارد. ابعاد سر، شعاع زیر سر و طول رزوه باید در نقشهی مورد توافق تعریف شوند، نه با برونیابی از جدول M100. برونیابی خطی در فستنر، روش معتبری نیست.
- مرجع پذیرش باید توافقی نوشته شود. چون استاندارد ابعادی در دست نیست، معیار بازرسی — رواداریها، روش آزمون و حد پذیرش — بخشی از مدارک سفارش میشود.
- ظرفیت تجهیزات، محدودکنندهی واقعی است. پرس، کوره، مخزن کوئنچ و ماشین رزوهزنی همگی باید سایز را بپذیرند.
جریان دانه: دلیل اصلی انتخاب فورج
در مقدمه آمده که ماشینکاری استحکام لازم را ایجاد نمیکند. توضیح متالورژیکیاش همین یک مفهوم است: جریان دانه (Grain Flow).
- در ماشینکاری، سر پیچ از دل یک میله تراشیده میشود. خطوط دانه که در امتداد میلهاند، در گلویی زیر سر بریده میشوند — دقیقاً در پرتنشترین نقطهی قطعه.
- در فورج، ماده به شکل سر جاری میشود و خطوط دانه پیوسته میمانند و دور شعاع زیر سر میپیچند. نتیجه، مقاومت بهمراتب بهتر در برابر خستگی و بار ضربهای است.
به همین دلیل، در پیچهای بزرگ و بحرانی، «فورجشده» یک الزام فنی است، نه یک ترجیح اقتصادی. و به همین دلیل بازرسی ماکرواچ (Macro-etch) روی مقطع نمونه، راهی برای دیدن همین جریان دانه و تأیید سلامت فرآیند است.
مراحل فرآیند و نقطهی حساس هر مرحله
۱. برش بیلت
طول بیلت از اصل بقای حجم به دست میآید: حجم بیلت باید برابر حجم سر و ساق بهعلاوهی مقدار کمی ذخیره باشد. برش باید عمود و بدون پلیسه باشد؛ برش کج، ماده را نامتقارن در قالب توزیع میکند.
۲. گرمکردن
دو خطای متقارن اینجا کمین کردهاند: دمای کم یعنی ماده بهسختی جاری میشود، نیروی پرس بالا میرود و ترک داخلی محتمل است؛ دمای زیاد یعنی درشتشدن دانه و افت چقرمگی. در قطعهای به این قطر، یکنواختی دما در مغز و سطح به اندازهی خود دما اهمیت دارد و زمان نگهداری در کوره باید متناسب با قطر باشد.
۳. فورج
سر در یک یا چند مرحله شکل میگیرد. طراحی قالب باید شعاع زیر سر را درست بسازد — این شعاع، تمرکز تنش بحرانی قطعه است و گوشهی تیز در آن، تمام مزیت فورج را خنثی میکند.
۴. عملیات حرارتی
برای رسیدن به کلاس ۸٫۸ یا ۱۰٫۹، قطعه باید آبداده و بازپخت شود. در این قطر، سختیپذیری آلیاژ تعیینکننده است — و دقیقاً به همین دلیل است که در متن بالا فولادهای کروم-مولیبدن و کروم-نیکل-مولیبدن انتخاب شدهاند: آلیاژ کمعمقسختشونده در مقطع بزرگ، مغزی نرمتر از سطح باقی میگذارد و خواص اعلامشده در مغز برقرار نمیشود.
۵. رزوهزنی
در این سایز، رزوه معمولاً پس از عملیات حرارتی و با تراشکاری ساخته میشود، چون رولزنی رزوه در این قطر و روی فولاد سختشده، تجهیزات فوقالعادهای میخواهد. اگر رولزنی ممکن باشد، مقاومت خستگی بهتری میدهد و ارزش پرسیدن دارد.
۶. بازرسی نهایی
ترکیبی از ابعادی، سختیسنجی، کشش روی نمونه، ماکرواچ برای جریان دانه، و آزمون غیرمخرب (مغناطیسی یا فراصوت) برای ترک سطحی و ناپیوستگی داخلی.
آنچه در سفارش یک ابرپیچ باید توافق شود
در این ابعاد، بخش بزرگی از ریسک پروژه در مدارک است نه در ماشینآلات. این فهرست را پیش از سفارش نهایی کنید:
- نقشهی ابعادی امضاشده با رواداری هر بعد و شعاع زیر سر.
- مشخصهی مواد و کلاس هدف، همراه با محل نمونهگیری برای آزمون.
- برنامهی بازرسی و آزمون (ITP) با نقاط توقف مشخص.
- نمودار عملیات حرارتی بهعنوان مدرک تحویلی.
- معیار پذیرش آزمون غیرمخرب — روش و حد پذیرش.
- مهره و واشر متناظر — در این سایز، مهره هم قطعهی سفارشی است و باید همزمان دیده شود.
- حمل و بستهبندی — وزن هر قطعه، محافظت رزوه و نقطهی بلندکردن.
- روش بستن در محل — در این ابعاد، رسیدن به پیشبار با آچار معمولی ممکن نیست و معمولاً کشندهی هیدرولیک یا آچار ضربافزا لازم است. این موضوع باید از ابتدا در برنامه باشد.