استادبولت صنعت نفت، گاز و پتروشیمی بخشی از مجموعه اتصال فلنج، شیر یا تجهیز است. انتخاب آن به دما و فشار طراحی، محیط، الزامات سرویس و نیروی موردنیاز اتصال وابسته است. نام گرید یا رنگ پوشش بهتنهایی کفایت اتصال را نشان نمیدهد؛ استاد، مهره، گسکت و روش مونتاژ باید با هم بررسی شوند.
سه محور انتخاب استادبولت فرایندی
گرید و شرایط سرویس
خواص محصول با دما، فشار، الزامات محیطی و مدارک طراحی اتصال تطبیق داده شوند.
پوشش و ردیابی
مشخصات پوشش، علامت گرید و مدارک آزمون باید به قطعات تحویلی قابل ارتباط باشند.
ابعاد و مونتاژ
قطر، رزوه، طول و روش بستن از جزئیات همان فلنج و دستور مونتاژ برداشته شوند.
انتخاب گرید از کجا شروع میشود؟
ابتدا کلاس لولهکشی یا مشخصات تجهیز، شرایط طراحی و الزامات خرید را بررسی کنید. استادبولت نیروی فشاری لازم در مجموعه اتصال را فراهم میکند، اما آببندی نتیجه عملکرد مشترک فلنج، گسکت و نیروی باقیمانده اتصال است.
استاندارد محصول خواص و الزامات ساخت را تعریف میکند؛ دامنه مجاز کاربرد باید با کد طراحی و مدارک پروژه کنترل شود. دمای سیال، دمای واقعی قطعه و شرایط گذرای راهاندازی نیز ممکن است یکسان نباشند. از جدول ساده گرید و دما نمیتوان مجوز جایگزینی صادر کرد.
استانداردهای محصول و نقش آنها
| مرجع | موضوع | کنترل همراه |
|---|---|---|
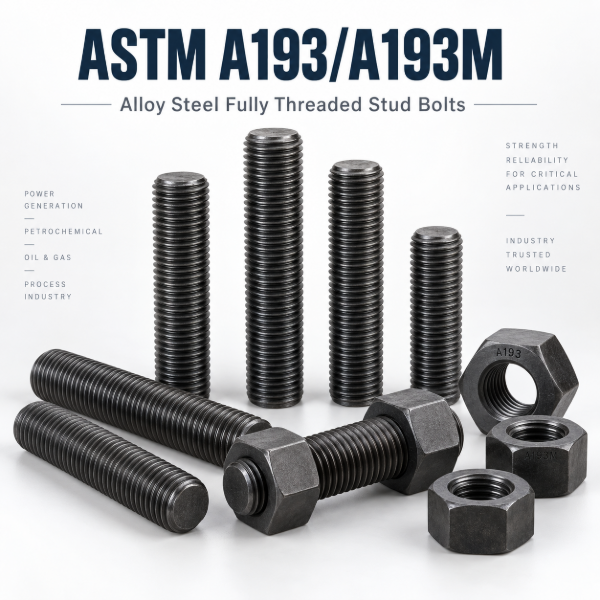
| ASTM A193/A193M | اتصالات فولادی آلیاژی و زنگنزن برای سرویسهای تعریفشده | گرید، کلاس و خواص موردنیاز در طراحی |
| ASTM A320/A320M | اتصالات برای سرویس دمای پایین | گرید، اندازه و الزامات آزمون مربوط |
| ASTM A194/A194M | مهرههای کاربردهای تعریفشده در استاندارد | گرید سازگار با استاد و شرایط سرویس |
| مشخصات محیط ترش | مقاومت مواد در شرایط مشمول استاندارد | دامنه کاربرد، شرایط مواجهه و مستندات انطباق |
گریدهایی مانند B7، B7M، B16، L7 و L7M نامهای قابل تعویض نیستند. محدودیت سختی، چقرمگی، عملیات حرارتی و خواص مقاومتی باید برای محصول سفارشدادهشده کنترل شوند. در فولادهای زنگنزن نیز ذکر B8 یا B8M بدون کلاس و مشخصات تکمیلی میتواند سفارش را مبهم کند.
سرویس ترش؛ تفاوت MR0175 و MR0103
مرجع NACE MR0175/ISO 15156 به مواد در محیطهای حاوی H2S در تولید نفت و گاز مربوط است. NACE MR0103/ISO 17945 به مقاومت در برابر ترکخوردگی تنشی سولفیدی در محیطهای پالایشی مشمول آن میپردازد. این دو را نباید یک الزام عمومی و یکسان برای تمام تأسیسات دانست.
مواجهه واقعی قطعه، محیط و الزامات پروژه باید مشخص شوند. بیرونیبودن استاد یا تماسنداشتن عادی آن با سیال، بهتنهایی برای اعلام معافیت کافی نیست؛ وضعیت نشتی، محفظه، عایق و دامنه استاندارد مربوط بررسی میشوند.
B7M بهتنهایی تأیید انطباق با همه شرایط ترش نیست. محدودیت سختی فقط یکی از موضوعات ارزیابی است و انطباق به شرایط مقرر و مدارک محصول وابسته است. B7M نیز ارتقای خودکار B7 محسوب نمیشود؛ هر جایگزینی باید ظرفیت اتصال و الزامات سرویس را حفظ کند.
دمای پایین، دمای بالا و محیط هیدروژن
در سرویس دمای پایین، انتخاب گرید و الزامات چقرمگی باید با دمای طراحی، ابعاد قطعه و کد مربوط هماهنگ باشد. دمای انجام یک آزمون ضربه را نباید بدون بررسی، حداقل دمای مجاز تمام قطعات همان گرید معرفی کرد.
در دمای بالا، خواص وابسته به دما و زمان، انبساط حرارتی و افت نیروی اتصال اهمیت دارند. برای محیط هیدروژن نیز نوع مواجهه و سازوکار آسیب باید مشخص شوند؛ تردی هیدروژنی و حمله هیدروژنی دمای بالا مفاهیم یکسانی نیستند. نام واحد فرایندی، بهتنهایی گرید یا پوشش مناسب استاد بیرونی را تعیین نمیکند.
پوشش PTFE، زینکنیکل و گالوانیزه
پوشش باید با محیط، دمای واقعی قطعه، جنس پایه و مشخصات پروژه تطابق داشته باشد. پوششهای فلوروپلیمری ممکن است ساختار چندلایه متفاوتی داشته باشند؛ برای آنها نمیتوان یک زیرلایه یا سقف دمای مشترک فرض کرد. داده فنی و تأییدیه همان سیستم پوششی ملاک باشند.
در آبکاری یا گالوانیزه، فرایند آمادهسازی، محدودیتهای گرید، وضعیت رزوه و سازگاری مهره بررسی شوند. مقاومت مه نمکی بهتنهایی عمر واقعی در سرویس را تعیین نمیکند. رنگ آبی یا سبز نیز نشان قطعی گرید، کیفیت یا ترکیب پوشش نیست.
پوشش و روانکار بر اصطکاک اثر میگذارند. استفاده از گشتاور قبلی پس از تغییر آنها ممکن است نیروی متفاوتی در استاد ایجاد کند؛ روش مونتاژ باید برای وضعیت واقعی سطوح تعیین شود.
طول استاد، رزوه و مشخصات مهره
ابعاد را از جزئیات معتبر اتصال بردارید. نوع فلنج و گسکت، ضخامت قطعات بین فلنجها، تعداد و ارتفاع مهرهها، واشرهای موردنیاز و فضای لازم ابزار کشش میتوانند در طول موردنیاز مؤثر باشند. یک طول عمومی برای تمام اتصالات یک سایز و کلاس کافی نیست.
در سفارش، مبنای اندازهگیری طول، نوع و گام رزوه، کلاس تلرانس و تعداد مهره روشن باشند. رزوه UNC، 8UN یا متریک را بدون ارجاع به مشخصات انتخاب نکنید. گرید مهره نیز صرفاً از شباهت جنس یا برابر بودن قطر تعیین نمیشود.
مونتاژ اتصال فلنجی و کنترل پیشبار
ASME PCC-1 مرجع مونتاژ اتصالات فلنجی مرز فشار در دامنه تعریفشده خود است. دستور مصوب پروژه باید آمادهسازی و بازرسی سطوح، همراستایی، گسکت، روانکاری، روش و ترتیب بستن و معیار پذیرش را مشخص کند.
گشتاور اعمالشده، فشار دستگاه کشنده و نیروی باقیمانده اتصال مفاهیم یکسانی نیستند. ابزار، کالیبراسیون، اصطکاک و انتقال بار باید در روش کنترل دیده شوند. برای همه فلنجها عدد گشتاور یا الگوی اجرایی واحد تجویز نمیشود.
رفع نشتی با بازبستن اتصال داغ یا تحت فشار، دستور عمومی این مقاله نیست و نیاز به روش اختصاصی بهرهبردار دارد. استفاده مجدد از استاد و مهره نیز با معیار مصوب و نتیجه ارزیابی انجام شود.
گواهی، ردیابی و چکلیست سفارش
گواهی ماده باید به قطعات تحویلی قابل ارتباط باشد. علامتگذاری، شماره ذوب یا بچ، نتایج آزمون و مشخصات پوشش مطابق الزامات خرید کنترل شوند. گواهی 3.1 یا 3.2 و بازرسی ویژه باید صریحاً در سفارش و بر مبنای الزامات مربوط تعیین شوند.
- شماره خط یا اتصال، نقشه و بازنگری معتبر مشخص شوند.
- استاندارد و ویرایش، گرید و کلاس استاد و مهره ذکر شوند.
- قطر، رزوه، مبنای طول و تعداد مجموعهها روشن باشند.
- پوشش و الزامات محیطی، سختی یا آزمون ضربه طبق مشخصات ثبت شوند.
- مدارک، علامتگذاری، بستهبندی و تفکیک بر اساس محل نصب تعیین شوند.
نمونه سفارش استادبولت فرایندی
استادبولت تمامرزوه ASTM A193 B7M، 1-1/4-8UN-2A، طول 8-1/2 اینچ طبق ASME B18.31.2 (اولین دنده تا اولین دنده)، سختی حداکثر 22 HRC روی هر قطعه، پوشش PTFE آبی، هر استاد با دو مهره A194 2HM همپوشش، تعداد 320 دست، گواهی EN 10204 نوع 3.1 با ردیابی ذوب، بستهبندی بر اساس شماره خط و فلنج. بستهبندی بر اساس شماره خط در توقفهای تعمیراتی، زمان توزیع در سایت را بهشدت کم میکند.
اشتباهات رایج در تأمین استاد فرایندی
- تأمین B7 برای خطوط ترش به جای B7M
- B7 برای سرویس دمای پایین به جای A320 L7
- ترکیب استاد پوششدار با مهره سیاه
- طول کوتاه برای کشنده هیدرولیکی یا گسکت ضخیمتر از معمول
- رزوه UNC در قطرهای بزرگ به جای 8UN
- مخلوط شدن بچها و از دست رفتن ردیابی گواهی
- جایگزینی با استاد زنگنزن کلاس 1 بدون بررسی پیشبار
برنامهریزی تأمین برای توقف واحد
در توقفهای برنامهریزیشده، تعداد استادهایی که در چند روز نصب میشوند به هزاران عدد میرسد. برنامهریزی موفق از چند ماه قبل شروع میشود: فهرست فلنجهایی که باز میشوند از نقشههای ایزومتریک و برنامه تعمیرات استخراج میشود، کلاس لولهکشی هر خط گرید و پوشش را تعیین میکند و طول هر استاد با توجه به کلاس فلنج، نوع گسکت و روش بستن محاسبه میشود. سپس مقدار یدکی برای استادهای آسیبدیده در باز کردن اضافه میشود.
گریدهای خاص مانند B7M با سختی هر قطعه، L7 با آزمون ضربه یا استادهای قطر بزرگ ممکن است زمان تولید طولانی داشته باشند. سفارش زودهنگام این اقلام، همراه با تحویل دستهبندیشده بر اساس واحد و خط، از توقف کار در روزهای پرهزینه توقف جلوگیری میکند.
پرسشهای متداول
پوشش PTFE چه رنگی دارد و رنگ آن معنایی دارد؟
رنگهای رایج آبی، سبز و مشکی هستند. رنگ معمولاً برای تفکیک گرید یا سرویس در هر پروژه تعریف میشود و استاندارد جهانی ندارد؛ معنای آن را از مشخصات کارفرما بخوانید.
آیا استادهای باز شده را میتوان دوباره نصب کرد؟
در بسیاری از کارفرماها، استادهای سرویس بحرانی پس از باز شدن تعویض میشوند. در سرویسهای غیربحرانی، بازرسی رزوه، صافی و پوشش ملاک تصمیم است.
استاد زینکنیکل یا PTFE؟
زینکنیکل حفاظت گالوانیک بهتری در محیط دریایی دارد و PTFE اصطکاک پایین و یکنواخت؛ انتخاب طبق مشخصات پوشش پروژه است و گاهی ترکیب هر دو به کار میرود.
استادبولت در سکوهای دریایی
سکوهای نفت و گاز دریایی شدیدترین شرایط خوردگی را برای استادبولتها ایجاد میکنند: هوای نمکی، پاشش آب دریا، رطوبت دائمی و دسترسی دشوار برای تعمیرات. در این محیط، پوششهای چندلایه مانند زینکنیکل با لایه رویی فلوروکربنی رایج است و مشخصات پوشش کارفرما، ضخامت، آزمون مه نمکی و چسبندگی را تعیین میکند. در خطوطی که آب دریا یا سیال کلریدی دارند، استادهای زنگنزن یا آلیاژهای نیکلی هم مطرح میشوند. هر جا استاد زنگنزن به جای B7 انتخاب شود، پیشبار و طراحی اتصال باید با استحکام کمتر آن کنترل شود.
جمعبندی
استادبولت فرایندی با کلاس لولهکشی پروژه انتخاب میشود و با گرید، رزوه، طول، پوشش، مهره همراه و گواهی کامل در سفارش ثبت میشود.
یادآوری نهایی
پیش از هر توقف، فهرست استادها را بر اساس کلاس لولهکشی و شماره خط تهیه و زودتر سفارش دهید. تحویل دستهبندیشده بر اساس واحد و خط هم زمان توزیع و نصب در روزهای توقف را بهشدت کوتاه میکند.
منابع فنی
- معرفی ASTM A193/A193M-26؛ انتخاب گرید با توجه به شرایط طراحی و سرویس.
- معرفی ASTM A320/A320M-26؛ اتصالات دمای پایین.
- فهرست استانداردهای صنعتی AMPP؛ تفکیک دامنه MR0175/ISO 15156 و MR0103/ISO 17945.
- صفحه رسمی ASME PCC-1؛ مونتاژ اتصال فلنجی مرز فشار.