
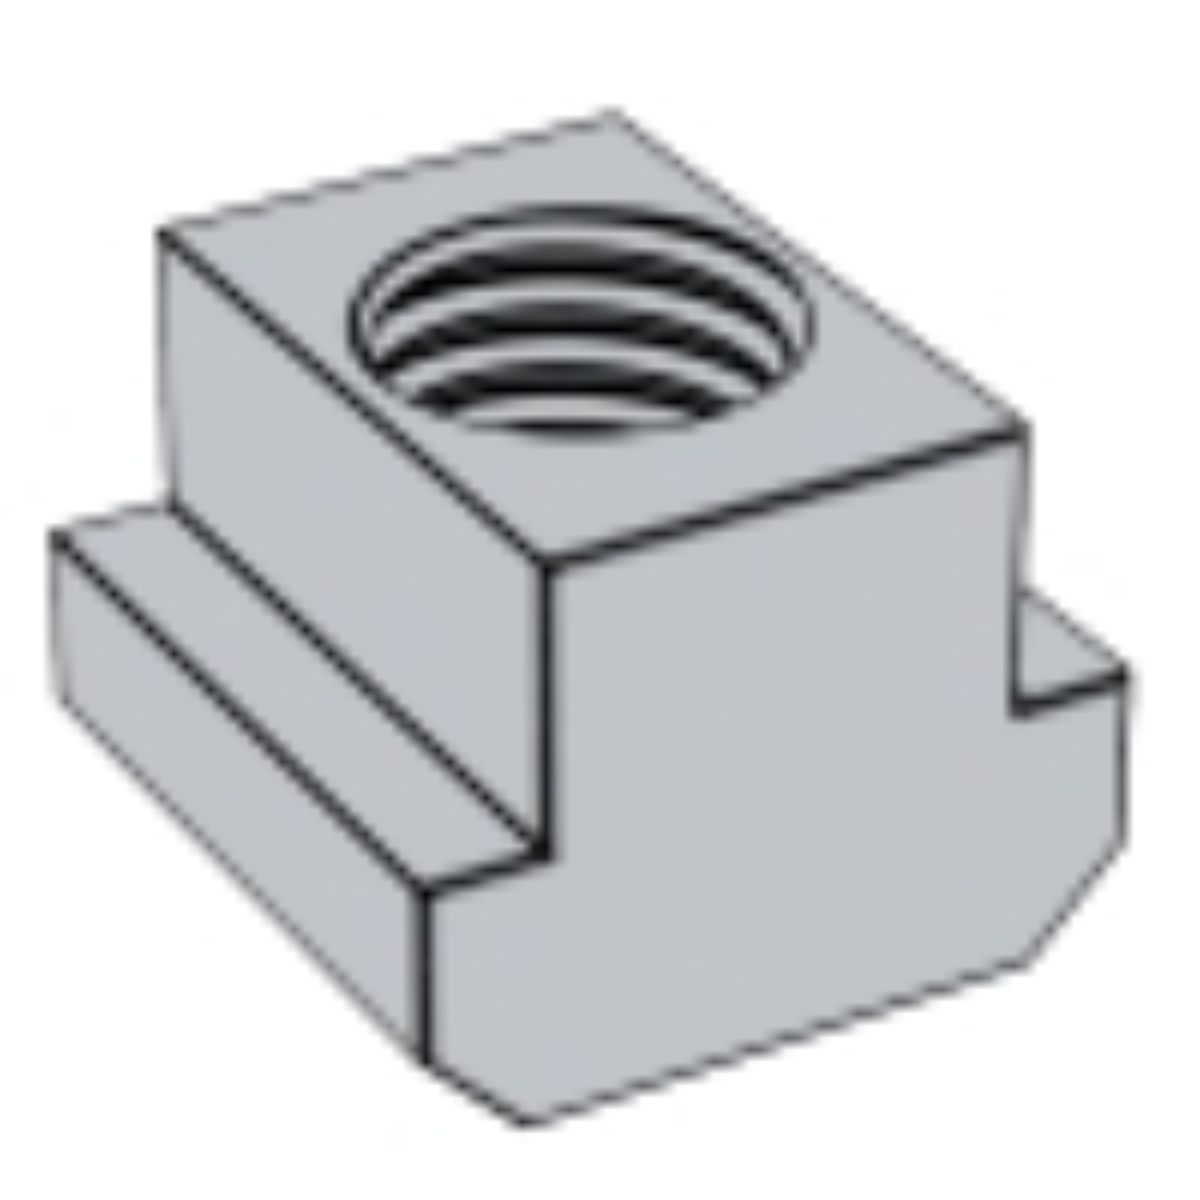
به صورت کلی در استاندارد دین برای مهرههای مربعی دو استاندارد DIN 508 و DIN 6305 تعریف شدهاست.
مهر DIN 508 T
مهرههای تی مهرههای خاصی هستند و معمولا استفاده کمی دارند برای مثال به جای استفاده از مهره DIN 508 معمولا از پیچ تی DIN7992 یا پیچهای تی مشابه استفاده میشود. اتصالات T شکل معمولا در بتن استفاده میشوند. تولید مهره تی استاندارد DIN 508 به روش فورج است.این مهرهها معمولاً با متریالهای استنلس اسیل، فولادهای آلیاژی و آهنی میباشد. پوشش این مهرههای نیز معمولاً یا گالوانیزه گرم میباشد و یا گالوانیزه سرد است و یا در برخی موارد بدون پوشش است. این مهرهها در استاندارد از سایز M4 تا M48 وجود دارند.
مهر DIN 6305 T
نوعی دیگر از مهرههای تی استاندارد DIN 6305 میباشد که این مهره از نظر ظاهری تقاوت زیادی با DIN 508 دارد. این مهره در استاندارد مهره ای با سوراخ کور است. به این مهرههای تی Tommy Nuts نیز گفته میشود. مهره تی استاندارد DIN 6305 معمولا از جنس استنلس استیل آهنی و فولادی میباشد. پوششهای این مهره نیز زاج کاری گالوانیزه و بدون پوشش میباشد. این گونه از مهرههای T تنوع سایز زیادی در بازار ندارد و به صورت کلی در سایزهای M10 , M12 ,M16 ,M20 یافت میشوند.
| DIN 508-2002 | DIN 6305-2002 |
|---|---|
 |  |
فهرست استانداردهای این گروه
در جدول زیر، استانداردهای این خانواده با نام محصولشان آمده است. ردیفهایی که ستون «مقاله» علامت دارند، صفحهی اختصاصی با جدول ابعاد و راهنمای انتخاب دارند.
| استاندارد | محصول | مقاله |
|---|---|---|
| DIN 508 | مهره شیار T | — |
| DIN 6305 | — | — |
| DIN 7992 | پیچ تی DIN 7992 | ✓ |
| DIN 5082002 | — | — |
| DIN 63052002 | — | — |
از 5 استاندارد این فهرست، 1 مورد صفحهی اختصاصی دارد.
نکتهی انتخاب
مهره قطعهی مکمل پیچ است و انتخابش سه متغیر دارد: همسایز بودن رزوه، کلاس استحکام مساوی یا بالاتر از عدد اول کلاس پیچ، و همجنس بودن با پیچ و واشر. مهره ضعیفتر از پیچ باعث میشود رزوهی مهره پیش از پیچ تسلیم شود — دقیقاً برعکس ترتیب ایمنی که در طراحی اتصال دنبال میشود.
راهنمای سفارش
برای اینکه استعلام بدون رفتوبرگشت انجام شود، این موارد را مشخص کنید:
- شماره استاندارد — و اگر نسخهی ISO مدنظر است، آن را صریح بنویسید؛ در چند خانواده ابعاد DIN و ISO یکی نیست.
- سایز و طول
- کلاس استحکام یا گرید
- جنس — فولاد، استنلس A2 یا A4
- پوشش — هماهنگ با بقیهی اجزای اتصال
برای استعلام موجودی و قیمت با کارشناسان تیتیبولت تماس بگیرید.
ابعاد مهرهی شیار T
ابعاد این خانواده از کاتالوگ تأییدشدهی DIN 508 خوانده شده است. توجه کنید که ستون اول آچارخور نیست — این مهره چرخانده نمیشود؛ آن عدد پهنای اسمی شیاری است که مهره باید در آن بنشیند:
| سایز | پهنای اسمی شیار T | پهنای سر | ارتفاع کل | ضخامت سر |
|---|---|---|---|---|
| M4 | 5 | 9 | 6.5 | 3 |
| M5 | 6 | 10 | 8 | 4 |
| M6 | 8 | 13 | 10 | 6 |
| M8 | 10 | 15 | 12 | 6 |
| M10 | 12 | 18 | 14 | 7 |
| M12 | 14 | 22 | 16 | 8 |
| M16 | 18 | 28 | 20 | 10 |
| M20 | 22 | 35 | 28 | 14 |
| M24 | 28 | 44 | 36 | 18 |
| M30 | 36 | 54 | 44 | 22 |
| M36 | 42 | 65 | 52 | 26 |
| M42 | 48 | 75 | 60 | 30 |
| M48 | 54 | 85 | 70 | 34 |
همهی اعداد بر حسب میلیمتر و از کاتالوگ تأییدشدهی تیتیبولت خوانده شدهاند.
سه عددی که باید با شیار بخواند، نه با پیچ
این نکته این خانواده را از تمام مهرههای دیگر جدا میکند: ابعاد تعیینکننده به قطعهی مقابل مربوطاند، نه به پیچ. یک مهرهی M10 شیار T در شیار ۱۲ میلیمتری مینشیند و در شیار ۱۴ میلیمتری نه — هرچند رزوهاش با هر پیچ M10 میخواند.
- پهنای شیار خیلی بزرگتر از مهره ← مهره در شیار میچرخد و پیش از سفتشدن جابهجا میشود؛ مهار انجام نمیشود.
- پهنای شیار کوچکتر از مهره ← مهره اصلاً وارد نمیشود.
- عمق لبه کمتر از ضخامت سر ← مهره بالاتر از سطح میماند و قطعه صاف نمینشیند.
مهرهی تی در برابر پیچ تی
برای بستن چیزی به یک شیار T دو راه وجود دارد و انتخاب میان آنها به این بستگی دارد که کدام طرف باید ثابت بماند:
| روش | چه چیزی در شیار مینشیند | کجا بهتر است |
|---|---|---|
| مهرهی شیار T + پیچ معمولی | مهره | وقتی قطعه بارها باز و بسته میشود؛ پیچ از بالا در میآید و مهره سر جایش میماند |
| پیچ تی + مهرهی معمولی | سر پیچ | وقتی اتصال دائمیتر است و بالای قطعه فضای کافی برای مهره هست |
| پیچ چکشی (سر مستطیلی) | سر پیچ، پس از ۹۰ درجه چرخش | وقتی باید از انتهای شیار وارد نشود و در وسط شیار جا بگیرد |
در عمل، مهرهی شیار T وقتی برتری دارد که قطعهی روی میز مدام عوض شود — مثل فیکسچرهای ماشینابزار. توضیح کامل هر دو خانواده در صفحههای مهره تی و پیچ تی DIN 186 آمده است.
بار روی لبهی شیار، نه روی سطح پیوسته
این محدودیت مشترک کل خانوادهی شیار T است و جدیترین نکتهی ایمنی آن: بار از مهره به دو لبهی باریک شیار منتقل میشود، نه به یک سطح پهن.
- وقتی گشتاور از حد بگذرد، معمولاً لبهی شیار میشکند — نه مهره. و تعویض میز ماشین یا پروفیل، بسیار گرانتر از تعویض مهره است.
- گشتاور مجاز را سازندهی قطعهی شیاردار تعیین میکند، نه جدول عمومی پیچ و مهره.
- در پروفیل آلومینیومی، آستانه بسیار پایینتر از چدن یا فولاد است.
- مهره باید کامل زیر لبه بنشیند. مهرهای که نیمه داخل شیار است، بار را روی گوشهاش میبرد.
نصب و موقعیتدهی
- ورود از انتهای شیار. روش متعارف؛ مهره از سر شیار وارد و تا محل مورد نظر سُر داده میشود. اگر دو سر شیار بسته باشد، این روش ممکن نیست.
- مهرههای قابل ورود از وسط. نسخههایی وجود دارند که با چرخش یا با فنر در وسط شیار جا میگیرند — برای جایی که باز کردن کل مجموعه ممکن نیست.
- تمیز نگهداشتن شیار. براده و گرد و خاک در شیار ماشینابزار جمع میشود و مهره را کج مینشاند.
- قفل موقعیت. در فیکسچرهایی که تکرارپذیری لازم است، موقعیت مهره با پین یا شابلون تعیین میشود، نه با چشم.
راهنمای سفارش
- پهنای اسمی شیار — مهمترین عدد؛ پیش از هر چیز دیگری.
- عمق لبهی شیار — تا ضخامت سر مهره در آن جا شود.
- سایز رزوه.
- کلاس استحکام و جنس — با توجه به اینکه ظرفیت واقعی را معمولاً لبهی شیار تعیین میکند نه مهره.
- جنس قطعهی شیاردار — چدن، فولاد یا آلومینیوم؛ این آستانهی گشتاور را عوض میکند.
جمعبندی
مهرهی شیار T برای نشستن داخل شیار و مهار چرخش ساخته شده تا اتصال از یک طرف بسته شود و موقعیتش در طول شیار آزاد بماند. همین باعث میشود ابعاد تعیینکنندهاش به شیار مربوط باشند نه به پیچ: پهنای اسمی شیار، پهنای سر و ضخامت سر — که همه باید با هندسهی قطعهی مقابل بخوانند.
و محدودیت اصلی این خانواده چیزی است که در هیچ جدولی نمیآید: بار روی دو لبهی باریک شیار مینشیند، پس در گشتاور بیش از حد معمولاً لبهی شیار میشکند نه مهره. گشتاور مجاز را باید از سازندهی قطعهی شیاردار گرفت — بهویژه در پروفیل آلومینیومی که آستانهاش بسیار پایینتر است.
سوالات متداول
چرا ستون اول جدول آچارخور نیست؟
چون این مهره چرخانده نمیشود. آن عدد پهنای اسمی شیاری است که مهره باید در آن بنشیند.
از کجا باید انتخاب را شروع کرد؟
از اندازهگیری شیار — پهنای دهانه، پهنای داخلی و عمق لبه — و بعد سایز رزوه. شروع از سایز پیچ متداولترین راه سفارش اشتباه است.
اگر گشتاور زیاد شود چه میشکند؟
معمولاً لبهی شیار، نه مهره. و تعویض میز ماشین یا پروفیل بسیار گرانتر از تعویض مهره است.
در پروفیل آلومینیومی چه تفاوتی هست؟
آستانهی گشتاور مجاز بسیار پایینتر از چدن یا فولاد است.
مهرهی تی یا پیچ تی؟
مهرهی شیار T وقتی برتری دارد که قطعهی روی میز مدام عوض شود؛ پیچ از بالا در میآید و مهره سر جایش میماند.
اگر دو سر شیار بسته باشد چه؟
ورود از انتهای شیار ممکن نیست و باید از نسخههایی استفاده شود که با چرخش یا با فنر در وسط شیار جا میگیرند.
چرا مهره در شیار کج مینشیند؟
معمولاً بهخاطر براده و گرد و خاک جمعشده در شیار. شیار ماشینابزار باید پیش از بستن تمیز شود.
کلاس استحکام مهره چقدر مهم است؟
کمتر از آنچه تصور میشود، چون ظرفیت واقعی اتصال را معمولاً لبهی شیار تعیین میکند نه مهره. جنس قطعهی شیاردار را حتماً در استعلام ذکر کنید.