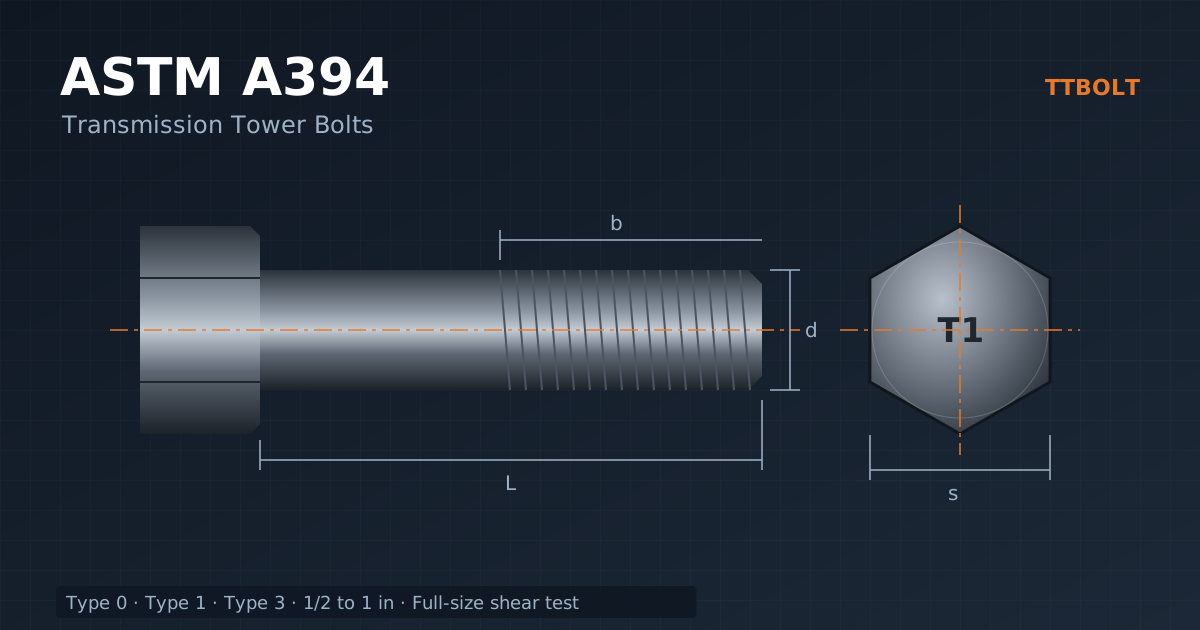
ASTM A394 استاندارد پیچهای فولادی مخصوص ساخت دکل انتقال نیرو، پست و سازههای فولادی مشابه در دامنه خود است. نوع پیچ، اندازه، پوشش، مهره و مدارک آزمون باید با نقشه تطبیق داده شوند. آزمون محصول جای محاسبه ظرفیت اتصال کامل را نمیگیرد. این مقاله مرجع فنی خود استاندارد است؛ برای انتخاب، پوشش و نصب پیچ در دکلهای اینچی و متریک، راهنمای کاربردی پیچ دکل انتقال نیرو و مخابرات را ببینید.
سه معیار اصلی انتخاب
Type پیچ
Type 0، 1 و 3 مشخصات متفاوت دارند.
اندازه و طول
قطر و طول گیر با نقشه همان اتصال هماهنگ باشند.
آزمون و پوشش
کشش، برش و پوشش طبق الزامات مربوط کنترل شوند.
دامنه A394
نسخه فعال معرفیشده توسط ASTM، A394-08(2024) است. دامنه شامل پیچهای ششگوش و چهارگوش در قطرهای اسمی 1/2، 5/8، 3/4، 7/8 و 1 اینچ است؛ عبارت بازه 1/2 تا 1، به معنی پوشش هر قطر دلخواه بین آنها نیست.
استاندارد اینچی است. پیچ متریک با مقاومت نزدیک را معادل خودکار ندانید. محصولات پله، نردبان و تجهیزات نگهدارنده نیز جزئیات مربوط خود را در پیوست دارند.
انواع پیچ
| نوع | شرح کلی |
|---|---|
| Type 0 | فولاد کمکربن یا کربن متوسط با پوشش روی گرم |
| Type 1 | فولاد کربن متوسط کوئنچ و تمپرشده با پوشش روی گرم |
| Type 3 | فولاد هوازده کوئنچ و تمپرشده، بدون پوشش |
Type 2 در ۲۰۰۵ خارج شده است. نوع را از جدول پیچهای نقشه بردارید؛ انتخاب برای عضو اصلی یا فرعی فقط از روی نام عضو کافی نیست. Type 3 نیز برای هر محیط بدون پوشش مناسب فرض نشود.
آزمون برش چه چیزی را تأیید میکند؟
آزمون کشش، سختی و برش در کنترل محصول مطرحاند. روش، نمونهبرداری و معیار پذیرش باید از ویرایش معتبر و مشخصات خرید کنترل شوند. نتیجه آزمون را با ظرفیت مجاز نصبشده یکی ندانید.
در اتصال واقعی، محل صفحه برش، رزوه، سوراخها، لهیدگی و گسیختگی عضو و دیگر حالتهای مربوط اهمیت دارند. نام A394 تضمین نمیکند رزوه در تمام ضخامتهای اتصال بیرون صفحه برش بماند؛ طول باید با جزئیات طراحی انتخاب شود.
پوشش و مهره همراه
Type و وضعیت پوشش با یکدیگر مرتبطاند. مشخصات فرایند، ضخامت و کیفیت پوشش از مرجع قابل اعمال گرفته شوند. افزایش دلخواه ضخامت میتواند مونتاژ رزوه را تغییر دهد.
مهره و واشر همراه طبق الزامات مجموعه تعیین شوند. روش جبران ضخامت روی، تلرانس و آزمون مونتاژ باید هماهنگ باشند. قلاویزکاری یا تغییر رزوه در محل بدون دستور معتبر، روش اصلاح عمومی نیست.
نصب، قفلکردن و نگهداری
روش بستن و معیار پذیرش طبق دستور نصب دکل تعیین شوند. از نوع پیچ بهتنهایی عدد گشتاور به دست نمیآید. ضربهزدن به رزوه یا جوشکاری برای قفلکردن، توصیه عمومی نیست و نیازمند جزئیات تأییدشده است.
پیچ پله و اجزای صعود را با قطعات عمومی جایگزین نکنید. در بازرسی، خوردگی، قطعات مفقود و آسیب ثبت شوند؛ تعویض یا بازبستن باید با روش نگهداری مصوب انجام شود.
پرسشهای متداول
تفاوت Type 0 و Type 1 در ASTM A394 چیست؟
هر دو گالوانیزه گرماند؛ Type 1 از فولاد کربن متوسط کوئنچ و تمپرشده ساخته میشود و استحکام بالاتری دارد، در حالی که Type 0 عملیات حرارتی کوئنچ و تمپر ندارد. نوع لازم را جدول پیچهای نقشه تعیین میکند.
آیا ASTM A394 شامل پیچ متریک هم میشود؟
خیر. دامنه اصلی استاندارد قطرهای اینچی 1/2 تا 1 اینچ را در اندازههای مشخص پوشش میدهد. پیچ متریک با مقاومت نزدیک، معادل خودکار آن نیست.
Type 3 برای چه شرایطی است؟
Type 3 از فولاد هوازده (Weathering Steel) و بدون پوشش است و معمولاً همراه با سازهای از همان جنس به کار میرود. برای هر محیط خورنده یا بدون پوشش، مناسب فرض نشود.
نتیجه آزمون برش چه چیزی را نشان میدهد؟
کیفیت محصول پیچ را؛ نه ظرفیت مجاز اتصال نصبشده. ظرفیت اتصال به محل صفحه برش، رزوه، سوراخ و ورقها بستگی دارد و در طراحی محاسبه میشود.
چکلیست سفارش
A394 و ویرایش، Type، قطر و رزوه، طول، نقشه اتصال، پوشش، مهره و واشر، مدارک و بستهبندی هر تیپ دکل را مشخص کنید. برچسب و ردیابی تا تحویل و نصب حفظ شوند.
علامت سر و اسناد را با سفارش تطبیق دهید؛ ظاهر گالوانیزه یا شباهت سر پیچ برای تشخیص خواص کافی نیست. هر مغایرت پیش از نصب تعیین تکلیف شود.
مقایسه ASTM A394 با پیچهای سازهای و عمومی اینچی
A394 گاهی با دیگر استانداردهای پیچ اینچی اشتباه گرفته میشود. هر کدام برای نوع خاصی از اتصال نوشته شدهاند و جدول زیر تفاوت نقش آنها را نشان میدهد؛ این جدول جای متن استانداردها را نمیگیرد و فقط برای جهتیابی است.
| استاندارد | کاربرد اصلی | نوع اتصال رایج | پوشش |
|---|---|---|---|
| ASTM A394 | اتصال اعضای دکل مشبک انتقال نیرو | برشی و اتکایی، بدون پیشتنیدگی کنترلشده | گالوانیزه گرم برای Type 0 و 1؛ بدون پوشش برای Type 3 هوازده |
| ASTM F3125 (A325 و A490 سابق) | اتصالات سازه فولادی ساختمان و پل | اتکایی، پیشتنیده یا اصطکاکی | بسته به گرید؛ گالوانیزه برای همه گریدها مجاز نیست |
| ASTM A307 | اتصالات عمومی با مقاومت کم | غیرسازهای یا سازهای سبک | با یا بدون پوشش |
| ASTM F1554 | انکربولت فونداسیون | مهار در بتن | با یا بدون گالوانیزه |
نتیجه عملی این است که پیچ سازهای A325 با وجود مقاومت بالاتر، بهطور خودکار جایگزین A394 نیست؛ طول رزوه، ابعاد سر، پوشش و الزامات آزمون آن متفاوت است و طراح باید جایگزینی را تأیید کند.
پیچ A394 چگونه تولید میشود؟
شناخت مراحل تولید کمک میکند هنگام سفارش بدانید کدام کنترلها مهماند و از سازنده چه مدارکی بخواهید.
- انتخاب مواد: فولاد کمکربن یا کربن متوسط برای Type 0، فولاد کربن متوسط قابل عملیات حرارتی برای Type 1 و فولاد هوازده برای Type 3. ترکیب شیمیایی هر ذوب در گواهی مواد ثبت میشود.
- شکلدهی سر: سر ششگوش با فورج گرم یا سرد ساخته میشود. کیفیت فورج روی هممحوری سر و ساق و نبود ترک زیر سر اثر مستقیم دارد.
- رزوهزنی: رزوه نورد شده معمولاً به دلیل پیوستگی الیاف فلز رفتار خستگی بهتری از رزوه تراشیده دارد. طول رزوه باید با نقشه و استاندارد هماهنگ باشد.
- عملیات حرارتی: برای Type 1 و Type 3 کوئنچ و تمپر انجام میشود تا مقاومت و چقرمگی لازم به دست آید. کنترل سختی پس از این مرحله اهمیت دارد.
- گالوانیزه گرم: پیچهای Type 0 و 1 پس از آمادهسازی سطح در حمام روی مذاب غوطهور میشوند و برای باز ماندن رزوه، سانتریفیوژ میشوند. مهرهها پس از گالوانیزه با قلاویز اضافهاندازه رزوه میشوند تا روی پیچ پوششدار بسته شوند.
- آزمون و بستهبندی: آزمونهای لازم، از جمله آزمون برش در اندازه واقعی و کنترل پوشش، روی نمونههای هر بچ انجام و نتیجه در گزارش ثبت میشود.
نشانهگذاری سر پیچ و مدارک همراه
روی سر پیچهای A394 معمولاً علامت سازنده و نشانهای که نوع پیچ را مشخص میکند حک میشود. این علامتها راه اصلی تشخیص پیچ در سایت هستند؛ پیچی که هیچ نشانهای ندارد، بدون مدارک معتبر قابل پذیرش بهعنوان A394 نیست. شکل دقیق علامت هر نوع را از متن استاندارد و کاتالوگ سازنده کنترل کنید.
مدارکی که بهتر است همراه هر محموله درخواست شود:
- گواهی مواد خام با شماره ذوب و ترکیب شیمیایی
- گزارش آزمون مکانیکی هر بچ، شامل نتیجه آزمون برش
- گزارش ضخامت یا وزن پوشش گالوانیزه
- شماره بچ روی برچسب بستهها که با گزارشها قابل تطبیق باشد
- مشخصات مهره و واشر همراه و استاندارد آنها
اشتباهات رایج در استفاده از A394
- استفاده از A394 در اتصال پیشتنیده: این استاندارد برای اتصالات برشی دکل نوشته شده است؛ اگر طراحی اتصال اصطکاکی یا پیشتنیده بخواهد، پیچ سازهای مناسب آن باید انتخاب شود.
- ترکیب Type 3 با قطعات گالوانیزه: پیچ هوازده برای سازه هوازده است. قرار دادن آن در سازه گالوانیزه یا برعکس، رفتار خوردگی اتصال را نامعلوم میکند.
- نادیده گرفتن مهره: مهره بدون جبران ضخامت پوشش یا با کلاس نامناسب، حتی با پیچ درست، اتصال ضعیفی میسازد.
- پذیرش بر اساس ظاهر: دو پیچ با سر و رنگ مشابه ممکن است Type متفاوت داشته باشند. فقط نشانه سر و مدارک ملاک است.
- گالوانیزه مجدد بدون کنترل: گالوانیزه دوباره پیچهای عملیات حرارتی شده بدون کنترل دما و آمادهسازی سطح میتواند خواص آن را تغییر دهد.
پرسشهای بیشتر
آیا ساخت پیچ A394 سفارشی در طولهای غیرمتعارف ممکن است؟
بله، به شرط آنکه مواد، عملیات حرارتی، پوشش و آزمونها مطابق همان Type انجام شود. طول غیرمتعارف نباید باعث شود رزوه در صفحه برش قرار گیرد؛ این موضوع را پیش از تولید با نقشه کنترل کنید.
تعداد نمونه آزمون برش چگونه تعیین میشود؟
طرح نمونهبرداری در استاندارد و الزامات خرید تعیین میشود و به اندازه بچ بستگی دارد. اگر کارفرما آزمون اضافه یا شاهد آزمون بخواهد، باید در سفارش ذکر شود.
خواندن جدول پیچگذاری نقشه دکل
بیشتر خطاهای سفارش پیچ دکل از برداشت نادرست جدول پیچگذاری میآید، نه از کیفیت ساخت. در نقشههای دکل معمولاً یک جدول مستقل وجود دارد که برای هر علامت پیچ، قطر، طول، نوع، تعداد و گاهی تعداد واشر یا مهره اضافه را مشخص میکند. همین علامت روی نقشههای مونتاژ کنار هر اتصال تکرار میشود.
هنگام برداشت از جدول این نکات را کنترل کنید:
- واحد: طول پیچ ممکن است به اینچ یا میلیمتر نوشته شده باشد؛ در نقشههای ترکیبی این دو را با هم قاطی نکنید.
- تعداد یدکی: بسیاری از کارفرمایان درصدی پیچ اضافه برای جبران افت در نصب میخواهند؛ این درصد را جداگانه در سفارش بنویسید.
- پیچهای خاص: پیچ پله، پیچ ضدسرقت و پیچهای با طول متفاوت در یک اتصال معمولاً علامت جداگانه دارند و نباید با پیچ عادی جمع زده شوند.
- تجدید نظر نقشه: شماره ویرایش نقشه را با جدول تطبیق دهید؛ تغییر ضخامت یک نبشی در ویرایش جدید، طول پیچ را هم تغییر میدهد.
اگر جدول پیچگذاری در دسترس نیست و فقط نمونه پیچ قدیمی وجود دارد، اندازهگیری نمونه کافی نیست. قطر، گام رزوه، طول رزوه و نشانه سر را ثبت کنید و پیش از تولید، تطبیق آن را با مشخصات پروژه از مهندس طراح بخواهید.
نکته پایانی برای خریداران
پیش از ثبت سفارش A394، نوع پیچ، قطر، طول، تعداد هر موقعیت، مشخصات مهره و پوشش و آزمونهای لازم را در یک فهرست واحد جمع کنید. فهرست کامل، زمان استعلام و تولید را کوتاه میکند و احتمال ارسال قطعه ناسازگار به سایت را تقریباً از بین میبرد.
منبع فنی
صفحه رسمی ASTM A394؛ دامنه، انواع و الزامات محصول.