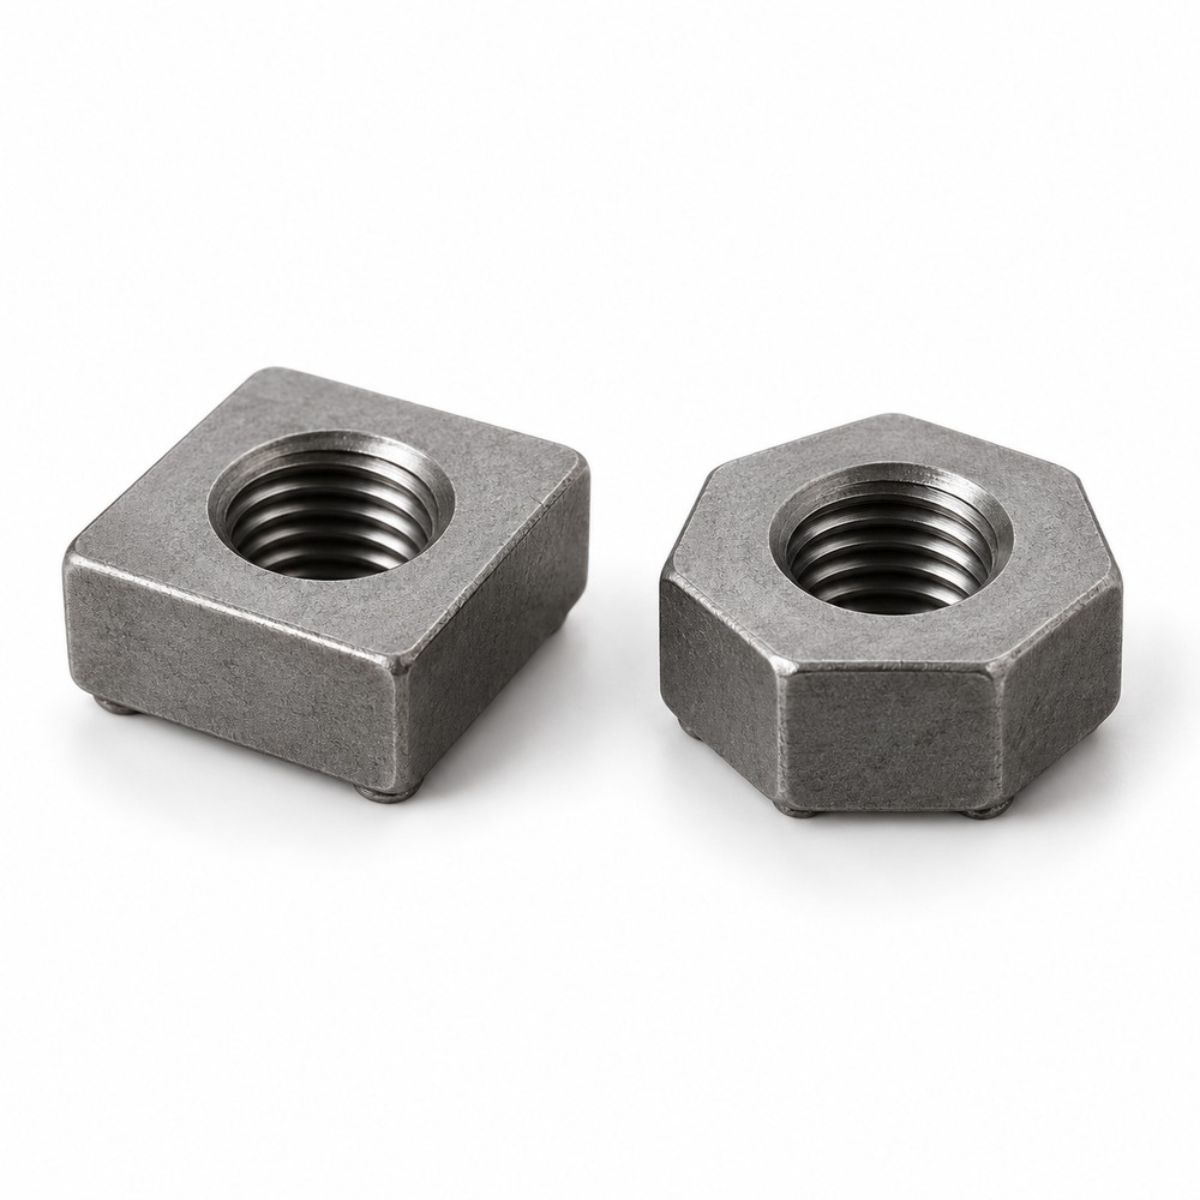
مهرههای جوشی برای سادهتر انجام شدن یک اتصال بوجود آمده اند. این نوع مهرهها روی بدنه ورق به تعداد مورد نیاز در جای مشخص نقطه جوش میشوند و از این پس مهره نقطه جوش شده عضوی از آن قطعه خواهد بود و به این ترتیب در جاهای که دست رسی و آچارخور خوب ندارد میتوان پیچها را بست.
مهرههای جوشی بعضا برای نظم درکارها و یا کیفیت بهتر محصول تولید شده و در مواردی نیاز ضروری اختراع شدهاند. این مهرهها به وسیله دستگاه مخصوص روی ورق جوش می خورند و آماده استفاده میشوند. مهرههای جوشی به صورت نافی دار و بدون نافی دار تولید میشوند. مهرههای نافی دار با عملکرد بهتر میتوانند محصول بهتری را تولید کنند.
| DIN 928-2013 | DIN 928-2000 | DIN 928-1983 |
|---|---|---|
 |  |  |
| DIN 929-2013 | DIN 929-2000 | DIN 929-1987 |
 |  |  |
| DIN EN ISO 21670-2014 | ||
 |
فهرست استانداردهای این گروه
در جدول زیر، استانداردهای این خانواده با نام محصولشان آمده است. ردیفهایی که ستون «مقاله» علامت دارند، صفحهی اختصاصی با جدول ابعاد و راهنمای انتخاب دارند.
| استاندارد | محصول | مقاله |
|---|---|---|
| DIN 9282013 | — | — |
| DIN 9282000 | — | — |
| DIN 9281983 | — | — |
| DIN 9292013 | — | — |
| DIN 9292000 | — | — |
| DIN 9291987 | — | — |
| DIN ENISO216702014 | — | — |
نکتهی انتخاب
مهره قطعهی مکمل پیچ است و انتخابش سه متغیر دارد: همسایز بودن رزوه، کلاس استحکام مساوی یا بالاتر از عدد اول کلاس پیچ، و همجنس بودن با پیچ و واشر. مهره ضعیفتر از پیچ باعث میشود رزوهی مهره پیش از پیچ تسلیم شود — دقیقاً برعکس ترتیب ایمنی که در طراحی اتصال دنبال میشود.
راهنمای سفارش
برای اینکه استعلام بدون رفتوبرگشت انجام شود، این موارد را مشخص کنید:
- شماره استاندارد — و اگر نسخهی ISO مدنظر است، آن را صریح بنویسید؛ در چند خانواده ابعاد DIN و ISO یکی نیست.
- سایز و طول
- کلاس استحکام یا گرید
- جنس — فولاد، استنلس A2 یا A4
- پوشش — هماهنگ با بقیهی اجزای اتصال
برای استعلام موجودی و قیمت با کارشناسان تیتیبولت تماس بگیرید.
دو شکل، یک کار
در این خانواده دو استاندارد اصلی وجود دارد و تفاوتشان فقط در شکل بیرونی مهره است:
- DIN 928 — مهرهی جوشی چهارگوش. بدنهی مربعی که روی ورق جوش میشود.
- DIN 929 — مهرهی جوشی ششگوش. همان کارکرد با بدنهی ششضلعی.
جدول زیر این دو را از روی کاتالوگهای تأییدشده کنار هم میگذارد:
| سایز | DIN 928 — فاصلهی دو وجه (مربع) | DIN 929 — فاصلهی دو وجه (ششگوش) |
|---|---|---|
| M3 | — | 7.5 |
| M4 | 7 | 9 |
| M5 | 9 | 10 |
| M6 | 10 | 11 |
| M8 | 14 | 14 |
| M10 | 17 | 17 |
| M12 | 19 | 19 |
| M14 | 22 | 22 |
| M16 | 24 | 24 |
همهی اعداد بر حسب میلیمتر و از کاتالوگهای تأییدشدهی تیتیبولت خوانده شدهاند. خط تیره یعنی آن سایز در آن استاندارد تعریف نشده است.
| سایز | DIN 928 — ارتفاع (مربع) | DIN 929 — ارتفاع (ششگوش) |
|---|---|---|
| M3 | — | 3 |
| M4 | 3.5 | 3.5 |
| M5 | 4.2 | 4 |
| M6 | 5 | 5 |
| M8 | 6.5 | 6.5 |
| M10 | 8 | 8 |
| M12 | 9.5 | 10 |
| M14 | 11.4 | 11 |
| M16 | 13 | 13 |
همهی اعداد بر حسب میلیمتر و از کاتالوگهای تأییدشدهی تیتیبولت خوانده شدهاند. خط تیره یعنی آن سایز در آن استاندارد تعریف نشده است.
چرا اصلاً مهرهی جوشی
در یک اتصال معمولی، برای بستن پیچ باید از دو طرف دسترسی داشته باشید: یک طرف پیچ و طرف دیگر مهره. مهرهی جوشی این الزام را حذف میکند — مهره از پیش روی ورق ثابت شده و مونتاژکار فقط پیچ را از یک طرف میبندد.
- مونتاژ یکنفره و یکطرفه. در خط تولید، همین یک تغییر میتواند زمان مونتاژ را نصف کند.
- موقعیت دقیق و تکرارپذیر. جای مهره در مرحلهی ساخت ورق تعیین میشود، نه در مونتاژ.
- حذف قطعهی شل. مهرهای که نیفتد و گم نشود، در خط تولید ارزش واقعی دارد.
- امکان بستن در فضای بسته. جایی که پشت ورق اصلاً دسترسی ندارد — مثل پروفیل بسته — تنها راه همین است.
جوش مقاومتی و برجستگیهای جوش
این مهرهها با جوش مقاومتی نقطهای روی ورق مینشینند. روی سطح نشیمن مهره برجستگیهای کوچکی وجود دارد که در لحظهی عبور جریان ذوب میشوند و اتصال را میسازند. این جزئیات چند پیامد عملی دارد:
- برجستگیها مصرفیاند. مهرهای که یک بار جوش شده و کنده شده، دیگر برجستگی ندارد و جوش دوم کیفیت اولی را نمیدهد.
- سطح ورق باید تمیز باشد. رنگ، روغن یا زنگ، مقاومت الکتریکی را عوض میکند و جوش را ضعیف یا ناپایدار میسازد.
- ضخامت ورق محدودیت دارد. ورق خیلی نازک زیر فشار الکترود تغییر شکل میدهد؛ ورق خیلی ضخیم حرارت را میبرد.
- گشتاور بستن را ظرفیت جوش تعیین میکند، نه کلاس مهره. این مهمترین نکتهی این خانواده است.
پوشش: نکتهای که ترتیب کار را عوض میکند
در قطعات معمولی، پوشش پس از تولید انجام میشود. در مهرهی جوشی، ترتیب پیچیدهتر است:
- پوشش پیش از جوش، جوش را خراب میکند. لایهی پوشش مقاومت الکتریکی را تغییر میدهد و در حرارت جوش تجزیه میشود. به همین دلیل مهرهی جوشی معمولاً بدون پوشش یا با پوشش بسیار نازک تحویل میشود.
- پوشش پس از جوش روی کل مجموعه انجام میشود — یعنی ورق و مهره با هم رنگ یا گالوانیزه میشوند.
- و همین یک مشکل تازه میسازد: رنگ یا پوشش داخل رزوهی مهره مینشیند و پیچ دیگر بهراحتی نمیرود. در خطوط تولید، رزوه معمولاً پیش از رنگ پوشانده میشود یا پس از رنگ با قلاویز باز میشود.
کنترل کیفیت اتصال جوشی
چون ظرفیت واقعی این اتصال را جوش تعیین میکند، کنترل کیفیت هم روی جوش متمرکز است نه روی خود مهره:
- آزمون کندن. روی نمونه، مهره با نیروی فزاینده از ورق جدا میشود؛ نتیجهی مطلوب این است که تکهای از خود ورق کنده شود، نه اینکه مهره تمیز جدا گردد. جدا شدن تمیز یعنی جوش نفوذ نکرده است.
- آزمون گشتاور. مهره تا گشتاور مشخصی پیچانده میشود تا معلوم شود اتصال در همان محدوده میچرخد یا نه.
- بازرسی چشمی. پاشش بیش از حد، سوختگی ورق یا فرورفتگی عمیق الکترود، همگی نشانهی تنظیم نادرست پارامترهاست.
- کنترل عبور پیچ. پس از جوش، پیچ مرجع باید بدون زور در مهره برود — اگر حرارت یا پوشش رزوه را تنگ کرده باشد، اینجا معلوم میشود.
در برابر جایگزینها
| روش | چطور ثابت میشود | کجا بهتر است |
|---|---|---|
| مهرهی جوشی | جوش مقاومتی روی ورق | تولید انبوه فولادی؛ ارزان و سریع وقتی تجهیزات جوش هست |
| مهرهی پرچی | با تغییر شکل مکانیکی در سوراخ ورق | وقتی جوشکاری ممکن نیست — ورق رنگشده، آلومینیوم یا پلاستیک |
| مهرهی قفسی | با گیره در سوراخ مستطیلی | وقتی باید قابل تعویض باشد یا کمی جابهجایی لازم است |
| رزوه مستقیم در ورق | قلاویزکاری در خود ورق | فقط وقتی ورق بهاندازهی کافی ضخیم باشد |
انتخاب میان اینها بیشتر به فرآیند تولید بستگی دارد تا به بار اتصال. اگر خط تولید دستگاه جوش مقاومتی دارد، مهرهی جوشی ارزانترین گزینه است؛ اگر ندارد، مهرهی پرچی منطقیتر میشود.
راهنمای سفارش
- شمارهی استاندارد — DIN 928 برای چهارگوش و DIN 929 برای ششگوش.
- سایز رزوه.
- کلاس استحکام — هماهنگ با پیچ، ولی با توجه به اینکه ظرفیت واقعی را جوش تعیین میکند.
- جنس — فولاد یا استنلس؛ در استنلس، جنس ورق هم باید همخانواده باشد.
- وضعیت پوشش — صریح بگویید که قطعه قرار است جوش شود، تا پوشش نامناسب ارسال نشود.
- ضخامت و جنس ورق مقصد — برای تنظیم پارامترهای جوش لازم است.
برای مقایسهی شکل چهارگوش با ششگوش در مهرههای معمولی، صفحهی مهره چهارگوش DIN 557 را ببینید.
جمعبندی
مهرهی جوشی برای حذف یک الزام ساخته شده: دسترسی دوطرفه. مهره پیش از مونتاژ روی ورق جوش میشود و از آن به بعد اتصال از یک طرف بسته میشود — که در خط تولید یعنی سرعت بیشتر، موقعیت تکرارپذیر و یک قطعهی شل کمتر.
دو استاندارد اصلی این خانواده DIN 928 چهارگوش و DIN 929 ششگوش هستند و کارکردشان یکی است؛ تفاوت در شکل بیرونی است که در سایزهای کوچک به پهنای کمتر چهارگوش میانجامد و از M8 به بالا تقریباً از بین میرود. اما مهمترین نکتهی این خانواده ابعاد نیست: ظرفیت اتصال را جوش تعیین میکند، نه کلاس مهره. گشتاور مجاز باید از توان اتصال جوشی گرفته شود و پارامترهای جوش با آزمون کندن روی نمونه تثبیت شوند.
سوالات متداول
تفاوت DIN 928 و DIN 929 چیست؟
فقط شکل بیرونی مهره: DIN 928 چهارگوش و DIN 929 ششگوش. کارکرد هر دو یکی است.
کدامیک در فضای تنگتر جا میشود؟
در سایزهای کوچک، چهارگوش باریکتر است — در M4 برابر ۷ در برابر ۹ میلیمتر. از M8 به بالا این تفاوت تقریباً از بین میرود.
گشتاور بستن را چه چیزی تعیین میکند؟
ظرفیت اتصال جوشی، نه کلاس مهره. حالت شکست متعارف این است که مهره از ورق کنده شود در حالی که هر دو قطعه سالماند.
چرا مهرهی جوشی بدون پوشش تحویل میشود؟
چون پوشش مقاومت الکتریکی را تغییر میدهد و در حرارت جوش تجزیه میشود. پوشش معمولاً پس از جوش و روی کل مجموعه انجام میگیرد.
آیا مهرهی کندهشده را میتوان دوباره جوش داد؟
نه با همان کیفیت. برجستگیهای جوش مصرفیاند و پس از جوش اول دیگر وجود ندارند.