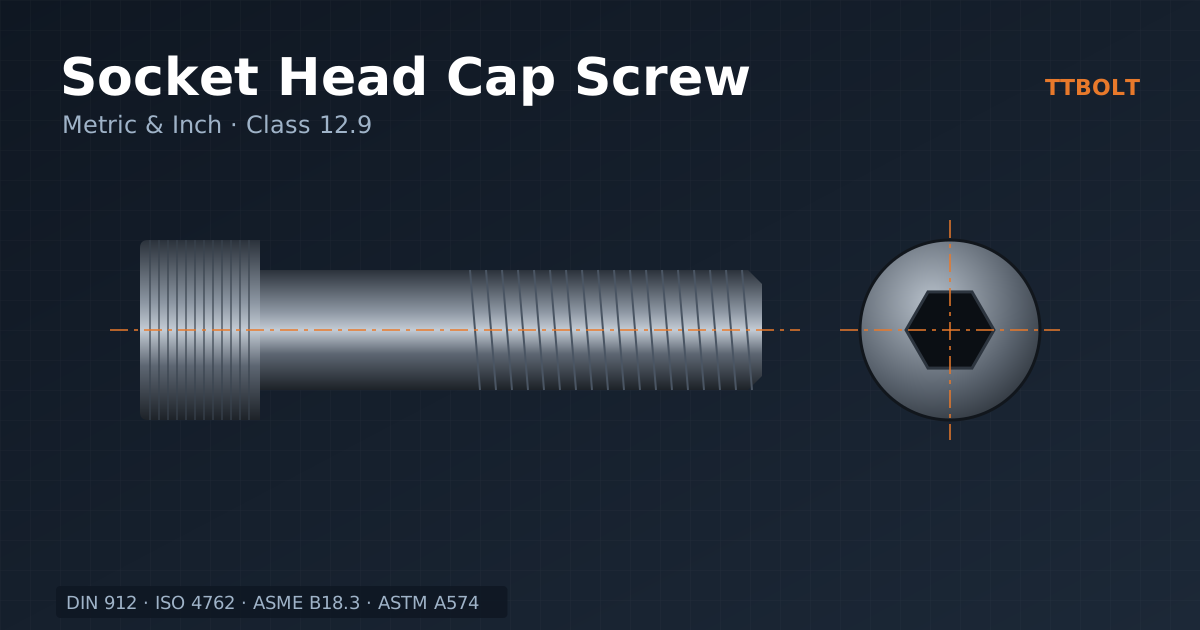
پیچ آلن سراستوانهای یا Socket Head Cap Screw با سوکت ششگوش داخلی بسته میشود و در قالبسازی، ماشینآلات و مونتاژهای دارای محدودیت فضای آچار کاربرد دارد. انتخاب آن باید بر اساس استاندارد ابعادی، کلاس مقاومتی، جنس قطعه مقابل و شرایط محیط باشد؛ شکل سر بهتنهایی استحکام را مشخص نمیکند.
سه معیار اصلی انتخاب
ابعاد و دسترسی
فضای آچار، قطر سر و ابعاد کانتربور را کنترل کنید.
کلاس و رزوه
کلاس پیچ و طول درگیری را با نیاز اتصال هماهنگ کنید.
پوشش و نصب
فرایند پوشش و روش بستن برای همان مجموعه تعیین شوند.
استانداردهای متریک و اینچی
ISO 4762 مرجع پیچ آلن سراستوانهای متریک با رزوه درشت است. DIN 912 نیز در نقشهها و نامگذاری بازار دیده میشود؛ هنگام جایگزینی، ابعاد و ویرایش مرجع را تطبیق دهید. رزوه ریز را با ذکر گام و مشخصه مناسب سفارش دهید و آن را صرفاً زیر عنوان ISO 4762 فرض نکنید.
برای سری اینچی، ASME B18.3 مرجع ابعادی است. مشخصات محصول فولاد آلیاژی مانند ASTM A574 و ضدزنگ مانند ASTM F837 جداگانه اهمیت دارند. پیچ و آچار اینچی با نمونه متریک نزدیک به آن قابل جایگزینی مستقیم نیستند.
کلاس 12.9 چه معنایی دارد؟
کلاس 12.9 از کلاسهای پراستحکام پیچ فولادی است، اما برای همه اتصالات بهترین انتخاب نیست. بار گواه، خواص مکانیکی در اندازه واقعی، حساسیت به شرایط محیط و توان تحمل رزوه قطعه مقابل باید بررسی شوند. کلاسهای متریک و مشخصات ASTM معادل خودکار یکدیگر نیستند.
پیچ استنلس با رده و کلاس مشخص، مانند A2-70، را با پیچ فولادی 12.9 از نظر ظرفیت یکسان فرض نکنید. استنلس نیز در هر محیطی مصون از خوردگی نیست.
طول پیچ و درگیری رزوه
طول اسمی از زیر سر تا انتها اندازهگیری میشود. برای سوراخ کور، عمق قابل استفاده، خروج ابزار و فاصله انتهای پیچ تا کف را کنترل کنید؛ تهنشستن پیچ میتواند حس سفتشدن ایجاد کند بدون آنکه قطعات مهار شده باشند.
یک نسبت ثابت مانند یک برابر قطر، برای درگیری رزوه همه فولادها، آلومینیوم و چدن کافی نیست. جنس و مقاومت قطعه مقابل، قطر و گام و بار اتصال در تعیین طول لازم مؤثرند. کانتربور نیز نباید باعث تضعیف نامناسب قطعه یا نشستن سر روی شعاع زیر سر شود.
پوشش و تردی هیدروژنی
سیاهکاری همراه روغن محافظت محدودی در برابر خوردگی دارد. برای پیچ پراستحکام، آمادهسازی سطح و فرایند پوشش باید با مشخصات محصول سازگار باشند. پخت پس از آبکاری تضمین حذف کامل خطر تردی هیدروژنی نیست و پوشش غیرالکترولیتی نیز خطر همه مراحل ساخت و سرویس را صفر نمیکند.
نصب و جلوگیری از آسیب سوکت
سوکت را تمیز کنید و آچار سالم با اندازه دقیق را کامل در آن بنشانید. از سر توپی آچار برای اعمال گشتاور نهایی، مگر با مجوز سازنده ابزار، استفاده نکنید. گشتاور باید برای وضعیت واقعی پوشش و روانکاری تعیین شود؛ افزودن ضدگیرپاژ بدون اصلاح روش بستن میتواند نیروی پیچ را تغییر دهد.
واشر، روش قفلکردن و برنامه بازرسی را طبق طراحی انتخاب کنید. رزوه ریز بهتنهایی تضمین جلوگیری از شلشدن نیست و تعویض دورهای همه پیچها بدون معیار وضعیت یا دستور سازنده، قاعده عمومی محسوب نمیشود.
جدول اندازه آچار آلن و ابعاد سر
در پیچ آلن سراستوانهای ISO 4762 یا DIN 912، قطر سر تقریباً یکونیم برابر قطر پیچ و ارتفاع سر تقریباً برابر قطر است. اندازه سوکت ششگوش، یعنی آچار آلن لازم، برای قطرهای رایج در جدول زیر آمده است:
| قطر پیچ | آچار آلن (mm) | قطر تقریبی سر (mm) |
|---|---|---|
| M4 | 3 | 7 |
| M5 | 4 | 8.5 |
| M6 | 5 | 10 |
| M8 | 6 | 13 |
| M10 | 8 | 16 |
| M12 | 10 | 18 |
| M16 | 14 | 24 |
| M20 | 17 | 30 |
| M24 | 19 | 36 |
این اعداد برای برنامهریزی ابزار و طراحی جای سر مفیدند؛ تلرانسهای دقیق را از جدول استاندارد بخوانید. اندازه آچار در پیچهای سرعدسی، سرخزینه و سرکوتاه برای همان قطر معمولاً کوچکتر است.
خانواده پیچهای آلن
| نوع | استاندارد رایج | کاربرد |
|---|---|---|
| سراستوانهای | ISO 4762، DIN 912 | قالب، ماشینسازی، اتصالات فشرده پرتنش |
| سراستوانهای کوتاه | DIN 7984 | جایی که عمق جای سر محدود است؛ ظرفیت بار کمتر |
| سرعدسی | ISO 7380 | ظاهر تمیز و بارهای سبکتر |
| سرخزینه | ISO 10642 | سطح صاف بدون برآمدگی سر |
| مغزی (بیسر) | ISO 4026 تا 4029 | تثبیت قطعه روی محور با انواع نوک |
| پیچ شانهدار | ISO 7379 | محور لولا و راهنما با ساق دقیق |
نکته مهم این است که پیچهای سرعدسی و سرکوتاه، به دلیل سر کوچکتر و سوکت کمعمقتر، معمولاً نمیتوانند گشتاور و بار پیچ سراستوانهای همقطر را تحمل کنند و جایگزینی آنها با هم باید با محاسبه انجام شود.
جای سر (کانتر بور) و طراحی قطعه
پیچ آلن سراستوانهای معمولاً در یک جای سر استوانهای داخل قطعه فرو میرود تا سطح قطعه صاف بماند. قطر جای سر باید کمی بزرگتر از قطر سر باشد تا آچار و سر آزادانه بچرخند و عمق آن کمی بیشتر از ارتفاع سر. اگر سوراخ عبور خیلی گشاد یا جای سر کج باشد، سطح زیر سر بهطور کامل روی قطعه نمینشیند و فشار سطحی زیاد ممکن است قطعه را فرو ببرد؛ این موضوع بهویژه در قطعات آلومینیومی و فولادهای نرم اهمیت دارد و گاهی استفاده از واشر سخت مناسب جای سر را لازم میکند.
در قالبسازی، فاصله پیچها از لبه و از هم، عمق رزوه در قطعه و جنس قطعه همانقدر در استحکام اتصال مؤثرند که کلاس پیچ. رزوه داخلی در آلومینیوم یا چدن معمولاً به عمق درگیری بیشتری نسبت به فولاد نیاز دارد.
پوشش مناسب برای کلاس 12.9
پیچهای کلاس 12.9 سختی بالایی دارند و هیدروژن واردشده در اسیدشویی یا آبکاری الکتریکی میتواند باعث شکست تأخیری آنها شود؛ شکستی که ساعتها یا روزها پس از بستن، بدون هشدار رخ میدهد. به همین دلیل:
- پیچ سیاه با روغن، رایجترین وضعیت 12.9 برای قالب و ماشینسازی در محیط داخلی است.
- پوششهای ورقهای روی (Zinc Flake) طبق ISO 10683 که بدون اسیدشویی الکترولیتی اعمال میشوند، انتخاب رایج برای حفاظت از خوردگی در این کلاس هستند.
- اگر آبکاری الکتریکی ضروری است، عملیات حرارتی هیدروژنزدایی پس از آبکاری و کنترل فرایند لازم است و حتی در این صورت ریسک کاملاً حذف نمیشود.
- گالوانیزه گرم برای 12.9 معمولاً توصیه نمیشود.
پیچ آلن استنلس
پیچ آلن از فولاد زنگنزن آستنیتی در گروههای A2 و A4 و معمولاً با کلاس 70 تولید میشود؛ یعنی استحکام کششی حداقل حدود 700 مگاپاسکال، که بهطور محسوس کمتر از 12.9 است. بنابراین جایگزین کردن پیچ 12.9 با پیچ استنلس فقط برای مقاومت به خوردگی، بدون بررسی بار، خطرناک است. پیچهای استنلس به گیرپاژ رزوه حساساند و استفاده از روانکار ضدگیرپاژ و بستن با سرعت کم توصیه میشود.
اشتباهات رایج
- استفاده از آچار آلن فرسوده یا اینچی برای سوکت متریک که سوکت را گرد میکند
- آبکاری الکتریکی پیچ 12.9 بدون هیدروژنزدایی
- جایگزینی سراستوانهای با سرعدسی همقطر در اتصال پرتنش
- رزوه ناکافی در قطعه آلومینیومی و کنده شدن رزوه پیش از رسیدن پیچ به بار طراحی
- استفاده از پیچ بازار بینشان به جای پیچ کلاسدار در قالب
پرسشهای متداول
چرا به پیچ آلن «سراستوانهای» هم میگویند؟
چون سر آن استوانهای است و نیرو با آچار ششگوش داخلی منتقل میشود، نه با آچار روی سر. همین شکل امکان نصب در فضای تنگ و جای سر را میدهد.
پیچ آلن اینچی چه استانداردی دارد؟
در سیستم اینچی، پیچهای آلن در خانواده ASME B18.3 تعریف میشوند و اندازه آچار آنها اینچی است. آچار متریک نزدیک روی آنها لق است و سوکت را خراب میکند.
عمق درگیری رزوه پیچ آلن در فولاد چقدر باشد؟
بهطور تقریبی حدود یک برابر قطر در فولاد کافی است و در آلومینیوم یا چدن بیشتر لازم است؛ مقدار دقیق به استحکام دو جنس و طراحی بستگی دارد.
پیچ 12.9 را چند بار میتوان باز و بسته کرد؟
عدد ثابتی وجود ندارد. اگر پیچ تا نزدیک تسلیم بسته شده، رزوه آسیب دیده یا سوکت گرد شده، باید تعویض شود؛ در قالبها معمولاً پیچهای اتصالات حساس در تعمیرات دورهای تعویض میشوند.
پیچ آلن چگونه تولید میشود؟
پیچهای آلن کوچک و متوسط با فورج سرد چندمرحلهای ساخته میشوند: سر استوانهای و سوکت ششگوش در چند ضربه قالب شکل میگیرند و الیاف فلز دور سوکت پیوسته میمانند. سپس رزوه با نورد ایجاد و پیچ برای کلاسهای 8.8 تا 12.9 کوئنچ و تمپر میشود. در قطرهای بزرگ یا تعداد کم، سر با فورج گرم یا تراشکاری و سوکت با پرس یا اسپارک ساخته میشود. کیفیت شعاع زیر سر بسیار مهم است، چون بیشترین تمرکز تنش در محل اتصال سر به ساق رخ میدهد و شکست خستگی معمولاً از همین نقطه شروع میشود. کنترل سختی، عمق سوکت و نبود ترک زیر سر از مهمترین آزمونهای این محصول است.
نمونه سفارش پیچ آلن
یک سفارش روشن میتواند اینطور نوشته شود: پیچ آلن سراستوانهای ISO 4762، M12×1.75، طول 60 میلیمتر، کلاس 12.9، سیاه روغنی، تعداد 1000 عدد، همراه گزارش سختی و کشش. اگر پوشش لازم است، نوع پوشش و الزام هیدروژنزدایی یا استفاده از پوشش ورقهای روی را صریح بنویسید. برای قطعات تعمیری، اگر نقشه ندارید، نمونه سالم همراه با کاربرد، جنس قطعه و گشتاور معمول نصب را ارائه دهید تا تطبیق دقیقتری انجام شود.
در طولهای بلند، توجه کنید که پیچهای ISO 4762 بالاتر از یک طول مشخص برای هر قطر، بهصورت نیمرزوه تولید میشوند. اگر رزوه کامل لازم است، این خواسته باید در سفارش ذکر شود.
نکته پایانی برای نصب پیچ آلن
آچار آلن را تا انتهای سوکت فرو کنید و از آچار با لبههای سالم و همسیستم با پیچ استفاده کنید. برای گشتاورهای بالا، سری آلن بکسی با دسته گشتاورسنج از آچار L شکل دقیقتر است و خطر گرد شدن سوکت را کمتر میکند. اگر سوکتی گرد شد، پیچ را تعویض کنید و آن را دوباره در اتصال پرتنش به کار نبرید. پیش از نصب، رزوه داخلی قطعه را از براده و روغن خنککاری پاک کنید، چون براده باقیمانده هم گشتاور را گمراه میکند و هم رزوه را آسیب میزند.
اطلاعات لازم برای سفارش
استاندارد و نسخه، قطر، گام یا تعداد دنده در اینچ، طول، طول رزوه، کلاس یا گرید، جنس و پوشش، تعداد و مدارک آزمون مورد نیاز را مشخص کنید. علامتگذاری، ابعاد و ردیابی محموله را هنگام تحویل تطبیق دهید.