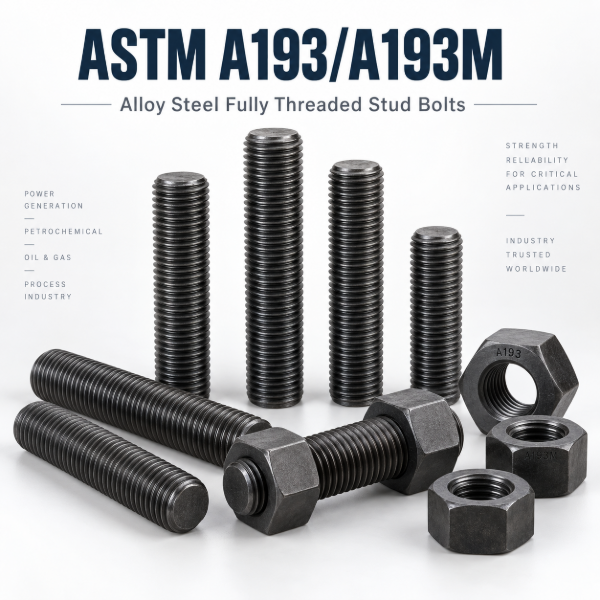
استادبولت تمامرزوه میلهای بدون سر با رزوه در سراسر طول است که در بسیاری از اتصالات با مهره بسته میشود. برای کاربرد فلنجی، شکل ظاهری کافی نیست؛ گرید، ابعاد، مبنای طول و روش مونتاژ باید مطابق مشخصات همان اتصال باشند.
سه معیار اصلی انتخاب
گرید و سرویس
ماده و خواص محصول با شرایط طراحی تطبیق داده شوند.
رزوه و طول
قطر، گام و مبنای اندازهگیری طول روشن باشند.
مجموعه اتصال
استاد، مهره، گسکت و روش بستن با هم بررسی شوند.
تفاوت استادبولت فلنجی و میله رزوهدار
این دو ممکن است از نظر ظاهر مشابه باشند، اما نام بازار، کیفیت یا انطباق را تعیین نمیکند. میله رزوهدار نیز میتواند مشخصات استاندارد داشته باشد؛ برای کاربرد فرایندی باید الزامات محصول نهایی، ماده، رزوه، طول و مدارک احراز شوند.
برش از میله گواهیشده تنها بخشی از ساخت است. وضعیت انتها، علامتگذاری، ردیابی و هر آزمون لازم پس از عملیات ساخت باید مطابق مشخصات کنترل شوند. صرف داشتن گواهی ماده خام، انطباق استاد نهایی را ثابت نمیکند.
انتخاب گرید بدون جدول دمای عمومی
ASTM A193، A320 و A453 از مراجع محصول برای کاربردهای تعریفشدهاند. گرید و کلاس در صورت کاربرد، باید با کد طراحی و مدارک تجهیز انتخاب شوند. سقف دمای ثابت یا انتخاب خودکار B7M برای هر سرویس ترش، راهنمای کافی نیست.
خواص اتاق با ظرفیت مجاز اتصال در سرویس یکسان نیستند. قطر، شرایط دما و فشار، چقرمگی و الزامات محیطی باید بررسی شوند. مهره نیز مشخصه مستقل دارد و از روی قطر استاد بهتنهایی انتخاب نمیشود.
مبنای اندازهگیری طول
طول کلی از انتها تا انتها اندازهگیری میشود. در قرارداد First-to-First، فاصله اولین رزوه کامل یک سر تا اولین رزوه کامل سر دیگر مبناست. نوع استاد و مرجع ابعادی تعیین میکنند کدام تعریف به کار رود.
مقدار اختلاف این دو طول را ثابت فرض نکنید. در سفارش، نوع محصول و نقاط اندازهگیری را بنویسید. ASME B18.31.2 برای انواع استاد اینچی تعاریف و جزئیات مربوط را ارائه میکند.
رزوه و طول لازم برای فلنج
قطر، سری، گام و کلاس تلرانس باید از مشخصات معتبر برداشته شوند. قواعد UNC یا 8UN مربوط به یک کاربرد را به تمام میلههای اینچی تعمیم ندهید. متریک و اینچی نیز با تشابه قطر جایگزین نمیشوند.
طول لازم به جزئیات فلنج، گسکت، قطعات بین فلنجها، مهره و واشر در صورت الزام وابسته است. در روش کششی، فضای ابزار و طول درگیری آن از دستور سازنده ابزار کنترل شود؛ افزودن طول ثابت برای همه کشندهها صحیح نیست.
پوشش و مونتاژ کنترلشده
پوشش و روانکار باید با گرید، محیط، دما و دستور بستن سازگار باشند. رنگ پوشش نشان قطعی گرید یا کیفیت نیست. انطباق رزوه بعد از پوشش نیز کنترل شود.
پیشبار هدف و روش ایجاد آن برای اتصال تعیین میشوند. درصد عمومی از تسلیم، چند مرحله گشتاور ثابت یا بیرونزدگی یکسان برای همه اتصالات تجویز نمیشود. درگیری کافی مهره و نیاز ابزار طبق جزئیات مصوب بررسی شوند.
ASME PCC-1 برای اتصالات فلنجی در دامنه خود مرجع مونتاژ است. تغییر روانکار میتواند نیروی حاصل از گشتاور را تغییر دهد. بازبستن اتصال داغ یا تحت فشار نیازمند روش اختصاصی بهرهبردار است و توصیه عمومی رفع نشتی نیست.
کنترل کیفیت و تحویل
ابعاد، رزوه، انتها، علامتگذاری و پوشش را با سفارش تطبیق دهید. گواهی باید به ذوب یا بچ قطعات تحویلی مرتبط باشد. آزمونها و معیار پذیرش از استاندارد محصول و مشخصات خرید گرفته شوند.
در بررسی نشتی، تنها استاد مقصر فرض نشود؛ گسکت، سطوح فلنج، همراستایی و نیروی باقیمانده نیز مهماند. استفاده مجدد از قطعه طبق معیار مصوب و نتیجه بازرسی تعیین شود.
چکلیست سفارش
نوع استاد، استاندارد و گرید و کلاس، قطر و رزوه، طول با مبنای روشن، تعداد و مشخصات مهره، پوشش، آزمونها و مدارک را ذکر کنید. شماره اتصال یا نقشه و بازنگری آن را همراه سفارش بفرستید.
تعداد و قطر استاد در فلنجهای رایج
تعداد و قطر استادبولت هر فلنج در ASME B16.5 بر اساس قطر اسمی لوله و کلاس فشار تعیین شده است. چند نمونه رایج:
| قطر اسمی لوله | کلاس 150 | کلاس 300 |
|---|---|---|
| 2 اینچ | 4 عدد 5/8 اینچ | 8 عدد 5/8 اینچ |
| 4 اینچ | 8 عدد 5/8 اینچ | 8 عدد 3/4 اینچ |
| 6 اینچ | 8 عدد 3/4 اینچ | 12 عدد 3/4 اینچ |
| 8 اینچ | 8 عدد 3/4 اینچ | 12 عدد 7/8 اینچ |
طول استاد علاوه بر کلاس فلنج، به نوع سطح فلنج (برآمده یا رینگجوینت)، ضخامت گسکت و روش بستن بستگی دارد. جدولهای طول استاد در B16.5 برای فلنج برآمده با گسکت معمول آمدهاند؛ برای گسکتهای ضخیمتر، فلنجهای رینگجوینت یا بستن با کشنده هیدرولیکی، طول باید جداگانه محاسبه شود.
ساخت استادبولت: برش از میله یا تولید جداگانه؟
دو روش اصلی برای تولید استادبولت تمامرزوه وجود دارد. در روش اول، میله رزوهدار بلند از جنس و گرید مشخص، مثلاً B7، تولید و عملیات حرارتی میشود و سپس به طولهای لازم بریده و دو سر آن پخ زده میشود. این روش برای تعداد زیاد و طولهای متنوع اقتصادی است. در روش دوم، هر استاد جداگانه از میلگرد بریده، عملیات حرارتی و سپس رزوهزنی میشود که برای طولها یا قطرهای خاص مناسبتر است.
در هر دو روش، رزوه نورد شده رفتار بهتری در خستگی و استحکام سطحی دارد. نکته مهم در برش از میله این است که نشانهگذاری گرید باید پس از برش روی یک سر هر استاد حک شود، چون میله مادر نشانه را فقط در فواصل مشخص دارد. استادی که نشانه گرید ندارد، در بازرسی پذیرفته نمیشود.
نمونه سفارش استادبولت تمامرزوه
استادبولت تمامرزوه ASTM A193 B7، 3/4-10 UNC، طول 4-3/4 اینچ (اندازهگیری از اولین دنده کامل تا اولین دنده کامل طبق ASME B18.31.2)، پوشش PTFE، هر استاد با دو مهره ششگوش سنگین A194 2H با همان پوشش، تعداد 400 دست، با گواهی EN 10204 نوع 3.1. مشخص کردن مبنای اندازهگیری طول از اختلاف رایج بین سازنده و خریدار جلوگیری میکند.
اشتباهات رایج
- استفاده از میله رزوهدار عمومی بدون گرید به جای استادبولت فلنجی
- سفارش طول بدون تعیین مبنای اندازهگیری
- کوتاه بودن استاد برای کشنده هیدرولیکی
- نبود نشانه گرید روی استادهای بریدهشده از میله
- رزوه UNC در قطرهای بالای یک اینچ به جای 8UN
- ترکیب استاد با پوشش PTFE و مهره سیاه یا برعکس
پرسشهای متداول
چرا استاد فلنج تمامرزوه است؟
چون مهرهها در دو سر بسته میشوند و طول قرارگیری دقیق آنها به ضخامت فلنج و گسکت بستگی دارد. رزوه کامل امکان تنظیم و استفاده یک طول برای چند حالت را میدهد.
پخ دو سر استاد برای چیست؟
برای شروع راحت مهره و جلوگیری از آسیب اولین دنده در حمل و نصب.
استاد بلندتر از نیاز ایرادی دارد؟
رزوه بیرونزده بیش از حد در معرض خوردگی و آسیب است و ممکن است با تجهیزات اطراف برخورد کند؛ اما برای کشنده هیدرولیکی طول اضافه لازم است.
مثال محاسبه طول استاد برای فلنج 6 اینچ کلاس 300
فلنج گلودار 6 اینچ کلاس 300 با سطح برآمده، ضخامتی حدود 1-7/16 اینچ دارد و با 12 استاد 3/4 اینچی بسته میشود. دو فلنج روی هم با گسکت مارپیچی حدود 1/8 اینچ پس از فشردگی، طول گیری حدود 3 اینچ میسازند. ارتفاع هر مهره سنگین 3/4 اینچ حدود 47/64 اینچ است و معمولاً یک تا سه دنده بیرونزدگی در هر سمت خواسته میشود. جمع این اعداد طولی نزدیک 4-3/4 اینچ میدهد که با جدولهای رایج طول استاد برای این فلنج همخوانی دارد. اگر قرار باشد با کشنده هیدرولیکی بسته شود، حدود یک قطر، یعنی 3/4 اینچ، به یک سمت اضافه میشود. این مثال برای فهم روش است و ضخامت دقیق فلنج و گسکت باید از استاندارد و برگه گسکت گرفته شود.
نگهداری و حمل استادبولتها
استادبولتها را با مهرههای بستهشده روی آنها و در جعبههای جداگانه بر اساس قطر، طول و گرید نگهداری کنید. بستن مهرهها روی استاد، از جدا شدن اجزای یک مجموعه و آسیب رزوه در حمل جلوگیری میکند. استادهای سیاه با روغن ضدزنگ محافظت میشوند و نباید در فضای باز بمانند؛ استادهای با پوشش PTFE در برابر ضربه حساساند و پوشش آنها در حمل نامناسب کنده میشود. برچسب هر جعبه شامل گرید، اندازه، پوشش، شماره ذوب و بچ است تا در زمان نصب یا بازرسی، ارتباط آن با گواهی برقرار باشد.
استادبولت تمامرزوه در سیستم متریک
در پروژههایی که فلنجها طبق استانداردهای اروپایی مانند EN 1092-1 ساخته شدهاند، استادها متریک هستند و قطر آنها با M مشخص میشود؛ مثلاً M16، M20 یا M24 با رزوه درشت و در قطرهای بزرگ گاهی گام 3 میلیمتر ثابت. جنس و گرید همچنان میتواند از ASTM A193M و A194M یا از استانداردهای اروپایی مانند EN 10269 انتخاب شود که فولادهایی مانند 42CrMo4 و 25CrMo4 را برای دمای بالا و پایین تعریف میکند. ترکیب استاد متریک با مهره اینچی یا برعکس، حتی در قطرهای نزدیک مانند 5/8 اینچ و M16، ممکن نیست. در واحدهایی که هر دو سیستم فلنج وجود دارد، تفکیک انبار و برچسبگذاری روشن ضروری است.
جمعبندی
استادبولت تمامرزوه ساده به نظر میرسد، اما هر استاد سه تصمیم دارد: گرید متناسب با سرویس، طول با مبنای اندازهگیری روشن و پوشش هماهنگ با مهرهها. ثبت این سه در سفارش، همراه گواهی و نشانهگذاری، از بیشتر مشکلات مونتاژ فلنج جلوگیری میکند.
کنترل ورودی استادبولت
در تحویل استادبولتها، از هر جعبه چند نمونه را بررسی کنید: نشانه گرید و سازنده روی سر استاد، طول با مبنای تعیینشده در سفارش، رزوه با گیج یا مهره همان سفارش در هر دو سر، کیفیت پخ و پیوستگی پوشش. شماره ذوب روی برچسب را با گواهی تطبیق دهید و استادهایی که نشانه ندارند یا پوشش آنها آسیب دیده را جدا کنید. این کنترل ساده چند دقیقه طول میکشد، اما از توقف مونتاژ در روزهای حساس توقف واحد جلوگیری میکند.
یادآوری نهایی
مبنای اندازهگیری طول را در هر سفارش استادبولت بنویسید.
منابع فنی
معرفی رسمی ASTM A193؛ پیشنمایش رسمی ASME B18.31.2؛ تفاوت قراردادهای طول از Portland Bolt؛ ASME PCC-1.