

پیچ تی M150 یک قطعه سفارشی سنگین است که طراحی و پذیرش آن باید بر اساس نقشه و مشخصات توافقشده انجام شود. DIN 7992 برای پیچ تی با سر بزرگ مرجع مرتبطی است، اما نباید انطباق کامل سایز M150 با دامنه ابعادی این استاندارد را ادعا کرد.
سه معیار اصلی انتخاب
نقشه سفارشی
سر، شعاع زیر سر، ساق و رزوه باید در نقشه تعریف شوند.
فرایند ساخت
جنس، فورج و عملیات حرارتی با مقطع واقعی بررسی شوند.
معیار پذیرش
آزمونها، محل نمونهگیری و حدود پذیرش پیش از ساخت تعیین شوند.
آیا M150 در دامنه DIN 7992 است؟
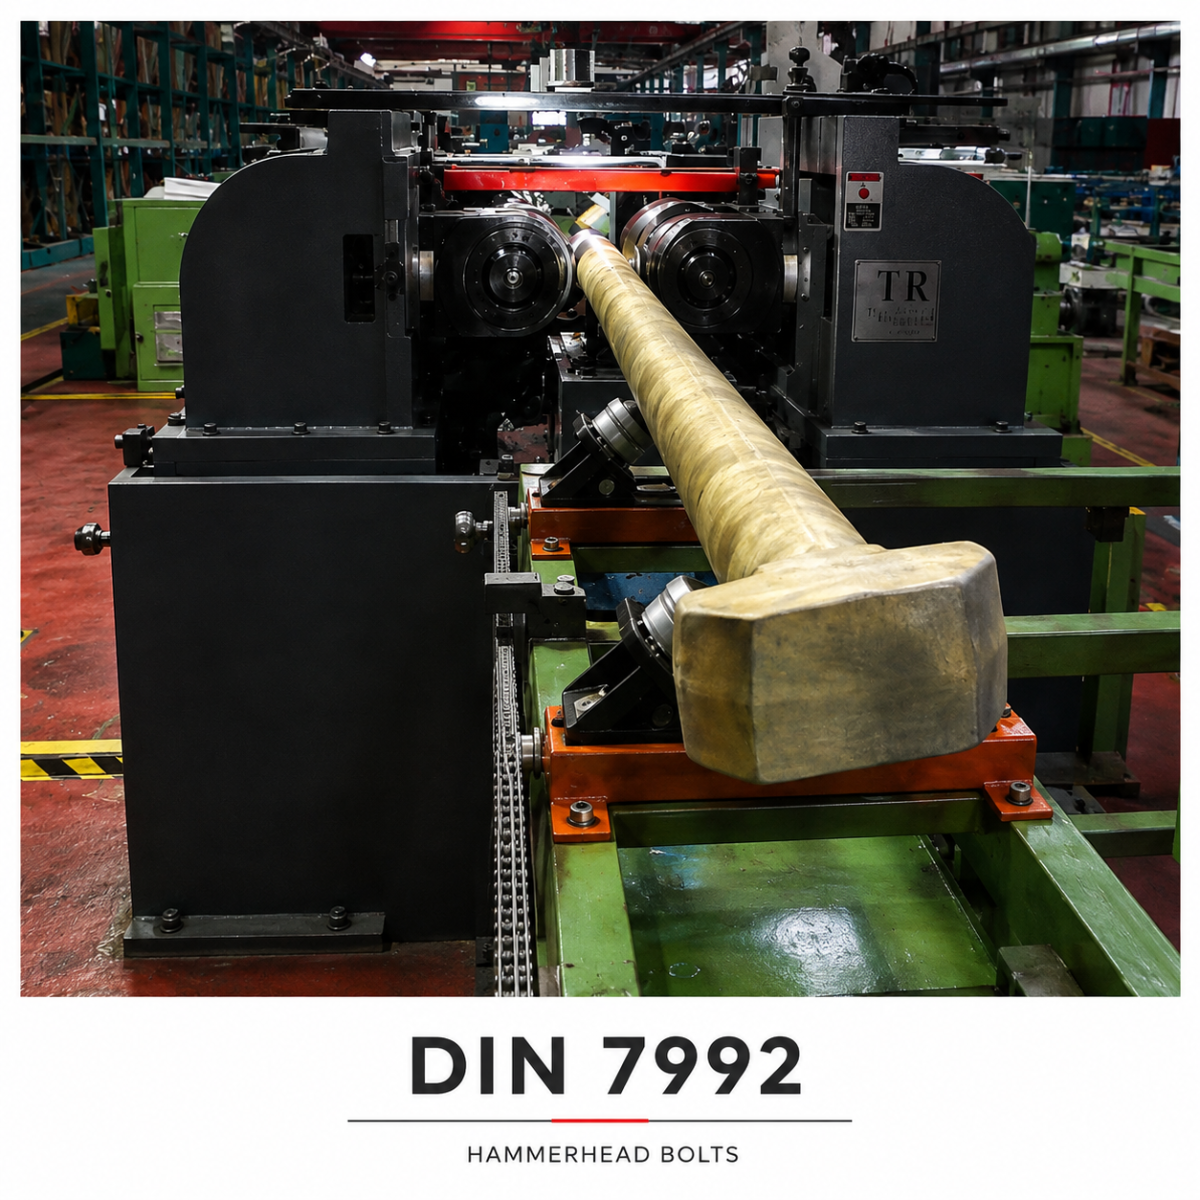
DIN 7992:2024-05 پیچهای تی با سر بزرگ در اندازه رزوه M24 تا M100×6 را پوشش میدهد. M150 خارج از این دامنه است. بزرگکردن خطی ابعاد سر M100، جدول استاندارد یا طراحی تأییدشده برای M150 ایجاد نمیکند.
در سفارش سفارشی باید قطر و گام رزوه، طول، ابعاد سر، ضخامتها، شعاعها و رواداریها روشن باشند. سازگاری با شیار یا قطعه گیرنده و مسیر انتقال نیرو نیز باید در طراحی بررسی شود.
کلاس 8.8 یا 10.9 در این قطر
دامنه اندازه ISO 898-1 مستقیماً شامل M150 نیست. نوشتن یک کلاس آشنا روی سفارش برای اثبات انطباق کافی نیست؛ خواص هدف، روش آزمون و پذیرش خارج از دامنه باید صریحاً توافق شوند.
انتخاب فولاد به سختیپذیری مقطع بزرگ، چقرمگی، دما و شرایط سرویس بستگی دارد. نام تجاری VCN را بدون کنترل شماره ماده و آنالیز، معادل قطعی یک گرید نگیرید. رسیدن به سختی سطح، بهتنهایی خواص لازم در مغز را ثابت نمیکند.
فورج گرم و ماشینکاری
فورج میتواند برای شکلدهی سر و ایجاد جریان مناسب ماده مزیت داشته باشد، اما تنها نام فرایند تضمین سلامت قطعه نیست. طراحی پیشفرم، نسبت تغییر شکل، شعاع زیر سر و کنترل عیوب اهمیت دارند.
ماشینکاری یا روش ترکیبی را نمیتوان بدون بررسی طراحی، مطلقاً نامعتبر دانست. روش ساخت باید الزامات عملکردی و بازرسی قرارداد را برآورده کند. ادعای درصد ثابت ضایعات یا مقاومت قطعی بیشتر، بدون داده همان قطعه قابل اتکا نیست.
آیا پرس ۳۰۰۰ تن الزام استاندارد است؟
خیر؛ ظرفیت لازم از اندازه رزوه بهتنهایی به دست نمیآید. هندسه پیشفرم و سر، مساحت تصویر، تنش سیلان در دما و سرعت واقعی، اصطکاک، توالی مراحل و مشخصات دستگاه در تعیین نیروی لازم نقش دارند.
برآورد اولیه نیرو، جای طراحی فرایند و تأیید توان تجهیز را نمیگیرد. تناژ بیشتر نیز تضمین پرشدن قالب یا نبود ترک داخلی نیست. دمای گرمکردن و پایان فورج باید از گرید ماده و فرایند تأییدشده تعیین شوند؛ یک بازه عمومی را دستور ساخت قطعی ندانید.
رزوهزنی، عملیات حرارتی و آزمون
انتخاب تراش یا رولزنی رزوه به جنس، حالت ماده، اندازه و تجهیزات وابسته است؛ غیرممکنبودن رولزنی را صرفاً از قطر نتیجه نگیرید. ترتیب عملیات حرارتی و رزوهزنی باید اثر اعوجاج، کیفیت سطح و خواص نهایی را در نظر بگیرد.
برنامه آزمون میتواند کنترل ابعاد و رزوه، خواص مکانیکی، سختی و آزمون غیرمخرب مناسب را در بر گیرد. محل نمونهگیری و معیار پذیرش باید مشخص باشند؛ آزمون سطحی جای بررسی ناپیوستگی داخلی را نمیگیرد و هیچ آزمونی نبود مطلق همه عیوب را تضمین نمیکند.
مدارک لازم برای استعلام ساخت
نقشه مصوب، بار و شرایط سرویس، مشخصه مواد و خواص، برنامه بازرسی، مدارک عملیات حرارتی، الزامات مهره و واشر، روش نصب و محافظت رزوه در حمل را ارائه کنید. امکان تولید و تجهیزات مورد نیاز باید برای همان سفارش تأیید شود؛ این مقاله بهتنهایی تأیید موجودبودن پرس یا ظرفیت خط تولید نیست.
مشاهده بخش مرتبط در تیتی بولت · مطالعه درباره پیچ تی DIN 186