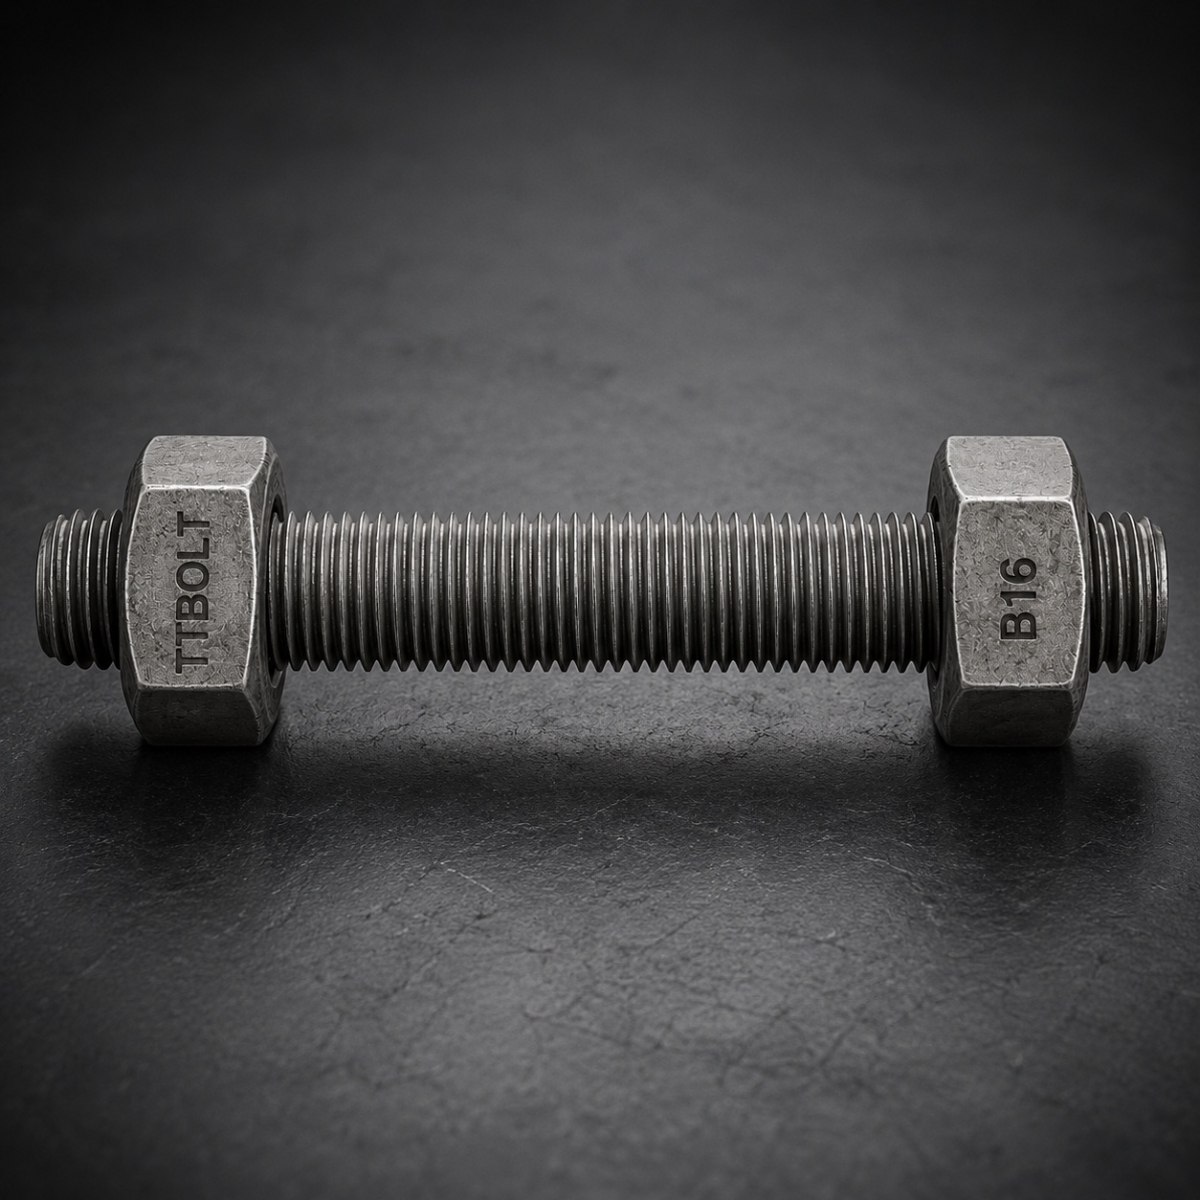
استادبولت استیل اتصالدهندهای بدون سر از فولاد ضدزنگ است که میتواند تمامرزوه یا دارای بخشهای رزوهشده باشد. در فلنجها، انتخاب گرید و کلاس باید همراه با دما، فشار، محیط خورنده و مشخصات مهره و آببند انجام شود. استنلسبودن، بهتنهایی تضمین مقاومت بیشتر یا مصونیت از خوردگی نیست.
سه معیار اصلی انتخاب
گرید و کلاس
جنس پایه را همراه حالت تولید و خواص مکانیکی مشخص کنید.
محیط سرویس
کلرید، دما و شرایط شیمیایی در انتخاب مؤثرند.
رزوه و طول
مبنای طول، سری رزوه و درگیری مهره کنترل شوند.
تفاوت B8 و B8M
در خانواده ASTM A193، گرید B8 با استنلس نوع 304 و B8M با نوع 316 ارتباط دارد. مولیبدن در 316 معمولاً مقاومت به خوردگی حفرهای را نسبت به 304 بهبود میدهد، اما B8M برای همه محیطهای دریایی، اسیدی یا کلریدی انتخاب تضمینشده نیست.
غلظت سیال، دما، شکافهای اتصال و تنش میتوانند رفتار خوردگی را تغییر دهند. انتخاب برای سرویس ترش نیز باید با محدوده کاربرد و الزامات مواد همان پروژه بررسی شود؛ عنوان استیل یا B8M بهتنهایی تأیید NACE نیست.
Class 1 و Class 2 چه تفاوتی دارند؟
در گریدهای متداول B8 و B8M، Class 1 با حالت محلولسازیشده و Class 2 با محلولسازی و کرنشسختی ارتباط دارد. این تقسیمبندی صرفاً کلاس سختی نیست. خواص Class 2 به اندازه وابسته است و باید از جدول اندازه واقعی کنترل شود.
استنلس آستنیتی مانند فولاد کوئنچ و تمپر با عملیات حرارتی سخت نمیشود. همچنین مقاومت بالاتر در دمای محیط را نمیتوان بدون بررسی به عملکرد بلندمدت در دمای بالا تعمیم داد؛ خزش، افت خواص و آرامش تنش همچنان ممکناند.
مهره، رزوه و طول استادبولت
برای نمونه، مهرههای گرید 8 و 8M از ASTM A194 در کنار گریدهای استنلس متناظر مطرح میشوند، اما نوع، کلاس، عملیات و خواص مهره باید با مشخصات اتصال تطبیق داده شوند. جنس نزدیک بهتنهایی کافی نیست.
رزوه اینچی UNC و 8UN یا رزوه متریک را با قطر، گام و کلاس مشخص بنویسید. استاندارد ابعادی استادبولت و مبنای اندازهگیری طول باید روشن باشند؛ استاندارد فلنج بهتنهایی جای مشخصات ساخت استادبولت را نمیگیرد. بیرونزدگی برابر دو سر نیز اندازهگیری نیروی بستن نیست.
ساخت و کنترل کیفیت
رزوه میتواند طبق مشخصات با برادهبرداری یا شکلدهی تولید شود. رولزنی تحت شرایط مناسب مزیتهایی دارد، اما نام فرایند بهتنهایی انطباق، مقاومت خستگی یا کیفیت نهایی را ثابت نمیکند.
گواهی مربوط به محموله، ردیابی ذوب و بچ، علامتگذاری و نتایج آزمون لازم را بررسی کنید. آزمون شناسایی مواد مانند PMI برای تطبیق ترکیب مفید است، ولی کلاس مکانیکی و سابقه کرنشسختی را بهتنهایی تعیین نمیکند. نتیجه آهنربا یا ظاهر براق نیز راه تشخیص قطعی گرید نیست.
نصب و پیشگیری از گیرپاژ
رزوهها و نشیمنها باید سالم و تمیز باشند. روانکار یا ضدگیرپاژ تنها در صورت سازگاری با سیال، دما و مشخصات نصب انتخاب شود. استفاده از آن اصطکاک را تغییر میدهد و باید در روش تعیین نیروی بستن لحاظ شود.
برای فلنج، نیروی هدف و توالی بستن باید با پیچ، گسکت، فلنج و دستور مونتاژ سازگار باشند. شکل بدون سر بهتنهایی ظرفیت بیشتر از پیچ سردار یا مقاومت ذاتی در برابر لرزش ایجاد نمیکند. سفتکردن در حالت داغ یا تحت فشار را توصیه عمومی ندانید؛ هر اقدام بهرهبرداری باید روش مصوب داشته باشد.
چکلیست سفارش استادبولت استیل
استاندارد و نسخه، گرید و کلاس، قطر و رزوه، طول و مبنای آن، تعداد و مشخصات مهره، شرایط سرویس، نیاز به آزمون تکمیلی و مدارک ردیابی را اعلام کنید. تعویض استادبولت فولاد آلیاژی با استیل، صرفاً برای کاهش زنگزدگی، بدون بررسی ظرفیت و شرایط کار انجام نشود.