بررسی تخصصی و فنی پیچ و مهرههای تاور کرین: شریان حیاتی ایمنی در سازههای عظیم

در دنیای مدرن ساختوساز، تاور کرینها به عنوان نماد پیشرفت و قدرت مهندسی شناخته میشوند. این غولهای آهنی که وظیفه جابجایی بارهای سنگین در ارتفاعات سرسامآور را بر عهده دارند، از هزاران قطعه مجزا تشکیل شدهاند. در میان این قطعات عظیم و سازههای خرپایی پیچیده، اجزایی وجود دارند که با وجود ابعاد نسبتاً کوچکشان، بار اصلی ایمنی و یکپارچگی سازه را بر دوش میکشند. این اجزای حیاتی، پیچ و مهرههای تاور کرین هستند. عدم شناخت دقیق، انتخاب نادرست یا نگهداری غیراصولی این اتصالات میتواند منجر به فاجعهبارترین حوادث کارگاهی شود. بنابراین، بررسی فنی این قطعات نه تنها یک بحث تدارکاتی، بلکه یک ضرورت مهندسی برای تمامی متخصصان حوزه ساختمان و مکانیک است.پیچ و مهره تاور کرین نوعی پیچ و مهره است که پیچ آن از نوع فیت بولت (Fit Bolt) و مهره آن هم ازنوع مهره بلند میباشد. در این نوشته شما با تاور کرین و اجزای آن آشنا می شوید و بعد از آن با انواع پیچ و مهرههای مصرفی مهم این دستگاه آشنا می شوید.
این مقاله با رویکردی کاملاً تخصصی و برای مخاطبان حرفهای تدوین شدهاست تا با عبور از مباحث سطحی، به عمق مهندسی متالورژی، استانداردهای بینالمللی و جانمایی دقیق پیچ و مهرهها در آناتومی تاور کرین بپردازد. هدف ما در اینجا کالبدشکافی دقیق سازه تاور کرین از منظر اتصالات است تا مشخص شود در هر بخش، چه نوع پیچ و مهرهای، با چه گریدی و با چه مشخصاتی باید استفاده شود تا پایداری این سازه مرتفع در برابر نیروهای برشی، کششی و لنگرهای خمشی تضمین گردد.
تاور کرین (tower crane)
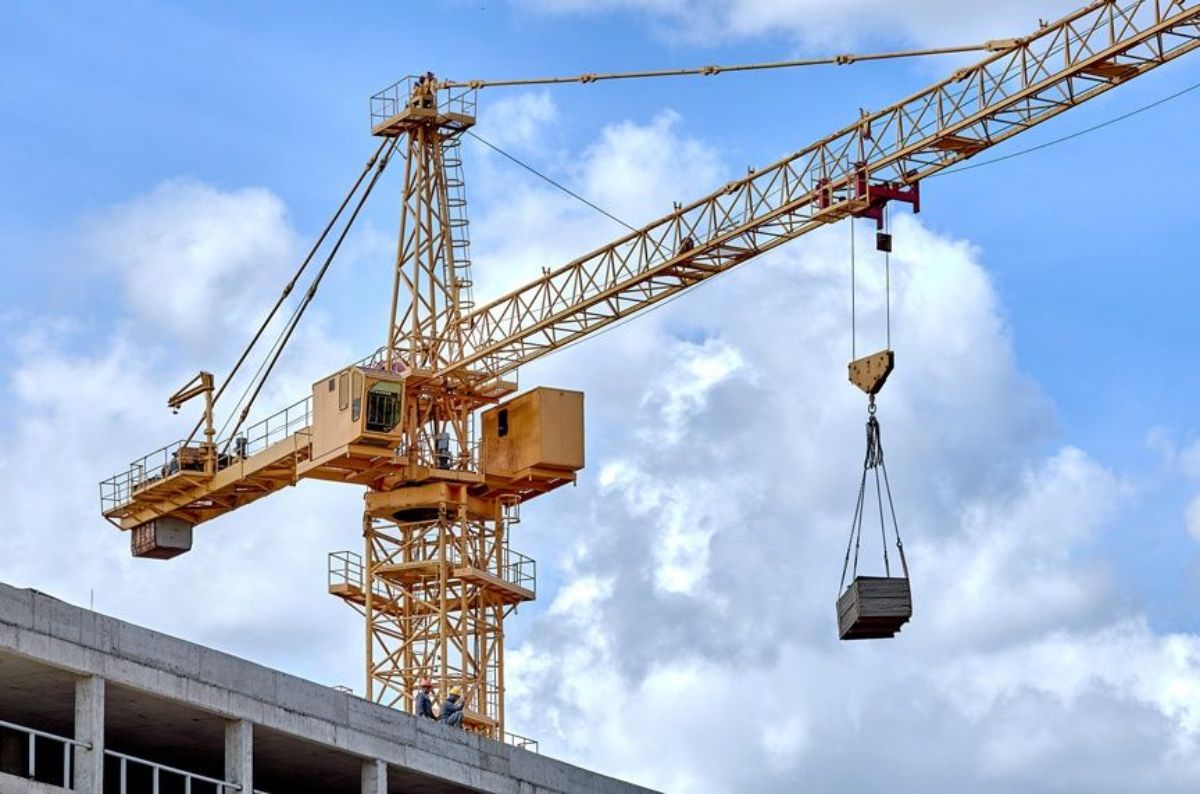
تاور کرین یا همان جرثقیلهای صنعتی ابزاریست برای بلند کردن (Lift) و جابجایی مصالح ساختمانی و کارگاهی در کارگاههای ساختمانی و صنعتی. منظورم این هست که استفاده از این نوع جرثقیل موقتی است و در پروژههای ساختمانی بیشتر مورد استفاده قرار میگیرد و بعد از اتمام پروژه جمع آوری میشود و به صاحب آن باز گرداننده میشود چرا که بیشتر تاورها کرایه میشوند. تاور کرینها مصرف بلند مدت و ثابت ندارند عموما و توسط شرکتهایی که آن را کرایه میدهند خریداری میشود و به شرکتهای ساختمانی کرایه داده میشود. ممکن است برخی از شرکتهای ساختمانی هم خودشان تاور کرین را خریداری کنند و در پروژههای خود استفاده کنند. به این دلیل و داشتن وزن بالای تاور کرین آن را به صورت تکه تکه (اپیزود) می سازند تا هم به راحتی حمل و نقل گردد و هم بتوان در دستگاهها از قطعات همدیگر استفاده کرد. یکی از دلایل مهم دیگر که باعث ساخته شدن تاور کرین به صورت تکه تکه میشود این است که پروژهای ساختمانی در ابتدا ارتفاعی ندارند و نمیتوان تاورهای غول پیکر را روی ساختمان کم ارتفاع نگه داشت. لذا استانداردهایی در طراحی تاورکرینها ایجاد شده تا با رعایت آنها بهره وری کامل از آن داشته باشیم. در اینجاست که پیچ و مهره کارایی خود را باز هم نشان میدهد و با استفاده از آنها میتوان تاورکرین را از هم جداسازی کرد و یا ارتفاع آن را کم و زیاد کرد تا با شرایط کاری هماهنگ شود. در ساخت این دستگاه از جوشکاری برای تولید قطعات استاندارد استفاده میشود با کمک کامپیوتر طرح مهندسی و فنی قطعات ایجاد میشود و در شبیه سازیهای کامپیوتری تست و نقاط پرفشار مشخص و باز طراحی میشوند تا به حد استاندارد برسند سپس قطعات به وسیله جوشکاری دقیق به هم متصل میشوند و قسمتهای اصلی شکل میگیرند. در محل کارگاه به وسیله کامیونهای حمل انتقال داده میشوند تا به وسیله پیچ و مهره روی هم بسته شوند. پیچ و مهره تاور کرین هم در مهندسی آن مد نظر قرار داده شده و با استاندارد خاص خود تولید میشود. در طول استفاده از این دستگاه ممکن است بخشهایی استهلاک داشته باشند که باید به موقع آنها را تعویض کرد. پیچ و مهرهها هم ممکن است استهلاک داشته باشند در این صورت باید آنها را تعویض کرد. در مبحث خستگی فلز ممکن است بعد از مدتی پیچ و مهرههای تاور دچار خستگی شوند که حتما توسیه میشود بعد از یک دوره کاری پیچ و مهرهها به کل تعویض و پیچ و مهرههای قدیمی بازیافت شود. حتی این مسله آنقدر مهم است که پیچ و مهرههای تعویض شده را باید دفرمه کنند و سپس آن را بازیافت کنند تا اشتباها مجدد مورد استفاده قرار نگیرند. پیچ و مهرههای تاور کرین عموما از فولادهای آلیاژی ساخته میشوند تا امنیت کاری لازم را ایجاد نمایند.
اجزای تاور کرین
اگر از ابتدا یا پایه تاورکرین به سمت بالا برویم قطعات اصلی به ترتیب زیر دیده میشود. عموما شرکتهای مختلف همین تجهیزات را برای برپایی تاور در نظر میگیرند.
1- اسکلت تاور کرین پایه تاورکرین که تمام وزن بر روی این قطعه قرار میگیرد.
2-کاج تاورکرین که این قطعه برای جایگذاری یک سکشن یا برداشتن یک سکشن کاربرد دارد
3-سکشنهای تاورکرین که باعث افزایش طول ارتفاع میشود به مجموعه ای از چند سکشن دکل میگویند
4-صفحه چرخان و متور گریبکس تاور کرین که باعث چرخش 360 درجه اتاق و بازو میشود
5-اتاقک یا کابین اپراتور
6-کالسکه یا شاریوت
7-قلاب و سیم بکسل
8-بازوی عامل یا فلش
9-بازوی تعادل یا کن فلش
10- وزنههای تعادل
اسکلت پایه تاورکرین
اسکلت پایه تاورکرین همان پایه و نگهدارنده اصلی برای تحمل بار و وزن کل تاورکرین است که سکشنها روی آن به صورت عمودی سوار میشوند را تحمل میکند. اسکلت عموما از آلیاژهایی سخت ساخته میشود تا توان تحمل وزنهای سنگین را داشته باشد.

این پایه درون بتن مسلح پیچ میشود و مانع حرکت افقی و عمودی میشود. اسکلت روی فندانسیون مناسب سوار میشود که این فندانسیون از بتن مسلح ساخته شدهاست و پایههای آن تراز است و وقتی که تاور روی آن قرار میگیرد کاملا عمود بر روی زمین است. بعد از نصب اسکلت پایه روی فندانسیون قطعات یکی پس از دیگری روی هم قرار میگیرند. تاور باید حتما عمود بر زمین باشد تا نیروی وارده در زمین خنثی شود و گر نه نیرو به بدنه تاور انتقال پیدا میکند و باعث خرابی میشود. در طول تاور کرین بستهایی به ساختمان مجاور زده میشود تا تعادل لازم برای دفع نیروهای وارده ایجاد شود.
کاج تاورکرین
همان ارتفاع دهنده یا ارتفاع گیرنده تاورکرین است که کمک میکند تا سکشنها را حذف یا اضافه کنیم. این قطعه بین سکشنها بالا و پایین میرود و این امکان را فراهم میکند تا سکشنی را حذف کنیم یا به آن اضافه کنیم. این بخش به صورت کشویی در طول سکشنها حرکت میکند و تعداد آنها را کم و زیاد میکند. این عمل باعث افزایش ارتفاع و یا کاهش ارتفاع آن میشود. دور کاج تاور راه پله مناسب برای کار کردن اپراتور ایجاد شدهاست تا به وسیله آن بتواند عمل باز و بست پیچ و مهرهها را به راحتی انجام بدهد.

سکشنهای تاورکرین
اپیزود یا سکشن یا قطعات افزایش ارتفاع تاورکرین عضوی هستند که تاور را نگه می دارند و طول آن را کم و زیاد میکنند. در واقع این سکشنها هستن که ارتفاع تاور را تعیین میکنند عموما طول هر کدام از این سکشنها 3 متر میباشد ولی شرکتهای سازنده هر یک استانداردهای خود را برای تولید دارند. سکشنها طوری ساخته میشوند که نیروهای وارده را به زمین منتقل کنند تعادل نهایی تاور باعث ایجاد نیروهای عمودی و افقی میگردد که در نهایت این نیروها باید به زمین منتقل شوند نه در عرض دستگاه. اگر همه چیز درست نصب شده باشد و حدود استاندارد رعایت شود دستگاه به درستی کار خواهد کرد.

صفحه چرخان و متور گریبکس
صفحه چرخان و متور گریبکس شامل بلبرینگهای بزرگ و متور گیریبکس میشود که میتواند از قسمت انتهایی دکل بچرخد و باعث جابجایی افقی بار شود. صفحه چرخان به وسیله اهرمهای هدایت با چرخش 360 درجه باعث انتقال بار میشوند به اندازه دو برایر طول بازوی عامل میتوان جابجایی عرضی داشت. به عنوان مثال بار کامیونی که در خیابان پارک شده باشد را به راحتی میتواند به هر قسمت از کارگاه انتقال داد و تا ارتفاع موثر تاور بالا برد. اینجاست که عظمت و کارکرد دستگاه مشخص میشود.

اتاقک یا کابین اپراتور
اتاقک یا کابین اپراتور به محیطی گفته میشود که اپراتور درون آن قرار میگیرد و حمل و نقل و جابجایی بار را به عهده میگیرد. اتاقک اپراتور همانطور که از نامش پیداست مرکز کنترل است و کاربر دستگاه از آنجا فرمان لازم را به دستگاه میدهد. کاربر هر روز باید در طول تاور بالا برود و خود را به اتاقک برساند عموما این کار دشوار است لذا در نسلهای جدید تاور دوربینهای متعدد با همکاری هوش مصنوعی باعث شدهاست کاربر دستگاه از اتاق کنترل که روی زمین است به کنترل دستگاه بپردازد.

کالسکه یا شاریوت
کالسکه یا شاریوت همان قرقره و کشویی تاورکرین است که بار روی آن عقب و جلو میرود تا نقطه فرود را مشخص کند. اپراتور دستگاه با اهرم کشویی را تغییر مکان میدهد تا نقطه فرود را مشخص کند.

قلاب و سیم بکسل
قلاب و سیم بکسل برای اتصال به بار و حمل آن است. سیم بکسلهای مختلفی جهت حمل با مورد استفاده قرار میگیرند که از مهمترین فاکتورهای آن نتاب بودن آن است چرا که اگر سیم بکسل عادی روی کار بسته شود در حمل و نقل اگر طول سیم بکسل زیاد شود بار به دور خود می چرخد که این خطراتی را به دنبال دارد.
.jpg)
بازوی عامل یا فلش
بازوی عامل یا فلش بازوی اصلی جهت جابجایی عرضی بار است که بار را در جهت عرضی نسبت به مرکز تاورکرین جابجا میکند.

بازوی تعادل یا کن فلش و وزنههای تعادل
نقطه مقابل بازوی عامل بازوی تعادل قرار دارد در عقب بازوی تعادل یک سری وزنههای تعادل قرار دارد تا بتواند توازن بار را ایجاد کند به این وسیله از ایجاد فشار شدید روی بازوی عامل کاسته میشود.

در اینجا خلاصه ای اجزای تاورکرین برای شما معرفی شد. تمام این قطعات با پیچ و مهرههای خاص به هم متصل میشوند. این پیچ و مهرهها مخصوص اتصالات تاورکرین طراحی میشوند و تولید میگردد. تی تی بولت توانایی لازم برای تولید این پیچ و مهرهها را دارد شما میتوانید انواع مختلف این پیچ و مهره را از تی تی بولت تامین نمایید. در بخش بعدی به معرفی انواع پیچ و مهره تاور می پردازیم.
متالورژی و استانداردهای ساخت در پیچ و مهرههای تاور کرین
پیچ و مهرههای مورد استفاده در صنعت تاور کرین، تفاوتهای بنیادین با اتصالات معمولی صنعتی دارند. این قطعات باید توانایی تحمل بارهای دینامیک مداوم، خستگی ناشی از سیکلهای کاری متعدد و تنشهای محیطی شدید را داشته باشند. به همین دلیل، متریال به کار رفته در آنها معمولاً از آلیاژهای فولادی با کربن متوسط یا بالا و همراه با عناصر آلیاژی نظیر کروم، مولیبدن و نیکل است. این ترکیب شیمیایی پس از عملیات حرارتی دقیق (کوئنچ و تمپر)، ساختاری مارتنزیتی پیدا میکند که سختی و استحکام کششی فوقالعادهای را ارائه میدهد.
در بحث استانداردهای بینالمللی، دو مرجع اصلی DIN آلمان و ISO نقش تعیینکنندهای دارند. برای تاور کرینها، استفاده از پیچهای با گرید ۱۰.۹ و ۱۲.۹ یک الزام غیرقابلانکار است. عدد اول در این گریدها نشاندهنده استحکام کششی نهایی (به عنوان مثال ۱۰۴۰ مگاپاسکال برای گرید ۱۰.۹) و عدد دوم نشاندهنده نسبت تنش تسلیم به استحکام کششی است. استفاده از پیچ و مهره استاندارد با گرید پایینتر (مانند ۸.۸) در نقاط حساس تاور کرین، به منزله بازی با جان انسانهاست، زیرا این پیچها در برابر بارهای ناگهانی دچار تغییر شکل پلاستیک شده و در نهایت بریده میشوند.
اهمیت تستهای غیرمخرب و مخرب در کنترل کیفیت
پیش از نصب پیچ و مهرههای تاور کرین، انجام مجموعهای از تستها برای اطمینان از سلامت متالورژیک آنها ضروری است. تست کشش برای تایید گرید واقعی پیچ، تست ضربه (Charpy V-Notch) برای سنجش چقرمگی و مقاومت در برابر شکست ترد در دماهای پایین، و تست سختیسنجی از جمله آزمونهای مخرب هستند. در کنار اینها، تستهای غیرمخرب مانند بازرسی اولتراسونیک برای یافتن ترکهای احتمالی داخلی و بازرسی ذرات مغناطیسی برای ترکهای سطحی، تضمین میکنند که پیچ هیچگونه نقص ساختاری نداشته باشد.
نقش پوششهای سطحی در طول عمر اتصالات
تاور کرینها همواره در معرض باد، باران و رطوبت هستند. بنابراین، پیچ و مهرهها نیازمند پوششهایی هستند که بدون ایجاد تردی هیدروژنی (که در گالوانیزه گرم برای گریدهای بالا محتمل است)، مقاومت به خوردگی را تامین کنند. پوششهایی مانند داکرومات (Dacromet) و ژئومت (Geomet) گزینههای ایدهآلی هستند زیرا ضخامت کمی دارند، در رزوه اختلال ایجاد نمیکنند و مقاومت بسیار بالایی در تست سالتاسپری (Salt Spray) از خود نشان میدهند. سیاه کاری (Black Oxide) تنها در صورتی مجاز است که قطعه دائماً روغنکاری شود، که در تاور کرینها عملی نیست.
آناتومی اتصالات پایه و فونداسیون: نقطه آغاز پایداری
اولین و شاید حیاتیترین نقطه اتصال در هر تاور کرین، محل اتصال سازه به زمین است. در اینجا، نیروهای فشاری و کششی به اوج خود میرسند و لنگر واژگونی باید توسط پیچهای پایه تثبیت یا آنکربولتها مهار شود. این بخش، واسطهی انتقال نیرو از دکل به فونداسیون بتنی است و هرگونه ضعف در آن، کل سازه را ناپایدار میکند.
در این بخش معمولاً از قطورترین و بلندترین پیچهای مجموعه استفاده میشود. سایز این پیچها بسته به تناژ تاور کرین و مدل آن متغیر است اما معمولاً در بازه M36 تا M52 و حتی بالاتر قرار میگیرند. این پیچها یا به صورت یکپارچه در بتن دفن میشوند (آنکربولتهای یکبار مصرف) و یا به پایههای تثبیت (Fixing Angles) متصل میگردند که قابلیت استفاده مجدد دارند. نکته کلیدی در اینجا، طول رزوه و کیفیت مهرههاست که باید توانایی تحمل پیشتنیدگی بسیار بالا را داشته باشند.
پیچهای پایه تثبیت و سکشن اصلی (Basic Mast)
پایه تثبیت که در بتن مدفون میشود، توسط چهار گروه پیچ بسیار قوی به سکشن اصلی متصل میگردد. در تاور کرینهای متداول مانند پتان (Potain) یا لیبهر (Liebherr)، این پیچها باید گرید ۱۰.۹ واقعی داشته باشند. برای مثال در یک تاور ۱۲ تن، ممکن است از پیچهایی با سایز M45 با طولهای بلند استفاده شود. سفت کردن این پیچها نیازمند ابزار دقیق ترکمتر است و نمیتوان به سفت کردن دستی اکتفا کرد.
مکانیزم انتقال نیرو در اتصالات پایه
نیروی باد و بار وارده به فلش، لنگر بزرگی در پایه ایجاد میکند که میخواهد یک طرف پایه را از زمین بلند کند و طرف دیگر را به زمین فشار دهد. پیچهای پایه دقیقاً وظیفه مقابله با نیروی بلندکننده (Uplift) را دارند. بنابراین، این پیچها دائماً تحت کشش هستند. اگر مهرهها شل شوند یا پیچ دچار خستگی شود، با هر بار جابجایی بار، ضربهای (Impact Load) به فونداسیون وارد میشود که میتواند منجر به خرد شدن بتن یا بریده شدن ناگهانی پیچها گردد.
اتصالات سکشنهای ارتفاعی (Mast Sections): ستون فقرات سازه
بدنه اصلی تاور کرین از رویهم قرار گرفتن قطعاتی به نام سکشن یا مست (Mast) تشکیل میشود. ارتفاع نهایی دستگاه وابسته به تعداد این سکشنهاست. نحوه اتصال این قطعات به یکدیگر در برندهای مختلف متفاوت است، اما استفاده از پیچ و مهرههای تاور کرین در این بخش یکی از رایجترین متدهاست (در برخی مدلها از پین استفاده میشود). کیفیت این اتصالات مستقیماً بر میزان انحراف مجاز دکل و ایستایی آن تاثیر میگذارد.
در سیستمهای اتصال پیچی، معمولاً از ۸ یا ۱۶ عدد پیچ برای اتصال هر سکشن به سکشن بعدی استفاده میشود (در چهار گوشه). این پیچها باید به شدت مقاوم باشند زیرا تنشهای برشی و کششی ترکیبی را تحمل میکنند. سایز متداول در این بخشها بسته به ابعاد سکشن (مثلاً ۱.۶ متر یا ۲ متر) بین M24 تا M39 متغیر است.
اهمیت گرید و کلاس مهره در سکشنها
در اتصال سکشنها، مهره نقش حیاتی ایفا میکند. مهره باید دارای کلاسی معادل یا بالاتر از گرید پیچ باشد (مثلاً مهره کلاس ۱۰ برای پیچ گرید ۱۰.۹). همچنین استفاده از واشرهای تخت سختکاری شده (Hardened Washers) الزامی است تا از فرو رفتن مهره یا گل پیچ به بدنه سکشن در هنگام اعمال گشتاور بالا جلوگیری شود. عدم استفاده از واشر مناسب باعث افت نیروی پیشتنیدگی (Pre-load loss) در طول زمان میشود.
فرآیند نگهداری و آچارکشی دورهای سکشنها
یکی از خطرات اصلی در سکشنهای ارتفاعی، شل شدن پیچها بر اثر لرزشهای مداوم است. پیچ و مهرههای تاور کرین در این بخش باید طبق یک برنامه زمانبندی دقیق (معمولاً ماهیانه یا پس از بادهای شدید) آچارکشی شوند. استفاده از لاکتایت (Loctite) یا مهرههای قفلی در این بخشها معمول نیست، زیرا نیاز به دمونتاژ و مونتاژ مکرر دارند؛ بنابراین تکیه اصلی بر روی اعمال گشتاور صحیح و بازدیدهای چشمی است.
گردان و کلهقندی (Slewing Ring & Cathead): قلب متحرک تاور کرین
حساسترین و پیچیدهترین بخش از نظر تنشهای وارده، سیستم گردان یا اسلوینگ رینگ است. این بخش وظیفه چرخش ۳۶۰ درجه فلش را بر عهده دارد و واسط بین قسمت ثابت (دکل) و قسمت متحرک (فلش و کنفلش) است. پیچهای به کار رفته در این قسمت تحت شدیدترین تنشهای خستگی قرار دارند و خرابی آنها معمولاً بدون هشدار قبلی و با سقوط قسمت بالایی تاور همراه است.
در این قسمت دو ردیف پیچ وجود دارد: پیچهای رینگ داخلی و پیچهای رینگ خارجی. این پیچها معمولاً دارای گرید ۱۲.۹ (فوقالعاده مستحکم) هستند و سایز آنها اغلب بین M20 تا M30 است، اما تعداد آنها بسیار زیاد است (گاهی بیش از ۵۰ عدد). تراکم بالای پیچها برای توزیع یکنواخت بار بر روی دندههای گردان ضروری است.
جدول مقایسه سایز و گرید پیچ و مهره در بخشهای مختلف تاور کرین (نمونه متداول)
| بخش تاور کرین | سایز معمول پیچ (MM) | گرید استاندارد | نوع تنش غالب | نکات ویژه |
|---|---|---|---|---|
| فونداسیون (پایه تثبیت) | M39 - M52 | 10.9 | کششی شدید | نیاز به طول رزوه بلند و مهرههای سنگین |
| سکشنهای ارتفاعی | M24 - M36 | 10.9 | کششی و برشی | استفاده از واشر سختکاری شده الزامی است |
| اسلوینگ رینگ (گردان) | M20 - M30 | 12.9 | خستگی و برشی | حساسترین نقطه؛ تعویض دورهای الزامی است |
| فلش و کنفلش (Jib) | M20 - M27 | 8.8 / 10.9 | برشی (پینها) | اغلب از پین استفاده میشود، پیچ برای قفل کردن است |
حساسیت ترکمتر در پیچهای گردان
برخلاف سایر بخشها که شاید خطای جزئی در سفت کردن قابل چشمپوشی باشد، در پیچهای اسلوینگ رینگ، رعایت دقیق گشتاور اعلام شده توسط سازنده (Manufacturer Torque Chart) حیاتی است. سفت کردن باید به صورت ضربدری (Star Pattern) انجام شود تا از تاب برداشتن رینگ جلوگیری گردد. همچنین، اکثر سازندگان توصیه میکنند که پس از هر بار دمونتاژ تاور کرین، پیچهای گردان با پیچهای نو تعویض شوند، زیرا تنش خستگی در آنها بسیار بالاست.
فلش و کنفلش (Jib & Counter-Jib): بازوهای تعادل و باربرداری
بخش افقی تاور کرین شامل بازوی عامل (Jib) و بازوی تعادل (Counter-Jib) است. اتصال این قطعات به کلهقندی (Cathead) معمولاً توسط کابلهای کششی (Tie Rods) یا میلههای صلب انجام میشود. خود قطعات فلش نیز معمولاً به صورت پین و اشپیل (Pin & Cotter Pin) به هم متصل میشوند تا سرعت مونتاژ بالا رود، اما پیچ و مهرهها همچنان نقشهای کلیدی دارند.
در محلهایی که از اتصال پیچی در فلش استفاده میشود (مثلاً اتصال ریلهای شاریوت یا برخی مهاربندها)، معمولاً از سایزهای کوچکتر مانند M16 تا M24 استفاده میشود. در اینجا هم استفاده از پیچ و مهره استاندارد با پوشش گالوانیزه یا داکرومات برای جلوگیری از زنگزدگی (به دلیل دسترسی سخت برای نگهداری) بسیار مهم است.
اتصالات کابلهای مهار (Tie Bars)
کابلها یا میلههای مهار که وزن فلش را نگه میدارند، توسط پینهای بزرگ به کلهقندی متصل میشوند. اما صفحات نگهدارنده این پینها و سیستمهای ایمنی آنها توسط پیچ و مهرههای بسیار باکیفیت بسته میشوند. شکستن یک پیچ کوچک در سیستم قفلکننده پین، میتواند باعث خروج پین و سقوط کل فلش شود. بنابراین، حتی کوچکترین پیچها در ارتفاع بالا، اهمیت استراتژیک دارند.
نقش پیچها در سیستم شاریوت (Trolley)
شاریوت که روی ریلی زیر فلش حرکت میکند، دارای چرخها و قرقرههایی است که توسط محورها و پیچها مونتاژ شدهاند. لرزش ناشی از حرکت مداوم شاریوت میتواند باعث شل شدن این اتصالات شود. استفاده از مهرههای کاسه نمدی (Nyloc Nuts) در این بخش برای جلوگیری از باز شدن ناخواسته بسیار متداول است.
کشورهای سازنده و تاثیر آن بر انتخاب پیچ و مهره
بازار جهانی تاور کرین تحت سلطه چند بازیگر اصلی است که هر کدام استانداردهای خاص خود را دیکته میکنند. شناخت خاستگاه دستگاه به انتخاب صحیح پپیچ و مهرههای تاور کرین کمک شایانی میکند. به طور کلی، رویکرد مهندسی در انتخاب اتصالات بین سازندگان اروپایی و آسیایی تفاوتهایی دارد که در زمان تامین قطعات یدکی باید مدنظر قرار گیرد.
در اروپا، برندهایی مانند پتان (فرانسه) و لیبهر (آلمان) پیشرو هستند. این شرکتها از استانداردهای سختگیرانه DIN و EN پیروی میکنند. پیچهای مصرفی در این دستگاهها معمولاً دارای رزوههای دقیق متریک و گریدهای بسیار بالای آلیاژی هستند. تلورانسهای ساخت در این پیچها بسیار کم است و جایگزینی آنها با نمونههای متفرقه بازاری اکیداً ممنوع است.
چین و تغییر معادلات بازار
در دهههای اخیر، شرکتهای چینی مانند زوملاین (Zoomlion) و ایکسسیامجی (XCMG) سهم بزرگی از بازار را تصاحب کردهاند. بسیاری از این شرکتها تکنولوژی خود را از اروپا (مانند خرید تکنولوژی پتان توسط برخی شرکتهای چینی) اقتباس کردهاند. با این حال، استانداردهای متریال در چین (GB Standard) ممکن است تفاوتهای جزئی با استانداردهای اروپایی داشته باشد. نکته مهم برای مالکان تاور کرینهای چینی این است که هنگام خرید پیچ و مهره یدکی، حتماً تطابق گرید فولاد چینی با معادلهای بینالمللی را بررسی کنند تا دچار افت کیفیت در اتصالات نشوند.
نتیجهگیری
پیچ و مهرههای تاور کرین، قطعاتی مصرفی نیستند، بلکه عناصر سازهای هستند که ایمنی کل پروژه ساختمانی به آنها وابسته است. از فونداسیون که نیازمند آنکربولتهای عظیم M52 است تا سیستم گردان که با پیچهای دقیق M24 گرید ۱۲.۹ مهار میشود، هر اتصال داستانی از مهندسی دقیق و محاسبه نیروها دارد. بررسی ما نشان داد که استفاده از پیچ و مهره استاندارد با گریدهای ۱۰.۹ و ۱۲.۹، رعایت دقیق گشتاور بستن، و توجه به پوششهای ضد خوردگی مانند داکرومات، الزاماتی هستند که هیچ مهندسی نباید از آنها چشمپوشی کند.
برای متخصصان و مدیران ماشینآلات، پیام نهایی این مقاله روشن است: صرفهجویی در خرید پیچ و مهره برای تاور کرین، پرهزینهترین اشتباه ممکن است. تهیه قطعات از منابع معتبر، انجام تستهای متالورژیک دورهای و رعایت دقیق دستورالعملهای مونتاژ، تنها راه تضمین کارکرد ایمن این غولهای آهنی است. ایمنی تاور کرین نه در بزرگی فلش آن، بلکه در کیفیت کوچکترین پیچهای آن نهفته است.
چرا اتصالات تاور کرین با هر اتصال دیگری فرق دارند
در بیشتر سازهها، اتصال یک بار بسته میشود و تا پایان عمر سازه دستنخورده میماند. در تاور کرین سه شرط همزمان برقرار است که در کمتر جایی کنار هم دیده میشوند:
- اتصال بارها باز و بسته میشود. کرین نصب، بالابری، جمعآوری و دوباره در پروژهی بعدی نصب میشود. هر چرخه، فرصتی برای آسیب رزوه و افت خواص است.
- بار دینامیکی و نوسانی است. هر حرکت بار، هر چرخش گردان و هر وزش باد، دامنهی تنش روی پیچها میسازد. اینجا خستگی — نه بار استاتیک — مکانیزم غالب خرابی است.
- پیامد خرابی جانی است. برخلاف اکثر اتصالات صنعتی، اینجا حاشیهای برای «کمی ضعیفتر» وجود ندارد.
خستگی: چرا پیچ سالم بهنظر میرسد و نیست
در بار نوسانی، پیچ میتواند در تنشی بسیار پایینتر از ظرفیت استاتیکش بشکند. سه واقعیت که این را کنترل میکنند:
- پیشبار بالا، دامنهی تنش نوسانی روی پیچ را کم میکند. این نکتهی ضدشهودی اما کلیدی است: اتصال پیشتنیدهی درست، بار خارجی را عمدتاً از طریق کاهش فشار میان قطعات جذب میکند و تنها بخش کوچکی از آن بهصورت نوسان به پیچ میرسد. اتصال شل، تمام نوسان را به پیچ منتقل میکند — و همین عامل اصلی شکست خستگی است.
- ترک از ریشهی رزوه یا شعاع زیر سر شروع میشود، چون آنجا تمرکز تنش است. به همین دلیل رزوهی رولشده (نه تراشیده) در این کاربرد اهمیت دارد.
- ترک خستگی تا لحظهی آخر پنهان است. سطح شکست خستگی تا بخش بزرگی از مقطع پیش میرود بدون آنکه از بیرون چیزی دیده شود. به همین دلیل آزمون غیرمخرب — که در متن بالا هم به آن اشاره شده — در این کاربرد یک رویهی معمول است، نه احتیاط اضافه.
نظام اتصال پیشتنیدهی سازهای: پیچ، مهره و واشر یک مجموعهاند
در اتصالات پیشتنیدهی سازهای، سه قطعه یک سیستم را میسازند و جدا از هم انتخاب نمیشوند. نمونهی متعارف این نظام در اروپا، خانوادهی HV است: پیچ DIN 6914، مهره DIN 6915 و واشر سختکاریشده DIN 6916. جدول زیر از دادههای تأییدشدهی کاتالوگ فنی تیتیبولت نشان میدهد این سه چطور با هم جور شدهاند:
| سایز | آچارخور پیچ DIN 6914 | آچارخور مهره DIN 6915 | ارتفاع مهره | قطر خارجی واشر DIN 6916 | ضخامت واشر |
|---|---|---|---|---|---|
| M12 | 22 | 22 | 10 | 24 | 3 |
| M16 | 27 | 27 | 13 | 30 | 4 |
| M20 | 32 | 32 | 16 | 37 | 4 |
| M22 | 36 | 36 | 18 | 39 | 4 |
| M24 | 41 | 41 | 19 | 44 | 4 |
| M27 | 46 | 46 | 22 | 50 | 5 |
| M30 | 50 | 50 | 24 | 56 | 5 |
| M36 | 60 | 60 | 29 | 66 | 6 |
دادهها از کاتالوگ فنی تأییدشده. این خانواده از M12 تا M36 تعریف شده است.
تأکید میکنیم که این جدول نظامِ اتصالات پیشتنیدهی سازهای را معرفی میکند. اینکه در هر مدل تاور کرین کدام استاندارد و کدام گرید به کار میرود، در دفترچهی همان دستگاه مشخص شده و همان مرجع است.
آچارکشی دورهای: چرا و چگونه
در متن بالا به نگهداری و آچارکشی سکشنها اشاره شده. منطقش این است که پیشبار پس از نصب اولیه به چند دلیل افت میکند:
- نشست سطوح. ناهمواریهای میکروسکوپی سطوح تماس زیر بار صاف میشوند و طول فشردهی مجموعه کم میشود.
- نشست پوشش. لایهی پوشش زیر فشار کمی فشرده میشود.
- چرخههای بار و دما.
به همین دلیل، آچارکشی مجدد پس از مدت کوتاهی از نصب یک رویهی متعارف است، و سپس در بازههای دورهای تکرار میشود. سه قاعده:
- بازه و مقدار گشتاور را از دفترچهی سازنده بردارید، نه از جدول عمومی و نه از تجربهی دستگاه دیگر.
- ابزار کالیبره — آچار گشتاورسنجی که از تاریخ کالیبراسیونش گذشته، عددی میدهد که معنا ندارد.
- ثبت کنید. تاریخ، گشتاور، ابزار و اپراتور. سابقهی آچارکشی بخشی از پروندهی ایمنی دستگاه است.
معیارهای تعویض: چه زمانی پیچ باید دور انداخته شود
در این کاربرد، پیچ یک قطعهی مصرفی است. هر یک از این نشانهها یعنی تعویض، نه تعمیر:
- هر نوع تغییر شکل دائمی — کشیدگی، خمیدگی، گردشدن گوشهی سر.
- آسیب رزوه — حتی موضعی. رزوهی آسیبدیده اصطکاک را غیرقابلپیشبینی میکند، یعنی گشتاور دیگر به پیشبار مشخصی تبدیل نمیشود.
- خوردگی حفرهای یا کاهش محسوس مقطع.
- ناخوانا شدن علامت گرید. قطعهی بیهویت در اتصال بحرانی مصرف نمیشود.
- رسیدن به تعداد چرخههای مجاز نصب اگر دفترچه چنین حدی تعیین کرده.
- هر اثر حرارت یا جوش. جوشکاری روی پیچ سازهای، عملیات حرارتی آن را از بین میبرد.
خرید: چه چیزی را نباید بهینه کرد
متن بالا به تفاوت کشورهای سازنده و تأثیرش بر انتخاب اشاره کرده. چارچوب تصمیم از دید ایمنی روشن است:
- مطابقت با دفترچهی سازنده — غیرقابل مذاکره.
- مدارک قابل ردیابی — گواهی مواد و گزارش آزمون مربوط به همان بچ، نه یک گواهی عمومی.
- علامتگذاری خوانا روی هر قطعه.
- یکنواختی محموله — همهی قطعات یک بچ، نه محمولهی ترکیبی از چند منبع.
- مجموعهی کامل — پیچ، مهره و واشر از یک سیستم.
قیمت آخرین معیار در این فهرست است. سهم این قطعات از هزینهی یک تاور کرین ناچیز است و صرفهجویی روی آنها منطق اقتصادی ندارد.
برای استعلام و تأمین اتصالات مطابق مشخصات دستگاه با کارشناسان تیتیبولت تماس بگیرید.
سوالات متداول
آیا میتوان پیچ تاور کرین را با معادل جایگزین کرد؟
خیر. باید دقیقاً مطابق دفترچهی سازندهی همان دستگاه باشد — همان گرید، همان استاندارد و همان طول. تعیین معادل، تصمیم سازنده است نه خریدار یا نصاب.
چرا پیشبار در اتصال دینامیکی اینقدر مهم است؟
چون اتصال پیشتنیدهی درست، بار خارجی را عمدتاً از طریق کاهش فشار میان قطعات جذب میکند و تنها بخش کوچکی بهصورت نوسان به پیچ میرسد. اتصال شل، تمام نوسان را به پیچ منتقل میکند.
چرا باید دوباره آچارکشی کرد؟
چون پس از نصب، نشست سطوح و پوشش و چرخههای بار و دما پیشبار را کم میکنند. بازه و مقدار گشتاور باید از دفترچهی سازنده گرفته شود.
آیا پیچ تاور کرین قابل استفادهی مجدد است؟
تا زمانی که هیچیک از معیارهای تعویض برقرار نباشد و دفترچه اجازه دهد. تغییر شکل دائمی، آسیب رزوه، خوردگی، ناخوانا شدن علامت یا هر اثر جوش یعنی تعویض.
چرا ترک خستگی دیر دیده میشود؟
چون تا بخش بزرگی از مقطع پیش میرود بدون اینکه از بیرون چیزی دیده شود. به همین دلیل آزمون غیرمخرب در این کاربرد رویهی معمول است.
آیا روانکاری رزوه پیش از بستن مجاز است؟
فقط اگر دستورالعمل آن را در نظر گرفته باشد. روانکار اصطکاک را کم میکند و با همان گشتاور پیشبار بیشتری میدهد، گاهی تا حد کشیدن پیچ به ناحیهی تسلیم.