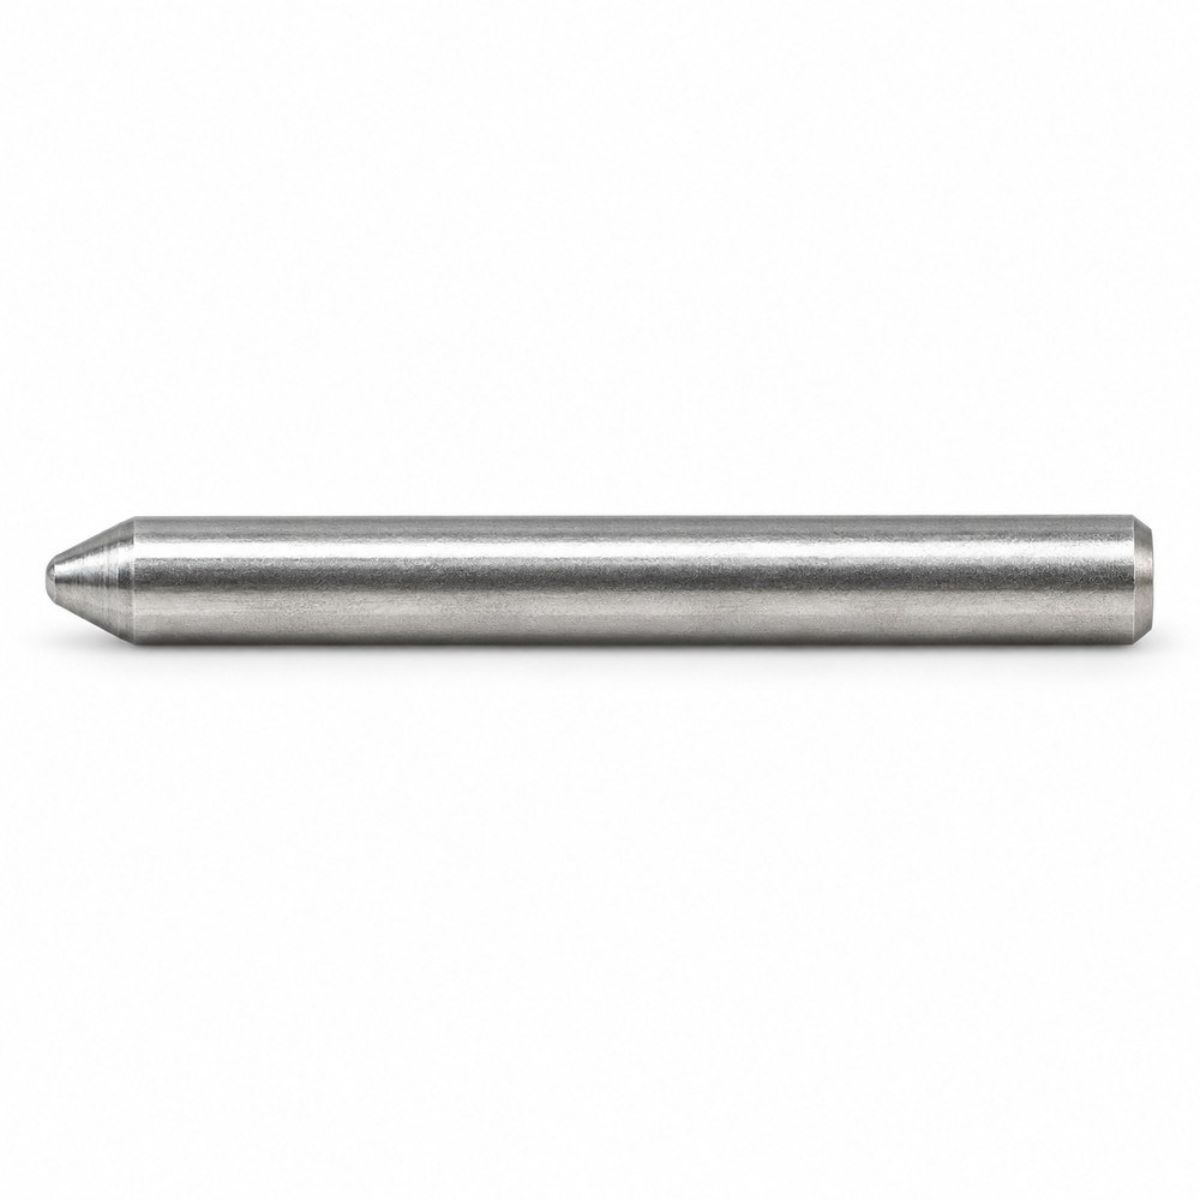
پین جوش داده شده معمولاً به پین فلزی اشاره دارد که روی یک سطح جوش داده شدهاست. این اغلب به عنوان وسیله ای برای اتصال یا محکم کردن چیزی به آن سطح انجام میشود. پینهای جوش داده شده معمولا در کاربردهای صنعتی و ساختمانی استفاده میشوند. به عنوان مثال، یک پین جوش داده شده ممکن است برای محکم کردن یک قطعه ماشین به یک کف بتنی استفاده شود. آنها همچنین میتوانند در کاربردهای خودرویی مانند محکم کردن سپر روی قاب خودرو استفاده شوند.
فرآیند جوشکاری مورد استفاده برای اتصال پین به جنس پین و سطحی که به آن متصل شدهاست بستگی دارد. به طور معمول، یک فرآیند جوشکاری تخصصی، مانند جوشکاری قوسی تنگستن گاز (GTAW) یا جوشکاری قوس فلزی گازی (GMAW) برای اطمینان از اتصال قوی و پایدار استفاده میشود.
-1991/DIN 32500(-2)-1991.jpg) | -1975/DIN 32500(-4)-1975.jpg) | -1991/DIN 32501(-1)-1991.jpg) |
|---|---|---|
| DIN 32500(-2)-1991 | DIN 32500(-4)-1975 | DIN 32501(-1)-1991 |
-1991/DIN 32501(SA)-1991.jpg) | ||
| DIN 32501(SA)-1991 |
پین جوشی: نگهدارندهای بدون رزوه
پین جوشی میلهای فلزی است که یک سرش روی سطح جوش میشود و بدنهاش بیرون میماند. برخلاف پیچ جوشی، رزوه ندارد؛ کارش موقعیتدهی، نگهداشتن یا تکیهگاه شدن است، نه ایجاد اتصال پیشتنیده.
کاربردهای تکرارشوندهاش سه دسته است:
- نگهداشتن عایق و پوشش. پین روی جدار مخزن، کانال یا کوره جوش میشود، عایق روی آن رانده میشود و با یک واشر قفلشو ثابت میگردد. پرحجمترین کاربرد این قطعه در صنعت است.
- موقعیتدهی و راهنما. پین بهعنوان مرجع مکانی قطعهی بعدی عمل میکند — سادهتر و ارزانتر از ماشینکاری یک برجستگی.
- اتصالهای سبک. همانطور که در متن بالای صفحه آمده، از محکمکردن قطعهی ماشین روی کف تا نگهداشتن قطعات در کاربرد خودرویی.
روش جوش: توضیح دقیقتر
متن بالای صفحه از فرآیندهای GTAW و GMAW نام برده است. این دو، فرآیندهای جوش قوسی عمومیاند و در نصب موردی و تعمیراتی پین به کار میروند. ولی در تولید انبوه و در نصب عایق، دو فرآیند اختصاصیتر غالباند که خوب است بشناسید:
- جوش پین با قوس کشیده (Drawn Arc Stud Welding). پین ابتدا به سطح میچسبد، کمی بلند میشود تا قوس برقرار گردد، دو سطح ذوب میشوند و بعد پین با فشار در حوضچه فرو میرود. نفوذ خوبی میدهد و برای ورق ضخیمتر و پین قطورتر مناسب است.
- جوش تخلیه خازنی (Capacitor Discharge). انرژی ذخیرهشده در خازن در چند میلیثانیه تخلیه میشود. حرارت ورودی بسیار کم است، پس روی ورق نازک کار میکند و پشت ورق تقریباً اثری نمیگذارد — مزیتی که در ورق نمایان و سطوح رنگشده تعیینکننده است.
انتخاب فرآیند، انتخاب مهندسی است و به سه چیز بستگی دارد: ضخامت ورق پایه، قطر پین، و اینکه اثر حرارتی روی سطح پشت قابل قبول است یا نه.
ضخامت ورق پایه: عدد تعیینکننده
در جوش پین، مهمترین محدودیت نسبت قطر پین به ضخامت ورق است:
- ورق نازکتر از حد — حرارت از پشت عبور میکند و ورق سوراخ میشود یا اثر حرارتی روی سطح پشت ظاهر میگردد. راهحل، فرآیند تخلیه خازنی یا پین کمقطرتر است.
- پین قطورتر از حد ظرفیت دستگاه — نفوذ ناکافی میشود و جوش در آزمون خمش میشکند.
یک نکتهی جانبی ولی پرتکرار: پوشش ورق. جوش پین روی ورق گالوانیزه انجامپذیر است ولی پارامترها متفاوت است و کیفیت پایدار، تنظیم اختصاصی میخواهد. روی ورق رنگشده، محل جوش باید تا فلز پایه تمیز شود.
استانداردها و چرا جدول ابعاد در این صفحه نیست
شمارههایی که در جدول تصویری بالای همین صفحه آمده — DIN 32500 در بخشهای مختلف و DIN 32501 شامل فرم SA — خانوادهی پینهای جوشی را پوشش میدهند. الگوی «شمارهی استاندارد + شماره یا حرف بخش» در این خانواده یعنی هر فرم، هندسهی متفاوتی دارد.
در سفارش، ذکر بخش یا حرف فرم ضروری است. «DIN 32500» بدون شمارهی بخش، چند قطعهی متفاوت را در بر میگیرد.
بازرسی: آزمون خمش، معیار اصلی
در جوش پین، معیار پذیرش استانداردِ صنعتی آزمون خمش است و منطقش زیبا و ساده است:
- پین را با ضربه یا اهرم به زاویهی مشخصی خم میکنند.
- اگر جوش سالم باشد، پین خم میشود ولی جوش نمیشکند — یعنی جوش از خود پین قویتر است، که هدف طراحی است.
- اگر جوش از محل اتصال جدا شود، نفوذ ناکافی بوده و پارامترها باید اصلاح شوند.
کنار این، دو کنترل چشمی همیشه ارزش دارند:
- حلقهی فلز (Fillet) دور پای پین باید یکنواخت و کامل باشد. حلقهی ناقص از یک طرف یعنی پین کج بوده یا تماس یکنواخت نبوده.
- عمود بودن — پین کج، عایق را نامرتب نگه میدارد و در کاربرد موقعیتدهی، خطا را به قطعهی بعدی منتقل میکند.
جنس و هماهنگی با ورق پایه
در جوش پین، جنس پین باید با جنس ورق پایه جوشپذیر باشد. چند قاعده:
- فولاد کمکربن روی فولاد کمکربن — حالت پایه و بیدردسر.
- استنلس روی استنلس — رایج در نصب عایق مخازن و تجهیزات صنایع غذایی و شیمیایی.
- استنلس روی فولاد ساده — ممکن است، ولی هم پارامتر جوش خاص میخواهد و هم در محیط مرطوب زوج گالوانیکی میسازد.
- آلومینیوم — فرآیند و تجهیزات جداگانهای لازم دارد و با تنظیمات فولاد انجام نمیشود.
در کاربرد عایق، واشر قفلشو (Speed Washer) هم بخشی از مجموعه است و جنسش باید با پین هماهنگ باشد؛ واشر فولادی روی پین استنلس در محیط مرطوب، همان مسئلهی گالوانیکی را در مقیاس کوچک تکرار میکند.
راهنمای سفارش
- شماره استاندارد و بخش یا حرف فرم — «DIN 32500» بهتنهایی کافی نیست.
- قطر و طول پین
- جنس پین — و جنس ورق پایه، تا جوشپذیری بررسی شود.
- ضخامت ورق پایه — تعیینکنندهی فرآیند جوش.
- واشر قفلشو اگر برای نصب عایق است.
- مقدار و زمانبندی تحویل.
برای استعلام موجودی و قیمت با کارشناسان تیتیبولت تماس بگیرید.
مجموعهی نصب عایق: پین تنها نیست
در پرکاربردترین کاربرد این قطعه — نگهداشتن عایق — پین یکی از سه جزء است و انتخاب هر سه باید با هم انجام شود:
- پین. طولش باید از ضخامت عایق بیشتر باشد، ولی نه آنقدر که ته پین بیرون بماند و به لایهی رویه یا به دست کارگر گیر کند.
- واشر قفلشو (Speed Washer). واشری با زبانههای فنری که روی پین رانده میشود و برنمیگردد. قطر خارجیاش باید متناسب با تراکم عایق باشد — واشر کوچک، داخل عایق نرم فرو میرود و کاری نمیکند.
- در برخی کاربردها، کلاهک یا صفحهی پهن برای پخش بار روی عایق نرم یا برای مهار لایهی رویه.
پنج خطای رایج
- جوش روی سطح آلوده. روغن، زنگ و رنگ کیفیت جوش را نوسانی میکنند. تمیزکردن تا فلز پایه شرط اول است.
- پارامتر ثابت برای ضخامتهای مختلف. تنظیمی که روی ورق ۳ میلیمتری جواب میدهد، ورق ۱ میلیمتری را سوراخ میکند.
- نگرفتن آزمون خمش در ابتدای شیفت. پارامترها با تغییر برق، سایش گیره و تعویض رول پین جابهجا میشوند. یک نمونه در شروع کار، ساعتها دوبارهکاری را جلو میگیرد.
- جوش پین کج. در نصب عایق، پین کج واشر را یکطرفه نگه میدارد؛ در موقعیتدهی، خطا را به قطعهی بعدی منتقل میکند.
- ناهماهنگی جنس پین و واشر. واشر فولادی روی پین استنلس در محیط مرطوب، زوج گالوانیکی کوچکی میسازد که از نقطهی تماس شروع میشود.
جمعبندی
پین جوشی قطعهای ارزان با نقشی مشخص است: نگهداشتن و موقعیتدهی، بدون رزوه و بدون پیشبار. سه چیز را نگه دارید: فرآیند جوش را از ضخامت ورق پایه انتخاب کنید — تخلیه خازنی برای ورق نازک و قوس کشیده برای ضخیمتر؛ آزمون خمش معیار پذیرش است و جوش سالم یعنی پین خم شود نه جوش بشکند؛ و شمارهی بخش یا حرف فرم را در سفارش ذکر کنید چون «DIN 32500» بهتنهایی چند قطعهی متفاوت را در بر میگیرد.
سوالات متداول
پین جوشی چه تفاوتی با پیچ جوشی دارد؟
پین جوشی رزوه ندارد و کارش موقعیتدهی یا نگهداشتن است؛ پیچ جوشی رزوه دارد و با مهره اتصال پیشتنیده میسازد.
پرکاربردترین استفادهی پین جوشی چیست؟
نگهداشتن عایق روی جدار مخزن، کانال و کوره؛ پین جوش میشود، عایق روی آن میرود و با واشر قفلشو ثابت میگردد.
کدام فرآیند جوش برای ورق نازک مناسب است؟
تخلیه خازنی (Capacitor Discharge)، چون حرارت ورودی بسیار کم است و پشت ورق تقریباً اثری نمیگذارد.
از کجا بفهمیم جوش پین سالم است؟
از آزمون خمش. جوش سالم یعنی پین خم میشود ولی جوش نمیشکند. جدا شدن از محل جوش یعنی نفوذ ناکافی.
روی ورق گالوانیزه میشود پین جوش داد؟
بله ولی پارامترهای جوش متفاوت است و کیفیت پایدار، تنظیم اختصاصی میخواهد. روی ورق رنگشده، محل جوش باید تا فلز پایه تمیز شود.
چرا در این صفحه جدول ابعاد نیست؟
چون دادهی ابعادی DIN 32500 و DIN 32501 در پایگاه تأییدشدهی ما ثبت نشده و ما هیچ عدد ابعادی بدون مرجع منتشر نمیکنیم.