پیچ سرمته ای
Self Drilling screw
مقدمه ای بر پیچ سرمته ای
پیچهای سرمته ای کاربردهای منحصر به فردی دارند توانایی سوراخ کردن فلز و ایجاد رزوه و بسته شدن را یک باره به ارمغان می آورند. این پیچها با نوک مته ای خود به راحتی فلز را سوراخ میکند و همزمان در همان چرخش عمل رزوه زنی را شروع میکند و دوباره در همان چرخش روی کار بسته میشود. شما فقط کافیست از تجربه خود استفاده کنید و پیچ سرمته ای مناسب کار هود را انتخاب کنید و باقی کار را به این پیچ واگذار کنید. پیچهای سرمته ای به روش فورج سرد تولید میشوند و پوشش های آنها عموما گالوانیزه سرد است.
پیچ سرمته ای سر ششگوش
پیچ سرمته ای سر ششگوش نوعی پیچ مته ای پر کاربرد است که در صنایع ساختمانسازی اتصالات سریع ایجاد میکند این پیچ به راحتی درون آچار بکس مخصوص خود که به دستگاه دریل با سرعت کم ولی پرقدرت متصل میشود و بدون اینکه از جای خود در برود به راحتی روی کار می نشیند و هم سوراخ کاری میکند و هم دنده میکند و هم اتصال را برقرار میکند آن هم در یک بار. این پیچ بسیار سرعت نصب را بالامیبرد و همچنین کیفیت کار عالیست و حتی کیفیت نصب یک پیچ با پیچ بعدی تفاوتی ندارد. پیچ سرمته ای ششگوش چون از جنس آهن است به راحتی به آهنربای درون آچار بکس می چسبد و در شرایط سخت نصب بسیار عالی عمل میکند. ممکن است این پیچ از استنلس استیل هم تولید بشود پیشنهاد می کنیم از آلیاژ A2 یا استیل 314 استفاده کنید تا پیچ مته ای شما بازهم به وسیله آهنربای آچار مخصوص بچسبد و راحت کار کنید.
| DIN 7504(K)-1982 | DIN 7504(K)-1995 |
|---|---|
-1982/DIN 7504(K)-1982.jpg) | -1995/DIN 7504(K)-1995.jpg) |
| DIN 7504(L)-1982 | DIN 7504(L)-1995 |
-1982/DIN 7504(L)-1982.jpg) | -1995/DIN 7504(L)-1995.jpg) |
| DIN EN ISO 15480(E)-2018 | |
-2018/DIN EN ISO 15480(E)-2018.jpg) |
پیچ سرمته ای چهارسو کونیک و ساده
پیچ سرمته ای چهارسو در مکانهایی کاربرد دارند که برای بسته شدن نیاز به فشار زیاد ندارد. این پیچ به راحتی با یک پیچ گوشتی برقی چهارسو بر روی کار بسته میشود و اتصال خوبی ایجاد میکند. پیچ سرمته ای چهارسو ساده در محلهایی نصب میشود که بیرون زدگی گل پیچ از سطح مشکلی در کار ایجاد نکند. اما در عوض در مکانهایی که شما بعد از بستن پیچ نیاز به یک سطح صاف دارید باید از پیچ سرمته ای کونیک سرتخت استفاده کنید. پیچ سرمته ای کونیک سر تخت بعد از بسته شدن روی کار سطح سافی به شما تحویل میدهد. پیچهای سرمته ای کونیک سرعدسی نیز سطح کمی با ارتفاع ایجاد میکند اما ارتفاع ایجاد شده کمتر از پیچ سرمته ای ساده است و اینکه در پیچهای سرعدسی آچار خور بهتری داریم که بتوانیم به راحتی پیچ را ببندیم.
| DIN 7504(M)-1995 | DIN 7504(N)-1982 | DIN 7504(O)-1995 |
|---|---|---|
-1995/DIN 7504(M)-1995.jpg) | -1982/DIN 7504(N)-1982.jpg) | -1995/DIN 7504(O)-1995.jpg) |
| DIN 7504(P)-1982 | DIN 7504(Q)-1982 | DIN 7504(R)-1995 |
-1982/DIN 7504(P)-1982.jpg) | -1982/DIN 7504(Q)-1982.jpg) | -1995/DIN 7504(R)-1995.jpg) |
| DIN EN ISO 15481-2000 | DIN EN ISO 15482-2000 | DIN EN ISO 15483-2000 |
 |  |  |
پیچهای ماشینی سر شش گوش ماشینی با رزوه اتومات
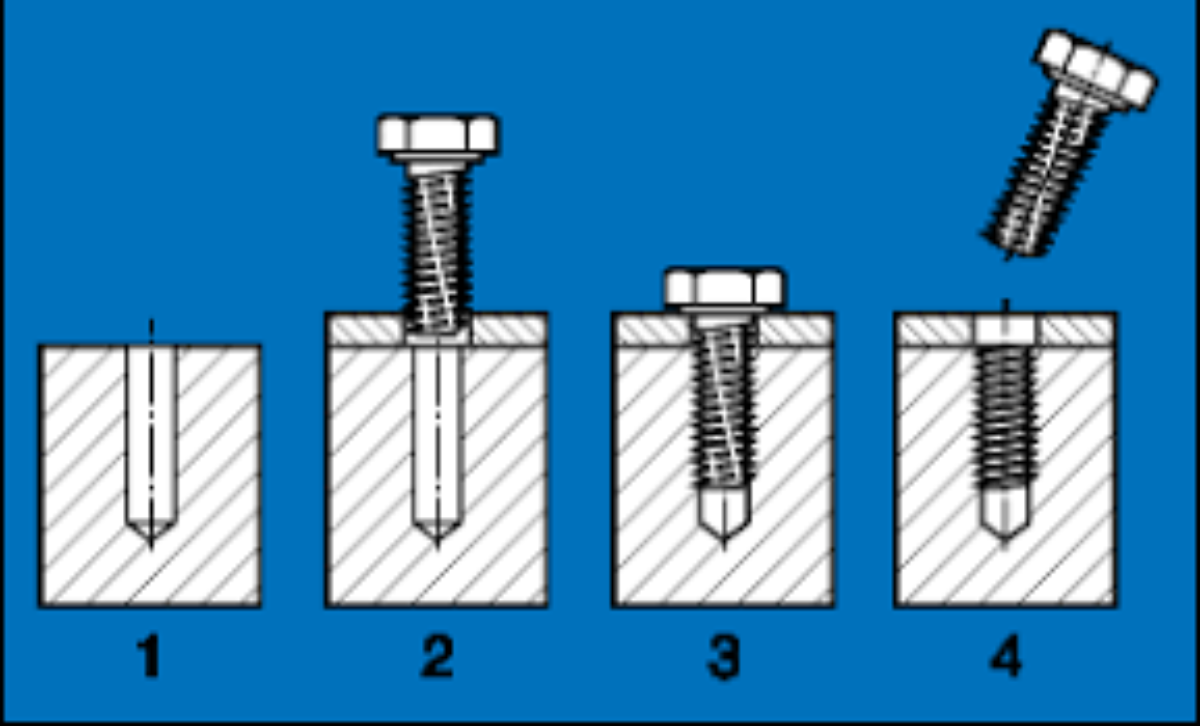
این پیچها با دنده پیچهای ماشینی طراحی شدهاند که با شیاری که دارند به صورت اتوماتیک دنده را ایجاد میکنند. این پیچها را با پیچهای قفلی اشتباه نگیرید. پیچهای قفلی سطح مقطع مثلث دارند و بعد از سفت شدن در جای خود به راحتی باز نمیشوند. همانطور که در شکل آبی رنگ پایین می بینید این پیچ برادههای ایجاد شده را از درون شیارهای خود عبور میدهد.
| DIN 7513(A)-1995 | DIN 7513(A)-2016 |
|---|---|
-1995/DIN 7513(A)-1995.jpg) | -2016/DIN 7513(A)-2016.jpg) |

پیچ با دنده متریک ماشینی با سرهای دوسو و دوسو کونیک هم در این دستهبندی قرار میگیرند.
| DIN 7513(BE)-1995 | DIN 7513(FE)-1995 | DIN 7513(GE)-1995 |
|---|---|---|
-1995/DIN 7513(BE)-1995.jpg) | -1995/DIN 7513(FE)-1995.jpg) | -1995/DIN 7513(GE)-1995.jpg) |
| DIN 7513(BE)-2016 | DIN 7513(FE)-2016 | DIN 7513(GE)-2016 |
-2016/DIN 7513(BE)-2016.jpg) | -2016/DIN 7513(FE)-2016.jpg) | -2016/DIN 7513(GE)-2016.jpg) |
پیچ با دنده متریک ماشینی با سرهای چهارسو و چهارسو کونیک هم در این دستهبندی قرار میگیرند.
| DIN 7516(AE)-1995 | DIN 7516(DE)-1995 | DIN 7516(EE)-1995 |
|---|---|---|
-1995/DIN 7516(AE)-1995.jpg) | -1995/DIN 7516(DE)-1995.jpg) | -1995/DIN 7516(EE)-1995.jpg) |
| DIN 7516(AE)-2016 | DIN 7516(DE)-2016 | DIN 7516(EE)-2016 |
-2016/DIN 7516(AE)-2016.jpg) | -2016/DIN 7516(DE)-2016.jpg) | -2016/DIN 7516(EE)-2016.jpg) |
تی تی بولت آمادگی واردات این پیچها را از کشورهای صنعتی دارد. کافیست با بخش فروش ما در ارتباط باشید و لیست نیازمندی خود را ارایه دهید. ما با ارتباطاتی که با کشورهای صنعتی داریم میتوانیم نیازهای شما برطرف کنیم.
فهرست استانداردهای این گروه
در جدول زیر، استانداردهای این خانواده با نام محصولشان آمده است. ردیفهایی که ستون «مقاله» علامت دارند، صفحهی اختصاصی با جدول ابعاد و راهنمای انتخاب دارند.
| استاندارد | محصول | مقاله |
|---|---|---|
| DIN 7504 | پیچ خودکار سر ششگوش فلنجدار | — |
| DIN ENISO15480 | — | — |
| DIN ENISO154812000 | — | — |
| DIN ENISO154822000 | — | — |
| DIN ENISO154832000 | — | — |
| DIN 7513 | Thread-Cutting Screw, Slotted Pan Head (Form B) | — |
| DIN 7516 | Thread-Cutting Screw | — |
راهنمای سفارش
برای اینکه استعلام بدون رفتوبرگشت انجام شود، این موارد را مشخص کنید:
- شماره استاندارد — و اگر نسخهی ISO مدنظر است، آن را صریح بنویسید؛ در چند خانواده ابعاد DIN و ISO یکی نیست.
- سایز و طول
- کلاس استحکام یا گرید
- جنس — فولاد، استنلس A2 یا A4
- پوشش — هماهنگ با بقیهی اجزای اتصال
برای استعلام موجودی و قیمت با کارشناسان تیتیبولت تماس بگیرید.
نقشهی استانداردهای این خانواده
در فهرست بالا چند شمارهی متفاوت دیده میشود و رابطهی آنها در نگاه اول روشن نیست. این جدول نقشه را مرتب میکند:
| سند | چه چیزی را تعریف میکند | صفحهی مرتبط |
|---|---|---|
| DIN 7504 | پیچ سرمتهای — نوک متهای که خودش سوراخ میزند و سپس رزوه میسازد | پیچهای سرمتهای |
| خانوادهی ISO 15480 تا 15483 | همان مفهوم در سطح بینالمللی، با شکلهای مختلف سر | — |
| DIN 7513 | پیچ رزوهبُر — سوراخ آماده لازم دارد و رزوه را میتراشد | پیچهای قفلی |
| DIN 7516 | پیچ رزوهبُر در شکلهای دیگر سر | — |
ظرفیت سوراخکاری: عددی که انتخاب را تعیین میکند
مهمترین مشخصهی یک پیچ سرمتهای، قطر یا طولش نیست — حداکثر ضخامت فلزی است که میتواند سوراخ کند. و این عدد محدودیت سختی دارد:
- نوک مته طول مشخصی دارد. سوراخ باید کامل شود پیش از آنکه اولین دندانهی رزوه به ورق برسد.
- اگر ورق ضخیمتر از ظرفیت باشد، رزوه به ورقی میرسد که هنوز سوراخ نشده. پیچ بهجای پیشرفتن، در جا میچرخد و داغ میشود.
- نتیجه معمولاً شکستن نوک است — و نوک شکسته داخل ورق میماند.
ابزار: سه پارامتری که نتیجه را میسازند
این خانواده بیش از هر خانوادهی دیگری به نحوهی نصب حساس است. سه چیز باید درست باشد:
| پارامتر | اگر کم باشد | اگر زیاد باشد |
|---|---|---|
| دور موتور | مته نمیبرد و پیچ فقط سطح را میساید | حرارت بالا میرود و لبهی برندهی نوک از بین میرود |
| فشار روی ابزار | نوک روی سطح میلغزد و جای خودش را پیدا نمیکند | نوک میشکند، بهویژه در لحظهی عبور از ورق |
| زاویهی ابزار | سوراخ بیضی میشود و درگیری رزوه ناقص میماند | همان؛ ابزار باید عمود بر سطح بماند |
نکتهی عملی: در پیچ سرمتهای، سرعت بالا و فشار متوسط معمولاً بهتر از سرعت پایین و فشار زیاد جواب میدهد — تا زمانی که سوراخ کامل شود؛ از آن لحظه به بعد باید سرعت کم شود تا سر بیش از حد سفت نشود و رزوه هرز نرود.
استنلس و پیچ دوفلزی
در محیط بیرونی، فولاد ساده زنگ میزند و لکهی زنگ روی نمای فلزی میماند. اما استنلس یک مشکل بنیادی برای این خانواده دارد: بهاندازهی کافی سخت نیست که فولاد را سوراخ کند.
- راهحل صنعت، پیچ دوفلزی است: بدنه و سر از استنلس، و نوک مته از فولاد سختشده که به آن جوش داده میشود.
- در انبار این دو شبیهاند و تنها تفاوت قابل مشاهده، رنگ کمی متفاوت نوک است.
- نوک فولادی در محیط خورنده زنگ میزند — ولی چون داخل ورق پنهان است، معمولاً مشکل ظاهری ایجاد نمیکند.
- قیمت بهطور محسوسی بالاتر است و همین باعث میشود گاهی پیچ فولادی ساده بهجای آن تحویل داده شود.
واشر آببند در اتصال سقفی
پرکاربردترین جای این پیچ، اتصال ورق سقف و دیوار است — و آنجا اتصال باید آببند هم باشد. این کار با واشر لاستیکی زیر سر انجام میشود، و چند نکته دارد که در محل زیاد اشتباه میشود:
- واشر باید فقط کمی فشرده شود. واشر لهشده آببندی نمیکند و زودتر از بین میرود.
- سفتکردن بیش از حد، ورق را هم فرو میبرد و یک گودی میسازد که آب در آن جمع میشود.
- جنس واشر باید مقاوم به نور خورشید باشد. لاستیک نامناسب در چند فصل ترک میخورد.
- در سقف، پیچ روی برجستگی ورق بسته میشود نه در گودی، تا آب روی محل اتصال نایستد.
اشتباهات رایج
- نادیدهگرفتن مجموع ضخامت لایهها. شایعترین علت شکستن نوک.
- استفاده از پیچ سرمتهای استنلس برای سوراخکردن فولاد. استنلس ساده نوک کافی برای این کار ندارد؛ نسخهی دوفلزی لازم است.
- سرعت پایین و فشار زیاد. نوک را خراب میکند بدون اینکه سوراخ پیش برود.
- ادامهی سفتکردن پس از نشستن سر. رزوه در ورق نازک بلافاصله هرز میشود.
- بستن روی گودی ورق سقف. آب روی اتصال جمع میشود.
- استفادهی مجدد از پیچ باز شده. نوک و رزوه هر دو یک بار مصرفاند.
جمعبندی
پیچ سرمتهای دو کار را یکجا انجام میدهد: سوراخ میکند و رزوه میسازد. همین باعث میشود در اتصالات ورق فلزی — بهویژه سقف و دیوار و داکت — سرعت اجرا را چند برابر کند. در فهرست استانداردهای این صفحه، DIN 7504 و خانوادهی ISO 15480 به همین قطعه مربوطاند، در حالی که DIN 7513 و DIN 7516 پیچ رزوهبُرند و سوراخ آماده لازم دارند — جای هم را نمیگیرند.
مهمترین عدد این خانواده، حداکثر ضخامت قابل سوراخکاری است و باید با مجموع ضخامت لایهها سنجیده شود، نه با یک ورق. و مهمترین متغیر اجرایی، ابزار است: سرعت بالا و فشار متوسط تا کامل شدن سوراخ، و کاهش سرعت از آن لحظه به بعد تا رزوه در ورق نازک هرز نشود.
سوالات متداول
تفاوت DIN 7504 با DIN 7513 چیست؟
DIN 7504 پیچ سرمتهای است و سوراخ لازم ندارد چون نوکش مته است؛ DIN 7513 پیچ رزوهبُر است و سوراخ آماده میخواهد و فقط رزوه را میتراشد.
مهمترین مشخصهی پیچ سرمتهای چیست؟
حداکثر ضخامت فلزی که میتواند سوراخ کند. سوراخ باید کامل شود پیش از آنکه اولین دندانهی رزوه به ورق برسد.
در مجموعهی چندلایه چه باید کرد؟
مجموع ضخامت تمام لایههایی که باید سوراخ شوند را با ظرفیت پیچ بسنجید، نه ضخامت یک ورق را.
چرا پیچ سرمتهای استنلس ساده کار نمیکند؟
استنلس بهاندازهی کافی سخت نیست که فولاد را سوراخ کند. نسخهی دوفلزی بدنهی استنلس با نوک فولاد سختشده دارد.
چرا نوک پیچ میشکند؟
معمولاً به این دلیل که ورق ضخیمتر از ظرفیت پیچ است، یا فشار روی ابزار زیاد است — بهویژه در لحظهی عبور از ورق.
واشر آببند را چقدر باید فشرد؟
فقط کمی. واشر لهشده آببندی نمیکند و سفتکردن بیش از حد، ورق را هم فرو میبرد و گودی محل جمع شدن آب میسازد.