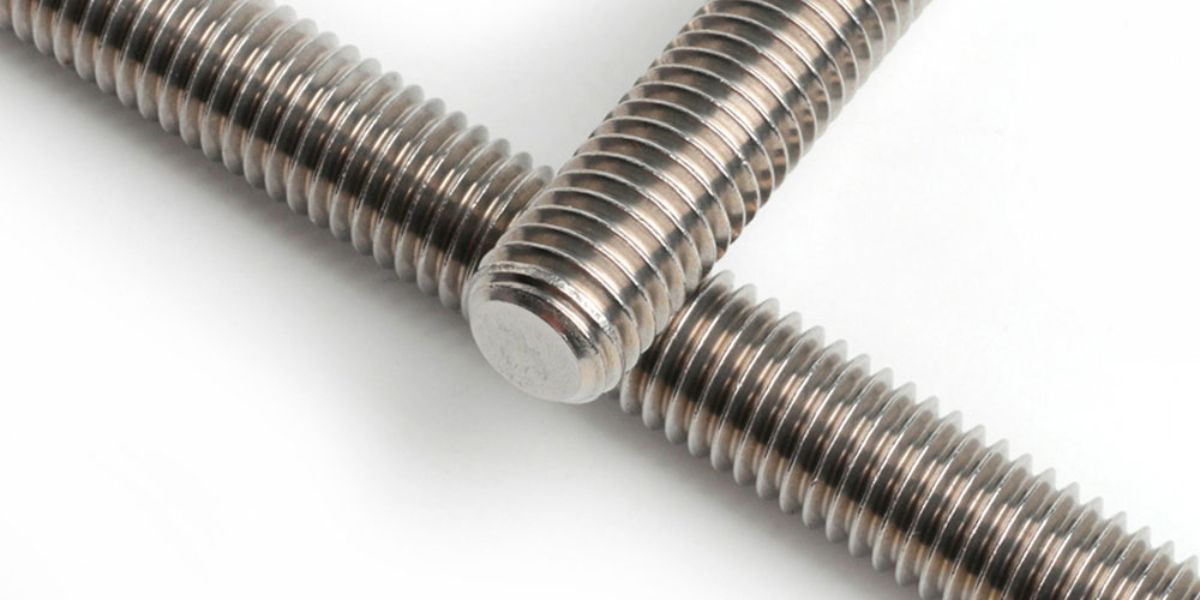
DIN 975 استاندارد قدیمی میلگرد رزوهشده است. امروز DIN 976-1 جایگزین آن شده، اما نام DIN 975 هنوز در بازار رایج است و در نقشههای قدیمی دیده میشود.
DIN 975 - Threaded rods
پیچ تمام دنده متری

در این مقاله درباره پیچ تمام رزوه DIN 975 می خوانید.
پیچ تمام دنده یک پیچ استوانه ای است که سرتاسر آن دنده شده و البته ابعاد آن میلیمتر است. اغلب طول آن یک متر است و از قطر M2 تا M52 در استاندارد آمده است و مصرف کننده میتواند طراحی خود را بر اساس این استاندارد انجام دهد. پیچ متری از آهن و فولادهای آلیاژی مثل CK45 , MO40 , A2 , A4 ساخته میشوند و مورد استفاده قرار میگیرند. پیچ تمام دنده در مصارف عمومی کاربرد دارد در ساختمانسازی اتصالات و پیچهای مهار مورد استفاده قرار میگیرند. پیچهای متری با آلیاژ غیر استنلس استیل با پوشش گالوانیزه گرم یا سرد و یا داکرومات به مصرف می رسد. در پایپینگ و اتصالات سیال هم کاربرد فراوان دارد و عموما در طراحیهایی که در واحد متر میباشد در صورت لزوم از این پیچ استفاده میگردد.
توجه داشته باشیم که این استاندارد توسط استاندارد DIN 976 منسوخ شدهاست و به جای DIN 975 بهتر است از استاندارد DIN 976 استفاده نمایید.
موارد فنی و مهم در خرید پیچ تمام رزوه DIN 975
DIN 975 در حال حاضر با استاندارد DIN 975 در اسناد و مدارک فنی شناخته میشود و ما به دلیل اینکه عبارت DIN 975 به وفور در بازار مورد استفاده قرار میگیرد در نامگذاری استفاده کردهایم. استانداردهای مشابه این پیچ UNI 6610 است که علاوه بر این استاندارد میتوانید از این جایگزین بهره ببرید. این پیچ به طور معمول از متریالهای کربن استیل گریدهای گریدهای 4.8, 5.8, 8.8, 10.9, 12.9 و در موارد خاص و کم مصرف از استنلس استیل A2, A4 و آلیاژهای مونل و اینکونل تولید میشود و به دست مصرف کننده می رسد. اگر در جای مرطوب استفاده میشود بهتر است از آلیاژ استنلس استیل استفاده کنید و یا از پوشش گالوانیزه برای آلیاژهای فولادی استفاده کنید. تست کشش در مورد این پیچ در صورت نیاز قابل انجام است و شما میتوانید به همراه سفارش نمونه خود را قبل از خرید به آزمایشگاه بفرستید.
روش تولید پیچ تمام رزوه DIN 975
این پیچ برای تولید اول باید مفتول مورد نظر را با دستگاه کشش میله کشید و قطر مناسب قبل از رزوه شدن را ایجاد کرد و در مرحله بعد میلگرد سایز شده وارد دستگاه رولینگ میشود و عمل دندهگذاری روی این پیچ آغاز میگردد. دندهگذاری روی مفتول به وسیله دستگاه رولینگ انجام میشود. بعد از اینکه پیچها تولید شد در صورت نیاز آبکاری گرم یا سرد یا داکرومات میشود. پیچها در بستهبندی مناسب آماده ارسال به بازار میشوند. البته در کارخانه تولید میلگرد در زمان اکسترود میلگرد با سایز قطر مناسب تولید میشود که بعدا نیازی به کشش میلگرد نباشد. این پیچ عموما در سایز 1000 میلیمتر و از قطر دو میلیمتر تا 52 میلیمتر تولید میگردد.
موارد مصرفی پیچ تمام رزوه DIN 975
این پیچ در بسیاری از صنایع مورد استفاده قرار میگیرد و بیشتر برای سازههای فلزی طراحی شده. DIN 975 آنقدر با ملاحظات فنی طراحی شدهاست که در همه جا دیده میشود. این پیچ درساختمانسازی به وفور استفاده میگردد. البته باید در نظر داشته باشیم که این یک استاندارد متریک است و عموما با قطعات استاندارد متریک مورد استفاده قرار میگیرد و عموما برای سازههای فلزی طراحی شدهاست. این پیج در طول دلخواه کمتر از یک متر بریده میشود و در محل مورد نظر مصرف میگردد.
مهره و واشر متناسب با پیچ تمام رزوه DIN 975
مهره متناسب با این پیچ DIN 555 و DIN 933 است و واشر متناسب با این پیچ DIN 7989 است. این مهره و واشر و پیچ عموما باهم سفارش داده میشوند و مصرف میگردد. البته هنگام تهیه واشر و مهره برای پیچ تمام رزوه DIN 975 باید به نوع متریال مهره و واشر دقت بشود که همخوانی با پیچ داشته باشد. اگر پیچ مثلا از گرید 5.6 باشد ولی مهره آن از کلاس 8 باشد این اتصال، اتصال گرانقیمت خواهد بود. لذا باید دقت لازم را در تهیه کالا داشته باشیم و یا با مشاوران خبره در انتخاب متریال همکاری داشته باشیم تا بهترین متریال و مناسبترین متریال به دست ما برسد. برای پیچ متری استنلس استیل حتما از مهره و واشر هم جنس باید استفاده کرد.
ابعاد مهندسی پیچ تمام رزوه DIN 975
از جمله اطلاعات فنی مناسب برای خریداران پیچ تمام رزوه DIN 975 اطلاعات ابعادی و فیزیکی این پیچ است که شما درهنگام طراحی صنعتی و یا خرید میتوانید از آن استفاده نمایید.

جدول وزنی پیچ تمام رزوه DIN 975
| Thread size d | Lenght | Mass (7,85 kg/dm3), in kg per 1000 units | ||
|---|---|---|---|---|
| M2 | - | - | 1000±10 | 18,7 |
| M2,5 | - | - | 1000±10 | 30 |
| M3 | - | - | 1000±10 | 44 |
| (M3,5) | - | - | 1000±10 | 60 |
| M4 | - | - | 1000±10 | 78 |
| M5 | - | - | 1000±10 | 124 |
| M6 | - | - | 1000±10 | 177 |
| M8 | M8x1 | - | 1000±10 | 319 |
| M10 | M10x1,25 | M10x1 | 1000±10 | 500 |
| M12 | M12x1,25 | M12x1,25 | 1000±10 | 725 |
| (M14) | (M14x1,5) | - | 1000±10 | 970 |
| M16 | M16x1,5 | - | 1000±10 | 1330 |
| (M18) | (M18x1,5) | - | 1000±10 | 1650 |
| M20 | M20x1,5 | - | 1000±10 | 2080 |
| (M22) | (M22x1,5) | - | 1000±10 | 2540 |
| M24 | M24x2 | - | 1000±10 | 3000 |
| (M27) | (M27x2) | - | 1000±10 | 3850 |
| M30 | M30x2 | - | 1000±10 | 4750 |
| (M33) | (M33x2) | - | 1000±10 | 5900 |
| M36 | M36x3 | - | 1000±10 | 3900 |
| (M39) | (M39x3) | - | 1000±10 | 8200 |
| M42 | M42x3 | - | 1000±10 | 9400 |
| (M45) | (M45x3) | - | 1000±10 | 11000 |
| M48 | M48x3 | - | 1000±10 | 12400 |
| (M52) | (M52x3) | - | 1000±10 | 14700 |
سخن پایانی:
پیچ تمام رزوه DIN 975 یک استاندارد پرمصرف است که تی تی بولت توانایی تولید و یا واردات این کالا را دارد. شما میتوانید سفارش تولید را در این استاندارد داشته باشید. امکان تولید این استاندارد با متریال خاص بعد از تایید تی تی بولت امکانپذیر میباشد. شما میتوانید با مشاوران در زمینه تولیدات خاص مشورت نمایید. مثلا تولید این پیچ با متریالهای خاص مثل مونل و اینکونل و تیتانیوم. با استفاده از این لینک ارتباط با ما جهت سفارش با ما در ارتباط باشید.
دانلود اطلاعات پیچ تمام رزوه DIN 975
شما میتوانید از طریق این لینک اطلاعات فنی پیچ تمام رزوه DIN 975 را دانلود کنید. این استانداردها اصول تولید در تی تی بولت است.
DIN 975 یا DIN 976؟
در سفارش، ذکر هر دو نام مشکلی ایجاد نمیکند، ولی مرجع فنی امروز DIN 976-1 است.
کاربردهای متداول
- آویز تأسیسات: سینی کابل، لوله، داکت و تجهیزات سقفی.
- بست و مهاربندی موقت و دائم.
- اتصالات چوبی و سازههای سبک.
- استاد بولت بریدهشده برای اتصالات عمومی.
برای اتصالات فرآیندی و فلنج، بهجای میلگرد عمومی باید از استاد بولت صنعتی با گرید و گواهی مشخص استفاده کرد.
نکات عملی
- پلیسه محل برش: پس از برش، رزوهی انتها پلیسه میگیرد و مهره گیر میکند؛ پخزدن لازم است.
- پوشش محل برش: سطح بریدهشده بدون پوشش میماند و نقطهی شروع زنگزدگی است.
- خیز در طول زیاد: میلههای بلند تحت وزن خودشان خم میشوند؛ فاصلهی نگهدارندهها باید متناسب باشد.
- بار محوری، نه جانبی: میلگرد رزوهشده برای کشش مناسب است؛ بار جانبی نیاز به مهاربندی دارد.
- سطح مقطع مؤثر: در قطعهی تمامرزوه، مقطع مؤثر همان مقطع ته رزوه است نه قطر اسمی.
DIN 975 و DIN 976: یک محصول، دو شماره
این دو شماره هر دو میلهی تمامرزوهی متریک را توصیف میکنند و در بازار اغلب بهجای هم به کار میروند. تفکیک عملیشان این است که DIN 976 امروز مرجع رایجتر است و صفحهی اختصاصیاش با جدول گام تأییدشده در پیچ تمام رزوه DIN 976 آمده است.
در سفارش، مهمتر از انتخاب میان این دو شماره، سه چیز دیگر است:
- سایز و گام — و اینکه رزوه درشت است یا ریز.
- کلاس استحکام — میلهی تمامرزوه در کلاسهای مختلف تولید میشود و کلاس پایین در اتصال باربر جواب نمیدهد.
- جنس و پوشش — متناسب با محیط.
برش، پخ و محافظت انتها
میلهی تمامرزوه تقریباً همیشه در محل بریده میشود و همینجاست که بیشترین خطا رخ میدهد:
- پیش از برش یک مهره ببندید و پس از برش بازش کنید — مهره در حین بازشدن، پلیسه و تغییر شکل لبه را اصلاح میکند.
- لبه را پخ بزنید تا مهره در ورود گیر نکند و دست بریده نشود.
- سطح برش بدون پوشش است. در محیط خورنده، انتهای بریدهشده اولین نقطهی زنگزدگی است؛ ترمیم با مادهی پایهی روی یا کلاهک محافظ لازم است.
- با شعله نبرید. حرارت خواص میله را در ناحیهی مجاور تغییر میدهد و در کلاسهای بالا ناحیهی ترد میسازد.
سوالات متداول
تفاوت DIN 975 و DIN 976 چیست؟
DIN 975 استاندارد قدیمی است و DIN 976-1 امروز جایگزین آن شده؛ هر دو به یک محصول اشاره دارند.
میلگرد رزوهشده در چه طولهایی عرضه میشود؟
طولهای شاخه ۱۰۰۰، ۲۰۰۰ و ۳۰۰۰ میلیمتر.
پس از برش چه باید کرد؟
پخزدن انتها تا مهره گیر نکند، و در محیط خورنده پوشش محل برش.
آیا برای فلنج فرآیندی مناسب است؟
خیر. آنجا استاد بولت صنعتی با گرید و گواهی مشخص لازم است.
DIN 975 و DIN 976 چه فرقی دارند؟
هر دو میلهی تمامرزوهی متریک را توصیف میکنند و در بازار بهجای هم به کار میروند؛ DIN 976 امروز مرجع رایجتر است.
در تحویل میله چه چیزی را کنترل کنیم؟
راستی شاخه. میلهی تابدار در آویز باعث میشود بار خارج از محور بیفتد و اتصال خمش بگیرد.
با شعله میتوان میله را برید؟
خیر. حرارت خواص میله را در ناحیهی مجاور تغییر میدهد و در کلاسهای بالا ناحیهی ترد میسازد.
دو مهره روی هم را چطور ببندیم؟
مهرهی ضخیم باید بار را ببرد و مهرهی نازک قفل کند — نه برعکس، که خطای رایجی است.