
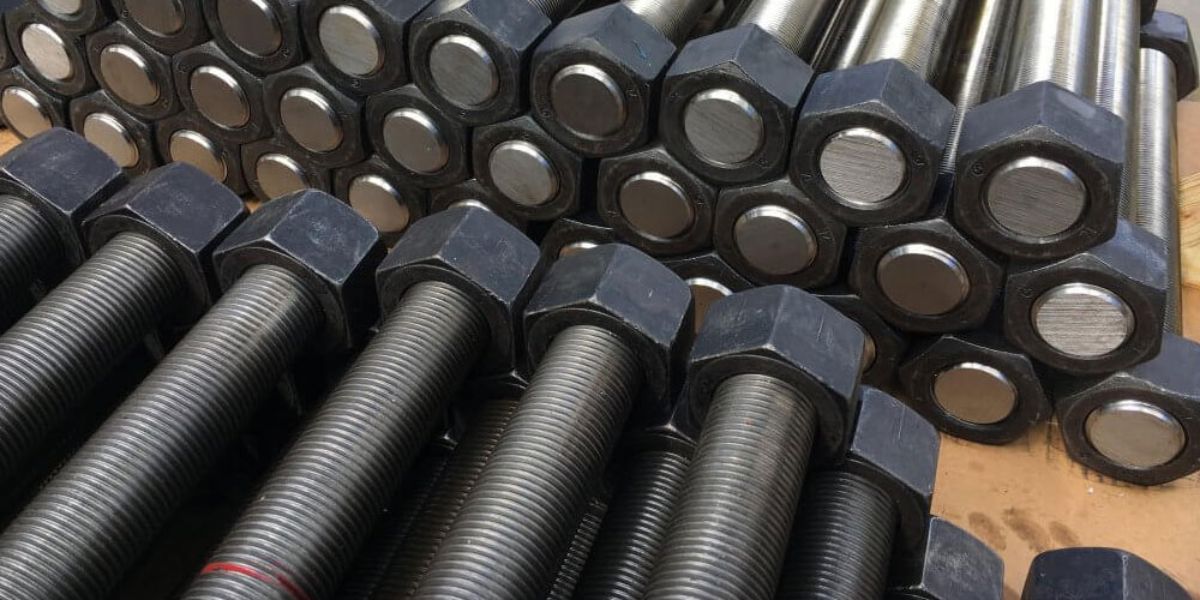
استاد بولت میلهای تمامرزوه بدون سر است که با دو مهره در دو طرف بسته میشود. در اتصالات فلنجی صنایع نفت، گاز و پتروشیمی، استاد بولت گرید B7 مطابق ASTM A193 بههمراه مهره ASTM A194 رایجترین ترکیب است.
در این مقاله شما با استادبولت استاندارد ASTM A 193 آشنا خواهید شد. این استاندارد روش تولید و متریال تولید را مشخص میکند. این استاندارد هم اینچی و هم متریک است. استادبولت در صنعت نفت و گاز و پتروشیمی کاربرد فراوان دارد.
Stud Bolt ASTM A193
این مشخصات که در ابتدا در سال 1936 تأیید شد، به شدت در کاربردهای ساختمانی، نفت و پتروشیمی استفاده میشود. استاندارد ASTM، فولاد آلیاژی و مواد پیچ و مهره فولاد ضد زنگ را برای خدمات با دمای بالا یا فشار بالا پوشش میدهد. این مشخصات شامل اتصال دهندههایی است که برای استفاده در مخازن تحت فشار، شیرها، فلنجها و اتصالات در نظر گرفته شدهاست. اگرچه، اغلب در گامهای دنده درشت اینچی (UNC) موجود است، اگر در کاربردهای سنتی استفاده شود، رزوهها 8 رشته در هر اینچ (tpi) برای قطرهای بالای یک اینچ مشخص میشوند. این استاندارد مشخص کننده مواد تشکیل دهنده و روش تولید پیچهایی است که در فشار و گرمای بالا کار میکند. استاد بولت ASTM A193 یک استاندارد اینچی در دستگاه آمریکایی و پر کاربردترین استاندارد استاد بولت است و در گریدهای گوناگون فولادی و استنلس استیل قابل عرضه میباشد که در شرایط فشار و دمای بالا مقاومت خوبی دارد. البته استاندارد متریک ASTM A 193 استاندارد ASTM A 193M است که در این مقاله از آن صحبتی نداریم. در مورد رزوه، گام 8 ( UN8 ) مورد تایید استاندارد ASTM A 193 است. واشرهای مکمل استاد بولتها تابع استاندارد ASTM A 193، از نوع فولادی و تحت استاندارد ASTM F 436 هستند. انتخاب استاد بولت با توجه به فشار و بار وارده به آن و دمایی که قرار است استاد بولت در آن دوام بیاورد انجام میشود.

گریدهای استادبولت ASTM A 193
در زیر دستهبندی کاربردی بر اساس گرید این استاندارد در صنعت انجام شده. به این معنی که در بازار بیشترین موارد استفاده را دارند.
| گرید | توضیحات |
| B7 | Alloy steel, AISI 4140/4142 quenched and tempered |
| B8 | Class 1 Stainless steel, AISI 304, carbide solution treated. |
| B8M | Class 1 Stainless steel, AISI 316, carbide solution treated. |
| B8 | Class 2 Stainless steel, AISI 304, carbide solution treated, strain hardened |
| B8M | Class 2 Stainless steel, AISI 316, carbide solution treated, strain hardened |
روش تولید استادبولت ASTM A193
استاد بولت از متریال استاندارد در قطرهای مشخص در طول 3 متر عموما تولید و انبار میشود منظور از تولید عمل رزوهگذاری روی میلگرد است. بعد با توجه به نیاز مشتری در طول استاندارد برش داده میشود و در صورت نیاز عملیات حرارتی روی آن انجام میگردد. دلیل اینکه بعد از برش روی استادبولت عملیات حرارتی انجام میشود این است که هرچه طول میلگرد رزوه شده بلندتر باشد احتمال تاب برداشتن در کوره بالاتر میرود لذا بعد از برش روی قطعه عملیات حرارتی انجام میشود. بعد از سرد شدن استادبواتها آماده پوششدهی میشوند که عموما زاج کاری و سیاه کاری و گالوانیزه گرم یا پوشش داکرومات از پوششهای استادبولت میباشد.
برای خرید استادبولت ASTM A 193 میتوانید از گریدهای بالا انتخاب نمایید البته قیمت استادبولتها از ردیف دوم تا آخر بسیار بالاتر از ردیف اول است. همانطور که در لیست بالا مشاهده می کنید از آلیاژهای زنگ نزن استفاده شدهاست. این نوع آلیاژها از نظر قیمت گران بوده و از این نوع استادبولتها در مواردی باید مصرف شود که توصیه اکید دارد. در استاندارد ASME B16.5 طول استادبولتها برای استفاده در piping مشخص شده که شما میتوانید از آخر این نوشتار آن را دانلود کنید.
خواص مکانیکی استاندارد ASTM A193
| Grade | Size | Tensile ksi, min | Yield, ksi, min | Elong, %, min | RA % min | HBW | Rockwell |
|---|---|---|---|---|---|---|---|
| B7 | Up to 2-1/2 | 125 | 105 | 16 | 50 | 321 max | 35 HRC max |
| 2-5/8 - 4 | 115 | 95 | 16 | 50 | |||
| 4-1/8 - 7 | 100 | 75 | 18 | 50 | |||
| B8 Class 1 | All | 75 | 30 | 30 | 50 | 223 max | 96 HRB max |
| B8M Class 1 | All | 75 | 30 | 30 | 50 | 223 max | 96 HRB max |
| B8 Class 2 | Up to 3/4 | 125 | 100 | 12 | 35 | 321 max | 35 HRC max |
| 7/8 - 1 | 115 | 80 | 15 | 35 | |||
| 1-1/8 - 1-1/4 | 105 | 65 | 20 | 35 | |||
| 1-3/8 - 1-1/2 | 100 | 50 | 28 | 45 | |||
| B8M Class 2 | Up to 3/4 | 110 | 95 | 15 | 45 | 321 max | 35 HRC max |
| 7/8 - 1 | 100 | 80 | 20 | 45 | |||
| 1-1/8 - 1-1/4 | 95 | 65 | 25 | 45 | |||
| 1-3/8 - 1-1/2 | 90 | 50 | 30 | 45 |
مواد تشکیل دهنده استاندارد ASTM A193
| Element | B7 (AISI 4140) | B8 (AISI 304) | B8M (AISI 316) |
|---|---|---|---|
| Carbon | 0.38 - 0.48% | 0.08% max | 0.08% max |
| Manganese | 0.75 - 1.00% | 2.00% max | 2.00% max |
| Phosphorus, max | 0.035% | 0.045% | 0.045% |
| Sulfur, max | 0.040% | 0.030% | 0.030% |
| Silicon | 0.15 - 0.35% | 1.00% max | 1.00% max |
| Chromium | 0.80 - 1.10% | 18.0 - 20.0% | 16.0 - 18.0% |
| Nickel | 8.0 - 11.0% | 10.0 - 14.0% | |
| Molybdenum | 0.15 - 0.25% | 2.00 - 3.00% |
استاندارد مهره برای استادبولت ASTM A 193
مهره استاندارد برای این استادبولت ASTM A 194 است. مهره ASTM A194 در گریدهای مختلف پوشش دهنده مهره برای این استاندارد است.
استاندارد واشر برای استادبولت ASTM A 193
واشر استاندارد برای این استادبولت ASTM F 436 , A2, A4 است.
| Bolt Grade | Nuts | Washers |
|---|---|---|
| B7 | A194 Grade 2H | F436 |
| B8 Class 1 | A194 Grade 8 | SS304 |
| B8M Class 1 | A194 Grade 8M | SS316 |
| B8 Class 2 | A194 Grade 8 | SS304 |
| B8M Class 2 | A194 Grade 8M | SS316 |
تی تی بولت تولید کننده استاد بولت آماده دریافت سفارش تولید استاندارد ASTM A193 است. شما میتوانید درخواست تولید خود را به واحد فروش تی تی بولت اعلام نمایید تا در اسرع وقت زمانبندی و قیمت تولید محصول مورد نظر شما ارسال شود. استاندارد ASTM A193 استانداردی است که در تی تی بولت از آن در جهت تولید استادبولت استفاده میشود.
شما میتوانید از طریق این لینک اطلاعات فنی استاندارد ASME B16.5 را دانلود کنید. این استانداردها اصول تولید در تی تی بولت است.
چرا استاد بولت، نه پیچ؟
در اتصال فلنجی میشد از پیچ سر ششگوش هم استفاده کرد. اینکه استاد بولت ترجیح داده میشود چند دلیل عملی دارد:
- دسترسی دوطرفه: هر دو مهره قابل بازرسی و سفتکردناند، و در صورت گیر کردن میتوان از هر دو طرف اقدام کرد.
- توزیع یکنواختتر بار: رزوه در تمام طول، درگیری یکسانی با هر دو مهره دارد.
- تعویض سادهتر: در تعمیرات، استاد بولت بدون نیاز به چرخاندن قطعه بیرون میآید.
- تولید سادهتر در قطرهای بزرگ: ساخت سر فورجشده در قطرهای بزرگ گران و محدودکننده است.
چطور سفارش داده میشود؟
یک سفارش کامل استاد بولت این اقلام را دارد:
- استاندارد و گرید: مثلاً ASTM A193 Grade B7.
- قطر: بر حسب اینچ.
- طول: طول کل استاد. توجه: در عرف بولتینگ فلنجی، طول معمولاً بدون احتساب پخ انتهاها بیان میشود؛ مبنای اندازهگیری را در سفارش شفاف کنید.
- سری رزوه: UNC یا 8UN — که با قطر تعیین میشود.
- مهره: تعداد و گرید، مثلاً دو عدد مهره A194 گرید 2H به ازای هر استاد.
- پوشش: خام، گالوانیزه گرم، زینکنیکل، PTFE یا سایر پوششهای فرآیندی.
- گواهی: نوع گواهی بازرسی مطابق الزامات پروژه.
| قطر | دور در اینچ | سری رزوه |
|---|---|---|
| 1/2 | 13 | UNC |
| 5/8 | 11 | UNC |
| 3/4 | 10 | UNC |
| 7/8 | 9 | UNC |
| 1 | 8 | UNC |
| 1-1/8 | 8 | 8UN |
| 1-1/4 | 8 | 8UN |
| 1-3/8 | 8 | 8UN |
| 1-1/2 | 8 | 8UN |
| 1-5/8 | 8 | 8UN |
| 1-3/4 | 8 | 8UN |
| 1-7/8 | 8 | 8UN |
| 2 | 8 | 8UN |
| 2-1/4 | 8 | 8UN |
| 2-1/2 | 8 | 8UN |
| 2-3/4 | 8 | 8UN |
| 3 | 8 | 8UN |
| 3-1/4 | 8 | 8UN |
| 3-1/2 | 8 | 8UN |
| 3-3/4 | 8 | 8UN |
| 4 | 8 | 8UN |
قاعدهی رزوه: UNC تا یک اینچ، 8UN بالاتر از آن
این یکی از آن قاعدههایی است که در سفارش اشتباه میشود. در اتصالات این خانواده:
- قطرهای ۱/۲ تا ۱ اینچ با رزوه UNC (درشت یکنواخت) تولید میشوند.
- قطرهای بالاتر از ۱ اینچ با سری 8UN یعنی ثابت هشت دور در اینچ.
یعنی از ۱⅛ اینچ به بالا، گام رزوه دیگر با قطر تغییر نمیکند و روی هشت دور در اینچ ثابت میماند. اگر برای یک استاد ۱¼ اینچی رزوهی UNC بخواهید، آنچه در استاندارد تعریف شده نیست و مهرهی استاندارد روی آن نمیرود.
نکات اجرایی در اتصال فلنجی
- طول درگیری مهره: رزوه باید کامل از مهره بیرون بزند. قاعدهی متعارف این است که حداقل یکی دو دور رزوه از مهره بیرون باشد.
- روانکاری: گشتاور بستن شدیداً به اصطکاک وابسته است. نوع روانکار باید همانی باشد که مبنای محاسبه گشتاور بوده.
- ترتیب سفتکردن: در فلنج، پیچها بهصورت ضربدری و در چند مرحله سفت میشوند تا واشر آببندی یکنواخت فشرده شود.
- گالوانیزه گرم: مهره باید پس از پوشش اضافهتراشی شده باشد.
- استنلس و گالینگ: استاد و مهره استنلس در حین بستن مستعد جوش سرد (Galling) هستند؛ روانکار ضدگالینگ لازم است.
استانداردهای همراه
یک استاد بولت یا مهره فقط با یک شمارهی استاندارد تعریف نمیشود؛ چند سند با هم مشخصات کامل را میسازند:
| سند | چه چیزی را تعیین میکند |
|---|---|
| ASTM A193 / A194 / A320 | جنس، عملیات حرارتی، خواص مکانیکی و الزامات آزمون |
| ASTM A962 | الزامات مشترک همهی اقلام بولتینگ: بازرسی، نمونهبرداری، گواهی و علامتگذاری |
| ASME B18.31.2 | هندسه استاد بولت: طول، انتهاها، رواداری |
| ASME B18.2.2 | هندسه مهره سنگین ششگوش |
| ASME B1.1 | رزوه یکنواخت اینچی: UNC و سری 8UN |
سوالات متداول
استاد بولت چیست؟
میلهای تمامرزوه بدون سر که با دو مهره در دو طرف بسته میشود؛ در اتصالات فلنجی صنعتی رایجترین شکل بولتینگ است.
پرکاربردترین گرید استاد بولت کدام است؟
گرید B7 از استاندارد ASTM A193، همراه مهره ASTM A194.
چند مهره برای هر استاد لازم است؟
بهطور استاندارد دو عدد، یکی در هر طرف.
تفاوت استاد بولت و میلگرد رزوهشده چیست؟
از نظر شکل مشابهاند، اما استاد بولت صنعتی با گرید و گواهی مشخص و طول معین تولید میشود، در حالی که میلگرد رزوهشده شاخهای و عمومی است.
چرا استاد استنلس موقع بستن گیر میکند؟
بهدلیل پدیده جوش سرد یا گالینگ در رزوههای استنلس. استفاده از روانکار ضدگالینگ لازم است.