
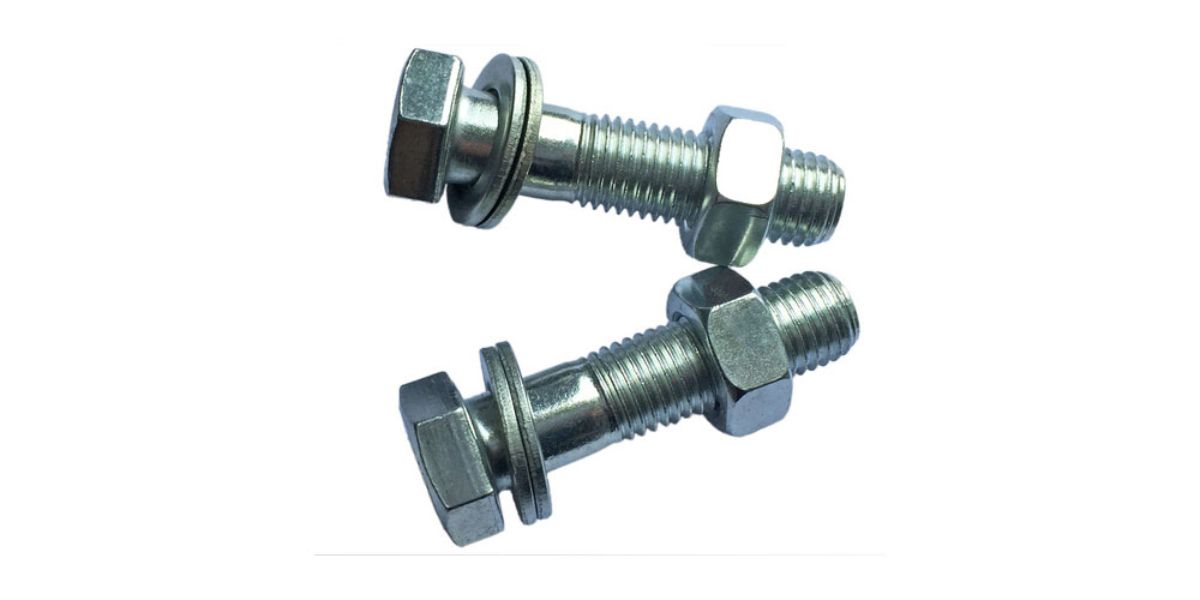
پوشش سطح، عمر پیچ را در محیط تعیین میکند — و در عین حال روی ابعاد رزوه و گشتاور بستن اثر میگذارد. انتخاب پوشش فقط یک تصمیم ظاهری نیست.
پوششهای سطح پیچ و مهره متنوع است و بنا به هر کاربردی از پوشش مخصوص استفاده میشود. هریک از پوششها به روشهای شیمیایی و فیزیکی از اکسید شدن پیچ و مهره جلوگیری میکنند. پوشش گالوانیزه سرد یا گالوانیزه گرم یا داکرومات یا تفلون از انواع رایج پوششها است. در صنعت خیلی از قطعات را روکش میکنند پیچ و مهره هم قابلیت روکش شدن را دارد.
به طور کلی پیچ و مهره در مایع الکترولیت قرار میگیرد و به وسیله جریان الکتریکی لایه نازکی از محلول سطح پیچ و مهره را میگیرد و این عمل باعث جداشدن سطح پیچ و مهره از اکسیژن هوا میشود و سطح پیچ و مهره از اکسید شدن حفاظت میشود که به این روش آبکاری میگویند.
در روش دیگر پیچ و مهره وارد فلز مذاب روی میشود که مذاب روی به خوبی به سطح پیچ و مهره می چسبد و یک سطح قابل توجهی از روی به پیچ و مهره می چسبد. این نوع پوششدهی گرم نام دارد و برای پیچ و مهرههایی مورد استفاده میشود که در مکانهای پر استرس هستند. مثلا در محیطهای مرطوب یا پی ساختمان یا کنار رودخانه. در زیر به تعدادی از روکشهای اقتصادی و مرقون به صرفه اشاره می کنیم.
آبکاری گالوانیزه سرد پیچ و مهره
بسیاری از پیچ و مهرهها با روی آبکاری میشوند که این روکش ظاهری براق و رنگ نقره ایی یا طلایی دارد و در برابر خوردگی مقاوم هستند اما در صورت از بین رفتن پوشش یا در محیط دریا زنگ زده میشوند. این نوع حفاظت شمیایی است و نام آن حفاظت کاتدی است. به این نوع پوشش گالوانیزه سرد گفته میشود.

آبکاری گالوانیزه گرم پیچ و مهره
گالوانیزه گرم پوشش دیگری است که با استفاده از لایه ایی از روی بدست میآید.گالوانیزه گرم ضخیمترین پوشش ممکن را روی فلز ایجاد میکند. با توجه به ضخامت پوشش، مهرههای گالوانیزه کمی بزرگتر از سایر مهرهها هستند تا این پوشش را در خود جای دهد. این پوشش غالباً جهت مصارف بیرونی بخصوص محیطهای ساحلی استفاده میشود.این نوع حفاظت شمیایی است و نام آن حفاظت کاتدی است. فرق آن با روش قبلی این است که قلع به صورت مذاب روی پیچ و مهره می چسبد. در این روش بعد از غوطه ور شدن پیچ و مهره در حمام روی آن را به سانتریفیوژ منتقل میکنند و روی اضافه که روی رزوه پیچ و مهره قرار گرفته را حذف میکنند. مهرهها بعد از سرد شدن مجددا رزوه میشوند تا روی پیچها بسته بشود. اگر گالوانیزه گرم عمیق باشد تولید کننده پیچ در قطر پیچ باید دقت کند به این معنی که لایه گالوانیزه روی پیچ را هم باید درنظر بگیرد تا بعد از گالوانیزه کردن مهره روی پیچ بسته شود.

آبکاری کروم پیچ و مهره
آبکاری کروم از لحاظ مقاومت به خوردگی مشابه آبکاری روی است. ایراد اصلی کروم گران قیمت بودن آن است.

روکش داکرومات پیچ و مهره
این روش هم از روشهای محلول آبی است. مایع الکترولیت حاوی آلمینیوم و روی است که در دمای 100 درجه روی پیچ و مهره قرار میگیرد و یک لایه چسبنده روی آن می نشیند. این روش اقتصادی و مرقون به صرفه بوده و آلایندگی محیط زیست آن کم میباشد. پوشش داکرومات (روی و کرومات شفاف) پیچ و مهره و پوشش داکرومات (روی و کرومات زرد) پیچ و مهره از انواع رایج این نوع آبکاری میباشد.

زاج کاری پیچ و مهره
محلول زاج روی پیچ و مهره پاکسازی شده مالیده میشود و بعد آن را با آب سرد شستشو میدهند این کار را چند بار میتوان انجام داد. بعد از این عمل سطح پیچ و مهره با لایه سیاه رنگ پوشیده شده که این لایه از زنگ زدگی پیچ و مهره جلوگیری میکند.

پیچ و مهرههای استنلس استیل نیازی به آبکاری ندارند. استیلهای ضد زنگ در واقع دارای لایه اکسید شده چسبنده ای است که سطح پیچ و مهره را میگیرد و به این ترتیب از اکسید شدن آن جلوگیری میکند. فلز آلمینیوم هم به همین شکل از اکسید شدن کل قطعه جلوگیری میکند.
خانوادههای پوشش
| پوشش | استاندارد | ویژگی |
|---|---|---|
| گالوانیزه گرم | ASTM F2329 | ضخیمترین، بیشترین عمر در فضای باز |
| گالوانیزه مکانیکی | ASTM B695 | بدون خطر شکنندگی هیدروژنی |
| آبکاری روی | ASTM F1941 | نازک، ظاهر یکنواخت، ابعاد دقیق |
| سیاهکاری | — | محافظت کم؛ بیشتر ظاهری و ضدبازتاب |
| داکرومت و پوششهای روی-آلومینیوم | — | مقاومت بالا در لایه نازک |
| استنلس بدون پوشش | — | مقاومت از خود جنس میآید |
سه اثر جانبی که باید دید
- ابعاد رزوه: پوشش ضخیم یعنی مهره باید اضافهتراشی شود. این در گالوانیزه گرم همیشه لازم است.
- گشتاور بستن: پوشش، اصطکاک را تغییر میدهد. گشتاوری که برای پیچ خام محاسبه شده روی پیچ پوششدار کشش متفاوتی میدهد.
- شکنندگی هیدروژنی: در آبکاری الکتریکی روی قطعات سخت، خطر جدی است و هیدروژنزدایی لازم دارد.
زنجیره تولید پیچ
یک پیچ فولادی از سیم فولادی تا محصول نهایی، مسیر مشخصی را طی میکند. هر مرحله بر مرحلهی بعد اثر میگذارد:
- آمادهسازی مفتول — کشش سرد، تمیزکاری سطح و روانکاری برای شکلدهی.
- شکلدهی سر (فورج) — سر پیچ با فشار شکل میگیرد، سرد یا گرم بسته به سایز.
- رزوهزنی — معمولاً با نورد (رولینگ)، نه با برادهبرداری.
- عملیات حرارتی — برای کلاسهای ۸٫۸ و بالاتر؛ کوئنچ و تمپر.
- پوششدهی — گالوانیزه، آبکاری یا پوششهای دیگر.
- بازرسی و بستهبندی
انتخاب پوشش بر اساس محیط، نه بر اساس عادت
پرکاربردترین راه انتخاب پوشش در بازار «همانی که همیشه میگیریم» است. چارچوب درستتر، شروع از محیط کاری است:
| محیط | پوشش متعارف | نکته |
|---|---|---|
| داخلی و خشک | آبکاری الکتریکی روی با کروماته | ارزان و دقیق؛ عمر کافی در نبود رطوبت |
| بیرونی، آبوهوای معمولی | گالوانیزه گرم | لایهی ضخیم و محافظت کاتدی؛ مهره باید اضافهتراشی شود |
| قطعات سخت و پرمقاومت | گالوانیزه مکانیکی | بدون ورود هیدروژن و بدون حرارت |
| ساحلی و کلریدی | استنلس A4 یا پوششهای لایهای پیشرفته | در این محیط، جنس مهمتر از پوشش میشود |
| دمای بالا | بسته به دما؛ پوششهای آلی و کروماته تخریب میشوند | انتخاب باید با دمای کار پیوسته بخواند |
| صنایع غذایی و دارویی | استنلس بدون پوشش | معیار، قابلیت تمیزشدن و نبود لایهی پوستهشونده است |
سه استاندارد ASTM که پوشش روی را تعریف میکنند
در بازار ایران معمولاً فقط «گالوانیزه سرد» و «گالوانیزه گرم» گفته میشود، ولی در مدارک فنی هر روش استاندارد مشخص خودش را دارد:
| روش | استاندارد فستنر | صفحهی مرتبط |
|---|---|---|
| گالوانیزه گرم — فستنر | ASTM F2329 | ASTM F2329 |
| گالوانیزه گرم — قطعات عمومی | ASTM A153 | ASTM A153 |
| گالوانیزه مکانیکی | ASTM B695 | ASTM B695 |
| آبکاری الکتریکی | ASTM F1941 | ASTM F1941 |
دانستن این تفکیک در دو جا به درد میخورد: خواندن نقشههای قدیمی که به A153 ارجاع میدهند، و نوشتن سفارشی که بازرسی مدارک را رد کند.
هر پوشش چه چیزی را در اتصال تغییر میدهد
پوشش فقط یک لایهی محافظ نیست؛ سه چیز را در اتصال جابهجا میکند و هر سه باید دیده شوند:
- ابعاد رزوه. پوشش از دو طرف به رزوه اضافه میشود، پس اثرش روی قطر مؤثر چند برابر ضخامت اسمی است. در گالوانیزه گرم این به اضافهتراشی مهره منجر میشود.
- اصطکاک، و در نتیجه رابطهی گشتاور و پیشبار. با یک گشتاور ثابت، پیچ گالوانیزه گرم و پیچ داکرومت پیشبار یکسانی نمیدهند. تغییر پوشش یعنی لزوم بازنگری عدد گشتاور.
- سلامت خودِ فولاد. آبکاری الکتریکی میتواند هیدروژن وارد کند و گالوانیزه گرم حرارت میدهد. در گریدهای بالا، این ملاحظه از خودِ مقاومت خوردگی مهمتر میشود.
سوالات متداول
کدام پوشش بیشترین عمر را دارد؟
گالوانیزه گرم، چون ضخیمترین لایه را ایجاد میکند.
چرا پوشش روی گشتاور بستن اثر دارد؟
چون اصطکاک را تغییر میدهد و رابطه گشتاور با کشش عوض میشود.
برای قطعات سخت کدام پوشش امنتر است؟
گالوانیزه مکانیکی، چون خطر شکنندگی هیدروژنی ندارد.
آیا میتوان پیچ گالوانیزه را با مهره خام بست؟
توصیه نمیشود؛ هم ابعاد رزوه و هم خوردگی گالوانیکی مشکلساز میشود.
پوشش را بر چه اساسی انتخاب کنیم؟
بر اساس محیط کاری. و اگر محیط آنقدر خورنده است که فولاد پوششدار هم جواب نمیدهد، پاسخ تغییر جنس است نه پوشش ضخیمتر.
چرا تغییر پوشش، گشتاور بستن را عوض میکند؟
چون پوشش اصطکاک را تغییر میدهد و رابطهی گشتاور و پیشبار از طریق اصطکاک برقرار است. با یک گشتاور ثابت، دو پوشش مختلف پیشبار یکسانی نمیدهند.
استاندارد هر روش پوشش روی چیست؟
گالوانیزه گرم فستنر ASTM F2329، گالوانیزه گرم عمومی ASTM A153، گالوانیزه مکانیکی ASTM B695 و آبکاری الکتریکی ASTM F1941.
آیا میتوان قطعهی خام و پوششدار را با هم بست؟
توصیه نمیشود. هم زوج گالوانیکی تشکیل میشود و هم جفتشدگی رزوه بههم میریزد.