
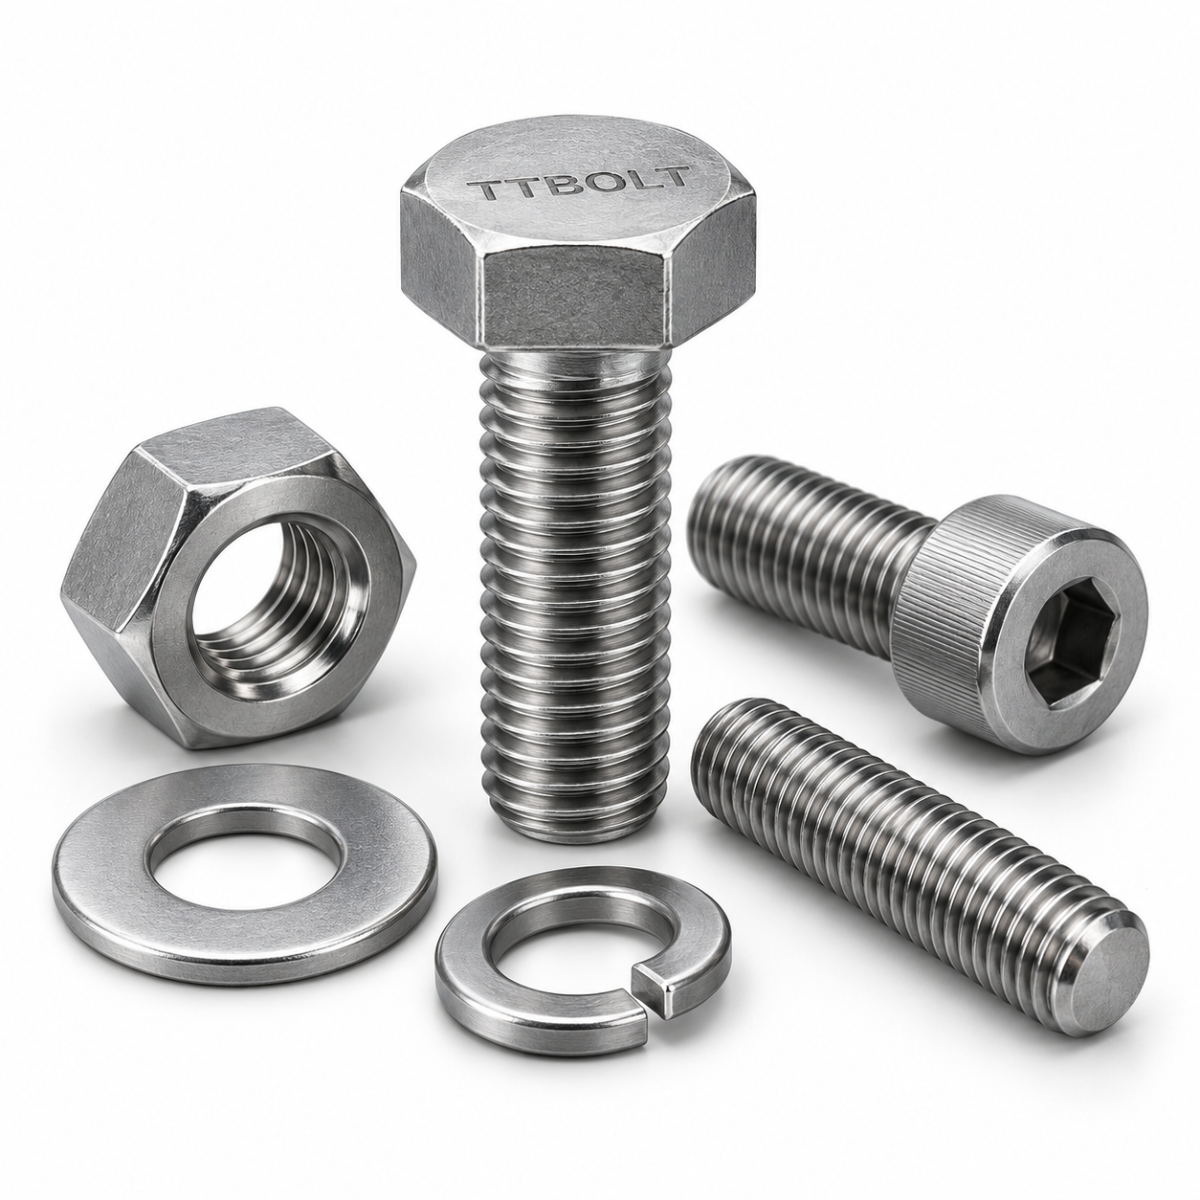
پیچهای مغزی و پیچهای تنظیم
پیچهای مغزی کاربردهای مشخص دارند و برای آنها تقریبا جایگزین ندارند. کاربرد این پیچها آنجاست که برای اتصال شفتها به بدنه یا درواقع هر قطعه که به صورت کشویی وارد قطعه مادر میشود و با فشار اندکی توسط پیچهای مغزی متصل میگردد. این پیچها هم سر راهنما دارد دارند و یا بی سر و آچار خورند. لازم به ذکر است که این پیچها هم از آهن و فولاد و هم استنلس استیل تولید می گردند. برخی از این پیچها پیچهای دستگاه هستند که توسط اپراتور فنی دستگاه مثلا دستگاه تراش در حال باز و بست شدن هستند. پیچهای آچار خور مربعی بسیار کارآمد برای باز و بست سریع در کارگاههای فنی مورد استفاده است.
پیچهای مغزی
پیچ مغزی برای بستن قطعات مختلف به همدیگر مورد استفاده قرار میگیرد. پیچ مغزی عموما با دو نوع آچار خور تولید و وارد بازار مصرف میشود که نوع اول دوسو و نوع دوم آلنی است. پیچهای مغزی همیشه از فولادهای سخت تولید میشوند و عملیات حرارتی دارند. پیچهای مغزی عموما پوشش زاج کاری دارند و سیاه رنگ هستند. در بازار مصرف ایران از این نوع پیچ استفاده میشود.
| DIN 553 - 1986 | DIN 34827-2005 | DIN 34827-2016 |
|---|---|---|
 |  |  |
| DIN 417-1986 | DIN 438-1986 | DIN 551-1986 |
 |  |  |
| DIN 553-1986 | DIN 913-1980 | DIN 914-1980 |
 |  |  |
| DIN 916-1980 | DIN 916K | DIN EN 24766-1992 |
 |  |  |
| DIN EN 27434-1992 | DIN EN ISO 4026-2004 | DIN EN ISO 4027-2004 |
 |  |  |
| DIN EN 27436-1992 | DIN EN ISO 4029-2004 | |
 |  |
پیچهای تنظیم
در دستگاههای تراشکاری و دستگاههای صنعتی بسیاری از قسمتها به وفور باز و بست میشوند تا تنظیمات لازم انجام شود. پیچهای تنظیم برای این نوع دستگاهها مورد استفاده قرار میگیرد. پیچ تنظیم بیشتر با گل مربعی استفاده میشود چراکه باید آچارخور مناسب داشته باشد. گل این پیچها عموما ارتفاع بیشتر دارد تا به سرعت آچار روی آن سوار شود و در مرور زمان استهلاک کمتری داشته باشد.
| DIN 479-1985 | DIN 561-1995 | DIN 480-1985 |
|---|---|---|
 |  |  |
| DIN 480-2016 | DIN 564-1995 | |
 |  | |
| DIN 922-1986 | DIN 922-2006 | DIN 922-2012 |
 |  |  |
پیچهای کونیک راهنما دار
پیچهای کونیک راهنما دار برای قسمتهای حساس مورد استفاده قرار میگیرد و برای اتصال دو قطعه مکانیکی مورد استفاده قرار میگیرد. این پیچها به صورت سر عدسی و سر تخت ساخته میشوند و با عث ایجاد یک اتصال قوی میشوند. این پیچها در صنایع خودرویی هوافضا و طراحیهای دقیق مورد استفاده هستند.
| DIN 924-1986 | DIN 924-2006 | DIN 924-2012 |
|---|---|---|
 |  |  |
| DIN 925-1986 | DIN 925-2006 | DIN 925-2012 |
 |  |  |
پیچهای مغزی راهنما دار
پیچهای مغزی راهنما دار تکامل یافته پیچهای مغزی هستند که سر پیچ دارای راهنما برای قرار گرفتن در محل درست قطعات طراحی شدهاست.
| DIN 6332-1981 | DIN 6332-2003 | DIN 915-1980 |
|---|---|---|
 |  |  |
| DIN 926-1986 | DIN 926-2003 | DIN EN 27435-1992 |
 |  |  |
| DIN EN ISO 4028-2004 | ||
 |
پیچهای مغزی با سادگی و گل دار
در مواردی از کاربردهای صنعتی پیچهای مغزی با سادگی مورد استفاده است که عمق محل بستن پیچ مغزی زیادتر از حد معمول است. این پیچها کاربرد کمی دارند و حتی در لیست مصرفی محصولات صنعتی ایران وجود ندارد. در صورت نیاز به صورت جزعی میتوان آن را از کشورهای صنعتی وارد کرد.
| DIN 427-1986 | DIN EN ISO 2342-2004 |
|---|---|
 |  |
| DIN 927-1986 | DIN 927-2013 |
 |  |
فهرست استانداردهای این گروه
در جدول زیر، استانداردهای این خانواده با نام محصولشان آمده است. ردیفهایی که ستون «مقاله» علامت دارند، صفحهی اختصاصی با جدول ابعاد و راهنمای انتخاب دارند.
| استاندارد | محصول | مقاله |
|---|---|---|
| DIN 553 | پیچ مغزی دوسو نوک مخروطی | — |
| DIN 348272005 | — | — |
| DIN 348272016 | — | — |
| DIN 4171986 | — | — |
| DIN 4381986 | — | — |
| DIN 5511986 | — | — |
| DIN 5531986 | — | — |
| DIN 9131980 | — | — |
| DIN 9141980 | — | — |
| DIN 9161980 | — | — |
| DIN 916 | پیچ مغزی آلن نوک کاسهای | — |
| DIN EN247661992 | — | — |
| DIN EN274341992 | — | — |
| DIN ENISO40262004 | — | — |
| DIN ENISO40272004 | — | — |
| DIN EN274361992 | — | — |
| DIN ENISO40292004 | — | — |
| DIN 4791985 | — | — |
| DIN 5611995 | — | — |
| DIN 4801985 | — | — |
| DIN 4802016 | — | — |
| DIN 5641995 | — | — |
| DIN 9221986 | — | — |
| DIN 9222006 | — | — |
| DIN 9222012 | — | — |
| DIN 9241986 | — | — |
| DIN 9242006 | — | — |
| DIN 9242012 | — | — |
| DIN 9251986 | — | — |
| DIN 9252006 | — | — |
| DIN 9252012 | — | — |
| DIN 63321981 | — | — |
| DIN 63322003 | — | — |
| DIN 9151980 | — | — |
| DIN 9261986 | — | — |
| DIN 9262003 | — | — |
| DIN EN274351992 | — | — |
| DIN ENISO40282004 | — | — |
| DIN 4271986 | — | — |
| DIN ENISO23422004 | — | — |
| DIN 9271986 | — | — |
| DIN 9272013 | — | — |
نکتهی انتخاب
پیچ مغزی سر ندارد و کامل داخل قطعه فرو میرود. انتخاب اصلی، شکل نوک است: تخت برای سطوح سخت، مخروطی برای درگیری عمیق، کاسهای برای نگهداشتن روی شفت، و استوانهای برای نشستن در سوراخ.
راهنمای سفارش
برای اینکه استعلام بدون رفتوبرگشت انجام شود، این موارد را مشخص کنید:
- شماره استاندارد — و اگر نسخهی ISO مدنظر است، آن را صریح بنویسید؛ در چند خانواده ابعاد DIN و ISO یکی نیست.
- سایز و طول
- کلاس استحکام یا گرید
- جنس — فولاد، استنلس A2 یا A4
- پوشش — هماهنگ با بقیهی اجزای اتصال
برای استعلام موجودی و قیمت با کارشناسان تیتیبولت تماس بگیرید.
دو خانوادهی درایو: آلن و دوسو
پیچ مغزی سر ندارد و کل بدنهاش رزوه است؛ پس درایو باید داخل بدنه ساخته شود. دو راه برای این کار وجود دارد و اعداد کاتالوگ تفاوتشان را روشن نشان میدهند:
| سایز | DIN 913 — آچار آلن | DIN 914 — آچار آلن | DIN 916 — آچار آلن | DIN 551 — عرض شیار | DIN 553 — عرض شیار |
|---|---|---|---|---|---|
| M1 | — | — | — | 0.2 | 0.2 |
| M1.2 | — | — | — | 0.2 | 0.2 |
| M1.4 | 0.7 | 0.7 | 0.7 | 0.2 | 0.2 |
| M1.6 | 0.7 | 0.7 | 0.7 | 0.25 | 0.25 |
| M1.8 | 0.7 | 0.7 | 0.7 | — | — |
| M2 | 0.9 | 0.9 | 0.9 | 0.25 | 0.25 |
| M2.5 | 1.3 | 1.3 | 1.3 | 0.4 | 0.4 |
| M3 | 1.5 | 1.5 | 1.5 | 0.4 | 0.4 |
| M3.5 | — | — | — | 0.5 | 0.5 |
| M4 | 2 | 2 | 2 | 0.6 | 0.6 |
| M5 | 2.5 | 2.5 | 2.5 | 0.8 | 0.8 |
| M6 | 3 | 3 | 3 | 1 | 1 |
| M8 | 4 | 4 | 4 | 1.2 | 1.2 |
| M10 | 5 | 5 | 5 | 1.6 | 1.6 |
| M12 | 6 | 6 | 6 | 2 | 2 |
| M16 | 8 | 8 | 8 | — | — |
| M20 | 10 | 10 | 10 | — | — |
| M24 | 12 | 12 | 12 | — | — |
همهی اعداد بر حسب میلیمتر و از کاتالوگهای تأییدشدهی تیتیبولت خوانده شدهاند. خط تیره یعنی آن سایز در آن استاندارد تعریف نشده است.
| سایز | DIN 913 — عمق سوکت | DIN 916 — عمق سوکت | DIN 551 — عمق شیار | DIN 553 — عمق شیار |
|---|---|---|---|---|
| M1 | — | — | 0.4 | 0.4 |
| M1.2 | — | — | 0.4 | 0.4 |
| M1.4 | 1.4 | 1.4 | 0.48 | 0.48 |
| M1.6 | 1.5 | 1.5 | 0.56 | 0.56 |
| M1.8 | 1.6 | 1.6 | — | — |
| M2 | 1.7 | 1.7 | 0.64 | 0.64 |
| M2.5 | 2 | 2 | 0.72 | 0.72 |
| M3 | 2 | 2 | 0.8 | 0.8 |
| M3.5 | — | — | 0.96 | 0.96 |
| M4 | 2.5 | 2.5 | 1.12 | 1.12 |
| M5 | 3 | 3 | 1.28 | 1.28 |
| M6 | 3.5 | 3.5 | 1.6 | 1.6 |
| M8 | 5 | 5 | 2 | 2 |
| M10 | 6 | 6 | 2.4 | 2.4 |
| M12 | 8 | 8 | 2.8 | 2.8 |
| M16 | 10 | 10 | — | — |
| M20 | 12 | 12 | — | — |
| M24 | 15 | 15 | — | — |
همهی اعداد بر حسب میلیمتر و از کاتالوگهای تأییدشدهی تیتیبولت خوانده شدهاند. خط تیره یعنی آن سایز در آن استاندارد تعریف نشده است.
نوک: جایی که این خانواده واقعاً از هم جدا میشود
در پیچ مغزی، سر وجود ندارد و آنچه استانداردها را از هم جدا میکند شکل نوک است — چون نوک همان جایی است که نیرو به قطعهی مقابل منتقل میشود:
| شکل نوک | چطور عمل میکند | کجا مناسب است |
|---|---|---|
| تخت | روی سطح مینشیند و با اصطکاک نگه میدارد | وقتی نباید روی شفت اثر بماند؛ تنظیم و جابهجایی مکرر |
| مخروطی | در فرورفتگی مخروطی شفت مینشیند و قفل میکند | بیشترین مهار، ولی روی شفت اثر میگذارد و موقعیت را ثابت میکند |
| کاسهای | لبهی حلقهای در سطح فرو میرود | حالت پیشفرض؛ تعادل خوبی میان مهار و آسیب به شفت |
| پلهدار (دوگ) | بخش استوانهای در سوراخ یا شیار شفت مینشیند | موقعیتدهی دقیق؛ مانع چرخش و جابهجایی محوری |
چرا شل میشود، و چه باید کرد
پیچ مغزی روی شفت دوار، یکی از پرتکرارترین منابع خرابی در ماشینآلات است. دلایلش قابل پیشبینیاند:
- سطح تماس بسیار کوچک است. کل بار روی نوک پیچ مینشیند و فشار موضعی بالاست.
- بار ضربهای و رفتوبرگشتی نوک را بهتدریج در شفت فرو میبرد و همان مقدار پیشتنیدگی آزاد میشود.
- شفت سختتر از نوک پیچ یعنی نوک خودش تغییر شکل میدهد.
- تکپیچ بودن. یک پیچ مغزی، هم بار چرخشی را میبرد و هم باید مانع لغزش محوری شود.
راههای متعارف: استفاده از دو پیچ مغزی با ۹۰ یا ۱۲۰ درجه اختلاف، ساختن یک تخت (فلت) روی شفت تا نوک روی سطح تخت بنشیند، انتخاب نوک پلهدار همراه سوراخ در شفت، و در کاربرد حساس استفاده از چسب قفلکننده. بهترین راهحل معمولاً ترکیب دو مورد اول است.
نکات نصب
- سوکت آلن کوچک است و راحت گرد میشود. آچار باید سالم و کامل تا ته نشسته باشد؛ در سایزهای کوچک، آچار فرسوده تقریباً همیشه سوکت را خراب میکند.
- گشتاور را از جدول پیچ معمولی نگیرید. مقطع این پیچ کوچک و بدون سر است و در سایزهای ریز، فاصلهی «سفت» تا «شکسته» بسیار کم است.
- پیچ نباید از سوراخ بیرون بزند در قطعات دوار — بیرونزدگی روی قطعهی دوار یک خطر ایمنی جدی است.
- سوراخ رزوهشده باید عمق کافی داشته باشد تا کل طول پیچ درگیر شود.
- در بازاستفاده، نوک را بررسی کنید. نوک تغییرشکلداده دیگر همان مهار را نمیدهد.
راهنمای سفارش
- شمارهی استاندارد — که هم درایو و هم شکل نوک را مشخص میکند.
- سایز رزوه و طول — در این خانواده طول یعنی طول کل، چون سری وجود ندارد.
- شکل نوک — صریح بنویسید؛ همین تعیینکنندهترین ویژگی است.
- نوع درایو — آلن یا شیار دوسو.
- کلاس استحکام و جنس — نوک باید سختتر از سطح مقابل باشد.
- پوشش — با توجه به اینکه پوشش داخل سوکت هم مینشیند.
جمعبندی
پیچ مغزی سر ندارد و کل طولش رزوه است؛ بنابراین کاملاً داخل قطعه فرو میرود و چیزی بیرون نمیماند — همان ویژگیای که آن را برای قطعات دوار مناسب میکند. درایو یا سوکت آلن است یا شیار دوسو، و اعداد کاتالوگ نشان میدهند اختلاف این دو کوچک نیست: در M6، آچار آلن ۳ میلیمتر در برابر شیار ۱ میلیمتری — یعنی گشتاور قابل انتقال بهمراتب بیشتر در نسخهی آلن.
آنچه استانداردهای این خانواده را از هم جدا میکند شکل نوک است، و انتخاب نوک یک تصمیم واقعی است: نوک مخروطی و کاسهای مهار بیشتری میدهند ولی اثری دائمی روی شفت میگذارند؛ نوک تخت اثری نمیگذارد ولی بیشتر به اصطکاک وابسته است. و برای جلوگیری از شلشدن روی شفت دوار، معمولترین راهحل مؤثر، دو پیچ با اختلاف زاویه و یک سطح تخت روی شفت است.
سوالات متداول
تفاوت درایو آلن و دوسو در این خانواده چقدر است؟
در M6، آچار آلن ۳ میلیمتر است در برابر عرض شیار ۱ میلیمتری. سطح تماس ابزار و در نتیجه گشتاور قابل انتقال در نسخهی آلن بهمراتب بیشتر است.
کدام شکل نوک را انتخاب کنم؟
اگر قطعه بعداً روی همان شفت جابهجا میشود، نوک تخت — چون اثری روی شفت نمیگذارد. برای مهار بیشتر، کاسهای حالت پیشفرض است و مخروطی بیشترین مهار را میدهد ولی موقعیت را ثابت میکند.
چرا پیچ مغزی روی شفت شل میشود؟
سطح تماس بسیار کوچک است و بار ضربهای نوک را بهتدریج در شفت فرو میبرد، که همان مقدار پیشتنیدگی را آزاد میکند.
بهترین راه جلوگیری از شلشدن چیست؟
دو پیچ مغزی با ۹۰ یا ۱۲۰ درجه اختلاف، همراه با ساختن یک سطح تخت روی شفت تا نوک روی آن بنشیند.
چرا سوکت این پیچها زود گرد میشود؟
چون سوکت کوچک است. آچار باید سالم باشد و کامل تا ته بنشیند؛ در سایزهای ریز، آچار فرسوده تقریباً همیشه سوکت را خراب میکند.
آیا میتوان از جدول گشتاور پیچ معمولی استفاده کرد؟
نه. مقطع این پیچ کوچک و بدون سر است و در سایزهای ریز فاصلهی «سفت» تا «شکسته» بسیار کم است.