متریال با نام تجاری B16 از استاندارد آمریکایی ASTM A193 در گرید B16 به اختصار بیان میگردد. این استاندارد در ایران به یکی از پر کاربردترین استانداردها تبدیل شدهاست. لذا شرکتهای نفتی و پتروشیمی درخواست تولید پیچ در استاندارد ASTM A193 GR B16 را زیاد دارند. متریالهای B16 دارای خواص منحصر به فردی هستند که پیچهای تولید شده از این متریال را میتوان در مراکز حساس صنعتی مورد استفاده قرار داد. عناصر کرم و مولیبدم و ونادیوم از عناصر ایجاد خواص مورد نظر در این گرید میباشد. به زبان ساده خواص این فلز خیلی بهتر از فولاد MO40 و کمتر از فولاد VCN 150 میباشد. استحکام کششی این متریال حداکثر 860 مگا پاسکال و سختی 35 راکول بعد از عملیات حرارتی است. این متریال شبیه به متریال B7 هست با این تفاوت که به خاطر وجود ونادیوم در ساختار آن باعث ایجاد استحکام در دماهای بالا مثلا 500 درجه سانتیگراد میشود. این متریال در تولید استاد بولتها نیز به کار میرود. این پیچها در تولید انبوه قرار نمیگیرند و بنا بر سفارش مشتری تولید صورت خواهد گرفت.

ترکیب شمیایی آن به شرح زیر میباشد
-
کربن: ۰.۳۶–۰.۴۷٪
-
منگنز: ۰.۴۵–۰.۷۰٪
-
سیلیکون: ۰.۱۵–۰.۳۵٪
-
کروم: ۰.۸۰–۱.۱۵٪
-
مولیبدن: ۰.۵۰–۰.۶۵٪
-
وندیوم: ۰.۲۵–۰.۳۵٪
در متریالها یی که عناصر کروم و مولیبدن وجود دارد باعث میشود فلز به استحکام قابل توجهی برسد و سختی مناسبی داشته باشد. B16 که برای تولید پیچ و استاد بولت استفاده میشود بنا به دلایل اقتصادی در تولید پیچ با سرهای متنوع استاندارد از روش فورج گرم در تولید استفاده میگردد.

موارد استفاده
مقاومت کششی حداقل ~ 860 مگاپاسکال و مقاومت تسلیم حداقل ~ 725 مگاپاسکال و سختی تا ~ 35 HRC یا 321 HBW باعث میشود این متریال در کاربردهای فشار بالا و دمای بالا و نیروگاههای حرارتی و نیروگاههای توربینی و خطوط انتقال بخار تحت فشار و پالایشگاهها به وفور مورد استفاده باشد. این پیچها در استاندارد ASTM برای مصارف پرفشار و دمای بالا توصیه میشوند.
محدوده دمای کاری
این متریال در بازه دمایی 450 تا 500 درجه سانتیگراد عملکرد خوبی دارد و از متریالهای نزدیک به آن مثل B7 , B7M پایداری بالاتری دارد.در این دما پیچهای معمولی کارایی چندانی ندارند و حتی با اولین افزایش دما امکان برش پیچ و جود دارد.
عملیات حرارتی
عملیات حرارتی این متریال به این گونه است که ابتدا فولاد را گرم میکنند و به سختی بالاتر از مورد نظر می رسانند و سپس آن را کوینچ تمپر میکنند تا به سختی مورد نظر برسد.

پیچهای تولید شده با متریال B16 اغلب استادبولت یا پیچ شش گوش میباشد در تولید استادبولت ابتدا زیر کار را به وسیله دستگاه تراش تنظیم میکنند و بعد به وسیله دستگاه رولینگ آن را دنده زنی میکنند. دستگاه رولینگ به وسیله ایجاد فشار روی سطح فلز شیارهای منظمی ایجاد میکند. دندههای پیچ که به وسیله دستگاه رولینگ ایجاد شده تست میگردد و درصورت درست بودن عملیات سختکاری در سیکل مناسب روی آن انجام میگردد. در پیچهای شش گوش ابتدا به وسیله کوره القایی به اندازه لازم از مفتول گداخته میشود سپس به وسیله پرس روی قالب شکل میگیرد. پیچهای تولید شده به صورت رندم انتخاب و تست میشوند و بعد اگر مشکلی در کار نباشد آنها برای دنده زنی آماده میشوند. بعد از دنده زنی عملیات سخت کاری انجام شده و بعد از آن پوشش مناسب روی محصول انجام میشود.در تولید فورج گرم این متریال باید دقت زیادی در مقدار گرم کردن میلگرد داشته باشیم چرا که ممکن است در حین عملیات تولید گل پیچ دچار تنش گردد.
پوششهای پیچ و استادبولت
این پیچ یا استادبولت با پوششهای ضد زنگ به بازار عرضه میگردد. چرا که این فولاد خاصیت زنگ زدن دارد و در هوای مرطوب و محیط نمکی دچار زنگ زدگی میگردد. لذا این محصول با پوششهای گالوانیزه یا داکرومات یا زاج کاری به بازار عرضه میگردد. در روش گالوانیزه گرم فلز در حمام قلع مذاب وارد میگردد و تا دمای 450 درجه گرم میشود با توجه به نمودار گرما و سختی مشکلی در نرم شدن فلز بوجود نمیآید درنتیجه لایه ای در حد 20 تا 50 میکرون روی فلز را خواهد پوشاند که به این روش هم حفاظت کاتدی گفته میشود. در روش داکرومات که تقریبا یک نوع پوشش رنگ است که این پوشش در کوره به نهایت مقاومت خود میرسد.
استاندارد
دنده زنی پیچ و استادبولت B16
دنده زنی این پیچ به روش رولینگ انجام میشود دستگاه رولینگ دستگاهی است که بافشار زیاد روی بدنه پیچ دنده ایجاد میکند. دندههای ایجاد شده استاندارد باید باشد برخی از پیچها الزاماتی دارند که باعث میشود لقی مناسبی در بسته شدن روی کار داشته باشند. روی این پیچها هم دنده میلیمتری و هم دنده اینچی زده میشود. UNC , UNF از استانداردهای اینچی و گام دنده به میلیمتر از استانداردهای میلیمتری است. زاویه دندهها عموما 60 درجه استاندارد میباشد با این حال ممکن است دندههای استاندارد دیگر نیز روی پیچ ایجاد گردد. شما در تی تی بولت میتوانید درخواست تولید پیچهای گیج خور هم داشته باشید کارشناسان ما توانایی تولید این نوع از پیچ را دارند.
این پیچها در ایران از متریال DIN 1.7711 یا EN 10269 تولید میگردد و از این بابت مشکلی در تامین متریال نداریم. تی تی بولت توانایی تولید استادبولت و پیچ را از متریال B16 دارد لذا شما میتوانید با همکاران ما درباره محصول مورد نظر خود مشورت نمایید و در صورت امکان محصول خود را از ما تامین کنید.
مهره و واشر مورد استفاده در این پیچ
برای این پیچ یا استاد بولت مهره با استاندارد ASTM A194 GR16 و واشر با استاندارد ASTM F436 مورد استفاده قرار میگیرد. که این استانداردها آمریکایی است که هم متریک و هم اینچی هستند.
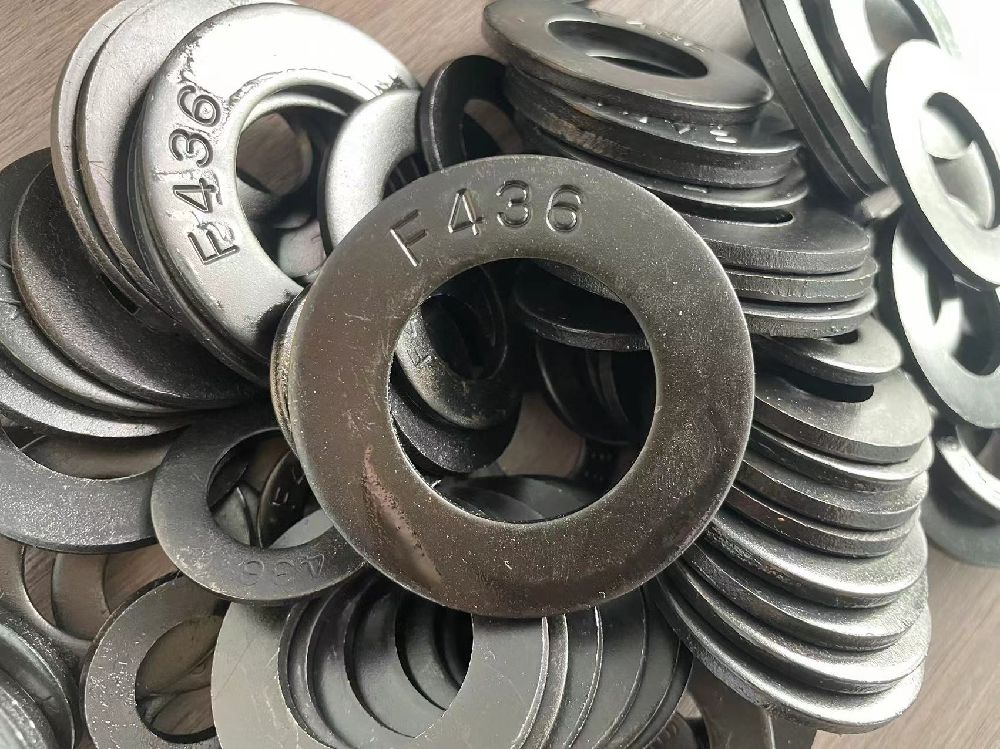
واشر مورد استفاده Type 1 , Type 3 است و از درجه سختی بالا 26 تا 45 راکول میباشد.
جایگاه B16 میان گریدهای A193
گرید B16 فولاد آلیاژی کروم-مولیبدن-وانادیم است و جایی انتخاب میشود که B7 به محدودهی دماییاش رسیده باشد.
| گرید | جنس | کِی انتخاب میشود |
|---|---|---|
| B7 | کروم-مولیبدن | گزینه پیشفرض دما بالا |
| B7M | همان، تمپر بیشتر | وقتی سقف سختی الزام شده |
| B16 | کروم-مولیبدن-وانادیم | دماهای بالاتر از محدوده B7 |
| B8 / B8M | استنلس آستنیتی | محیط خورنده |
وانادیم چه میکند؟
تفاوت B16 با B7 در افزودن وانادیم است. وانادیم کاربیدهای ریز و بسیار پایدار تشکیل میدهد که در دمای بالا سر جایشان میمانند و حرکت دانهها را محدود میکنند.
نتیجهاش مقاومت بهتر در برابر خزش است — همان پدیدهای که در آن فلز تحت بار ثابت و دمای بالا بهآرامی دراز میشود. در اتصال فلنجی داغ، خزش یعنی پیشتنیدگی بهتدریج از بین میرود و فلنج شروع به نشت میکند، بدون اینکه هیچچیز بشکند.
نکات سفارش
- مهره متناسب از ASTM A194؛ گرید مهره باید با شرایط سرویس هماهنگ باشد و مدارک پروژه تعیینکننده است.
- سری رزوه: تا یک اینچ UNC، بالاتر 8UN.
- گواهی: در سرویس دما بالا، گواهی مواد با شماره ذوب اهمیت زیادی دارد.
- جایگزینی: B16 و B7 بدون بازبینی مهندسی جایگزین هم نمیشوند.
B16 در دمای اتاق قویتر از B7 نیست
ابتدای این صفحه گفته است استحکام کششی B16 «حداکثر ۸۶۰ مگاپاسکال» است و بخش «موارد استفاده» همان عدد را «حداقل» نوشته است. عدد درست حداقل است. نکتهی مهمتر این است که B7 و B16 در دمای اتاق همین حداقلها را دارند:
| گرید | حداقل استحکام کششی | حداقل استحکام تسلیم | حداکثر سختی |
|---|---|---|---|
| B7 | 125 ksi (≈ 860 MPa) | 105 ksi (≈ 725 MPa) | 35 HRC |
| B16 | 125 ksi (≈ 860 MPa) | 105 ksi (≈ 725 MPa) | 35 HRC |
اعداد از جدول خواص مکانیکی ASTM A193 برای قطرهای تا ۲½ اینچ؛ برای قطرهای بزرگتر حداقلها کمتر میشوند.
پس مزیت B16 بیشتر بودن استحکام نیست — در دمای اتاق فرقی ندارند. مزیت آن حفظ استحکام و مقاومت به خزش در دمای بالا است، همانطور که بخش «وانادیم چه میکند؟» پایینتر توضیح داده است. خرید B16 برای فلنجی که در دمای معمولی کار میکند، فقط هزینهی بیشتر است.
گالوانیزه روی پیچ دمای بالا: یک تناقض
بخش «پوششها» بالا دو خطا دارد. اول، گالوانیزهی گرم در حمام روی مذاب انجام میشود، نه قلع. دوم و مهمتر: B16 برای سرویس ۴۵۰ تا ۵۰۰ درجهی سانتیگراد انتخاب میشود — همان محدودهای که بخش «محدوده دمای کاری» گفته است. روی در حدود ۴۲۰ درجه ذوب میشود. پوشش گالوانیزه روی پیچی که در این دما کار میکند نهتنها محافظتی ندارد، بلکه روی مذاب یا نفوذی میتواند در رزوهها و سطح تماس مشکلساز شود. برای پیچهای B16 در سرویس دمای بالا، معمولاً پیچ بدون پوشش یا با پوششهای مخصوص دمای بالا، همراه روانکار ضدگیر دمای بالا به کار میرود. گالوانیزه فقط برای B16 در انبار یا حملونقل، یا برای سرویس سردتر معنا دارد — که در آن صورت B7 کافی است. این نکته که حرارت گالوانیزه B16 را نرم نمیکند درست است: دمای تمپر B16 بسیار بالاتر از دمای حمام روی است.
رزوه: UNC تا ۱ اینچ، 8UN بالاتر
بخش «نکات سفارش» پایینتر این قاعده را گفته است. کاتالوگ تأییدشدهی A193 آن را سایز به سایز نشان میدهد:
| قطر (اینچ) | دنده در اینچ | سری رزوه |
|---|---|---|
| 1/2" | 13 | UNC |
| 5/8" | 11 | UNC |
| 3/4" | 10 | UNC |
| 7/8" | 9 | UNC |
| 1" | 8 | UNC |
| 1-1/8" | 8 | 8UN |
| 1-1/4" | 8 | 8UN |
| 1-3/8" | 8 | 8UN |
| 1-1/2" | 8 | 8UN |
| 1-5/8" | 8 | 8UN |
| 1-3/4" | 8 | 8UN |
| 1-7/8" | 8 | 8UN |
| 2" | 8 | 8UN |
| 2-1/4" | 8 | 8UN |
| 2-1/2" | 8 | 8UN |
| 2-3/4" | 8 | 8UN |
| 3" | 8 | 8UN |
| 3-1/4" | 8 | 8UN |
| 3-1/2" | 8 | 8UN |
| 3-3/4" | 8 | 8UN |
| 4" | 8 | 8UN |
اعداد از کاتالوگ تأییدشدهی ASTM A193 تیتیبولت.
از 1-1/8 اینچ به بالا، همهی سایزها هشت دنده در اینچ (8UN) دارند. مهرهی A194 را با همان سری رزوه سفارش دهید؛ مهرهی UNC روی استاد 8UN بسته نمیشود. توضیح بیشتر در دندههای اینچی.
مهرهی B16
متن بالا مهرهی A194 گرید 16 را معرفی کرده است که فولاد کروممولیبدنوانادیم همخانوادهی B16 است. در بسیاری از پروژهها گریدهای دیگر A194 مثل 4 یا 7 هم برای استادهای B16 مشخص میشوند. قاعده این است که مهره در دمای کار هم خواص خود را حفظ کند؛ مهرهی 2H که برای B7 رایج است، در دماهای بالای محدودهی B16 انتخاب درستی نیست مگر مشخصات پروژه آن را مجاز بداند. مهرههای A194 در استانداردهای ASTM برای مهره مقایسه شدهاند.
B16 یا فولاد ۱۲ درصد کروم؟
برای دماهای باز هم بالاتر یا عمر کار بسیار طولانی — مثل پیچهای پوستهی توربین بخار — فولادهای ۱۲ درصد کروم مثل X22CrMoV12-1 به کار میروند. مقایسهی این سه فولاد در متریال X22CrMoV12-1 آمده است. متریال اروپایی که متن بالا نام برده، 1.7711 (از EN 10269)، نزدیکترین معادل B16 در استانداردهای اروپایی پیچهای دمای بالاست.
سوالات متداول
گرید B16 چه فرقی با B7 دارد؟
وانادیم دارد که مقاومت به خزش در دمای بالا را بهتر میکند.
خزش چیست؟
دراز شدن تدریجی فلز تحت بار ثابت و دمای بالا، حتی زیر حد تسلیم.
چرا خزش در فلنج مهم است؟
چون پیشتنیدگی بهتدریج از بین میرود و فلنج بدون شکستن چیزی شروع به نشت میکند.
آیا B16 جایگزین B7 میشود؟
نه بدون بازبینی مهندسی؛ محدوده کاربردشان متفاوت است.
آیا B16 از B7 قویتر است؟
در دمای اتاق نه؛ حداقل استحکام هر دو ۱۲۵ ksi است. مزیت B16 حفظ استحکام و مقاومت به خزش در دمای بالاست.
آیا پیچ B16 را گالوانیزه کنم؟
برای سرویس دمای بالا نه؛ روی در حدود ۴۲۰ درجه ذوب میشود و B16 برای ۴۵۰ تا ۵۰۰ درجه انتخاب میشود.
گالوانیزهی گرم در حمام قلع انجام میشود؟
نه، در حمام روی مذاب.