
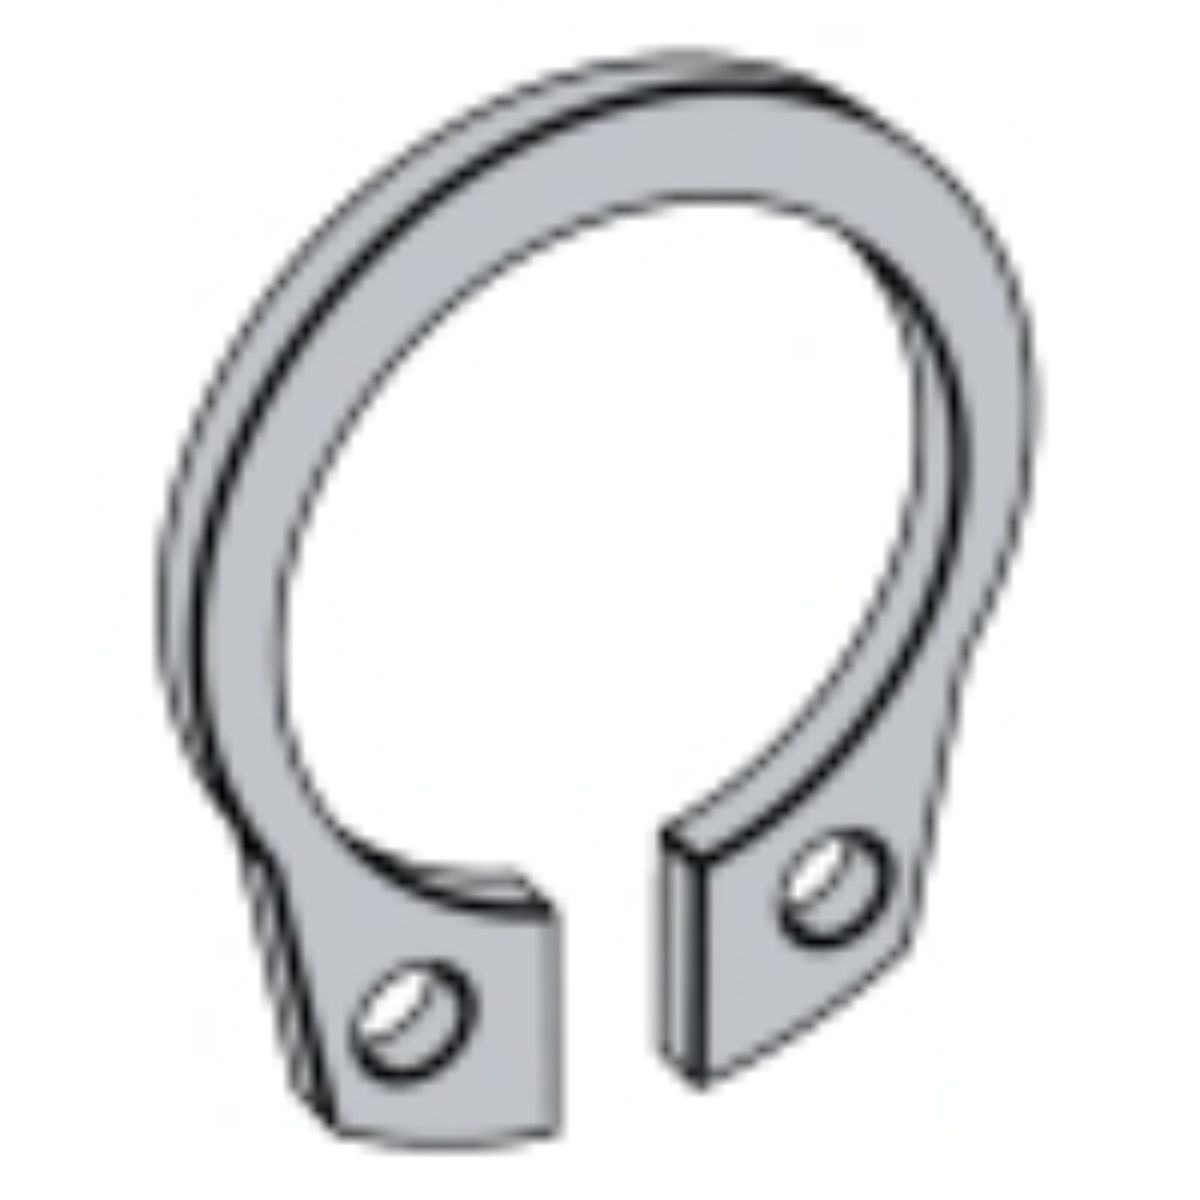
به صورت کلی دو نوع خار چشمی داریم. یکی خارچشمی درونی و دیگری خار چشمی بیرونی. معمولاً خار چشمیها به گونه ای طراحی میشوند که بتوان برای استفاده در محل مناسب ابتدا به وسیله سوراخهایی که روی چشمی آن وجود دارد آنها را باز کرد و سپس بعد از قرار گرفتن در محل مناسب آنها را به حالت اولیه برگرداند. خوارچشمیها استفادههای متععددی دارند برای مثال یکی از دلایل استفاده از آنها این است که اگر بخواهیم یک لوله روی یک میله لغزش داشته باشد میتوان لوله را روی میله قرار داد و دو سر آنرا با خار چشمی نگه داشت به این صورت که روی میله شکافی دووار برای نشستن خار چشمی در دو سر لوله ایجاد میکنید و سپس خار چشمی را در آن محل قرار میدهیم. این صرفاً یکی از کابردهای اینگونه قطعات است که البته باید اشاری کرد در مابقی موارد نیز نحوه استفاده خار چشمی به همین صورت میباشد. خارچشمیها در صنایع ابزارسازی نیز کاربرد دارند. همانطور که اشاره شد خار چشمیها برای باز و بسته شدن باید خاصیت فنری داشته باشند و به همین علت معمولاً خوارچشمیها از فولادهای آلیاژی تولید میشوند. خار چشمیهای بیرونی استاندارد DIN 471 با قطر داخلی 4mm تا 285mm در استاندارد وجود دارد. خار چشمیهای بیرونی استاندارد DIN 983 با قطر داخلی 15mm تا 133mm در استاندارد وجود دارد. البته باید اشاره کرد که در بازار طیف کمتری از سایز را نسبت به استاندارد مشاهده میکنیم به همین علیت در برخی موارد باین خارچشمی مناسب را تولید نمود.
| DIN 471(-1)-2011 | DIN 471(-2)-1981 | DIN 471(-2)-2011 |
|---|---|---|
-2011/DIN 471(-1)-2011.jpg) | -1981/DIN 471(-2)-1981.jpg) | -2011/DIN 471(-2)-2011.jpg) |
| DIN 471(D1400A)-1981 | DIN 983(D2100AK)-1981 | DIN 983-2011 |
-1981/DIN 471(D1400A)-1981.jpg) | -1981/DIN 983(D2100AK)-1981.jpg) |  |
فهرست استانداردهای این گروه
در جدول زیر، استانداردهای این خانواده با نام محصولشان آمده است. ردیفهایی که ستون «مقاله» علامت دارند، صفحهی اختصاصی با جدول ابعاد و راهنمای انتخاب دارند.
| استاندارد | محصول | مقاله |
|---|---|---|
| DIN 471 | خار رینگی شفت | — |
| DIN 983 | — | — |
| DIN 9832011 | — | — |
نکتهی انتخاب
این قطعات وظیفهی موقعیتدهی یا نگهداشتن را دارند نه تحمل بار اصلی اتصال. انتخاب بر اساس قطر سوراخ یا شیار انجام میشود و رواداری سوراخ در عملکردشان تعیینکننده است.
راهنمای سفارش
برای اینکه استعلام بدون رفتوبرگشت انجام شود، این موارد را مشخص کنید:
- شماره استاندارد — و اگر نسخهی ISO مدنظر است، آن را صریح بنویسید؛ در چند خانواده ابعاد DIN و ISO یکی نیست.
- سایز و طول
- کلاس استحکام یا گرید
- جنس — فولاد، استنلس A2 یا A4
- پوشش — هماهنگ با بقیهی اجزای اتصال
برای استعلام موجودی و قیمت با کارشناسان تیتیبولت تماس بگیرید.
ابعاد خار چشمی بیرونی
ابعاد این خانواده از کاتالوگ تأییدشدهی DIN 471 خوانده شده است. مبنای سایز قطر شفت است:
| سایز | قطر شیار d2 | قطر داخلی آزاد d3 | ضخامت خار s | عرض مقطع b |
|---|---|---|---|---|
| 8 | 7.6 | 7.4 | 0.8 | 1.5 |
| 10 | 9.6 | 9.3 | 1 | 1.8 |
| 12 | 11.5 | 11 | 1 | 1.8 |
| 15 | 14.3 | 13.8 | 1 | 2.2 |
| 16 | 15.2 | 14.7 | 1 | 2.2 |
| 20 | 19 | 18.5 | 1.2 | 2.6 |
| 25 | 23.9 | 23.2 | 1.2 | 3 |
| 30 | 28.6 | 27.9 | 1.5 | 3.5 |
| 35 | 33 | 32.2 | 1.5 | 3.9 |
| 40 | 37.5 | 36.5 | 1.75 | 4.4 |
| 45 | 42.5 | 41.5 | 1.75 | 4.7 |
| 50 | 47 | 45.8 | 2 | 5.1 |
| 60 | 57 | 55.8 | 2 | 5.8 |
| 70 | 67 | 65.5 | 2.5 | 6.6 |
| 80 | 76.5 | 74.5 | 2.5 | 7.4 |
| 90 | 86.5 | 84.5 | 3 | 8.2 |
| 100 | 96.5 | 94.5 | 3 | 9 |
| 120 | 116 | 113 | 4 | 10.2 |
| 150 | 145 | 142 | 4 | 11.8 |
| 200 | 195 | 190.5 | 4 | 14 |
همهی اعداد بر حسب میلیمتر و از کاتالوگ تأییدشدهی تیتیبولت خوانده شدهاند. این جدول نمونهای از سایزهای پرکاربرد است؛ کاتالوگ کامل سایزهای بیشتری دارد.
چرا این قطعه انتخاب میشود
برای جلوگیری از جابهجایی محوری یک قطعه روی شفت چند راه وجود دارد و خار چشمی در چند جهت برتری دارد:
| روش | مزیت | محدودیت |
|---|---|---|
| خار چشمی | ارزان، سبک، بدون نیاز به رزوه، قابل برداشتن | شیار مقطع شفت را کم میکند؛ ظرفیت محوری محدود |
| شانهی ماشینکاریشده روی شفت | بیشترین ظرفیت و بدون قطعهی اضافه | شفت را سنگینتر و گرانتر میکند؛ فقط یک طرف را مهار میکند |
| مهره و رزوه روی شفت | قابل تنظیم و پیشتنیدگی میدهد | رزوهزنی روی شفت و کاهش بیشتر مقطع |
| خار نعلی | نصب شعاعی؛ سر شفت لازم نیست آزاد باشد | ظرفیت محوری کمتر و برای دور بالا مناسب نیست |
| پین | مهار چرخشی و محوری با هم | سوراخکاری شفت و تضعیف بیشتر مقطع |
بار محوری و آنچه واقعاً آن را محدود میکند
وقتی بار محوری به قطعهی نگهداشتهشده وارد میشود، سه چیز میتواند تسلیم شود و کدامیک اول تسلیم شود به شرایط بستگی دارد:
- خود خار — با برش یا با باز شدن و بیرونپریدن از شیار.
- لبهی شیار روی شفت — له میشود، بهویژه در شفت نرم یا آنیلشده.
- سطح تکیهی قطعهی مقابل — اگر پخ یا شعاع داشته باشد، خار را مثل گوه از شیار بیرون میراند.
مورد سوم شایعترین و در عین حال قابل پیشگیریترین است: قطعهای که روی خار تکیه میدهد باید لبهی تیز داشته باشد، نه پخ. اگر ناچار به استفاده از قطعهی پخدار هستید، یک واشر تخت و سخت بین آن و خار بگذارید.
نصب و برداشتن
- انبر مخصوص با نوک متناسب. نوک انبر باید در سوراخهای چشمی خار جا بیفتد؛ نوک بزرگتر سوراخ را گشاد میکند.
- فقط به اندازهی لازم باز کنید. باز کردن اضافه، تغییر شکل دائمی میدهد و خار دیگر در شیار سفت نمینشیند.
- طرف تیز رو به بار. خار در تولید پانچ میشود و یک طرفش لبهی تیز و طرف دیگرش لبهی کمی گرد دارد؛ طرف تیز باید سمت بار باشد.
- نشستن کامل را کنترل کنید. خار باید در تمام محیط در شیار بنشیند.
- در دور بالا احتیاط کنید. نیروی گریز از مرکز خار را باز میکند؛ برای دور بالا نسخههای مخصوص وجود دارد.
نسخههای خاص و کجا لازم میشوند
- نسخهی سنگین. ضخامت و مقطع بیشتر برای بار محوری بالاتر؛ شیار عمیقتری میخواهد و همین مقطع شفت را بیشتر کم میکند.
- نسخهی دور بالا. هندسهای که در برابر نیروی گریز از مرکز مقاومتر است؛ در شفتهای پرسرعت انتخاب درست است.
- نسخهی مارپیچ. در تمام محیط شیار مینشیند، بار را یکنواختتر پخش میکند و سوراخ چشمی ندارد.
- نسخهی خودقفل بدون شیار. روی شفت صاف و با درگیری لبهها مینشیند؛ ظرفیت کم ولی بدون نیاز به ماشینکاری شیار.
بازرسی پس از نصب
- نشستن کامل در تمام محیط شیار. بخشی که بیرون مانده یعنی خار کامل جمع نشده یا شیار کمعمق است.
- تخت بودن خار. باز کردن بیش از حد، خار را پیچ میدهد؛ روی یک سطح صاف این دیده میشود.
- لقی محوری قطعه. پس از نصب، قطعه نباید در راستای محور حرکت محسوسی داشته باشد؛ اگر دارد، عرض شیار یا ضخامت خار نامتناسب است.
- وضعیت سوراخهای چشمی. گشاد شدن آنها نشانهی ابزار نامناسب است.
راهنمای سفارش
- قطر شفت — مبنای سایز.
- شمارهی استاندارد و در صورت نیاز نسخهی سنگین.
- جنس و پوشش — در محیط خورنده استنلس؛ و توجه کنید پوشش ضخیم انطباق با شیار را عوض میکند.
- ابعاد شیار — اگر شفت هنوز ماشینکاری نشده است.
- شرایط کاری — دور، بار دینامیکی و دما، چون هر سه بر انتخاب نسخه اثر میگذارند.
جدول نمونه و توضیح تکمیلی این خانواده در صفحهی واشرها و خارهای نگهدارنده هم آمده است.
جمعبندی
خار چشمی بیرونی در شیار روی شفت مینشیند و مانع جابهجایی محوری قطعه میشود. مبنای سایزش قطر شفت است و چون قطر داخلی آزادش از قطر شیار کوچکتر است، هنگام نصب باید باز شود — و همان نیروی فنری آن را سر جایش نگه میدارد.
دو نکته بیش از بقیه در عمل تعیینکنندهاند: سطح تکیهی قطعهی مقابل باید تیز باشد، وگرنه بار خار را مثل گوه از شیار بیرون میراند؛ و کف شیار یک متمرکزکنندهی تنش است، پس در شفتی که بار نوسانی دارد محل شیار باید در ناحیهی کمتنش انتخاب شود.
سوالات متداول
مبنای سایز خار بیرونی چیست؟
قطر شفت. قطر داخلی آزاد خار از قطر شیار کوچکتر است، پس هنگام نصب باید باز شود.
چرا سطح تکیهی قطعهی مقابل باید تیز باشد؟
چون قطعهی پخدار یا شعاعدار زیر بار، خار را مثل گوه از شیار بیرون میراند. اگر ناچارید، یک واشر تخت و سخت بین آن و خار بگذارید.
شیار چه اثری بر شفت دارد؟
مقطع را کم میکند و گوشهی تیزش یک متمرکزکنندهی تنش است. در بار نوسانی، ترک خستگی از کف شیار شروع میشود.
طرف تیز خار کدام سمت باشد؟
رو به بار. خار در تولید پانچ میشود و یک طرفش لبهی تیز و طرف دیگرش لبهی کمی گرد دارد.
در دور بالا چه باید کرد؟
نیروی گریز از مرکز خار را باز میکند؛ برای آن کاربرد نسخههای مخصوص وجود دارد و انتخاب باید بر اساس دور کاری انجام شود.
نسخهی بدون شیار جایگزین خوبی است؟
نه بهعنوان جایگزین عمومی. ظرفیتش بهمراتب کمتر است و روی شفت سخت اصلاً درگیر نمیشود.
اگر قطعه پس از نصب لقی محوری داشته باشد؟
عرض شیار یا ضخامت خار نامتناسب است. لقی زیر بار رفتوبرگشتی بهسرعت شیار را گرد میکند.
نسخهی سنگین چه هزینهای دارد؟
شیار عمیقتری میخواهد و همین مقطع شفت را بیشتر کم میکند — پس ظرفیت بیشتر خار، به قیمت تضعیف بیشتر شفت به دست میآید.